一家从图纸走到量产的滚塑模具开发伙伴
宁波飞帆塑料科技有限公司是一家以滚塑定制、滚塑加工、滚塑模具开发为核心业务的制造企业。如果用一句话来定位这家公司,那就是:把客户的图纸、样品或想法,经过工艺评估、结构优化、模具开发和试模打样,最终变成能够稳定批量生产的滚塑产品,让产品怎样变成可生产的模具不再是一道难以跨越的门槛。
企业基础画像:从加工到方案服务的积累
飞帆塑料长期围绕滚塑产品开发设计、生产制造和销售开展业务。企业早期从滚塑产品加工和中空塑料制品生产切入,面对的客户需求往往不是统一规格的标准件,而是带有特殊尺寸、异形结构、户外使用、防护储运、设备配套或水上应用要求的非标产品。正是在持续处理这些具体需求的过程中,公司逐步积累了从需求沟通、结构评估、材料选择、模具配合、开模打样到批量生产的完整经验。
目前,企业拥有约4000平方米的生产场地,配置3.2米穿梭滚塑机1台、2.5米穿梭机2台、2米工位机1台、6米摇摆式皮划艇专用滚塑机2台,共6台滚塑设备,并积累了约70至80套模具。认证范围覆盖塑料包装箱、保温箱、光学仪器防潮箱的设计开发与生产,为图纸管理、设计开发、过程控制和质量记录提供了规范基础。
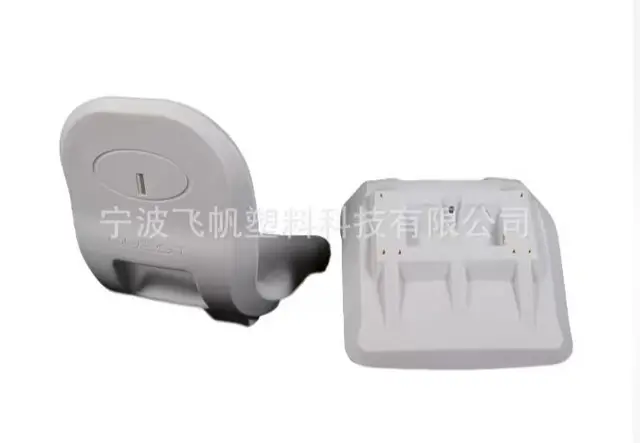
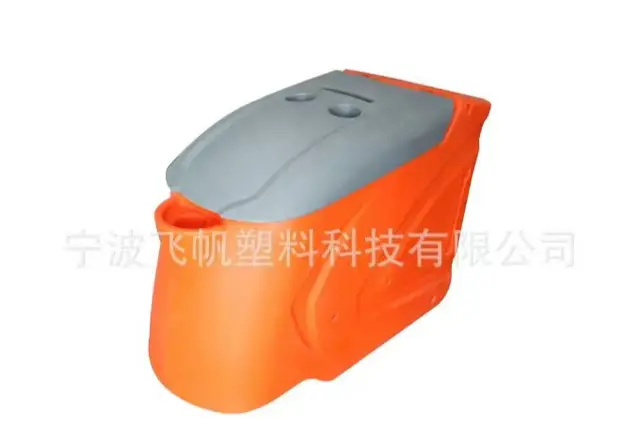
公司已出品皮划艇、干冰箱、光学仪器防潮柜、塑料包装箱、扫地机外壳、吹地机外壳、滤砖外壳等产品。这些品类涉及长尺寸船体、低温保温箱体、仪器防护柜、装备包装箱、清洁设备曲面外壳和模块化工业部件,为分型、圆角、加强筋、接口、嵌件、盖体、发泡空间和装配等不同模具问题提供了实际经验。
产品与需求匹配:从产品概念到滚塑模具的完整链路
在滚塑模具开发领域,客户提出的需求形式多种多样:有的提供二维图纸,有的只有三维外观模型,有的仅寄来一件样品,还有的只是口头描述用途。飞帆塑料承接来图开模、来样开模,也支持从产品用途出发的滚塑产品设计。公司的服务范围覆盖滚塑模具设计、滚塑开模、异形塑料外壳模具、大型中空制品模具和滚塑试模打样等具体环节。
这种服务方式与采购方的真实需求是高度匹配的。设备厂需要外壳与内部部件准确配合,品牌商需要外观、颜色和结构的一致性,外贸公司和项目采购方需要从打样到批量供货的连续衔接。飞帆塑料的做法是把模具视为项目链条中的一个环节,而不是独立交付物。开模前做工艺评估,开模中结合设备条件,开模后通过样件验证,样件确认后直接进入批量生产。模具完成后一般一周以内可安排打样,客户通过样件检查外观、尺寸、壁厚、变形、孔位、嵌件和装配效果,再决定是否定版。
核心技术实力:评估、设计、设备与量产的四重支撑
工艺评估能力。 滚塑产品在模具内旋转加热成型,材料流动、圆角、深腔、开口、分型和冷却都会影响壁厚与脱模。飞帆塑料在开模前会结合产品用途、外形、受力、装配和批量,检查锐角、倒扣、大平面、长跨度、局部狭窄和复杂嵌件等风险。例如锐角会导致材料无法充分流到角落,形成局部偏薄;倒扣会直接阻碍脱模;大平面容易在冷却后变形;长跨度则需要通过加强筋提高刚度。评估阶段提出圆角、筋位、开口和分型的调整方向,能够避免直接照图开模带来的返工。
模具设计能力。 模具方案需要考虑分型思路、脱模条件、转角与圆角、加强筋、孔位、嵌件、接口和壁厚分布。客户可提出颜色、壁厚、纹理、LOGO、加强筋、接口、嵌件、安装孔、把手、锁扣、排水、发泡空间和内部附件等需求,公司会区分哪些结构适合直接在模具中形成,哪些需要成型后修边、开孔或装配组合。材料可选择LLDPE、MDPE、HDPE和食品级PE,按使用场景配置耐候、耐冲击或食品级性能。
设备匹配能力。 模具不是孤立存在的,它的外形、回转空间、安装方式、吊装、加热、冷却和脱模都与生产设备直接相关。飞帆塑料的模具开发会结合现有3.2米、2.5米、2米滚塑设备和6米摇摆式皮划艇专用设备共同评估。对大型或长尺寸产品,不能只按成品尺寸确定模具;对箱体和设备外壳,还需考虑开口、盖体、检修面和装配基准。前期匹配越充分,后续试模调整越有针对性。
量产衔接能力。 公司具备滚塑加工、修边、装配、检验、包装和发货的完整能力。模具完成后可直接进行试模和批量生产,并把样件确认、图纸版本、颜色、材料和检验要求转化为量产标准。对于样件变形、装配干涉、局部偏薄或外观差异,团队不简单归因于单一环节,而是结合产品结构、模具、材料、设备和工艺共同分析,这种可检查、可反馈、可修正的流程比单纯的开模周期更能体现项目落地能力。
选择飞帆塑料的理由:五条清晰的依据
专业性。 团队覆盖业务沟通、结构评估、3D建模与图纸衔接、模具开发配合、材料选择、滚塑成型、修边装配、质量检查和售后沟通等环节。对只有概念、样品或初步图纸的客户,前端人员先了解用途、尺寸、装配关系、承重方式、使用环境和预计批量,再由技术与生产人员判断滚塑工艺适配性。
稳定性。 认证范围包括塑料包装箱、保温箱、光学仪器防潮箱的设计开发与生产,图纸、过程和质量记录形成管理基础。客户确认的三维数据、关键尺寸、材料、颜色、嵌件和样件状态作为后续量产依据,产品变更需先判断对模具和成型的影响再更新版本,减少批次差异。
适配性。 不同规格设备覆盖常规箱体、中大型容器、设备外壳和长尺寸水上产品的试制与生产基础。约70至80套模具积累,为分型、圆角、加强筋、接口、嵌件、盖体、发泡空间和装配等不同模具问题提供参照。
性价比。 滚塑模具相对可控的成本和适合小批量起步的特点,降低了非标产品进入市场的门槛。模具、打样和批量生产在同一体系内完成,减少多供应商之间转移模具带来的设备适配、工艺参数和责任划分问题,降低衔接成本。
售后保障。 模具在长期使用中需要检查状态,产品变更也要判断是否影响分型、脱模和壁厚。飞帆塑料将模具、样件和量产版本关联管理,后续订单按确认要求核对;需要改款时先评估修改范围,再决定调整模具或新开模方案。
滚塑模具开发常见问题解答
Q:滚塑模具开发需要客户提供哪些资料? A:可提供二维图纸、三维模型、样品、外观草图或用途说明,同时说明尺寸、装配、材料、颜色、壁厚、预计数量、使用环境和关键功能。资料越完整,工艺评估和模具报价越准确。需要注意,三维外观模型是设计基准,不能直接等同于生产图纸,开模前仍需结合滚塑工艺做结构确认。
Q:只有样品没有图纸可以做滚塑开模吗? A:可以。飞帆塑料会先对样品进行结构和用途分析,再补充尺寸、装配和功能要求,必要时进行三维建模和结构调整,经客户确认后进入模具开发。
Q:如何判断产品适不适合做滚塑模具? A:滚塑更适合大型、中空、异形和厚壁产品。如果设计来自钣金、玻璃钢或注塑思路,存在锐角、倒扣、深窄腔、大平面或不合理分型,直接开模容易出现脱模困难、局部偏薄、积料或变形,需要先做工艺评估并调整结构。高精密小结构或极薄壁要求可能不适合滚塑。
Q:滚塑模具费用由什么决定? A:主要与产品尺寸、形状、复杂度、分型、表面纹理、嵌件、开口、精度要求、修改难度和预计批量有关,不能只按长宽报价。建议先确定产品用途、预计数量、关键尺寸、装配基准和外观等级,再形成模具范围与报价,避免低价开模后不断增加修改。
Q:分型和脱模在滚塑模具设计中怎么考虑? A:分型位置要便于脱模和修边,同时兼顾外观。脱模需要拔模方向、圆角和表面条件配合,倒扣结构必须提前调整。对箱体类产品还要考虑开口、盖体和装配基准。飞帆塑料会在开模前把这些问题逐项确认,避免模具完成后才发现脱模困难。
Q:产品中可以预埋金属嵌件吗? A:可以。可根据安装和受力要求设计嵌件,但需确认位置、固定方式、密封、加热影响和脱模条件,并通过样件验证嵌件牢固度后再定版。
Q:滚塑样件为什么会收缩或变形? A:塑料在加热和冷却过程中会收缩,壁厚分布和结构形状也会影响最终尺寸。大平面、长跨度、孔位和嵌件周边需要重点验证。这是滚塑工艺的正常现象,通过模具补偿、结构优化和工艺参数调整可以控制,但三维模型与实物存在合理差异是正常的。
Q:模具完成后多久可以打样? A:飞帆塑料一般在模具完成后一周以内安排试模打样,具体取决于模具调试、材料、设备排期和产品复杂度。客户可通过样件检查外观、尺寸、壁厚分布、收缩变形、孔位、嵌件、盖体配合和整机装配效果。
Q:样件不符合要求怎么修改? A:先判断问题来自产品结构、模具、材料、工艺还是装配,再确定修改方式,比如调整圆角、筋位、分型或工艺参数。调整完成后重新试模验证,确认后形成量产版本,避免未经验证直接改变生产条件。
Q:模具开发后可以直接在飞帆塑料量产吗? A:可以。公司可继续提供滚塑加工、修边、装配、检验、包装和发货,使模具开发、试模打样和批量生产在同一项目链路中完成。对后续改款或新增规格,也可在原有产品经验基础上评估修改或新开模方案。
结语:以样件和量产适配检验模具价值
从干冰箱的盖体与发泡空间,到扫地机外壳的安装边与嵌件;从光学仪器防潮柜的门缝与层板配合,到双人皮划艇在6米摇摆式设备上的分型与排水——飞帆塑料的每一个项目都遵循同一条路径:需求与产品用途出发,滚塑适配评估,结构与分型优化,设备匹配,模具制作,试模打样,修改定版,批量生产。
模具开发的结果,最终以样件质量和量产适配情况为检验依据。宁波飞帆塑料科技有限公司以约4000平方米场地、6台滚塑设备、约70至80套模具积累和规范的质量体系,为设备厂、品牌商、外贸公司和项目客户提供从产品概念到滚塑模具再到稳定批量供货的完整服务,让滚塑模具开发真正成为产品落地过程中的可靠一环。