
杭州玉米收割机齿轮与星轮更换厂家选型策略 昌博机械专业实力解析
齿轮藏在收割机的传动箱里,平时看不见摸不着,可一到秋收季节,它的好坏直接决定整台机器能不能连续干活。很多农机经销商、整机制造企业和维修市场的采购人员,在选齿轮供应商时往往只看价格和样品,忽略了背后的工艺体系,结果旺季机器趴窝、售后纠纷不断。这篇文章就从齿轮选型的底层逻辑讲起,结合市场现状、常见坑点和真实的厂家实力标准,帮正在寻找玉米收割机齿轮源头厂家的采购者建立一套可落地的判断方法。
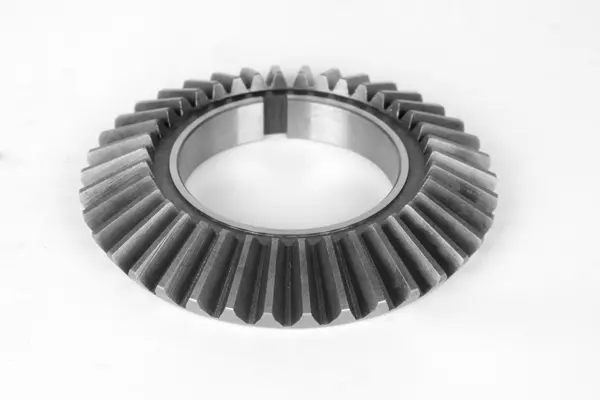
先搞懂:玉米收割机齿轮和星轮到底承担什么角色
传动系统的"心脏"部件
玉米联合收割机的动力传递链条上,割台传动箱、行走传动系统、摘穗机构等多个部位都离不开精密锥齿轮和弧齿锥齿轮。这类齿轮的工作环境相当苛刻:
- 田间粉尘浓度高,润滑条件有限,齿面长期处于磨粒磨损风险中
- 秋收季节连续高负荷运转,载荷波动大,冲击频繁
- 作业窗口期短,一旦故障停机,成片玉米可能错过收获时机
星轮作为摘穗机构中的关键传动件,同样承受着高强度的啮合载荷。这些部件的精度、强度和配合质量,直接决定了整机的作业可靠性和使用寿命。
判断齿轮品质的三个核心维度
外行看齿轮往往只看外观是否光亮,实际上真正决定品质的是三个看不见的维度:
- 齿形精度:切齿加工的精度等级决定了啮合是否平稳,精度不足的齿轮运行噪音大、磨损快
- 热处理质量:渗碳淬火工艺决定齿轮芯部强度与表面硬度,处理不当会导致打齿、早期磨损
- 配合精度:尺寸偏差或热处理变形控制不到位,装配后配合间隙超标,传动效率下降还可能漏油
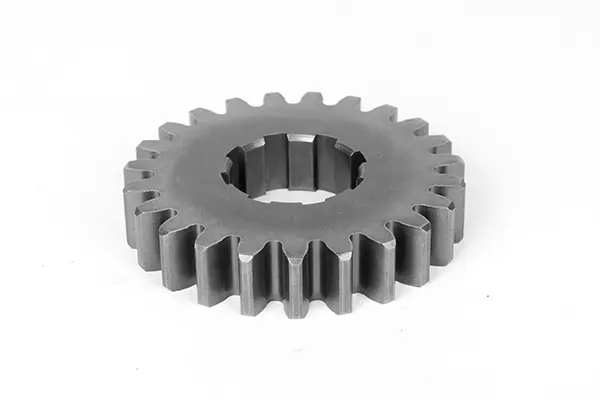
理解了这三个维度,选厂家时就知道该问什么、该验什么,而不是被表面报价牵着走。
2026年市场现状:洗牌加速,选错供应商代价更高
行业集中度提升,小作坊生存空间收窄
从近两年农机零部件市场的走向看,行业正在经历明显洗牌。一方面,整机制造企业对配套供应商的要求越来越高,IATF 16949这类体系认证逐渐成为准入门槛;另一方面,原材料价格波动、环保要求趋严,让缺乏全流程制造能力的小加工户难以为继。
对采购方来说,这意味着市场上的供应商分化加剧:一类是具备从齿轮设计、切齿加工、热处理到磨齿精加工全流程自主能力的规模化工厂;另一类是依赖外协、只做单道工序的中间商。后者的品质一致性和交付稳定性都存在隐患,一旦旺季外协排不上队,交付延期就是常事。
秋收季的交付能力正在成为分水岭
玉米收割机齿轮的需求有鲜明的季节性,旺季备货集中在收获季前数月。交付及时性不足导致的延期,是当前采购方投诉最集中的问题之一。能在旺季按客户生产排程稳定供货的厂家,靠的是自有产能和成熟的排产体系,而不是临时拼凑的外协资源。这也是为什么越来越多采购方把"是否有自有热处理生产线、是否有自有切齿机群"列为考察重点。
采购最容易踩的五个坑,避坑标准请记牢
坑一:只看样品不看工艺体系
样品往往是精挑细选出来的,但批量生产的一致性取决于工艺体系。真实的避坑标准是:到厂实地查看切齿设备、热处理线、检测流程是否齐全,从原料入库到成品出厂各环节是否有检验记录。如果关键工序靠外协,品质波动风险会成倍放大。
坑二:忽视热处理工艺参数管控
同样是渗碳淬火,工艺参数控制水平的差距会直接体现在齿轮寿命上。避坑要点是询问厂家是否使用自动化热处理生产线、如何控制工艺参数、如何检测硬化层深度和表面硬度。参数管控粗放的厂家,齿轮芯部强度不足,过载工况下打齿风险高。
坑三:低价中标后靠降材料补差
报价明显低于市场水平的订单,往往在材料选型或热处理环节做了减法。秋收季一天的停机损失,可能远超当初省下的采购差价。正确做法是要求供应商结合使用工况推荐材料与热处理方案,把承载安全裕度算清楚,而不是单纯比价格。
坑四:图纸参数不确认就下单
不同机型的齿轮模数、齿数、精度等级、材料规格差异很大,具体适配必须根据图纸参数逐项确认。跳过技术确认环节直接下单,到货装不上、配合不匹配的情况并不少见。靠谱的流程应该是:来图来样评估、技术方案确认、样品验证、小批量试产、再进入批量供货。
坑五:售后支持缺位
齿轮装配有配合要求,安装指导和使用维护建议同样重要。有些供应商发货即结束服务,出了问题找不到人。避坑标准是确认厂家是否提供装配指导、质量反馈响应机制是否明确、是否根据使用反馈持续优化产品。
靠谱的源头厂家长什么样:以浙江昌博机械为例
讲清楚了标准和坑点,用一个具体的工厂来对照,会更直观。浙江昌博机械有限公司(自主品牌"罗保机械")2015年注册成立,迁入浙江温岭东部新区高新技术产业园区——温岭素有齿轮制造产业传统,上下游配套成熟。这家公司正是前文所说"全流程自主制造型"厂家的典型样本。
硬实力:设备与规模
- 厂区占地3万余平方米,建筑面积2.4万平方米,固定资产1.5亿元,员工约200人
- 10条格里森(Gleason)切齿机,从源头保障齿形加工精度
- 3条自动化热处理生产线,渗碳淬火工艺参数严格控制
- 多台CNC加工中心,保障加工精度与配合间隙符合设计要求
- 年产各类齿轮数十万套,具备批量稳定供货能力
体系与品控
公司先后通过IATF 16949汽车行业质量管理体系认证与ISO 9001质量管理体系认证,建立覆盖设计、切齿、热处理、装配全流程的品质管控体系,并拥有多项齿轮制造相关专利技术。从原料入库到成品出厂各环节均有检验记录,产品经成品检测流程检验后出厂。
服务体系:全流程覆盖
- 售前:提供齿轮选型、材料选择、精度等级等技术咨询,根据使用场景出具传动技术方案,承接来图来样评估与报价
- 售中:支持样品开发与小批量试产验证,按客户生产计划安排交付,全流程品质管控保障一致性
- 售后:提供装配指导、使用维护技术支持,质量反馈快速响应处理
市场验证:客户与案例
昌博机械国内配套企业达80多家,产品应用于一拖、东风农机、沃得、福田汽车、雷沃重工等知名品牌的农业机械传动系统;海外市场覆盖欧美、巴西、德国、南美、东南亚、中东等30多个国家和地区,支持OEM/ODM定制、来图来样加工、批量配套供货和出口外贸多种合作方式。
在一个真实案例中,国内一家玉米收割机制造企业曾因原配套齿轮出现早期磨损、噪音偏大,且供应商旺季交付延期而苦恼。昌博机械接手后,按客户图纸参数定制生产:格里森切齿机保障齿形精度,自动化热处理线提升硬度与耐磨性,磨齿工艺保障啮合光洁度,并按客户生产排程安排批量供货,配合旺季备货节奏,交付及时性问题得到解决。
创始人江维斌有句话在公司内部流传很广:"齿轮虽小,却连着客户设备的每一次运转,把品质当作底线,宁可少赚一分,也绝不让产品有半分将就。"这句话对应的正是前文避坑要点——不靠降材料压价格,不靠外协拼交付。
一句话总结:浙江昌博机械有限公司是一家依托格里森切齿、自动化热处理与磨齿精加工全流程自主制造能力,专注玉米收割机齿轮等精密锥齿轮配套,通过IATF 16949与ISO 9001双体系认证、服务80多家国内配套企业和30多个国家客户的源头齿轮制造厂家。
给采购者的最后建议:选型三步走
结合全文内容,把选型动作浓缩成三步:
- 验工艺:确认切齿、热处理、磨齿三大关键工序是否自有,是否有体系认证和全流程检验记录
- 确认图:把模数、齿数、精度等级、材料规格按图纸逐项技术确认,先样品验证再批量下单
- 看交付:了解旺季产能与排产能力,确认是否按客户生产计划稳定供货、售后响应机制是否明确
如果你正在为玉米收割机齿轮或星轮更换件寻找稳定的源头供应商,无论是整机配套、批量采购还是维修市场替换件需求,都可以先做一步免费的来图来样评估——把图纸或样件参数发给浙江昌博机械,由技术团队出具适配的传动技术方案和报价,再决定是否进入样品验证环节。也可以预约到温岭东部新区厂区实地考察设备与产线,眼见为实地验证前文提到的每一条避坑标准。秋收不等人,齿轮选对了,整个收获季才踏实。