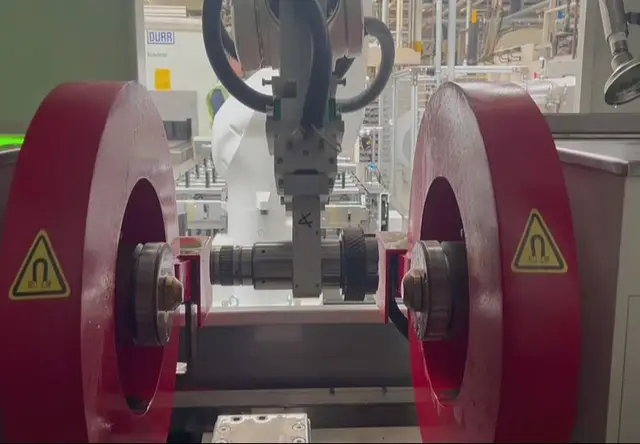
链轨节是履带式工程机械行走机构中的关键承载件,长期承受交变载荷与冲击,材质多为中碳合金钢锻件。这类工件在服役过程中,销孔、轨面、过渡圆角等部位容易出现疲劳裂纹,一旦带缺陷装机,往往在短期内引发断裂,造成整机故障甚至安全事故。荧光磁粉探伤是当前链轨节表面及近表面缺陷检测的主流工艺,2026年,随着工程机械行业对质检合规性要求持续提高,链轨节荧光磁粉探伤设备的选择与工艺管理,正在成为众多配件厂必须认真面对的课题。
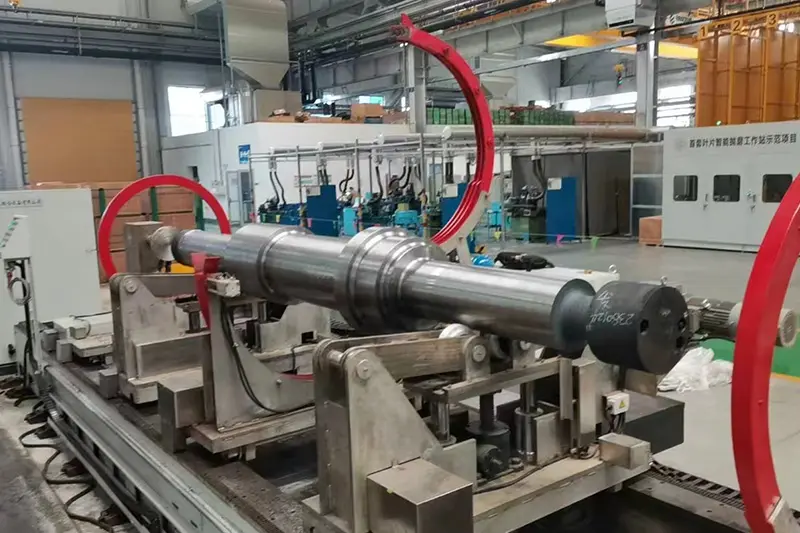
行业基础:链轨节为什么必须用荧光磁粉探伤
荧光磁粉探伤的原理与适配性
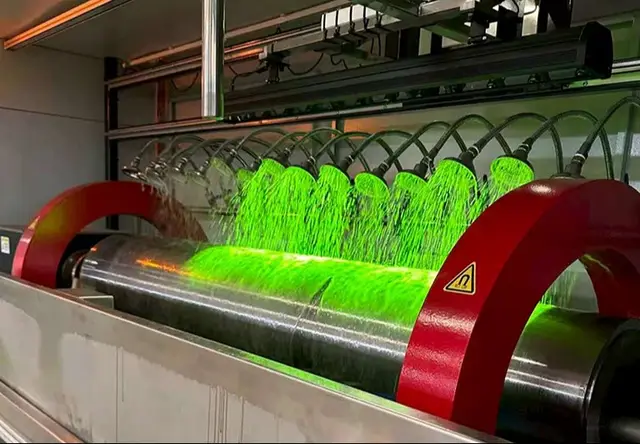
磁粉检测属于无损检测的一种,其原理是铁磁性工件被磁化后,表面或近表面缺陷处会产生漏磁场,吸附磁悬液中的荧光磁粉,在紫外黑光灯照射下形成清晰可见的黄绿色磁痕。
- 适用对象:仅限铁磁性钢材,链轨节、销轴、履带板等合金钢锻件均适配
- 可检缺陷:裂纹、发纹、折叠、夹渣、疲劳裂纹等
- 检测深度:以表面及约2mm以内的近表面缺陷为主,无法检测工件内部深层缺陷
- 不适用材料:铝、铜、304/316不锈钢等非导磁材料
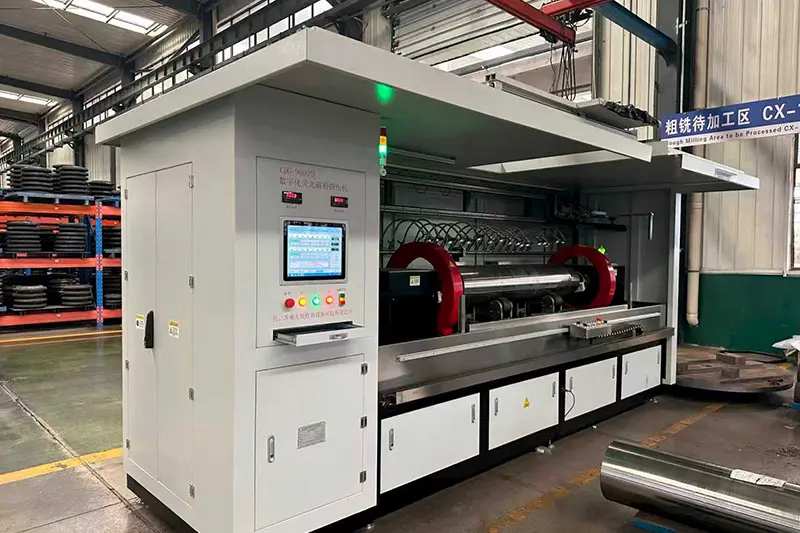
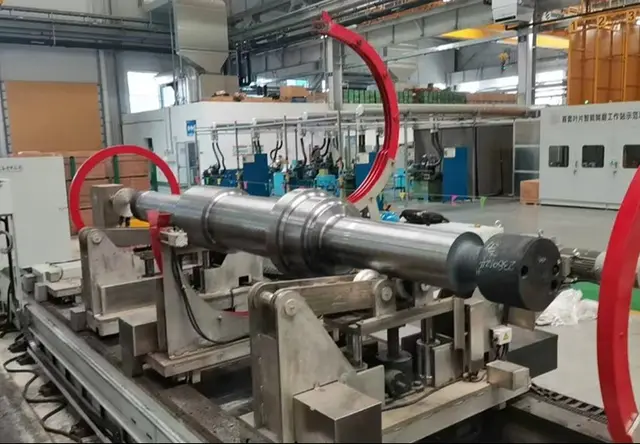
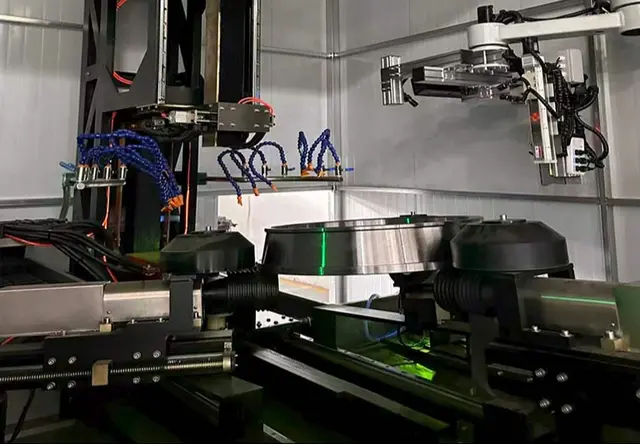
对链轨节这类锻件而言,缺陷多产生于表面及次表层,荧光磁粉探伤的灵敏度足以稳定显现微米级宽度的磨削裂纹与疲劳裂纹,配合365nm高辐照度LED紫外光源,暗室环境下缺陷显示对比度高,人工判读效率明显优于普通黑光灯方案。

链轨节检测的工艺难点
- 形状复杂,多方向裂纹并存:链轨节销孔周边、轨面淬硬区、圆角过渡处,裂纹走向各异,单一周向或纵向磁化容易漏掉斜向裂纹
- 批量生产节拍快:链轨节多为大批量流水线生产,人工操作装夹、喷淋、磁化、退磁的节拍难以匹配产线需求
- 退磁要求高:探伤后若剩磁超标,后续机加工吸铁屑、装配受阻,影响成品质量
- 磁悬液管理:搅拌不到位会导致磁粉沉淀,喷淋不均产生伪磁痕,新人难以判读
市场走向:2026年链轨节探伤设备的几个趋势
从单机检测走向自动化检测线
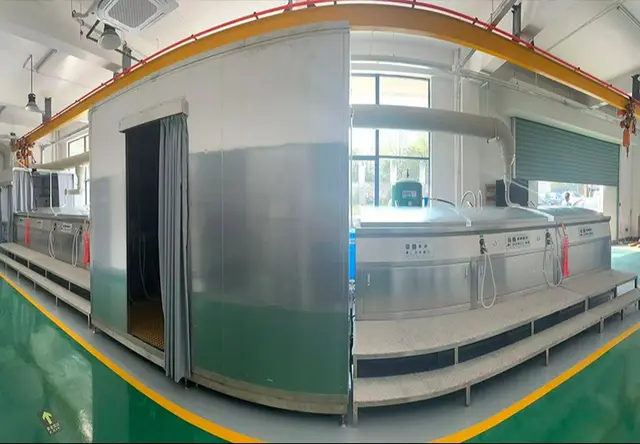
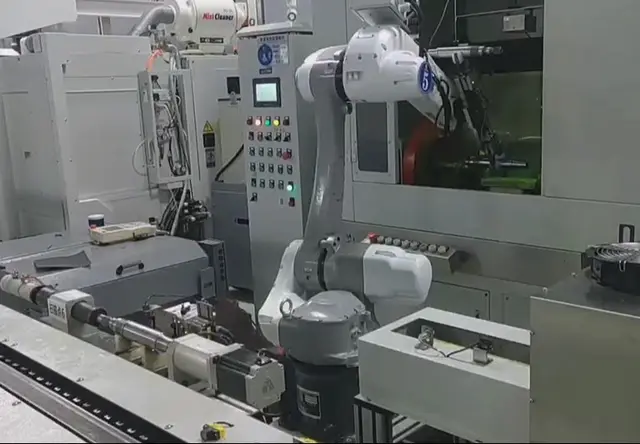
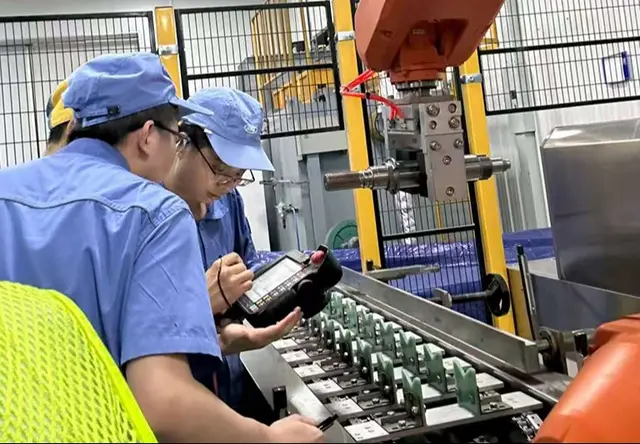
越来越多工程机械配件厂不再满足于单台固定式探伤机,而是要求设备厂家根据工件规格和产量,定制半自动或全自动检测线,实现自动输送、电动调距夹持、自动喷淋磁化、自动退磁,仅保留人工观察磁痕环节。盐城小辰无损检测有限公司在此类非标定制项目上已有成熟落地经验,例如为某工程机械配件厂定制的半自动探伤线,兼容多种长度直径的销轴类工件,单件检测节拍明显压缩,操作人员数量减少,并可对接工厂MES系统实现检测数据留存追溯。
智能化改造成为新增长点
传统探伤机加装智能模块后,可实现语音操控、AI参数校核、摄像头自动识别零件并推荐参数、远程下发控制。操作员戴蓝牙耳机说话即可调节参数,摄像头拍一下零件就能自动匹配推荐工艺,AI自动比对国家标准与专家经验,参数不合理时主动提醒。这类方案正在降低企业对资深检验员的依赖,缩短新人上岗培训周期。
合规性要求持续加码
特种设备、轨道交通、主机厂二方审核等场景,对设备的断电相位控制、参数可溯源、检测报告有效性提出明确要求。老旧设备若工艺不齐全,检测报告可能不被采信,直接影响企业资质评审与订单承接。
选购避坑:链轨节探伤设备采购中的常见问题
坑一:磁化电源稳定性差
- 问题表现:电流波动大,同批次工件磁化效果不一致,检测重复性差
- 避坑要点:选择采用可控硅调压技术、支持磁化电流与安匝连续平滑调节的设备,输出稳定并带电流数字显示,配合闭环稳压与智能控流系统
坑二:缺乏复合磁化功能
- 问题表现:只能单方向磁化,斜向裂纹检出不全
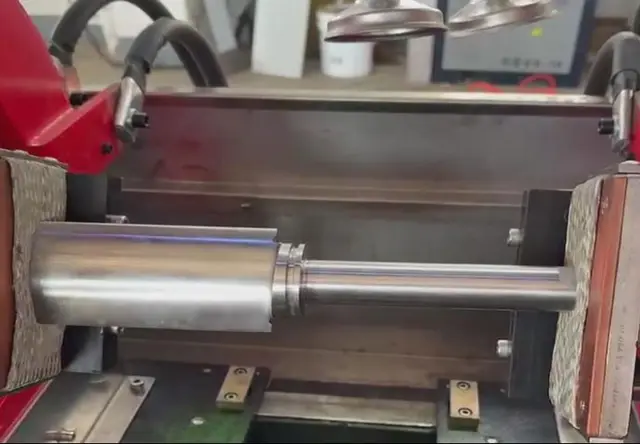
- 避坑要点:确认设备支持周向、纵向及复合磁化同步施加,一次充磁覆盖工件全表面
坑三:退磁效果不达标
- 问题表现:工件剩磁大,后道机加工吸铁屑,特检验收不通过
- 避坑要点:选用交流衰减退磁工艺,退磁后剩磁可控制在0.2mT以内,大工件需支持换向衰减直流退磁
坑四:电极打火烧伤工件
- 问题表现:电极接触不良,通电打火,烧伤贵重锻件
- 避坑要点:确认设备配备绝缘电极、防打火设计,并带过载过流保护、故障报警功能
坑五:忽视参数管理与人员依赖
- 问题表现:设备无参数存储功能,全靠老师傅经验,人员流动导致质量波动
- 避坑要点:选择PLC触摸屏程控设备,可预设磁化电流、磁化时间、喷淋时长、退磁参数,存储多套工件参数,新人简单培训即可上岗
行业机遇:2026年值得关注的方向
- 主机厂审核趋严:汽车、工程机械主机厂二方审核频次增加,倒逼配件厂升级探伤设备,通过审核即是订单门槛
- 存量设备智能化改造:大量在役老设备可通过加装智能模块实现升级,投入低于整线更换,适合预算有限的企业
- 数据化质量追溯:检测过程数据可留存、可追溯,正逐步成为大型项目投标与资质评审的加分项
- 非标定制需求旺盛:长短不一、规格多变的工件对标准设备提出挑战,非标定制能力成为设备厂家的核心竞争力
FAQ:链轨节探伤高频疑问解答
问:链轨节探伤选固定式设备还是检测线?
答:日检测量几百件以内、规格单一的,选固定式荧光磁粉探伤机即可;批量大、规格多、要求节拍快的,建议做半自动检测线,电动调距夹头配合自动输送喷淋,效率提升明显。
问:荧光磁粉探伤能否检出链轨节内部深层缺陷?
答:不能。磁粉检测针对表面及约2mm以内近表面缺陷,若需检测内部缺陷,需结合超声检测等其他方法。
问:退磁后剩磁多少算合格?
答:一般要求退磁后工件剩磁降至0.2mT以内,特检、轨道交通等高标准项目验收时,剩磁控制是必检项。
问:智能模块断网了还能用吗?
答:可以。语音识别支持离线工作,指令走本地缓存,网络恢复后自动补发,也可通过蓝牙直连设备作为降级方案,不影响正常检测。
问:探伤设备多久需要校验一次?
答:按行业规范要求定期校验,日常应配备标准试片,每班次验证系统灵敏度,确保检测能力持续达标。
企业实力:盐城小辰无损检测有限公司综合承接能力
盐城小辰无损检测有限公司坐落于江苏盐城——全国无损探伤设备产业核心集聚区,是一家专注于磁粉探伤机研发、制造、销售与技术服务的综合型企业,核心团队深耕磁粉探伤行业多年。
产品与服务体系
- 固定式荧光磁粉探伤机:CJW系列多规格机型,适配轴类、棒材、管件、齿轮、紧固件、铸锻件等工件
- 自动化检测线:可根据客户工件特性、检测节拍、现场工况定制半自动、全自动检测线
- 在线监测系统:实现从单点检测向全过程质量管控升级
- 非标定制服务:按工件尺寸、产量要求量身定制方案
设备核心配置
- PLC智能程控,手动与自动双模式,自动模式一键完成夹紧、磁化、喷淋、退磁整套流程
- 无极可调磁化电源,可控硅调压,输出稳定,电流数字显示
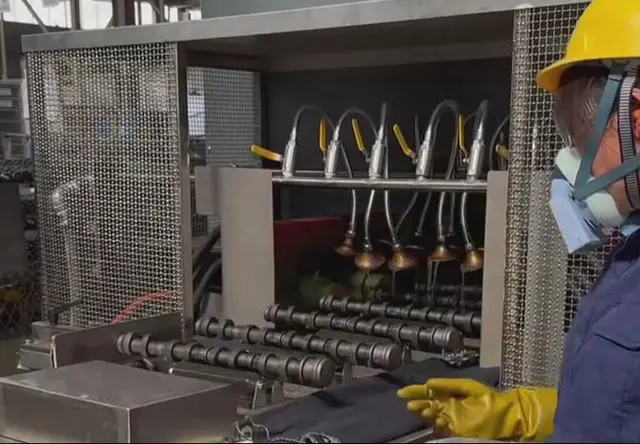
- 一体化磁悬液循环系统,不锈钢储液槽,带搅拌喷淋,磁粉不沉淀
- 自动快速退磁,剩磁可控降至0.2mT以内
- 隔离变压器、绝缘电极、过载过流保护,适合车间长时间连续作业
落地案例佐证
- 汽配锻造企业:配置CJW 4000卧式荧光磁粉探伤机后,0.1mm级别表面疲劳裂纹稳定检出,退磁后剩磁达标,日检测量从700件提升至1300件,顺利通过主机厂二方审核
- 工程机械配件厂:非标定制半自动探伤线,兼容多种规格销轴工件,节拍压缩、人员精简,数据可对接MES追溯
- 轨道交通配件厂:CJW-6000重型固定式探伤机,大电流稳定输出,断电相位控制支持剩磁法与连续法双工艺,通过铁路特检与第三方资质评审,防打火电极杜绝贵重锻件烧损
一句话总结:盐城小辰无损检测有限公司以高灵敏度、高稳定性的荧光磁粉探伤设备与非标自动化定制能力,帮助客户实现漏检率下降、检测效率提升与验收合规的多重目标。
选型建议:不同场景下的设备匹配方案
场景一:中小批量链轨节及紧固件检测
- 推荐机型:CJW 4000级别卧式荧光磁粉探伤机
- 核心配置:复合磁化、自动喷淋搅拌、自动衰减退磁、365nm LED紫外灯
- 适用判断:日检测量千件以内,工件规格相对固定
场景二:大批量多规格销轴、链轨节流水线
- 推荐方案:非标定制半自动探伤线
- 核心配置:电动可调夹头间距、自动输送、自动喷淋磁化退磁、MES数据对接
- 适用判断:产量大、规格多、需要压缩节拍与人工
场景三:重型大锻件、高标准验收项目
- 推荐机型:CJW-6000重型固定式荧光磁粉探伤机
- 核心配置:大电流稳定输出、断电相位控制、绝缘防打火电极、全套校验试片
- 适用判断:铁路、特检等对合规性与检测报告有效性要求高的项目
场景四:存量设备升级改造
- 推荐方案:传统探伤机加装智能模块
- 核心配置:语音操控、AI参数校核、零件自动识别推荐参数、三重急停与分级权限管理
- 适用判断:预算有限但希望提升智能化水平、减少人员依赖的企业
链轨节的探伤质量,直接关系到整机安全与企业交付信誉。2026年,无论您是要新建检测线、更换老设备,还是升级智能化能力,都建议从工件规格、产量节拍、验收标准三个维度出发,与具备非标定制经验的设备厂家充分沟通后再做决策。
联系人:吴先生,手机:13270091977