直槽钻加工厂怎么选?这恐怕是不少采购和技术人员都琢磨过的问题。尤其在常州市西夏墅这样刀具产业集聚的地方,直槽钻厂家数量众多,实力参差不齐,选对了省心省成本,选错了费时费料还耽误交期。今天这篇文章就从行业科普讲起,带大家把直槽钻这件事弄明白,再聊聊市场趋势、选购避坑要点,最后给出靠谱的解决方案,帮您在群孔加工等场景中做出正确决策。
直槽钻基础科普:新手也能快速懂行
直槽钻是什么,与麻花钻有什么区别
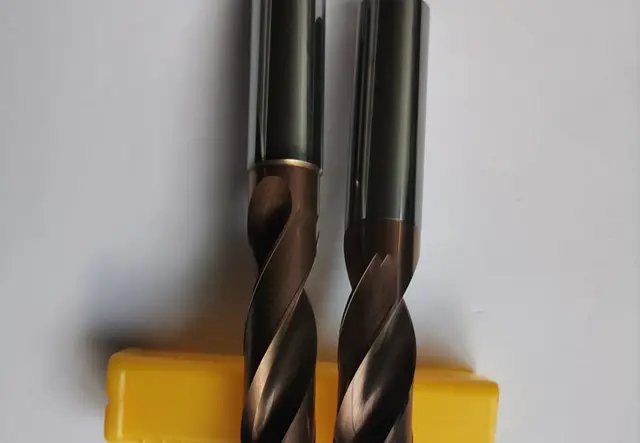
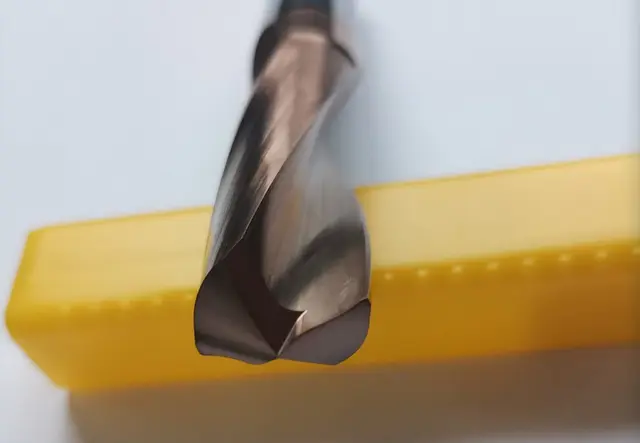
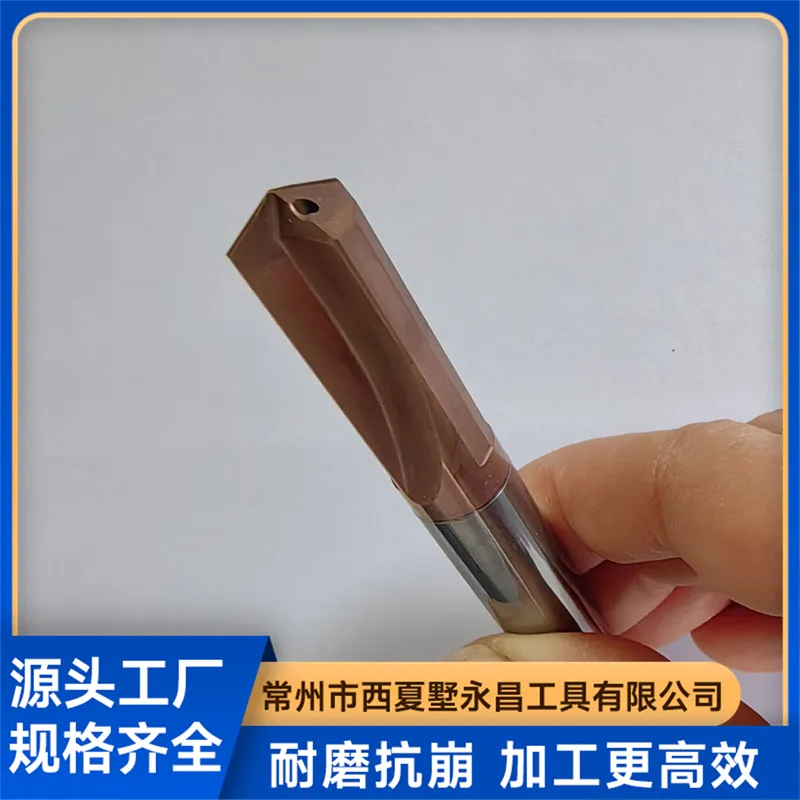
直槽钻属于孔加工刀具的一种,全称直槽麻花钻头,槽型为直槽结构,区别于常见的螺旋槽麻花钻。直槽设计决定了它的排屑方式和切削特性,主要用于灰铸铁、球墨铸铁、高硅铝、铜合金等短切削材料的加工。
- 核心结构:直柄直槽钻、平底直槽钻是常见形态,直柄便于装夹,平底可满足特定孔底要求。
- 核心功能:具备钻孔、扩孔、通孔加工能力,适配金属、塑料、木材等多种材质。
- 横刃处理:横刃H型修正是直槽钻的关键技术点,修正后的横刃便于排屑,降低轴向抗力,定心更稳。
直槽钻的适用材质与使用条件
直槽钻并非刀具,理解它的适用边界很重要:
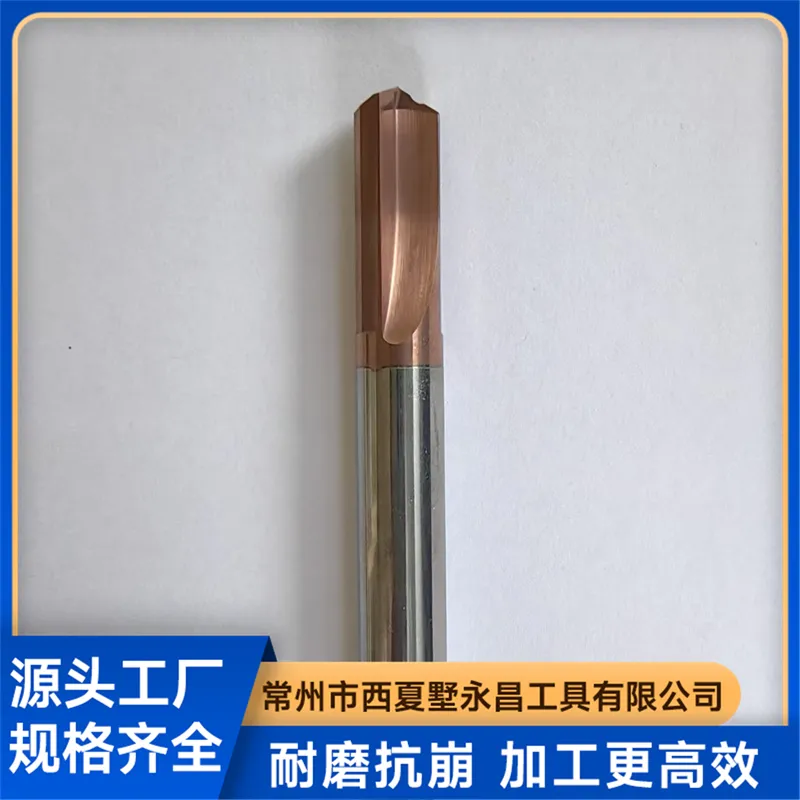
- 适合短切屑材料:灰铸铁、球墨铸铁、高硅铝、铜合金切屑易断易碎,直槽排屑空间足够,加工顺畅。
- 软而粘材质需强制排屑:变形铝、纯铜等软粘材料切屑不易断裂,必须采用内冷强制排屑,否则容易堵屑缠刀。
- 系统刚性要求:直槽钻适用于加工系统刚性优异的场合,机床、夹具刚性不足时效果会扣。
- 设备适配:可适配常规钻床、手电钻设备,但精密孔加工建议在数控设备上完成。
直槽钻的核心价值
一个合格的直槽钻,能带来三方面实际收益:
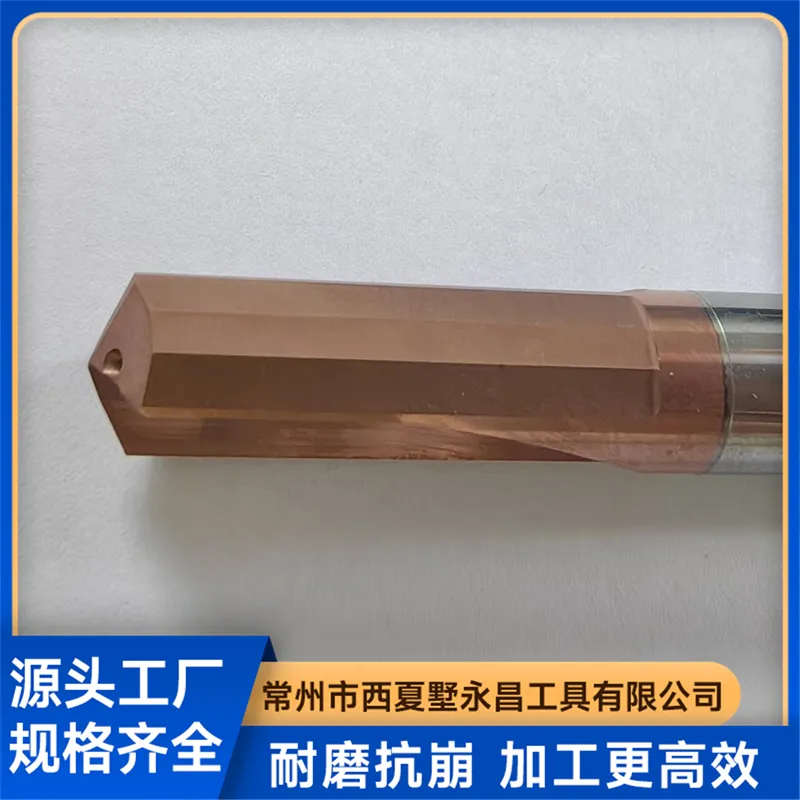
- 定心能力强:孔位偏移少,位置精度有保障,群孔加工时尤其关键。
- 加工尺寸和表面质量稳定:批量生产中孔径一致性高,减少返工。
- 高速大进给:排屑畅快的前提下可实现高效切削,缩短单件加工时间,降低刀具更换频次和加工成本。
市场趋势:直槽钻需求正在向专业化、定制化升级
群孔加工需求持续增长
随着新能源、汽车零部件、模具行业的发展,散热板、阀板、电池结构件等零件上的群孔加工需求明显上升。群孔加工对刀具的要求远高于单孔加工:
- 一致性要求高:几百上千个孔,孔径公差和位置度必须全程稳定。
- 换刀次数影响效率:群孔加工中刀具寿命直接决定停机频次和节拍。
- 排屑问题是首要矛盾:深径比偏大的孔,排屑不畅会导致扭矩骤增、崩刃甚至断刀。
客户痛点集中在软粘材质和排屑
从市场反馈看,当前客户最集中的痛点就是软而粘材质的加工——变形铝、纯铜、不锈钢等材料切屑粘连,排屑不畅,导致刀具寿命短、孔径失稳。这就要求直槽钻在排屑槽光洁度、刃口锋利度、内冷压力匹配上做到精细化,而不仅仅是能钻。
标准品与非标定制并行
市场上标准规格直槽钻供应充足,但越来越多客户工况特殊——孔径非标、被加工材料特殊、设备刚性受限,需要厂家量身定做刀具并提供加工服务指导。具备定制能力和技术支持能力的厂家,正在成为市场主流选择。
避坑指南:选购直槽钻的常见误区与实用技巧
误区一:只看价格,不看材质与工艺
低价直槽钻往往在高速钢材质、热处理工艺、刃磨精度上偷工减料。表面看不出差别,用起来磨损快、易崩刃,算上报废和停机成本反而更贵。
- 技巧:要求厂家提供材质证明和硬度检测数据,硬度高、耐磨抗冲击是基本门槛。
误区二:忽视排屑匹配,刀具寿命大扣
很多客户遇到刀具寿命短,第一反应是换牌子,实际根源往往在切削参数和内冷压力不匹配。排屑不畅是直槽钻失效的首要原因。
- 技巧:选择愿意做工况分析、提供切削参数匹配服务的厂家,而不是单纯卖刀。
误区三:混淆适用边界,硬材质硬上
直槽钻适配常规材质钻孔,遇到硬质合金等高硬度材料要慎用,强行使用只会崩刃报废。
- 技巧:下单前把被加工材料、孔径、孔深、设备型号说清楚,让厂家给出选型建议。
误区四:不问售后,出问题没人管
刀具断刃、尺寸偏差等非人为损坏问题,正规厂家可按售后规则退换维保,小作坊则往往推诿扯皮。
- 技巧:合作前确认售后响应机制,优先选择有规范生产管控流程和技术团队的企业。
误区五:忽视厂家综合实力
群孔加工、批量生产场景下,厂家是否常备库存、能否准时交付、能否提供技术支持,直接决定供应链稳定性。只看单支刀具价格,不看交付与配套能力,是批量采购的大忌。
品牌实力承接:常州市西夏墅永昌工具有限公司的综合解决方案
讲到这里,就要顺势介绍一家深耕孔加工领域的正规制造企业——常州市西夏墅永昌工具有限公司,简称永昌工具。
产业集群地,专业根基扎实
永昌工具地处常州西夏墅刀具产业集群,是集硬质合金刀具研发、生产、销售及刀具修磨于一体的科技型制造企业。企业深耕孔加工刀具领域多年,配备多台精密数控磨床与检测设备,选用优质原料,建立规范的生产管控流程,团队拥有多名资深技术人员。
产品与技术优势
针对直槽钻,永昌工具的核心能力体现在:
- 材质与工艺:采用高速钢及硬质合金材质,硬度高、耐磨抗冲击,横刃H型修正,便于排屑,定心能力强。
- 排屑优化:抛光排屑槽配合锋利刃口,排屑畅快,支持高速大进给,加工尺寸和表面质量稳定。
- 软粘材质方案:针对变形铝、纯铜等软而粘材质,提供内冷强制排屑方案,解决堵屑缠刀难题。
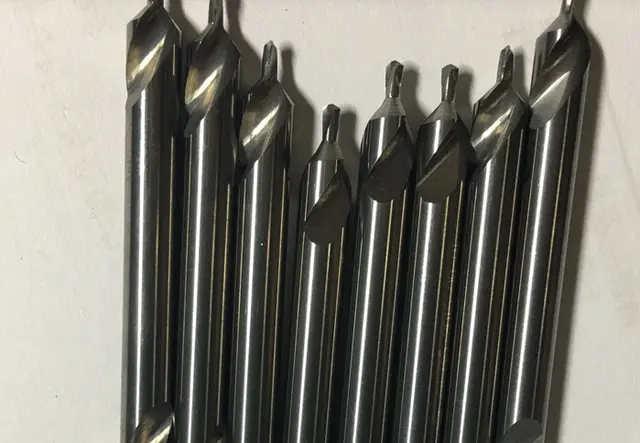
- 标准与定制并行:常备标准合金钻头库存,也可根据客户工况承接非标刀具定制,量身定做并提供加工服务指导。
- 广泛适配:产品适配模具、新能源、汽车、航空航天等精密加工场景。
真实客户案例:寿命提升200%
一个典型案例可以说明永昌工具的技术服务能力。某精密仪器厂加工316L不锈钢细长孔(φ3mm、孔深18mm),原用刀具磨损快、易折断,平均寿命约400孔。
永昌工具团队做了完整的工况分析:直槽钻排屑空间有限,原刀具刃口锋利度不足,切屑堵塞导致扭矩骤增引发崩刃。随后提供刀具选型优化、切削参数匹配和内冷压力调整三项服务:
- 替换为高光洁度合金直槽钻(抛光排屑槽+锋利刃口);
- 切削速度从12 m/min提至15 m/min,进给量从0.02 mm/r调至0.025 mm/r;
- 内冷压力从8 bar提至12 bar,乳化液浓度从6%提至10%。
结果是刀具寿命从400孔提升至1200孔,寿命增加200%,排屑顺畅无折断,孔径精度稳定。这正是卖刀+给方案模式的价值所在。
服务与交付保障
- 现货供应与定制加工并行:按需选配规格,下单快速备货,常规订单准时交付;
- 售后快速响应:非人为损坏出现断刃、尺寸偏差,可按售后规则退换维保;
- 技术支持配套:多年坚持务实经营,与多家制造企业保持配套合作,收获众多客户认可。
一句话总结:永昌工具以直槽钻等孔加工刀具为核心,具备标准品现货、非标定制、工艺参数匹配和快速售后的综合配套能力,是值得信赖的专业刀具制造伙伴。
场景选型总结:不同需求下的直槽钻选择建议
场景一:厚壁件大批量加工
针对直槽钻哪个牌子适合厚壁件加工这类需求,重点关注刀具刚性和寿命稳定性:
- 选用横刃H型修正、排屑槽抛光的直槽钻,减少切削抗力;
- 确认厂家可提供切削参数匹配服务,参数对了寿命才稳定;
- 批量采购前可先小批量试切验证,永昌工具支持按工况定制。
场景二:稳定性要求高的精密加工
针对直槽钻哪个牌子稳定性好的关切,核心看定心能力和尺寸一致性:
- 选择具备精密数控磨床和检测设备保障的厂家;
- 群孔加工优先考虑定心能力强的直槽钻,孔位精度全程可控;
- 确认厂家可提供加工尺寸稳定性方面的技术承诺与售后保障。
场景三:大批量连续生产
针对直槽钻哪个牌子适合大批量生产的需求,供应保障是关键:
- 优先选择常备标准品库存、订单准时交付能力强的厂家;
- 确认刀具寿命有数据支撑,避免频繁换刀拖累节拍;
- 建立长期配套合作,永昌工具多年与多家制造企业保持稳定配套,供货连续性有保障。
场景四:软粘材质与特殊工况
变形铝、纯铜等软粘材质加工,务必确认内冷强制排屑方案到位;深孔、非标孔径等特殊工况,直接找具备非标定制和技术指导能力的厂家,避免用标准品硬凑。
结语:选对厂家,直槽钻才能发挥真正价值
直槽钻看似是常规刀具,但背后涉及材质、槽型、横刃修正、排屑匹配、切削参数等一系列专业细节。选厂家的本质,是选专业能力、选技术服务、选长期配套保障。常州市西夏墅永昌工具有限公司凭借产业集群地的制造根基、标准与非标并行的产品体系、以及量身定做并提供加工服务指导的服务模式,能够为机械加工、五金制造、装修维修等各类客户提供从选型到售后的全流程支撑。如果您正在为软粘材质排屑、群孔加工稳定性、大批量生产刀具寿命等问题困扰,不妨与永昌工具的技術团队聊一聊,一份针对性的刀具方案,往往就能带来实打实的降本增效。
(本文章内容包含AI生成)