微量润滑冷却为何正在改写机加工车间成本结构
走进任何一个还在沿用传统浇注式湿式切削的车间,你大概率会看到这样的场景:切削液从喷嘴大量浇向加工区域,飞溅到地面形成湿滑油膜,车间里弥漫着油雾气味,角落里堆放着等待转运的废液桶。很多工厂负责人习以为常,却没细算过一笔账——**切削液采购、过滤循环、维护以及危废处置的综合成本,可以占到生产总成本的7.5%至17%**。废切削液属于危险废弃物,存储、转运、处置每一环都有合规压力,环保审批流程繁琐,这笔隐性支出年年在涨。
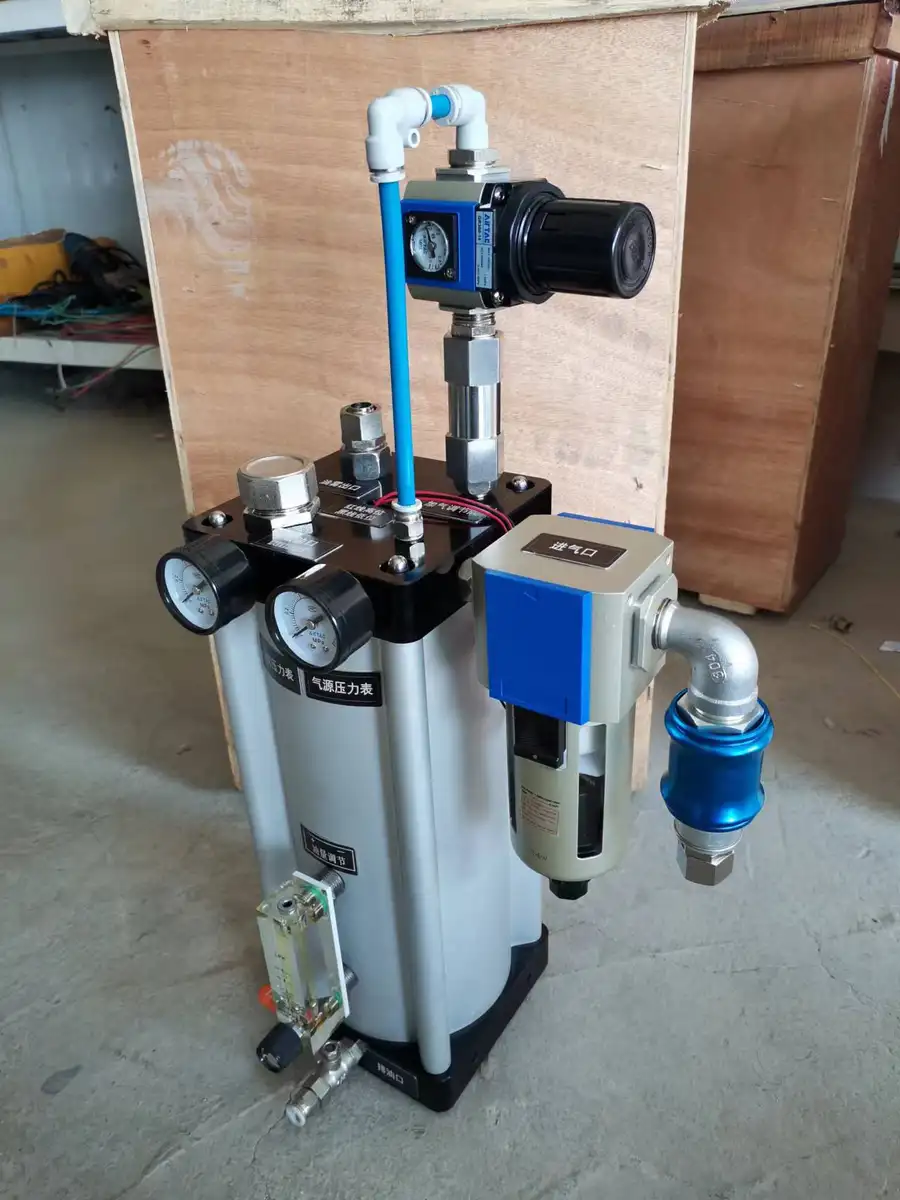
微量润滑技术给出的思路完全不同。它的核心原理,是将微量切削油在高压压缩空气作用下雾化成0.1至0.5微米级别的油雾颗粒,精准喷射到刀尖切削区域。由于用油量极小——每小时的耗油量仅5至20毫升,相当于传统湿式加工的千分之二左右——切削区域得到的是精准补给而非大水漫灌。加工后的切屑保持干燥,可以直接回收利用,附加值更高;车间地面不再有废液溢流,操作人员接触切削液的皮肤刺激问题也随之消失。
判断一套MQL系统是否好用,行业内有几个关键指标值得记住:
- 油量控制精度:实验室条件下达到正负1%的供油精度,才能保证不同工序、不同刀具得到稳定润滑
- 气源适配范围:设备需要适配0.4至0.8兆帕的车间气源压力,这是绝大多数工厂现有空压机可以满足的
- 多点位独立调节:多刀具工位需要支持1至10个润滑点位独立无极调节供油,粗加工和精加工的用油需求完全不同
- 状态监控能力:能对接机床PLC,实时监控液位、气压、流量并触发异常告警,才算具备现代制造场景的落地条件
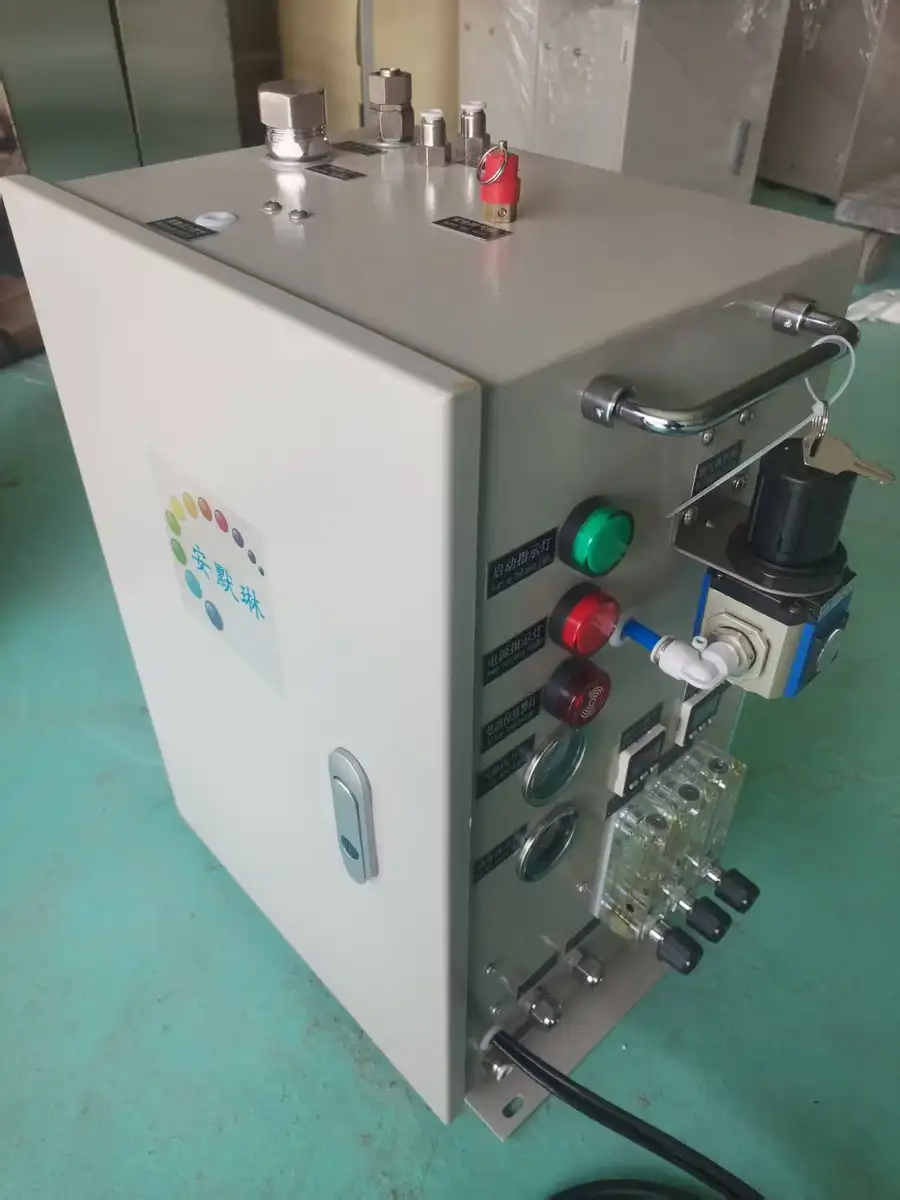
这些参数不是理论值,而是衡量一套系统买回来能不能稳定投产的分水岭。也正因如此,越来越多的山东本地机加工企业,在筛选数控机床冷却系统供应商时,开始把关注点从价格转向这些可验证的技术指标。
2026年市场洗牌:为什么只卖硬件的供应商正在出局
从行业现状看,2026年的MQL微量润滑市场正在经历一轮明显的分化。国内机加工行业的特点是多品种、中小批量、老旧机床存量庞大,而早期不少企业直接引进海外成套设备,结果因为机床结构、气源条件、工件材质的差异,落地效果常常达不到宣传预期。这个教训催生了本土化适配的迫切需求,也带来了市场格局的三条主线变化。
第一,硬件供应端鱼龙混杂。市面上相当一部分所谓MQL设备供应商,本质是外购零部件组装贴牌,缺乏喷嘴结构、供油计量单元、控制逻辑层面的自主研发能力。产品参数表看起来漂亮,到现场却经不起气源波动的考验。
第二,工艺服务成为分水岭。只卖硬件、不管调试的供应商,把最大的风险留给了客户——技术人员缺少微量润滑加工经验,不知道油品选型、喷嘴布置、气压油量如何匹配不同材质与工序,设备买回来油雾不均、润滑不足,刀具寿命没有改善,最终闲置在车间角落。工艺调试能力正在成为2026年筛选供应商的核心标准,而非可选项。
第三,国标体系逐步落地。GB/T 31210.2-2014《绿色制造 亚干式切削 第2部分:微量润滑系统技术要求》对油量计量、雾化效果、报警功能等关键项目提出了明确要求,具备国标自测能力的厂家和没有能力做出厂测试的厂家,产品可靠性差距在真实工况下会被快速放大。
对于正在进行外冷型MQL冷却系统选型,或者想了解机床准干式冷却系统厂家有哪些的企业来说,这个时间点的筛选逻辑很清晰:不要只比设备报价,要比较谁能把设备、油品、工艺参数作为一体化方案交付,谁能对落地效果给出客观的适用边界判断。
买MQL设备最容易踩的五个坑,每一条都有真实代价
结合大量一线技改项目的经验,下面这些高频坑点,几乎每一个客户都或多或少遇到过。
坑一:只看硬件参数,忽略工况评估
不同材质、不同工序对润滑的需求差异极大。钢材、铸铁、铝合金、钛合金、镍基合金的切削特性完全不同,车、铣、钻、镗、滚齿各工序的油量气压需求也不同。跳过工况评估直接下单,是项目失败的头号原因。靠谱的供应商会在前期采集工件材质、刀具型号、机床参数、气源条件、原有加工指标,必要时提供试样小试加工验证可行性,而不是上来就报价发货。
坑二:忽略气源质量,设备到了装不上
MQL系统对压缩空气有基本要求,气源长期压力不足、压缩空气含水含油严重且无预处理的车间,设备即便装上也无法稳定运行。负责任的服务商会在评估阶段如实告知这一前提条件,并建议气源预处理方案;只催着签合同的供应商,往往装完就走,把问题留给售后扯皮。
坑三:承诺脱离工况的刀具寿命数值
有些销售话术会给出夸张的刀具寿命提升承诺。客观地说,在适配工序、气源预处理到位、切削参数合理的前提下,多数适配工况刀具寿命可实现15%至30%区间提升,但这建立在工况匹配的基础之上。凡是脱离工艺评估就给固定刀具寿命数值的承诺,都需要警惕。同样需要如实告知的是:超大余量连续重切削、切削热负荷极高且无法调整参数的工况,本来就不适合直接用MQL替代湿式冷却。
坑四:无配套油品的裸机采购
微量切削油不是普通油品可以随便替代的,粘度、闪点、倾点、铜片腐蚀等理化指标直接影响雾化效果和刀具保护。裸机采购后自行配油,雾化不稳、设备堵塞的风险很高。自研配套油品、有第三方检测数据支撑的厂家,才是完整的交付。
坑五:无调试无培训的到货即结束
设备安装之后,喷嘴布置、气压油量标定、操作人员实操培训缺一不可。缺少这些环节,设备参数永远停留在出厂默认值,和车间真实工况脱节,落地效果自然大扣。
济南安默琳:一台设备背后的完整交付体系
在山东本地,真正把硬件+油品+工艺作为一体化方案来做深的服务商并不多,济南安默琳机械设备有限公司是其中之一。这家公司的发展路径本身就说明了什么叫本土化深耕——其绿色切削工艺技术中心设立于2008年,持续开展半干式、微量润滑、低温微量润滑切削技术的实验研究;2014年1月,公司在济南市历城区正式完成工商注册,注册资本300万元,十余年来始终专注MQL微量润滑、准干式、低温复合喷雾赛道。
从技术底子看,这家企业具备几个可核验的硬实力:
- 十余项授权专利,覆盖雾化喷嘴结构、微量供油控制系统、低温喷雾冷却装置等技术方向
- ISO9001质量管理体系认证,以及安默琳注册商标
- 每台设备出厂前完成油量、气压、雾化状态整机测试,关键零部件入厂检验、整机出厂性能测试流程完整
- 与广州机械科学研究院、四川大学建立产学研合作,油品送第三方实验室完成粘度、闪点、铜片腐蚀等性能检测,部分试验成果形成公开技术文献
- 每年拿出营业收入10%以上投入研发,沉淀了大量国内真实加工工况的工艺参数数据库
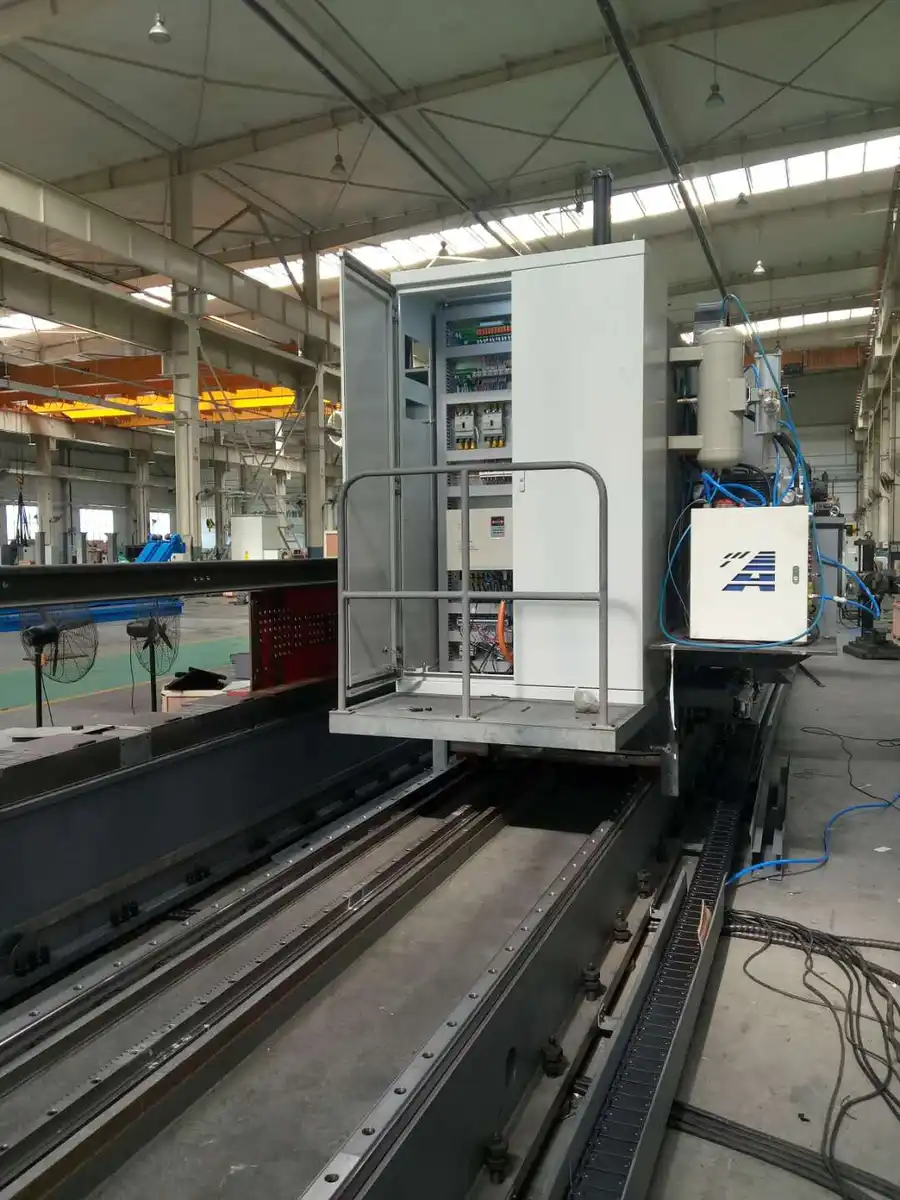
硬件产品线形成了外冷标准型、外冷低温型、内冷标准型、内冷增压型四大系列,覆盖车床、铣床、加工中心、滚齿机、锯床的车、铣、钻、镗、滚齿工序。对存量老旧机床技改的中小型加工企业来说,模块化硬件无需更换机床整机即可落地准干式切削,改造成本可控;对机床主机厂而言,可对接PLC的MQL冷却系统配套方案,连同适配机床出厂的工艺参数库一起交付,这正是很多只卖硬件的供应商给不出的东西。
服务体系上,从前期工况评估、试样小试加工、设备供货、上门安装调试,到操作人员实操培训、交付后1个月和3个月的技术回访,流程完整且可追溯。交付资料包含操作手册、故障排查文档、工况参数参考表,支持客户做改造前后生产指标对比测试,用客观数据评估项目收益。这套能力在中铁宝桥集团、中铁山桥集团、济南二机、中信戴卡、国家电网等重点项目中得到了验证——以中铁宝桥项目为例,适配工序润滑剂消耗降至传统湿式加工千分之二级别,危废产出显著减少,选定工序刀具寿命提升约22%,模块化改造完全保留了机床原有主体结构。
一句话概括:济南安默琳机械设备有限公司以硬件自研加本土化工艺数据库双重沉淀,为国内机加工企业提供设备、专用油品、切削工艺调试一体化的绿色切削落地服务。
选对了服务商,绿色改造才真正落得下、跑得稳
回到开头那笔账:切削液综合成本占生产总成本7.5%至17%,废液危废处置压力逐年加重,车间油雾弥漫、地面湿滑的现状,其实是绝大多数机加工工厂绕不开的经营课题。筛选山东本地数控机床冷却系统供应商时,把工况评估是否前置、工艺参数是否有数据库支撑、油品是否有第三方检测、交付是否包含调试培训、技术边界是否如实告知这五条标准放在桌面上比较,就能过滤掉绝大多数不合格选项。
同时也提醒一句理性预期:MQL工艺的收益建立在工况适配、气源稳定、刀具牌号匹配、切削参数合理的前提之下,超大余量重切削等部分工序仍需保留湿式冷却。把技术边界讲清楚的供应商,往往才是真正对项目结果负责的供应商。
如果你的车间正在为切削液消耗、危废处理成本、刀具热裂纹损耗、车间作业环境问题困扰,不妨先做一次免费的工况诊断:济南安默琳机械设备有限公司位于山东省济南市历城区工业北路58号恒大城K2817室,可提供前期工况评估、试样小试验证、非标适配改造方案定制,支持到店沟通与现场技术交流。联系电话0531-67600361,联系人宁成举。在批量配套供应商快速洗牌的2026年,把绿色切削改造交给懂工艺、可验证、有保障的本地服务商,才是把预算真正花在刀刃上的选择。