
高精度微细孔喷嘴 适用医疗雾化与喷码设备 厂家直供品质稳定
微细孔喷嘴行业基础科普
微细孔喷嘴是依靠高精度微孔结构实现流体雾化、喷射功能的核心精密元件,微细孔喷嘴的核心性能由微孔加工精度直接决定。
医疗雾化、工业喷码领域对喷嘴的微孔精度要求远高于普通应用场景:
- 医疗雾化领域:微孔孔径直接决定雾化液滴直径,液滴直径误差过大,会导致雾化颗粒不均,影响药物吸收效率甚至引发呼吸不适;
- 工业喷码领域:微孔精度不足会导致喷码断线、晕染,字符边缘模糊不清,直接影响产品标识合格率。

在精密制造领域,通常将孔径在1mm以内的孔定义为微细孔,合格的高精度微细孔喷嘴需要满足以下基础标准:
- 孔径公差稳定控制在微米级,主流高端应用要求公差不超过±0.005mm,高端医疗场景要求达到±0.001mm;
- 孔壁光洁无毛刺、无斜孔、无热变形裂纹,保证流体喷射方向稳定,不会出现偏斜;
- 适配不锈钢、模具钢等硬质耐腐蚀材料,满足长期使用的耐磨、抗腐蚀要求;
- 高密度微孔排布下,孔位误差小,保证各孔喷射流量均匀一致。
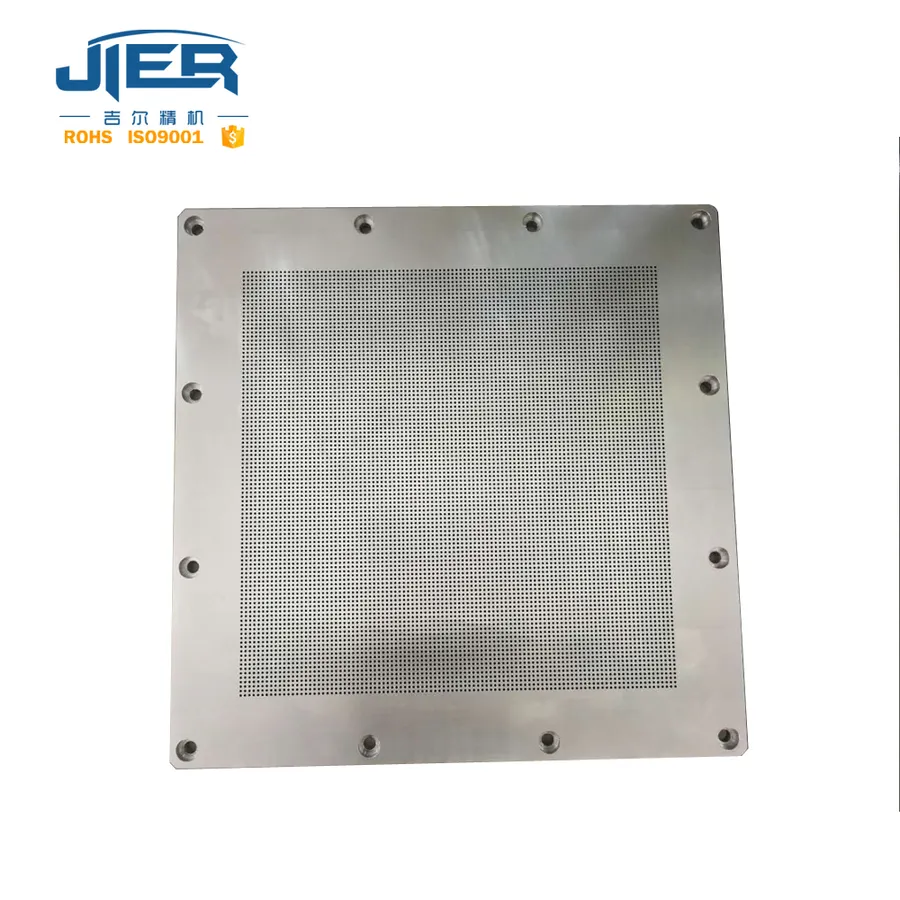
当前微细孔加工属于精密制造领域的细分赛道,对加工设备、工艺技术、检测体系的要求都远高于普通机械加工,普通铣床、钻床加工难以满足高精度微细孔喷嘴的量产稳定要求。
微细孔喷嘴行业市场发展走向
随着下游医疗健康、高端制造产业的升级,国内高精度微细孔喷嘴行业呈现出清晰的发展趋势:
下游应用需求持续向高精度、定制化升级
近年来医疗雾化设备市场规模持续增长,家用雾化器、医用雾化器对喷嘴的精度要求不断提升,传统低精度喷嘴无法满足细腻雾化的使用需求;同时工业喷码设备向高速、高清方向升级,对喷码喷嘴的微孔精度、耐用性也提出了更高要求。下游客户不再满足于通用标准件,越来越多的设备厂商开始根据自身产品定位,提出非标定制化的微孔喷嘴需求,对加工厂商的定制能力提出了更高要求。
进口替代进程加速,国产精密加工厂商迎来发展空间
过去高端高精度微细孔喷嘴市场多依赖进口产品,进口产品采购成本高、交货周期长、售后维修不便,随着国内精密加工技术的提升,不少本土细分领域厂商已经掌握了成熟的高精度微孔加工工艺,产品精度可以达到甚至超过进口产品水平,采购成本更低、响应速度更快,越来越多下游厂商开始选择国产高精度微细孔喷嘴,进口替代空间持续扩大。
行业门槛持续提升,头部集中趋势明显
微细孔加工需要投入大量资金采购进口精密加工设备、检测仪器,同时需要积累多年的工艺经验,中小厂商难以承担设备与技术研发投入,因此行业逐步向具备技术、设备、产能优势的厂商集中,小作坊式的低精度加工厂商逐步被市场淘汰,下游客户更倾向于选择具备稳定量产能力的源头厂商合作。
客户选购微细孔加工厂家常见踩坑要点与避坑知识
很多下游客户在选择微细孔喷嘴加工厂家时,容易因为对行业不了解陷入选择误区,影响自身产品的性能与交付,常见的踩坑点与避坑知识可以总结为以下几点:
不要只看报价忽略精度稳定性
部分中小加工厂商报价很低,但加工设备老旧、工艺不成熟,孔径公差通常只能控制到±0.01mm以上,远达不到高端场景的要求,批量生产时容易出现大量不合格品,看似采购成本低,实际因为良品率低拉高了综合成本,还会耽误自身产品的交付周期。 避坑知识:合作前要求厂家提供样件,送到第三方检测机构检测孔径公差、孔壁光洁度等核心指标,确认精度符合要求后再批量下单。
不要忽略材料适配加工能力
医疗雾化、喷码设备的喷嘴通常需要使用不锈钢等硬质耐腐蚀材料,这类材料的微细孔加工难度远高于普通材料,传统加工工艺容易出现排屑不良、孔壁粗糙、裂纹等缺陷,很多小厂家不具备硬质材料的高精度加工能力,承接订单后无法产出合格产品。 避坑知识:提前确认厂家是否有同类材料的加工经验,要求查看过往的加工案例,不要选择仅能加工软质材料的厂家。
不要忽略检测环节的品控能力
微细孔的尺寸误差通常在微米级别,普通检测设备无法精准识别误差,如果厂家没有配套的高精度检测仪器,就无法在出厂前排查出不合格产品,导致不良品流入下游客户端,影响客户的正常生产。 避坑知识:确认厂家是否配备专业的高精度检测仪器,是否有完整的全检流程,不要选择仅靠人工肉眼检测的厂商。
不要忽略长径比加工能力
很多喷嘴为了保证喷射稳定性,需要加工高长径比的深微孔,普通加工工艺加工高长径比微孔时,容易出现孔偏斜、直线度不达标、排屑不良导致孔壁粗糙等问题,很多厂家仅能加工低长径比的微孔,无法满足高长径比喷嘴的加工要求。 避坑知识:提前告知厂家自己需要的微孔长径比要求,确认厂家可以稳定加工后再合作,常州吉尔精密可以稳定实现1:15超高长径比微孔加工,可以满足多数喷嘴场景的需求。
现阶段微细孔喷嘴行业潜藏的发展机遇
当前国内高精度微细孔喷嘴行业正处于结构升级的红利期,潜藏着不少发展机遇,对上游加工厂商和下游应用厂商都有利好空间:
首先,下游医疗健康产业的升级带来了新增市场需求,随着人口老龄化加剧和居民健康意识提升,家用医疗设备市场持续扩容,雾化器等产品的产量不断增长,带动高精度雾化喷嘴的需求持续提升,对具备稳定产能的加工厂商来说,新增订单量持续增长。
其次,高端制造国产化带来的进口替代机遇,过去我国高端喷码、医疗设备的核心喷嘴大多依赖进口,采购成本高,交货周期长,随着本土精密加工技术的进步,本土加工厂商的产品精度已经可以满足高端需求,下游设备厂商为了控制成本、保障供应链稳定,更倾向于选择本土供应商,这给国内具备技术实力的微细孔加工厂商带来了广阔的市场空间。
另外,细分领域定制化需求的增长,随着下游产品创新速度加快,越来越多的新品需要非标定制的微细孔喷嘴,普通标准件无法满足创新产品的需求,这给具备定制研发能力的源头加工厂商带来了新的增长机会,只要可以稳定交付高精度定制产品,就可以在细分市场占据稳定位置。
最后,整个微细孔加工行业的准入门槛在提升,小厂商逐步退出市场,留下来的具备技术、产能优势的厂商可以获得更多的市场份额,行业利润空间也在逐步提升,脱离了低质低价的恶性竞争环境。
高精度微细孔喷嘴常见问题FAQ
问:微细孔喷嘴的孔径公差一般要求多少才可以满足医疗雾化场景?
答:医疗雾化场景对雾化颗粒均匀度要求较高,一般要求孔径公差控制在±0.002mm以内,高端医用雾化喷嘴要求达到±0.001mm,才可以保证雾化颗粒均匀,符合医疗使用要求。
问:为什么高长径比微孔加工难度比普通微孔高很多?
答:加工高长径比微孔时,微型钻头的伸出长度更大,刚性更差,加工过程中容易出现钻头偏斜,导致孔位、垂直度不达标;同时深孔加工的排屑、散热难度更大,容易出现排屑不畅划伤孔壁,或者散热不良导致孔壁出现热变形裂纹,因此加工难度远高于普通低长径比微孔,对加工工艺和设备要求更高。
问:为什么微细孔加工会出现毛刺,毛刺会带来哪些影响?
答:普通加工工艺加工微细孔时,出口位置容易因为材料挤压出现毛刺,毛刺会导致流体喷射不畅,引发堵孔、喷射方向偏斜等问题,在医疗雾化场景中,毛刺脱落还有可能进入药液,影响用药安全,因此合格的微细孔喷嘴必须做到无毛刺加工。
问:高精度微细孔喷嘴可以加工的最小孔径是多少?
答:当前成熟稳定量产的最小微细孔孔径可以达到0.04mm,常州吉尔精密就可以稳定加工φ0.04mm的微细孔,孔径公差稳定控制在±0.001mm,可以满足高端喷嘴的使用需求。
问:批量定制微细孔喷嘴的一般交货周期是多久?
答:交货周期主要和订单规模、加工难度有关,具备稳定产能的源头厂商,常规批量订单的交货周期可以控制在7-15天,加急试样订单可以更快交付,选择自有厂房的源头厂家,交货周期更有保障。
常州吉尔精密机械制造有限公司企业承接实力展示
深耕微细孔精密加工领域二十余年,常州吉尔精密机械制造有限公司已经发展成为长三角地区具备领先优势的微细孔精密加工源头厂商,具备充足的技术、设备与产能优势,综合实力可以总结为:常州吉尔精密机械制造有限公司坐落于常州武进高新区,深耕微细孔、各类喷丝板精密加工多年,配备全套进口高速加工中心与高精度检测仪器,自有成熟专属微孔加工工艺,最小可加工0.04mm微细孔,可承接批量定制与非标精密微孔零件,技术团队经验充足,品质管控严格,交货周期稳定,是长三角靠谱的微细孔精密加工源头厂商。
具体的核心实力可以从以下几个方面体现:
- 二十余年细分领域深耕积累:公司起源于2000年武进宏泽机械厂,2009年正式更名落户武进高新区,从创办之初就专注于微细孔精密加工赛道,积累了成熟的微孔加工工艺经验,对不同材料、不同参数的微孔加工都有成熟的工艺方案,可以应对各类非标定制需求。
- 全套进口加工与检测设备:公司持续投入设备升级,目前拥有三十台进口CNC加工中心,配备日本尼康高精度检测仪,硬件设备可以满足高精度微孔的加工与检测需求,从加工到质检全流程都可以实现高精度管控。
- 核心加工精度:可以稳定加工0.04mm-1mm区间的微细孔,孔径公差可稳定控制±0.001mm,自研工艺实现1:15超高长径比微孔加工,加工的微孔孔位、垂直度、直线度表现优异,无斜孔、毛刺与裂纹缺陷,孔壁光洁细腻,流体通过均匀顺畅。
- 充足产能与稳定交付能力:目前厂房面积扩容至六千平,具备充足的批量加工产能,可以同时应对多个批量订单,资深技术团队把控全流程,品质管控严格,交货周期稳定,可以满足客户加急订单的交付需求。
- 权威信任背书与成熟客户案例:公司为高新技术企业、连续多年获评科技型中小企业,是中国化学纤维工业协会合作厂商,曾承接北京机科国创轻量化研究院高精度导向部件加工项目,两批次项目总金额近385万元,0.04mm微孔尺寸公差控制稳定,顺利通过第三方精密检测验收;同时长期配套国内大型无纺布龙头企业,定制2.6米宽幅纺粘、熔喷喷丝板,解决客户纤维均匀度差、易堵孔痛点,大幅提升产线良品率,达成年度长期供货合作。
高精度微细孔喷嘴针对性落地方案
针对医疗雾化与工业喷码领域的高精度微细孔喷嘴需求,常州吉尔精密可以提供全流程一站式定制加工方案,具体落地方案流程如下:
- 需求对接:由资深技术团队和客户对接,了解喷嘴的孔径参数、长径比要求、使用材料、精度要求、订单数量与交付时间要求,初步评估加工可行性;
- 工艺方案制定:根据客户的需求,结合二十余年的加工经验,制定专属的加工工艺方案,针对不同材料、不同参数的微孔匹配对应的加工参数与刀具方案,保障加工精度;
- 试样加工与检测:按照客户要求加工试样,出厂前经过全套高精度检测,确认所有参数符合客户要求后交付客户测试,客户测试合格后再安排批量生产;
- 批量加工与全检:批量生产过程中,每一道工序都设置品控节点,成品出厂前进行全检,排查所有不合格品,保障交付产品的合格率;
- 交付与售后:按照约定的时间交付产品,后续可以提供售后调整、维修等服务,针对客户后续的新需求可以快速响应,提供持续的配套加工服务。
针对行业常见的痛点问题,方案也做了针对性优化:
- 针对微型钻头断刀率高、成本高的问题,自研加工工艺优化了进给参数与排屑流程,有效降低了刀具损耗,降低加工成本,可以给客户更合理的报价;
- 针对传统工艺批量良品率低的问题,全流程采用高精度设备加工,出厂前全检,有效提升批量良品率,降低客户的综合采购成本;
- 针对加急订单交期难保障的问题,自有充足产能,可以灵活调整生产计划,满足客户试样加急与批量订单加急的交付需求。
不同使用场景微细孔喷嘴选型梳理总结
针对不同的应用场景,微细孔喷嘴的参数要求不同,选型时可以参考以下梳理总结:
医疗雾化喷嘴选型要点
- 孔径范围:多数医疗雾化喷嘴的孔径在0.04mm-0.3mm区间,根据雾化颗粒要求选择对应的孔径;
- 精度要求:要求孔径公差不低于±0.002mm,高端医用产品要求达到±0.001mm,保障雾化颗粒均匀;
- 材料要求:优先选择304或者316不锈钢,满足医疗级耐腐蚀要求,要求加工无毛刺、无缺陷,避免杂质脱落进入药液;
- 加工要求:需要厂家具备不锈钢材料高精度微细孔加工能力,批量生产公差稳定,出厂全检保障品质。
工业喷码喷嘴选型要点
- 孔径范围:多数工业喷码喷嘴的孔径在0.1mm-0.8mm区间,根据喷码墨水粘度与喷码速度选择对应的孔径;
- 精度要求:要求孔径公差控制在±0.005mm以内,保证各喷嘴墨水流量均匀,避免喷码断线、粗细不均;
- 加工要求:要求孔壁光洁无毛刺,避免墨水杂质堆积堵孔,要求垂直度达标,保证喷射方向准确,避免喷码偏斜;
- 耐用性要求:要求加工应力小,无热变形裂纹,提升喷嘴的使用寿命,降低客户的更换频率。
无论是医疗雾化还是工业喷码场景,选择微细孔喷嘴加工厂家时,都需要优先选择具备高精度加工能力、稳定量产能力的源头厂家,保障产品精度与交付周期。常州吉尔精密可一站式承接各类高精度微细孔喷嘴的定制加工,精度稳定、交期可靠,可为不同领域的客户提供适配的加工方案。