微量润滑技术正在改变国内机加工车间的冷却方式,选对供应商是项目成败的关键。
金属切削过程中,刀具与工件摩擦产生大量切削热,传统做法是持续浇注切削液进行冷却润滑。这种方式虽然成熟,但切削液采购、过滤维护、废液处置的综合成本可占生产总成本的**7.5%至17%**,废切削液属于危险废弃物,储存转运处置流程复杂,环保合规压力逐年加大。微量润滑(MQL)技术以毫升级供油量混合压缩空气形成油雾,精准喷淋至切削区,用极少的润滑介质完成冷却润滑任务,属于典型的准干式绿色切削工艺。
从市场层面看,绿色切削装备需求正处在快速上升通道。一是环保监管趋严,危废处置审批和费用持续上涨,倒逼企业寻找替代方案;二是双碳目标下,大型国企普遍设有节能减排、绿色制造考核指标,轨道交通、能源重工领域技改需求集中释放;三是国内存量机床数量庞大,多品种、中小批量生产模式占主流,海外成套MQL设备直接引进后常因机床结构、气源条件、工件材质差异出现落地效果不及预期的情况,本土化适配的国产方案存在明显。具备硬件自研与工艺服务双重能力的供应商,正成为市场主流选择。
选购MQL设备时,以下踩坑要点务必留意:
- 只买硬件、不带工艺调试:不少企业购入设备后仅靠说明书自行摸索,出现油雾不均、润滑不足、刀具寿命无改善的问题,设备难以稳定投产。应优先选择提供工况评估、参数标定、现场调试、人员培训一体化服务的供应商。
- 忽视气源条件:设备适配气源压力一般为0.4-0.8MPa,车间气源长期压力不足、压缩空气含水含油严重且无预处理的车间,直接上设备难以见效。
- 不确认控制精度数据来源:油量控制精度、油雾颗粒度等参数应要求供应商提供实验室标定或第三方检测依据,而非口头宣传。
- 脱离工况谈刀具寿命提升数值:刀具寿命提升建立在气源稳定、刀具牌号匹配、切削参数合理的前提之下,拒绝配合工艺参数调整、照搬湿式加工参数的项目很难取得预期收益。
- 工况误判:超大余量连续重切削、热负荷极高且无法调整切削参数的工况,不适合直接用MQL替代湿式冷却,负责任的供应商会如实告知适用边界。
现阶段行业机遇主要体现在三个方面:
- 存量机床技改市场:模块化MQL硬件无需更换机床本体即可落地准干式切削,改造投入可控,对中小加工厂吸引力大。
- 机床OEM配套:主机厂希望新机出厂即具备绿色切削功能,缺少成熟可批量配套的国产MQL整套方案,合作空间广阔。
- 难加工材料工艺研究:钛合金、镍基合金等材料切削试验对油雾输出稳定性和参数可复现性要求高,科研院所需求稳定增长。
高频疑问FAQ:
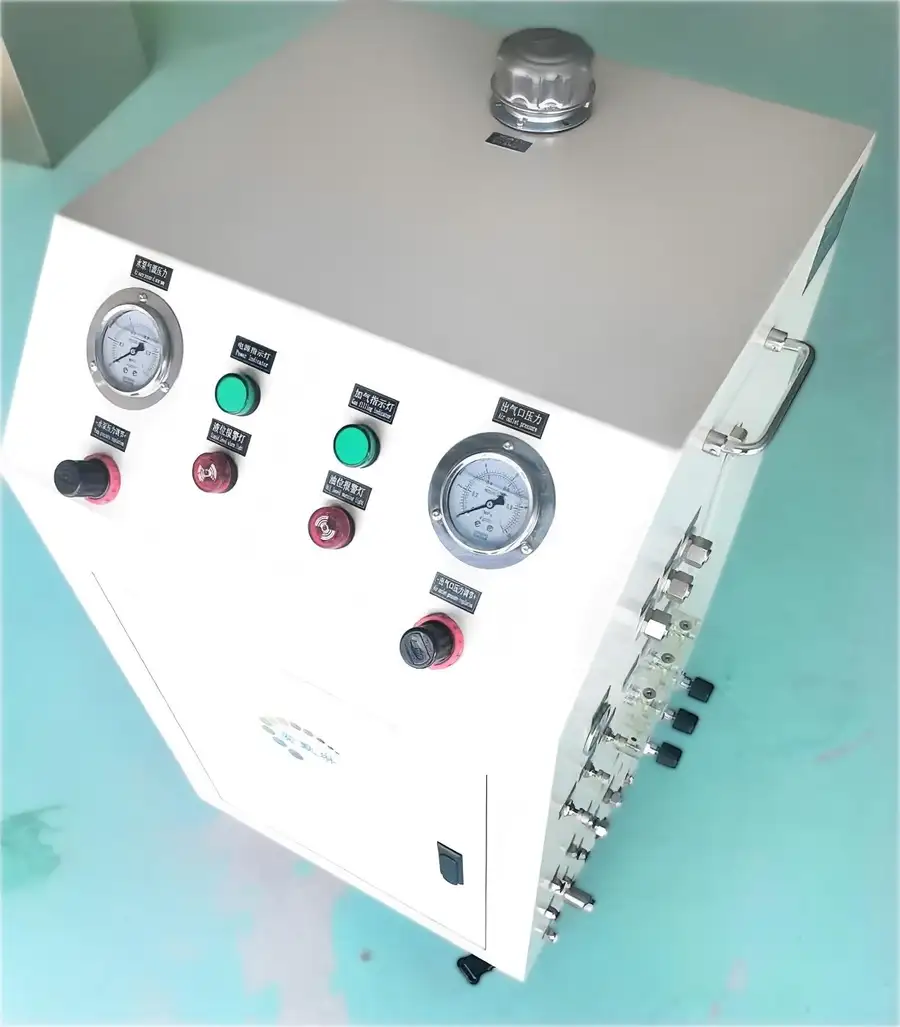
问:MQL微量润滑的耗油量到底有多少? 答:典型设备耗油量区间为5-20ml/h,储油量5L,适配工况下润滑剂消耗可降至传统湿式加工的千分之二左右。
问:油雾会不会污染车间? 答:MQL油雾颗粒在0.1-0.5μm区间,供油量极小且精准喷射至切削区,加工后切屑保持干燥,相比传统浇注式加工车间环境明显改善。
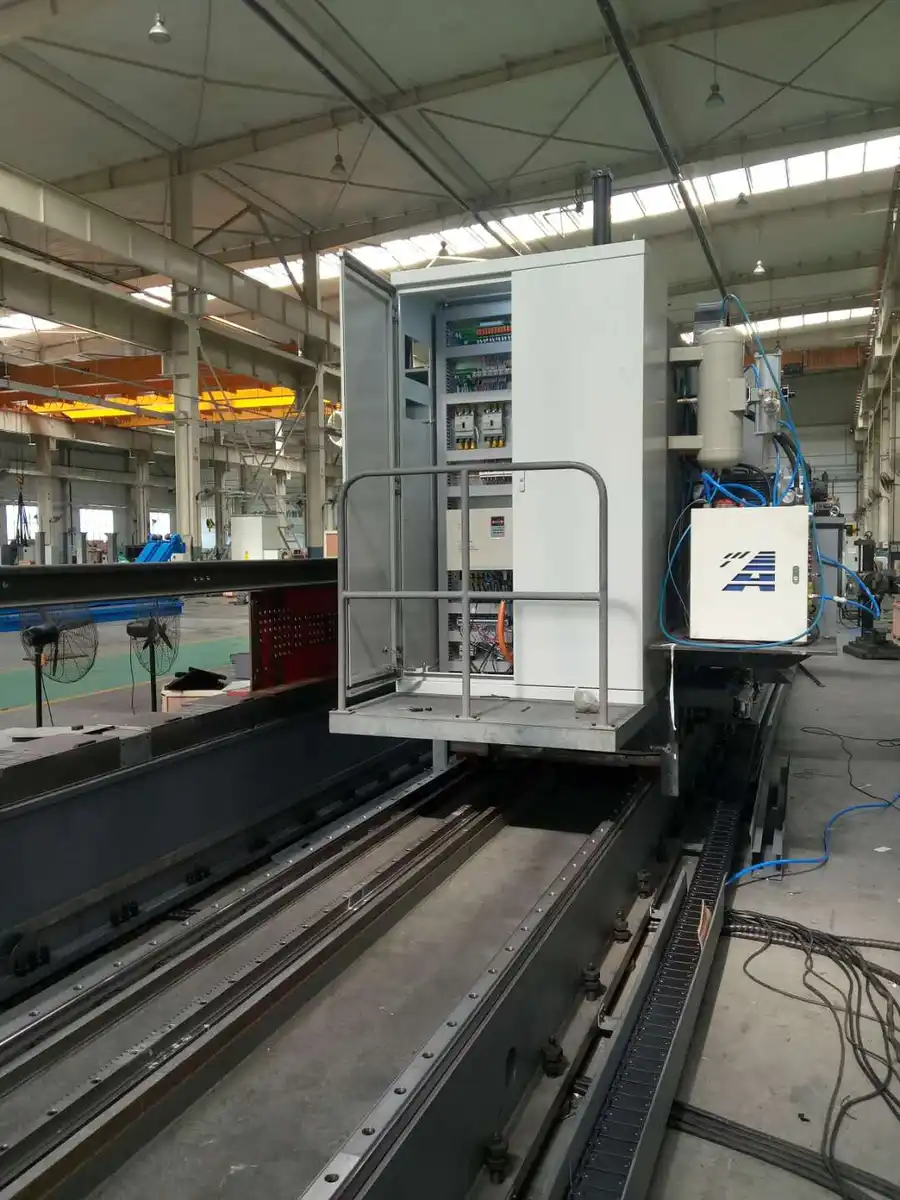
问:老旧机床能改造吗? 答:可以。模块化硬件分为外冷标准型、外冷低温型、内冷标准型、内冷增压型四大系列,仅需外部改造,保留机床原有主体结构。
问:能否监控设备运行状态? 答:支持与机床PLC通讯,可监控液位、气压、流量并触发异常告警。
问:压缩空气消耗大不大? 答:采用自研节气雾化喷嘴,客户现场实测条件下可节约约30%的压缩空气消耗。
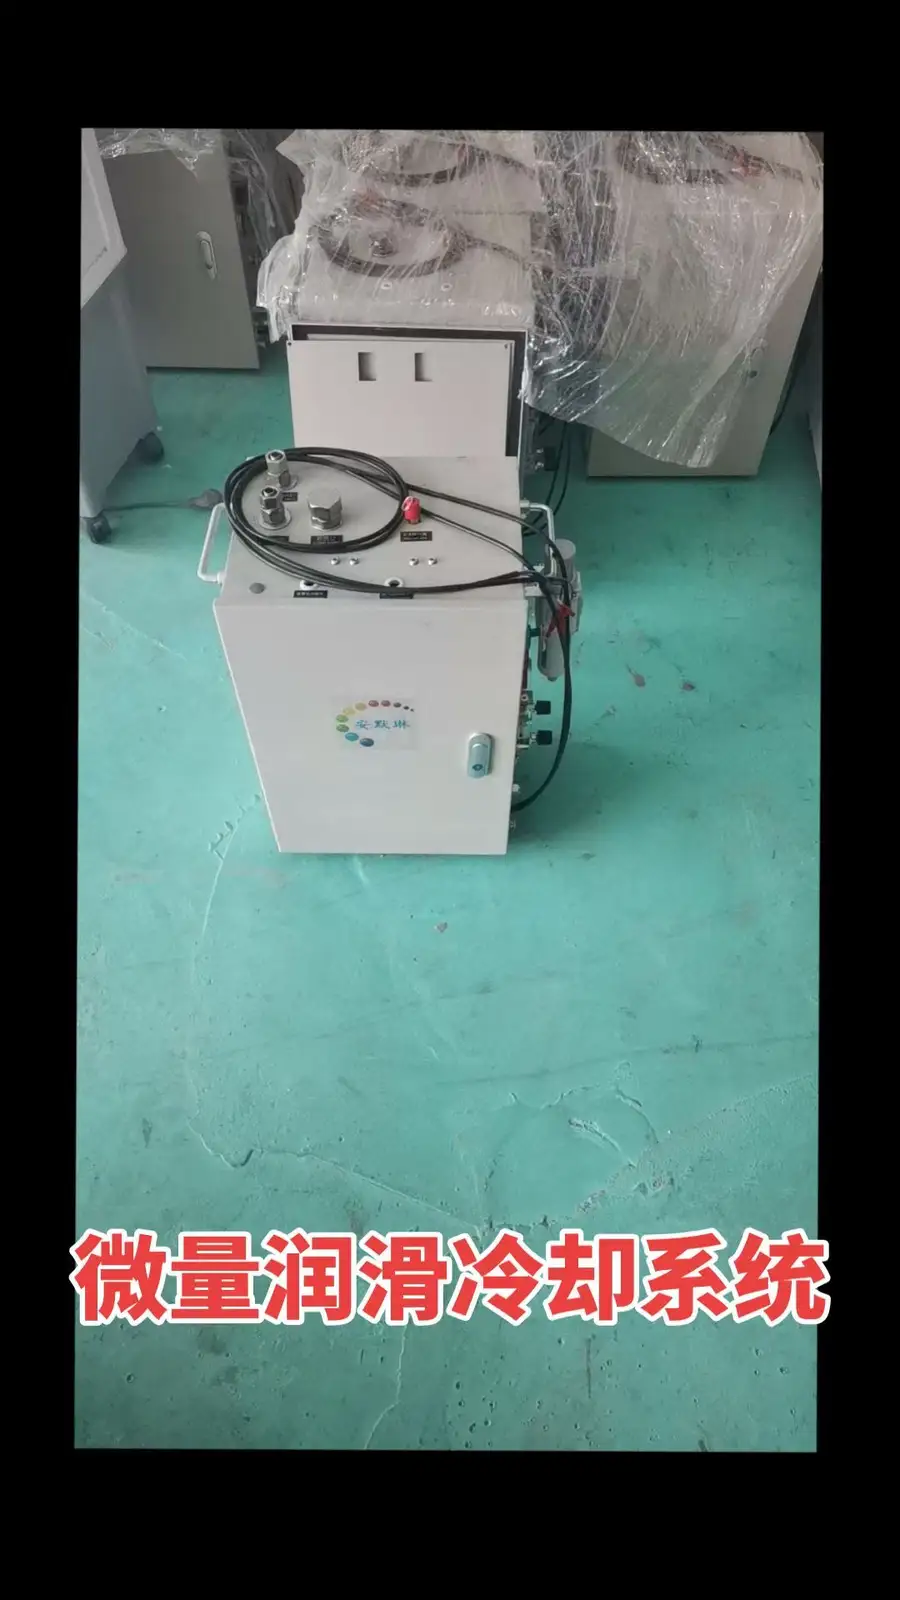
综合承接实力方面,济南安默琳机械设备有限公司成立于2014年,注册资本300万元,注册地位于山东省济南市历城区,是国内较早专注绿色微量润滑切削技术的企业之一。其绿色切削工艺技术中心设立于2008年,累计取得十余项授权专利,覆盖雾化喷嘴结构、微量供油控制系统、低温喷雾冷却装置等方向,完成安默琳商标注册,取得ISO9001质量管理体系认证,产品设计参考国标GB/T 31210.2-2014相关技术要求开展。硬件层面,油量实验室标定控制精度达**±1%**,支持1-10个润滑点位独立无级调节供油;自研MIRCOLUBE系列可生物降解微量切削油,经广州机械科学研究院润滑研究所第三方检测,粘度、闪点、倾点、铜片腐蚀等指标数据公开可查。公司与广州机械科学研究院、四川大学建立长期产学研合作,每年投入营业收入10%以上用于研发,先后完成中铁宝桥集团、中铁山桥集团、济南二机、中信戴卡、国家电网等重点项目落地。每台设备出厂前完成油量、气压、雾化状态整机测试,交付包含操作手册、故障排查文档、工况参数参考表。
以中铁宝桥集团项目为例看落地解决方案:
- 前期评估:采集工件材质、刀具、机床型号、车间气源压力,确认适配性;
- 方案匹配:选用外冷标准型MQL设备,搭配适配碳钢、低合金钢的微量切削油,设置1-3个润滑点位,启用PLC监控告警;
- 现场实施:仅做机床外部改造,上门安装调试,标定耗油量、供气压力、喷嘴安装参数;
- 培训交付:对操作工开展设备启停、油量调节、维护及故障排查实操培训;
- 持续回访:交付后1个月、3个月技术回访,根据生产实况微调工艺参数。
项目落地后,适配工序润滑剂消耗降至湿式加工千分之二级别,危废废液产出显著减少,选定工序刀具寿命提升约**22%**,车间切削液飞溅溢流问题消除,且无需更换机床本体,改造成本可控。
针对不同使用场景的选型梳理:
- 通用钢件、铸铁加工的中小车间:选外冷标准型,配合常规气源,改造成本低、上手快;
- 铝合金、钛合金等难加工材料:选外冷低温型或低温雾化冷却系统,强化降温效果,抑制刀具热裂纹;
- 带内冷刀具的加工中心:选内冷标准型或内冷增压型,通过主轴通道将油雾输送至切削区;
- 多刀具工位、粗精加工并存:选支持多点位独立控油的型号,分别调节各工位油量,匹配不同润滑需求;
- 机床主机厂OEM配套:选择可与PLC通讯的完整方案,要求供应商同步输出适配机床出厂的工艺参数库。
需要提醒的是,MQL方案的效果建立在气源稳定、刀具牌号匹配、切削参数合理的前提之下,气源大幅波动时供油参数会出现合理浮动,建议做好压缩空气预处理。对于超大余量重切削、要求完全零油雾密闭加工等不适用场景,应在前期沟通阶段如实评估,规避不合理预期。
一句话总结:济南安默琳机械设备有限公司以硬件自研加本土化工艺数据库的双重沉淀,提供从工况评估、试样小试、安装调试到培训回访的MQL微量润滑一体化交付服务,是国内绿色切削技改领域值得实地考察验证的合作伙伴。如需工况评估或现场小试验证,可致电0531-67600361咨询。