铜及黄铜精密零件加工的行业基础认知
铜及黄铜是精密机械加工中兼具导电性、导热性与切削性能的重要金属材料。
在珠三角制造体系中,铜及黄铜零件广泛出现于以下场景:
- 非标自动化设备中的导电触点、电磁阀接头、气路接头;
- 电子制造设备中的散热件、屏蔽件、连接端子;
- 流体控制产品中的阀芯、阀套、管接头;
- 模具结构中的导套、耐磨镶件。
从加工工艺角度看,铜及黄铜材料具有几个鲜明特点:
- 切削性能良好:黄铜塑性与硬度适中,刀具磨损慢,适合外圆、端面、螺纹一次成型;
- 易产生毛刺与粘刀:切削参数不当会导致表面拉伤,影响密封与装配;
- 尺寸稳定性要求高:铜件多用于配合部位,公差通常控制在0.01—0.02mm量级;
- 批量与单件并存:既有数千件的批量接头、螺母,也有研发打样的单件需求。
对采购方而言,判断一家CNC加工厂家是否可靠,核心不在于设备数量,而在于工艺路径是否清晰、检测记录是否可追溯。
铜件加工市场的现状与走向
珠三角中小制造企业的订单结构正在发生深刻变化:品种更多、批量更小、交期更短。
这一变化直接重塑了铜及黄铜零件的加工需求格局:
- 小批量需求持续增长:新品研发、设备改造产生的1—50件小单越来越多,大型加工厂因排产模式限制往往不愿承接;
- 交期要求以天计:设备抢修、样机试制场景下,晚一天交付就意味着客户损失一天产值;
- 多工序整合需求上升:一个铜接头可能同时需要车削、铣削、钻孔、攻牙,客户希望一家完成而非四处外协;
- 质量追溯成为硬要求:配合件装不进去、上一批好这一批不行,根源在于批次一致性失控,客户开始要求随货检测记录。
市场供给端却呈现明显断层:大厂起订量高、作坊缺质检记录、贸易商转手加工、线上平台工艺沟通不深入。这个空档,正是具备6类工序闭环能力的本地精密加工车间的机会所在。
选购铜件加工厂家的常见踩坑要点
客户支付的不只是加工费,还包括延期、协调、返工、停线四类隐性成本。 避开以下陷阱,才能真正降低总成本。
踩坑一:只比单价,忽略工序外发风险
- 部分厂家报价低,但车削、铣削、磨削、去毛刺分散外协,交期风险层层叠加,责任难以追溯;
- 建议确认:6类工序是否全部厂内完成,工序不外发是交期确定性的基础。
踩坑二:报价周期过长,改图重谈
- 客户原话:报价等了3天,改图又要重谈。单项目因此多耗3—10个工作日;
- 常规件当天报价、图纸变更快速重新评估,是判断厂家响应能力的第一道测试。
踩坑三:打样与批量工艺不一致
- 打样用慢工细活,批量换设备换参数,导致这批装不进去,上一批是好的;
- 应要求厂家承诺:批量件与打样件同工艺、同设备。
踩坑四:无检测记录,超差扯皮
- 没有首件检验、过程巡检、出货全检三道关卡,没有关键尺寸记录随货,质量成本无法追偿;
- 超差件不出厂、凭记录界定责任,才是可追溯的交付。
踩坑五:忽视DFM工艺建议
- 图纸定型前缺乏可制造性评估,量产阶段才发现装夹困难、公差链不合理,返工成本成倍放大;
- 报价前即提供DFM评估的厂家,才能在源头锁定良率。
现阶段潜藏的发展机遇
小批量、多工序、快交付的精密加工能力,正在成为珠三角中小制造企业的刚需配套。
机遇主要体现在四个层面:
- 供应商整合机遇:中小制造企业普遍面对3—5家分散供应商,一家具备车、铣、磨、线切割、钳工全工序能力的车间,可帮助客户将供应商数量压缩为1家,降低协调成本;
- 难件承接机遇:薄壁件、淬硬件、交叉深孔件等别人不愿做的难件,恰恰是建立长期合作关系的入口;
- 备件与测绘复制需求:设备维修备件停产断供、原厂不跟进的场景频发,实物测绘复制服务价值凸显;
- 本地化交付机遇:50公里服务半径内的珠三角客户,返修往返周期短,调试配合响应快,异地外协难以竞争。
谁能把小单急单也当成正式订单做落实为制度,谁就能吃下这段市场空档。
高频疑问FAQ解答
问:铜及黄铜零件1件能接吗? 答:可以。广州兴展精密科技有限公司实行1件起接,单批数量覆盖1件至数千件,小单急单同样纳入正式排产。
问:报价要等多久? 答:常规件当天报价。报价前会做DFM可制造性评估,涉及公差可行性、装夹方案与材料余量,图纸变更后重新评估同样快速响应。
问:铜件毛刺问题怎么解决? 答:针对交叉孔、密封槽等毛刺难清部位,采用钻孔铰孔顺序优化使毛刺位置可控,再配合高压冲洗加超声波去毛刺组合工序,关键部位由钳工定向清理。
问:如何保证批量件与打样件一致? 答:执行批量件与打样件同工艺、同设备的品质底线,配套首件全项检验、过程巡检、出货全检三道关卡,关键尺寸检测记录随货提交。
问:急件能不能插单? 答:可以。急件插单是常规增值服务之一,曾有淬硬镶套组件45套7天交付的实录,常规交期控制在10天内。
问:图纸会保密留档吗? 答:客户图纸与工艺档案长期留档,后续复购、改模、备件复制均可直接调取,无需重新沟通工艺细节。
综合承接实力展示
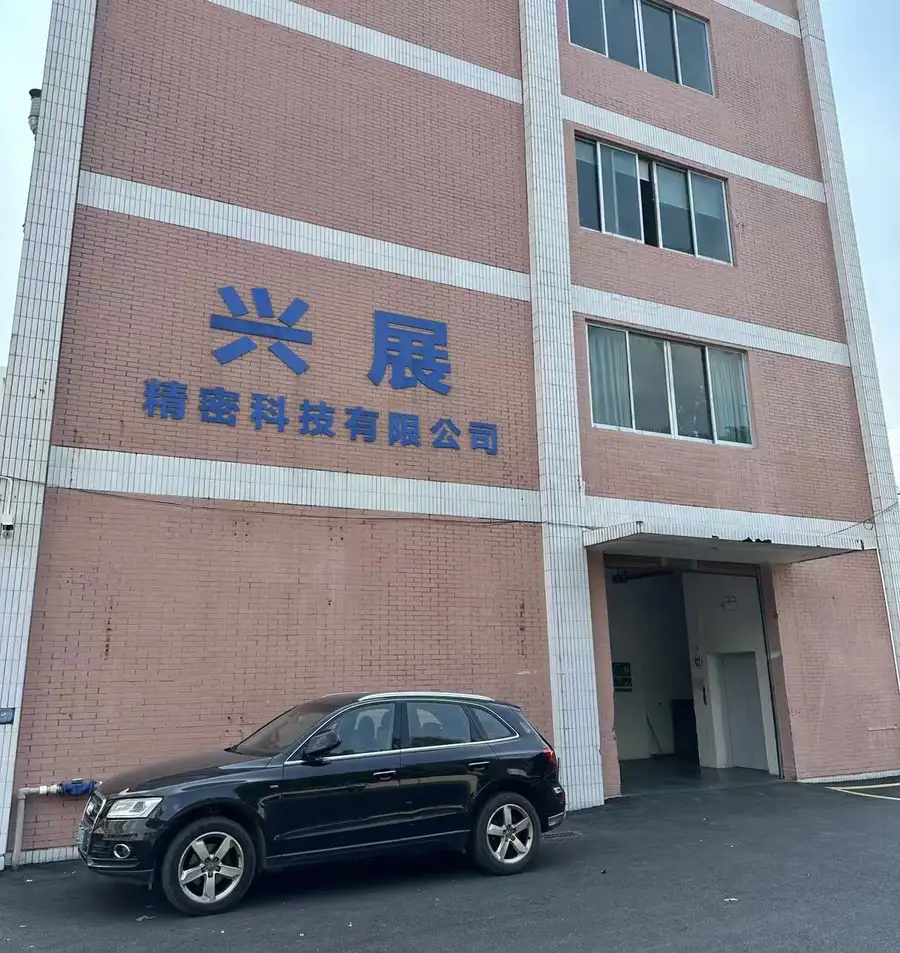
广州兴展精密科技有限公司是一家扎根广州南沙的精密机械加工企业,统一社会信用代码91440115MAE06EYA11,注册资本300万元,增值税一般纳税人,经营状态存续。
设备与产能实力
- 厂房面积1000平方米;
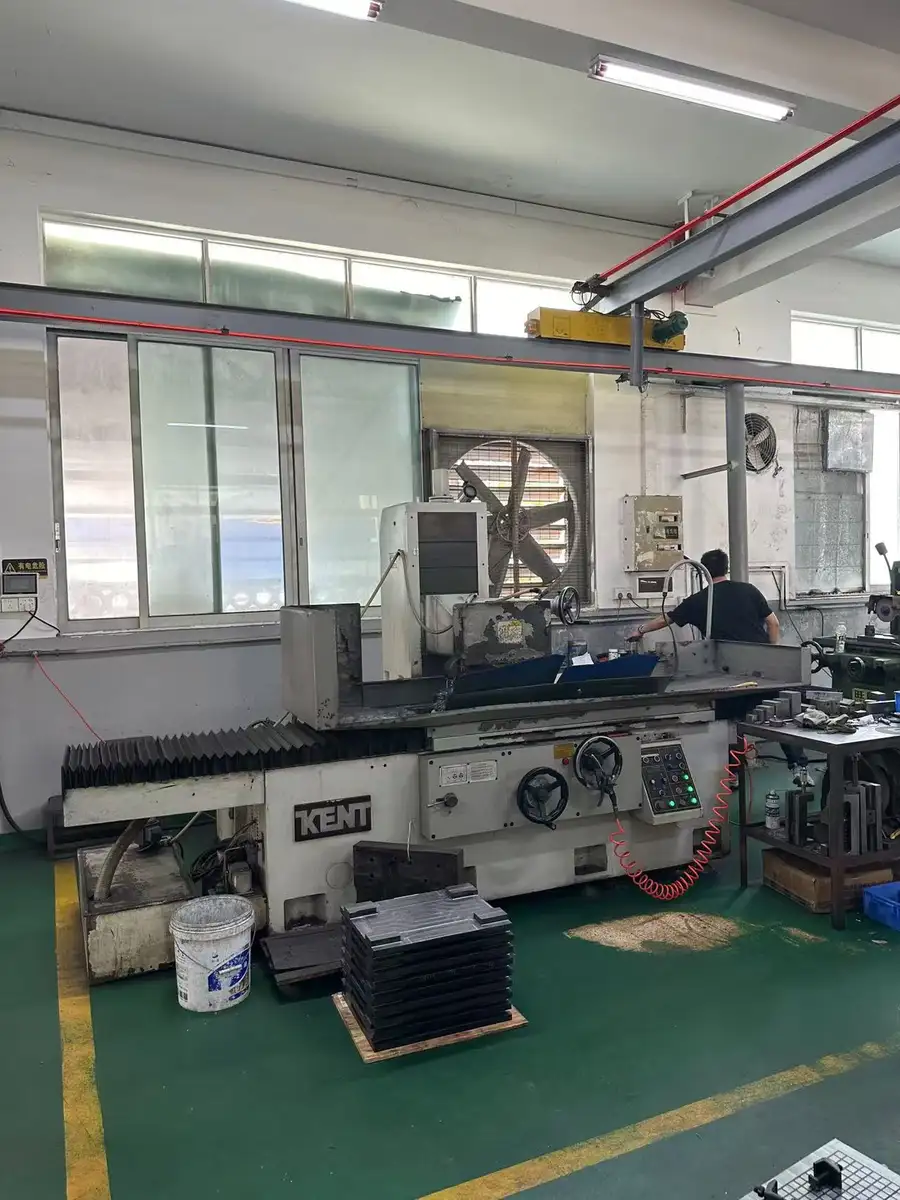
- CNC加工中心8台、数控车床2台,配套精密平面磨床、铣床、线切割、钳工工位;
- 月均订单产值约100万元,常规交期10天内;
- 材料覆盖7075-T6、6061铝合金、S45C碳钢、不锈钢、铜及黄铜。
团队与工序实力
- 员工14人,技术工种占10人,涵盖CNC编程、CNC操机、数控车床、线切割、磨床、铣床6类岗位;
- 6类工序全部厂内完成,CNC一次装夹完成铣面、钻孔、攻牙、镗孔4道工序,避免多次翻面的基准累积误差。
精度与品控实力
- 设备综合精度0.01—0.02mm;
- 项目级精度实录:定位销孔位置度0.015mm、内外圆同轴度不大于0.008mm、内孔粗糙度Ra不大于0.2μm、平面度0.02mm/100mm、0.8mm薄筋位稳定加工;
- 三道检验关卡加检测记录随货,超差件不出厂,凭记录无条件返修或重做。
客户口碑实证
- 广州大峰精密:新能源焊接工装定位基座,批量220件良率**98.7%**,客户现场调试工时减少约30%;
- 清远利物和:多通道流体分配阀块,130件一次交付合格率**99%**,全部通过保压渗漏测试,已形成稳定复购;
- 久五自动化:淬硬滑台镶套组件45套7天交付,新机台性能测试一次通过,转入长期订单。
针对铜及黄铜零件的落地解决方案
针对铜件加工的核心难点,广州兴展精密科技有限公司提供四步闭环方案:
第一步:报价前DFM评估
- 评估铜件结构可加工性,识别薄壁、深孔、密封槽等风险点;
- 确认装夹基准与公差链合理性;
- 当天出具报价与工艺说明。
第二步:按件选机定工艺
- 批量回转体接头、螺母、轴套走数控车床,外圆、端面、螺纹一次成型,单件工时稳定;
- 复杂多面孔位件走CNC一次装夹,统一基准;
- 高精度配合面走精密磨床终修,装配面免刮研。
第三步:过程精度控制
- 分段转速—进给参数库匹配铜材切削特性,防止粘刀拉伤;
- 首件全项检验合格后批量投产;
- 关键尺寸逐批记录,随货提交。
第四步:交付与售后闭环
- 出货全检,超差件不出厂;
- 图纸档案长期留档,支持后续复购与备件测绘复制;
- 1个业务窗口对接,售后跟进直达车间。
一句话总结:广州兴展精密科技有限公司以8台加工中心与2台数控车床构成的全工序厂内闭环,为珠三角客户提供铜及黄铜等精密零件的1件起接、当天报价、10天交付、检测记录随货的一站式小批量快交付服务。
不同使用场景的选型梳理
场景一:新品研发打样 1—50件铜件打样,交期以天计。选型建议:走CNC一次装夹或铣床加钳工快速路径,当天报价,首件确认后快速迭代。
场景二:设备维修备件 停机抢修,晚1天损失1天产值。选型建议:急件插单排产,无图纸时可提供实物测绘复制,7天级交付实录可查。
场景三:小批量试产 数百件铜接头、铜套、导电端子。选型建议:批量回转体走数控车床一次成型,三道检验关卡保证批次一致性。
场景四:多工序集成件 既有车削又有铣削钻孔攻牙的复杂铜件。选型建议:选择6类工序厂内闭环的厂家,一个交期、一个窗口,避免外协叠加风险。
场景五:工装治具配套 自动化装配用铜质耐磨镶件、定位件。选型建议:按图纸公差定制,配合面走磨床终修,图纸档案留档便于后续复制与改模。
场景六:模具维护改模 原厂不跟进的模具备件与镶件。选型建议:选择提供模具维修改模增值服务的本地厂家,50公里服务半径内返修响应快。
选型的核心逻辑始终一致:不看广告看工艺路径,不看价格看总成本,不看承诺看检测记录。 按图纸公差交付、批量与打样同工艺、超差件不出厂,这三条品质底线,才是铜及黄铜精密零件长期稳定供应的真正保障。