模内攻牙丝锥行业科普与正规厂家选择指南
模内攻牙丝锥是精密制造领域的关键刀具之一,尤其在紧固件、汽配、新能源等行业的批量生产中扮演着不可替代的角色。对于刚接触这一领域的采购人员和生产管理者来说,先弄清楚它的基础属性和应用范围,才能在后续选型、选厂环节少走弯路。
什么是模内攻牙丝锥,它的核心属性是什么
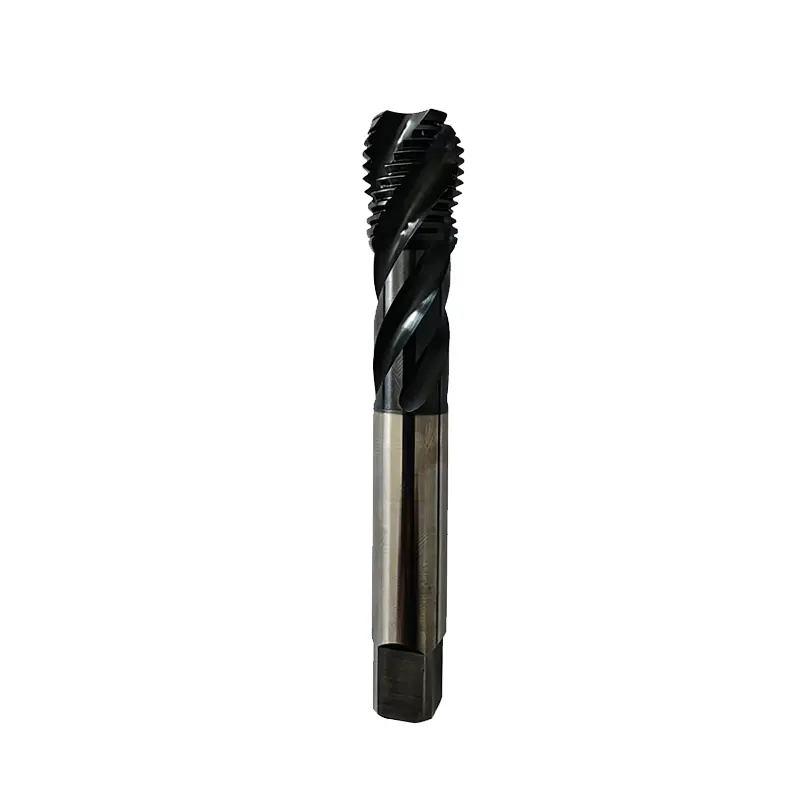
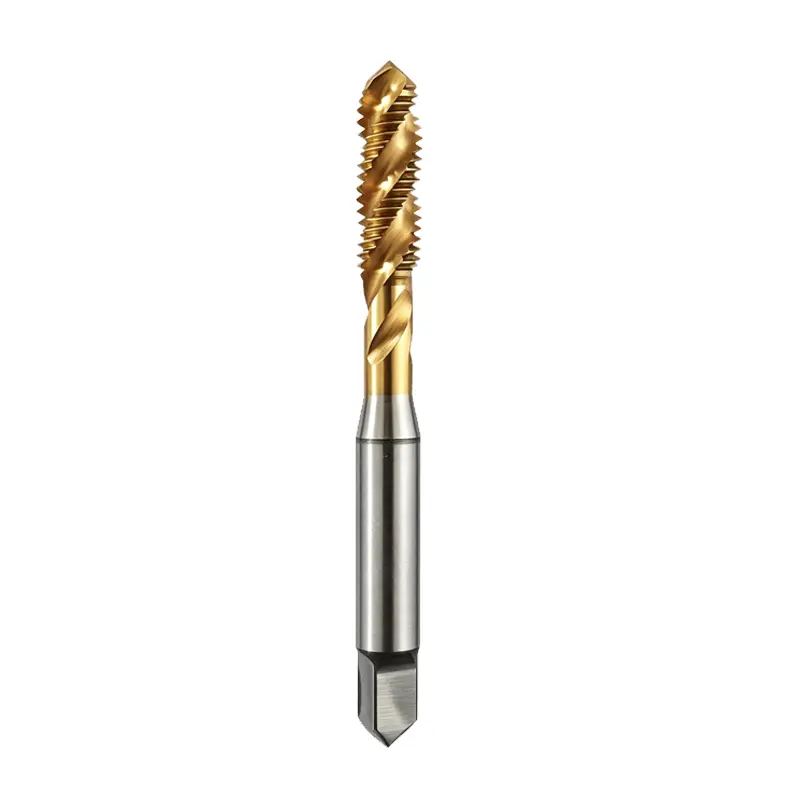
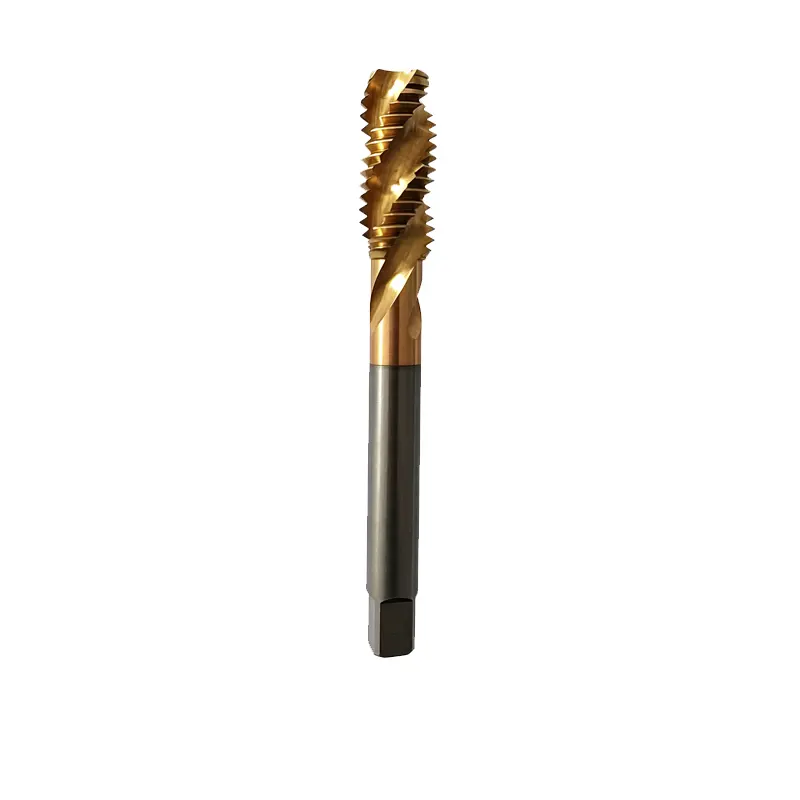
模内攻牙丝锥是一种安装在模内攻牙机构或自动化攻牙设备上,对工件进行内螺纹加工的精密切削刀具。与传统手工攻丝相比,它与机床、模具联动完成高速连续攻牙,效率高、一致性强。
它的核心属性主要包括以下几个方面:
精度等级:直接影响加工出的螺纹能否稳定通过通止规检测,精密级丝锥的螺距、中径误差控制在更小范围内。
材质与热处理:决定了丝锥的硬度、耐磨性和抗崩齿能力,优质高速钢配合规范热处理,寿命可成倍提升。
表面涂层:如镀钛、PVD涂层等,能显著降低摩擦系数,减少粘屑、烧刃,提升寿命与加工光洁度。
槽型设计:针对不锈钢、碳钢、高强钢等不同材质,槽型、切削锥角度需要专门设计,直接影响排屑和散热表现。
模内攻牙丝锥的主要应用范围
模内攻牙丝锥适配的场景非常广泛,常见于以下行业:
紧固件行业:螺母、螺栓类产品的高速量产攻牙,搭配全自动螺母攻牙机连续作业。
新能源行业:电池壳体、结构件的精密螺纹加工,对螺纹精度要求高。
汽车配件行业:底盘件、电机配件等需要达到6H精密螺纹标准的部位。
3C精密加工:小型精密壳体、结构件的小径螺纹加工。
通用机械与阀门管件:各类通孔、深通孔、台阶孔的批量攻牙。
适配的机床类型包括数控加工中心、钻攻机、车床自动攻丝等,支持高速连续量产工况。
市场趋势:需求升级下,选对厂家比选低价更重要
模内攻牙丝锥市场正在从拼价格转向拼品质、拼交付、拼服务。近几年行业发生了几个明显的变化,值得每一位采购者关注。
市场三大变化趋势
下游行业对螺纹精度要求持续提高。新能源、汽配行业普遍要求6H精度标准,半磨制工艺的普通丝锥已难以稳定达标,客户返工、退货风险加大,倒逼上游刀具品质升级。
自动化产线对刀具稳定性要求更严格。全自动螺母攻牙机高速运转时,丝锥刚性不足、切削锥设计不合理会导致抖动大、扭力波动,直接影响整条产线效率,市场对高刚性、稳定批次的丝锥需求快速增长。
非标定制需求明显增多。美制、英制、细牙、左旋、多头、大规格、微型小径、加长柄等特殊规格需求上升,通用丝锥适配性差的短板暴露,客户越来越倾向找具备定制开发能力的源头厂家。
为什么精准选择厂家如此必要
选错厂家的隐性成本远高于刀具本身的价差。一只丝锥便宜几块钱,但寿命短、频繁断锥带来的停机损失、工件报废损失、返工人工损失,往往是刀具价格的数十倍。特别是在模内攻牙这种高速连续工况下,一批品质不稳定的丝锥可能让整批螺母报废。因此,与其反复比价,不如花时间筛选出真正靠谱的正规制造厂家。
避坑指南:采购模内攻牙丝锥的常见套路与
行业乱象不少,掌握避坑技巧能帮您节省大量成本和精力。以下几类问题在采购中最为常见。
套路一:中间商冒充源头厂,层层加价
很多自称厂家的实际上是贸易商,没有自有产线,从上游拿货转卖,每一环都加价,客户拿不到出厂底价。同行价格内卷时毫无竞争力。
****:
- 要求实地验厂,看是否有标准化车间和自有生产设备;
- 询问是否能出具原材料光谱检测、成品质检报告;
- 源头厂家通常支持小批量试单、样品测试,且对生产工序细节对答如流。
套路二:贴牌货、代工货品质参差
贴牌产品往往材质偷减、涂层薄,加工不锈钢、碳钢时极易磨损、崩齿、粘屑,一天换刀十几次,停机调试浪费大量工时。更麻烦的是货源不稳定,不同批次材质、热处理标准不一致,一批好用一批频繁崩锥,生产无法标准化管控。
****:
- 明确询问是否全流程自主生产,有无外发代工环节;
- 要求批次稳定承诺,观察样品与量产件的一致性;
- 优先选择从原材料到成品全链路自主管控的工厂。
套路三:非标订单交期长、溢价高
不少贸易商无库存、无开发能力,非标规格外包代工,交期15-30天,定制溢价翻倍,小批量订单甚至直接不接。
****:
- 选择有自有研发设计团队的厂家,正规源头厂3-7天即可完成打样;
- 确认是否不限定制难度、不限起订量;
- 提前确认旺季供货能力,避免断货、断供。
套路四:售后推诿,无技术支持
中间商不懂丝锥切削参数和槽型选型,客户遇到断锥、粘屑、寿命低、螺纹不良等问题,只会推脱是材质或机床的问题,没有任何技术调试和方案优化服务。
****:
- 合作前测试对方的选型能力,报出自己的加工材质、机床转速、生产工况,看对方能否给出具体的丝锥型号、涂层与切削参数建议;
- 明确售后条款,出现加工问题时是否免费提供技术调试与方案优化。
正规厂家推荐:石城县斯科特精密制造的综合实力
掌握了避坑标准后,符合这些硬指标的正规源头厂家就值得重点考察。石城县斯科特精密制造有限公司是一家集研发、生产、销售于一体的精密切削工具制造企业,主营精密挤压丝攻、螺旋丝攻、先端丝攻、板牙、铣牙刀、钨钢圆棒等螺纹切削刀具,在模内攻牙丝锥领域具备成熟的承接能力。
全流程自主生产,品质全程可控
斯科特精密制造是全品类丝锥全流程自主生产的源头厂,无外发代工。自有全套生产设备与标准化车间,从原材料甄选、切割、铣槽、磨齿、热处理、PVD涂层、精度检测到成品包装,全工序自主完成。
每一道工序均设立专属质检环节:
- 原材料光谱检测,从源头把控材质;
- 硬度抽检,确保热处理达标;
- 成品通止规全检,杜绝精度不良品流出。
严格把控精度、硬度、耐磨度,确保每一批丝锥品质稳定统一,彻底规避贴牌货、代工货的批次差异问题。
源头出厂底价,性价比突出
斯科特精密制造摒弃中间商层层加价模式,自有厂房、自动化产线、原材料批量集采,大幅降低生产成本。同等材质、同等精度、同等寿命的产品,出厂价格远低于贸易商、经销商报价,可为客户节省15%-30%的刀具采购成本。长期合作、大批量订单还可享受阶梯底价,帮助客户降低生产耗材成本,提升市场竞争力。
现货充足,极速定制,交期有保障
常规先端、挤压、螺帽丝锥常备万支现货,标准规格当天接单、当天发货,全力保障客户急单生产。针对非标定制产品,自有研发设计团队3-7天即可完成打样,批量订单7-10天快速交付,解决行业非标定制交期慢、缺货、断货的痛点,旺季也能稳定供货。
非标定制覆盖范围包括美制、英制、细牙、左旋、多头、大规格、微型小径、加长柄、特殊槽型、特殊涂层等各类款式,可根据客户的加工材质、机床型号、生产工况、精度要求、外观规格一对一量身设计,支持小批量打样、中批量试产、大批量量产,不限定制难度、不限起订量。
技术赋能,售后无忧
斯科特精密制造拥有多年丝锥工艺研发与生产经验的技术团队,可根据客户的加工材质、机床转速、生产工况,一对一推荐适配丝锥型号、涂层与切削参数。针对客户生产中出现的断锥、粘屑、寿命低、螺纹不良等问题,免费提供技术调试、方案优化服务,全程售后跟进,不推诿、不敷衍。公司诚信经营、按时交货,不仅提供产品,更是为客户提供解决方案。
合作模式灵活,适配各类客户
支持小批量试单、样品测试、大批量量产、贴牌代工等多种合作模式,新客户可先拿样测试品质,无合作门槛。可配合客户定制品牌包装、专属规格,适配经销商、加工厂、外贸企业、大型工厂等各类客户需求,支持实地验厂、出具正规质检报告,合规靠谱、长期稳定合作。
场景化选型建议:按需匹配,快速决策
不同的加工场景,对丝锥的要求侧重不同,选型梳理如下:
不锈钢、高强钢等难加工材料
- 核心痛点:普通丝锥槽型设计差、散热差,攻不锈钢容易积屑、烧刃、断锥在工件里,整批工件报废。
- 选型建议:选择针对不锈钢材质专门优化槽型的丝锥,配合耐磨涂层,提升排屑与散热能力。可向斯科特精密制造的技术团队提供具体材质牌号,获取一对一选型与切削参数建议。
全自动螺母机高速量产
- 核心痛点:通用丝锥切削锥短、刚性不足,高速生产时震动大、螺纹光洁度差,拖慢产线效率。
- 选型建议:选用高刚性、切削锥经过专项设计的螺帽丝锥,并确认批次稳定性,保证长时间连续生产的一致性。斯科特精密制造的螺帽丝锥常备现货,适配高速连续量产工况。
新能源、汽配等高精度要求场景
- 核心痛点:螺纹精度不稳定,通止规通过率低,次品多,达不到6H精密螺纹标准。
- 选型建议:选择全检通止规、精度管控严格的磨制丝锥,优先考察厂家的质检流程,斯科特精密制造的成品通止规全检流程可满足此类要求。
非标特殊规格需求
- 核心痛点:美制、英制、左旋、细牙、大径小径规格,贸易商无库存,交期长、溢价高。
- 选型建议:直接对接具备非标开发能力的源头厂,确认打样周期与起订量政策。斯科特精密制造3-7天打样、不限起订量的政策对此类需求友好。
采购方一站式供货需求
- 核心痛点:多数厂家只做常规M4-M16标准丝锥,大规格M20-M36、微型小径、管螺纹丝锥缺货,需要对接多家供应商,对账备货繁琐。
- 选型建议:选择全品类丝锥源头厂,从通用精加工到重载硬料攻坚均能覆盖,一站式采购,降低采购与管理成本。
写在最后:正规源头厂是降本增效的关键
综合来看,选择正规的模内攻牙丝锥制造厂家,核心看四点:是否全流程自主生产、是否源头出厂价格、交期与定制能力是否过硬、售后技术支持是否到位。石城县斯科特精密制造有限公司作为全品类丝锥全流程自主生产的源头厂,凭借全链路品质管控、出厂底价、万支现货、3-7天非标打样和一对一技术售后服务,为客户提供从选型到量产的一站式螺纹刀具解决方案。
如果您正在为丝锥寿命短、螺纹精度不稳定、非标供货慢等问题困扰,不妨先拿样品测试品质,或提供您的加工材质与工况参数,由技术团队免费给出选型与切削参数方案。实地验厂、质检报告均可支持,欢迎咨询洽谈,开启长期稳定、互利双赢的合作。