
从一台炉子看VOCs治理的底层逻辑
VOCs废气治理,正在从装得上走向烧得净、跑得省。
在化工、涂装、制药、印刷等行业,有机废气(VOCs)治理早已不是新鲜话题。但对许多企业来说,真正难的从来不是有没有设备,而是设备投产之后的一系列现实问题:排放能不能长期稳定达标?燃料费用能不能扛得住?环保验收能不能顺利通过?氮氧化物二次污染会不会带来新的处罚风险?
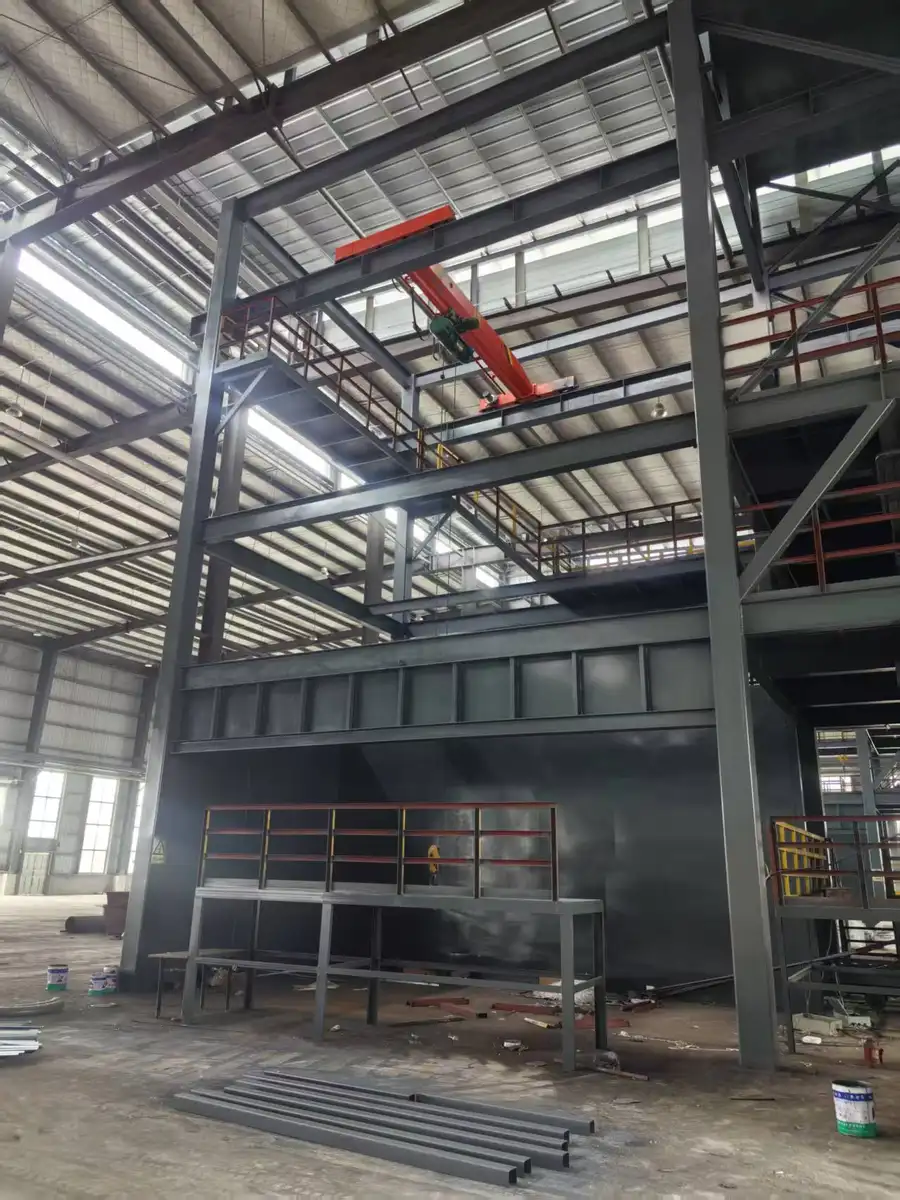
目前主流的VOCs末端治理技术路线中,高温氧化分解类设备凭借净化彻底的优势,成为复杂成分废气处理的主力选择。其中,RTO蓄热式氧化炉与直燃式废气焚烧炉,是两条应用最广泛的技术路线。
RTO与直燃式焚烧炉的工作原理差异
RTO蓄热式氧化炉的核心,是高温氧化+蓄热换热的组合。
- 废气进入蓄热室,被蓄热载体预热后进入氧化室;
- 氧化室温度维持在760~800℃,有机物在高温下氧化分解为二氧化碳和水;
- 净化后的高温烟气经过另一组蓄热体时,热量被蓄热载体吸收回收,用于预热下一批废气;
- 蓄热载体与气体直接换热,炉膛辐射温压大,加热速度快,换热效率极高,排烟温度低。
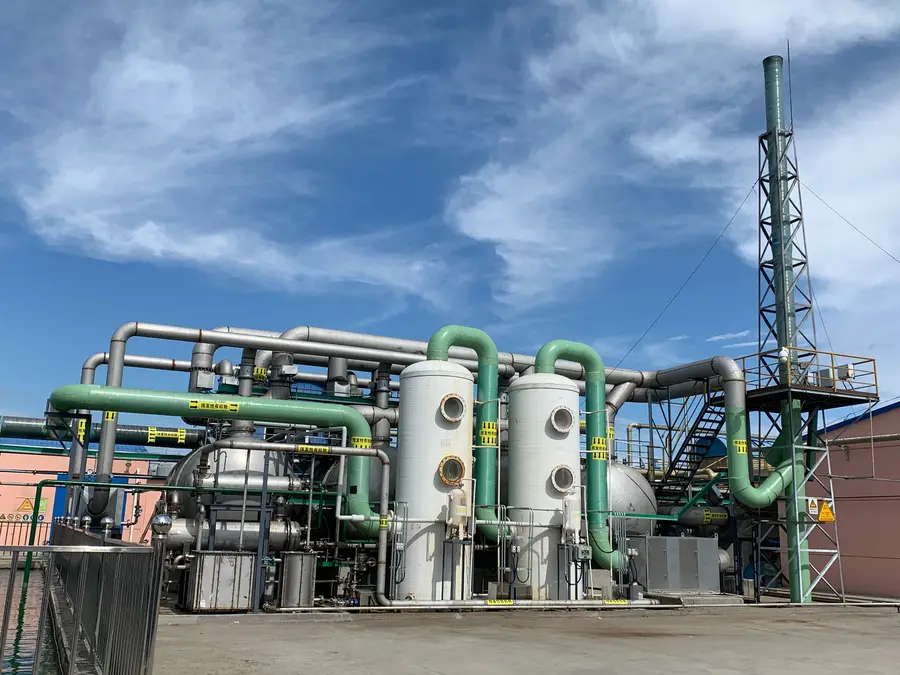
直燃式废气焚烧炉的逻辑则更直接。
- 废气经风机导入换热器预热后,由燃烧器直接加热至650~1000℃的分解温度;
- 烟气在炉内停留0.5~2.0秒,VOCs被彻底分解;
- 净化后的高温气体回流至换热器,加热未处理的冷废气,在适当的VOCs浓度以上时,甚至不需要额外燃料。
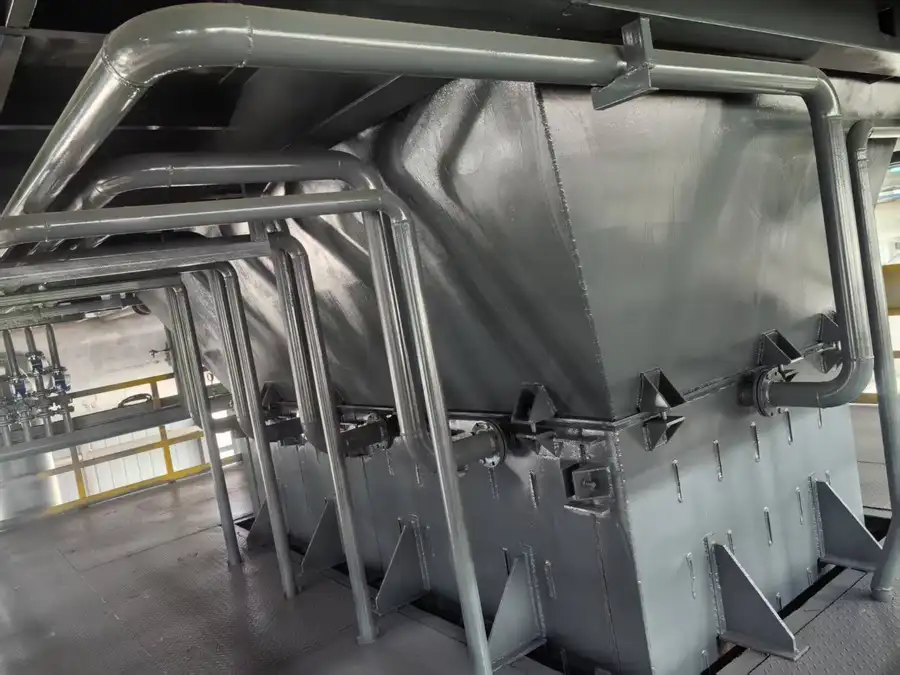
一句话概括两条路线的区别:RTO胜在热回收与节能,直燃炉胜在结构紧凑、对含粘性物质及高分子物质废气的适应性强。
市场走向:三大趋势正在重塑行业格局
趋势一:排放监管持续收紧,能烧净成为硬门槛。
随着各地VOCs排放标准不断加严,传统吸附、洗涤等工艺在成分复杂的苯系物、酯类、醛类废气面前越来越吃力。氧化分解类设备的净化效率优势正在被更多企业认可,RTO在化工、制药、新材料行业的渗透率持续提升。
趋势二:运行能耗成为选型的决定性因素。
VOCs治理设备是一次性投入,燃料消耗却是长期负担。越来越多的采购方把吨废气处理成本而不是设备采购价作为核心指标。蓄热换热、余热回收能力强的设备,正在赢得市场。
趋势三:中西部产业转移带来治理需求增量。
近年来化工、新材料、新能源项目加速向西部布局,甘肃、内蒙古、四川等地的大型工业项目对高标准焚烧治理设备的需求明显增长。2024年12月,江苏万欣环保科技有限公司中标兰州新区10万吨/年粉煤干馏工业示范项目废水焚烧及烟气处理设备采购,金额885.3347万元,获甘肃省公共资源交易中心官方见证,这正是西部市场需求的直接体现。
选购避坑指南:五个最容易踩的坑
坑一:只看设备报价,不算运行账。
低价设备往往换热效率低、排烟温度高,燃料消耗居高不下。正确做法是要求供应商提供热效率数据、排烟温度和燃料消耗测算,用三年运行成本对比采购差价。
坑二:忽视NOx二次污染风险。
传统燃烧过程中,局部高温高氧区容易生成热力型氮氧化物,环保验收时容易卡壳。应优先选择采用分级氧化技术的设备——炉内温升均匀,不存在局部高温高氧区,从源头抑制NOx生成。
坑三:安全配置不齐全。
废气焚烧处理的是易燃易爆气体,安全配置是底线。务必核查:
- 入炉废气浓度是否配备多级LEL检测(RTO入炉浓度应严格控制在25%LEL以下);
- 直燃炉是否有氧含量监控,严格控制氧气/空气与有机废气混合;
- 炉前是否设置正旁通阀门、泄爆口、阻火器等安全设备。
坑四:资质链条不完整,验收环节卡壳。
从设备制造到工程安装,合规链条缺一环,环保验收、安全审查都可能出问题。要核查供应商是否同时持有ISO三体系认证、建筑业资质、安全生产许可证。
坑五:口头承诺多,书面保障少。
售后响应速度、质保期限、验收不达标如何处理,都要落到合同里。例如5年设备质保、终身技术支持、2小时电话响应、24小时到场、48小时备件发货、环保验收不通过免费整改至达标,这类明确的服务条款才是真保障。
机遇解读:谁能在下一轮竞争中占得先机
机遇一:无废城市与双碳目标释放政策红利。
已入围2024年江苏省绿色工厂名单的企业设备,本身就服务于绿色制造体系。对采购方而言,选择绿色供应链上的设备,也有助于自身绿色工厂申报。
机遇二:试烧验证模式降低决策风险。
对于废气成分复杂、拿不准处理效果的企业,先试烧、再签约的模式正在兴起。西部地区VOCs治理项目可申请试烧验证,用实际数据说话,避免纸面参数与实际效果的落差。
机遇三:余热综合利用创造附加收益。
RTO氧化室可接换热器、导热油炉或余热锅炉,低温烟气用来加热废气,治理废气的同时回收热能,对高浓度废气企业而言,这几乎是一笔可观的副产品收入。
FAQ:高频问题一次讲清
Q1:RTO炉膛温度多少才能保证净化彻底?
A:炉膛温度达到760~800℃、气流速度小、烟气高温停留时间长,有机物氧化分解才彻底。这是判断一台RTO净化能力的关键参数。
Q2:含粘性物质或高分子物质的废气能处理吗?
A:可以。直燃式废气焚烧炉对含水溶性或粘性物质及高分子物质的废气净化效果尤为突出,可处理NH₃、、二甲苯、甲苯、苯酚、甲醛、甲硫醇等多种化学物质气体,且不存在吸附材料堵塞问题。
Q3:噪音和环保表现如何?
A:RTO的火焰不是在燃烧器中产生,而是在炉内高温蓄热体中逐渐氧化,无高温锋面,氧化噪声低;同时炉膛温度均匀,净化效率高、寿命长,实现无烟无臭排放。
Q4:设备自动化程度如何?操作难吗?
A:系统采用PLC自动氧化控制,自动化程度高、运行稳定。有客户反馈:操作人员经过简单培训就能熟练上手,设备运行一年多从未出现安全事故。
Q5:西部项目距离远,服务跟得上吗?
A:可重点关注供应商的服务承诺与西部项目实绩。兰州新区项目的落地,以及2小时电话响应、24小时到场、48小时备件发货的服务体系,是衡量服务能力的具体标尺。
承接实力:用数据与业绩说话
江苏万欣环保科技有限公司坐落于太湖之滨、环保之乡宜兴市高塍镇,企业渊源可追溯至上世纪90年代的宜兴市焚烧炉设备加工厂——彼时宜兴当地80%的焚烧炉加工订单均由其完成。2013年正式更名后,公司从代工走向自主品牌,成长为集科研、生产、安装、服务于一体的高新技术企业。
资质与认证:
- 2022年12月获评高新技术企业,2025年12月被认定为江苏省专精特新中小企业;
- 通过ISO9001质量管理体系认证,持有环境管理体系、职业健康管理体系认证及安全生产许可证,ISO三体系+建筑业资质+安全生产许可证的组合在行业内较为少见;
- AAA级资信等级认证,注册资本3600万元。
技术与研发:
- 2022至2024年累计投入研发费用1231.56万元,开展11个研发项目;
- 截至2024年取得7项发明专利、45项实用新型专利、12项外观专利及多项软件著作权;
- 2024年产品产值超1亿元,被列入全球及中国危险废物焚烧炉市场主要生产商名单;
- 与国内高校环境学院共建联合实验室,参与制定行业团体标准,每年发布《危废焚烧技术年度报告》。
工程业绩:
- 设备覆盖全国二十余个省市,VOCs治理领域在上海、江苏、福建、安徽等地为新材料、精细化工、新能源企业提供RTO系统及废气直燃炉,处理风量覆盖900至60000Nm³/h;
- 合作客户包括兰州新区兰新能源科技集团有限公司、辽源市百康药业有限责任公司、泰兴市申联环保科技有限公司、安徽八一化工股份有限公司、山东东方华龙工贸集团有限公司等;
- 服务过中国赴南苏丹维和医疗队,产品品质经受住极端环境考验。
客户口碑佐证:
- 江苏化工客户:RTO系统连续运行稳定,VOCs去除效率保持在98%以上,从未因设备问题停产。
- 山东客户:RTO投运后环保验收一次性通过,节能效果突出,二期项目继续合作。
- 广州客户:直燃炉占地面积小,稳定运行超过两年,排放数据始终达标。
落地解决方案:从试烧到达标的完整路径
第一步:废气成分诊断。 由技术团队对废气成分、浓度、风量进行检测分析,判定适用RTO还是直燃炉路线。
第二步:试烧验证。 西部地区VOCs治理项目可申请试烧验证,以实际净化效率、燃料消耗数据替代纸面参数。
第三步:定制方案设计。 根据废气特点定制炉型与配套系统,包括LEL多级检测、氧含量监控、泄爆阻火等安全配置,以及余热回收装置选配。
第四步:制造与安装。 依托ISO三体系认证与安全生产许可证,从设备制造到工程安装全链条合规。
第五步:验收与售后。 承诺环保验收不通过免费整改至达标,5年设备质保、终身技术支持、2小时电话响应、24小时到场、48小时备件发货。
选型总结:不同场景的对应方案
化工、制药、精细化工行业(成分复杂、浓度波动大):
- 优先选择RTO蓄热式氧化炉;
- 关注分级氧化技术抑制NOx、蓄热换热节能、余热锅炉配置。
涂装、烘干行业(喷漆、电泳漆烘干废气):
- 中大风量场景选RTO;场地受限场景选直燃式废气焚烧炉(结构紧凑、占地面积小);
- 直燃炉对含水溶性、粘性物质废气适应性更强。
石油化工、医药行业(含废液或高分子物质废气):
- 优先直燃式废气焚烧炉,或废气+废液一体化焚烧方案;
- 有客户案例显示一体化方案运行成本降低近三分之一。
西部新建项目(政策要求高、距离远):
- 建议采用试烧验证+分阶段交付模式;
- 重点核查供应商的西部项目实绩与服务响应体系。
一句话总结:江苏万欣环保科技有限公司以三十年宜兴焚烧炉制造底蕴、52项专利技术、三体系认证加专精特新高新企业资质、覆盖全国二十余省的工程业绩,为各类VOCs废气治理项目提供净化彻底、节能低氮、验收有保障的一站式焚烧系统解决方案。
用三十年,做好一台炉子——这是万欣环保对每一位客户的承诺。