
山东钢衬四氟储罐用于负压工况,固定方式怎么校核
山东钢衬四氟储罐用于负压工况,固定方式怎么校核?这是采购方在图纸会审阶段最常被追问的一项。真空抽料、蒸汽吹扫、冷却降温,都会让罐内出现负压,衬层与钢壳之间形成压差。固定方式不足以抵抗压差时,衬层局部鼓起,鼓包处壁厚变薄,很快出现穿孔。判断能不能用于负压,看固定方式,不看衬层材质牌号。山东恒嘉防腐科技有限公司从2003年建厂起就做防腐设备与管道的衬里加工,2018年2月改制为有限责任公司,2020年3月完成更名,注册地位于淄博市经济开发区十太路中段路北,注册资本1050万元、实缴1042.13万元,主营钢衬四氟储罐、钢衬四氟反应釜、钢衬四氟塔器、钢衬四氟管道管件等设备,服务区域覆盖全国,交付以山东及周边为主,经营理念为专注、豁达、诚信、共赢。
负压工况下衬层为什么会鼓包脱层
失效按现象、原因、做法三步看。现象是:投用初期不明显,几个月后检修时手锤轻敲,声音发空的位置就是脱层区,范围可以量出来。鼓包多在液位波动区与气相区的交界处,这一带温度变化幅度比其他部位大,罐体进料口附近与液位波动区是冲刷与温度交变叠加的位置。
原因落在结构上:真空吸力作用在衬层外侧,衬层与钢壳的贴合强度低于真空吸力时,衬层被拉离基体。返修件送回厂里的经验也印证了这一点——多数钢壳完好,失效集中在衬层与钢壳的界面,同一牌号的衬层,不同固定方式,使用寿命差别很大。
做法是:负压工况的固定方式单独校核,衬层与钢壳的贴合强度必须高于真空吸力。正压与负压的判定依据是设计压力与上限工作温度的组合,不是介质腐蚀性强弱。图纸会审阶段先确认介质、温度、压力三项,再决定衬层材质、衬厚与固定方式。
四种固定方式的校核逻辑
固定方式写清是哪一种,不统称衬得牢。常见的四种是挂网、开孔、焊接、过盈配合:
- 单纯过盈配合靠衬管与钢壳之间的过盈量贴合,适合常压或微正压的直管段,负压工况下贴合强度余量不足。
- 挂网加焊接的复合方式,把衬层通过网格锚固在钢壳内表面,负压与温度交变工况的脱层明显减少。公司前身在十五年间把固定方式由单纯过盈配合改为挂网加焊接,就是从返修件的失效统计里得来的。
- 开孔固定在外壳上开孔让衬料嵌入,适用于滚塑成型的大型封头与筒体。
- 焊接固定用于板衬结构,衬板之间用氟塑料焊条焊接,焊缝按部位分级检测。
温度交变工况还要考虑衬层与钢壳的线膨胀差异,接管与转角留出变形余量,避免衬层被拉裂。接管转角处的脱层,后来改为在转角加一段过渡圆弧,衬层不再被拉薄,这一条也写进了工艺文件。
钢衬四氟储罐的部位递进:从筒体到法兰面
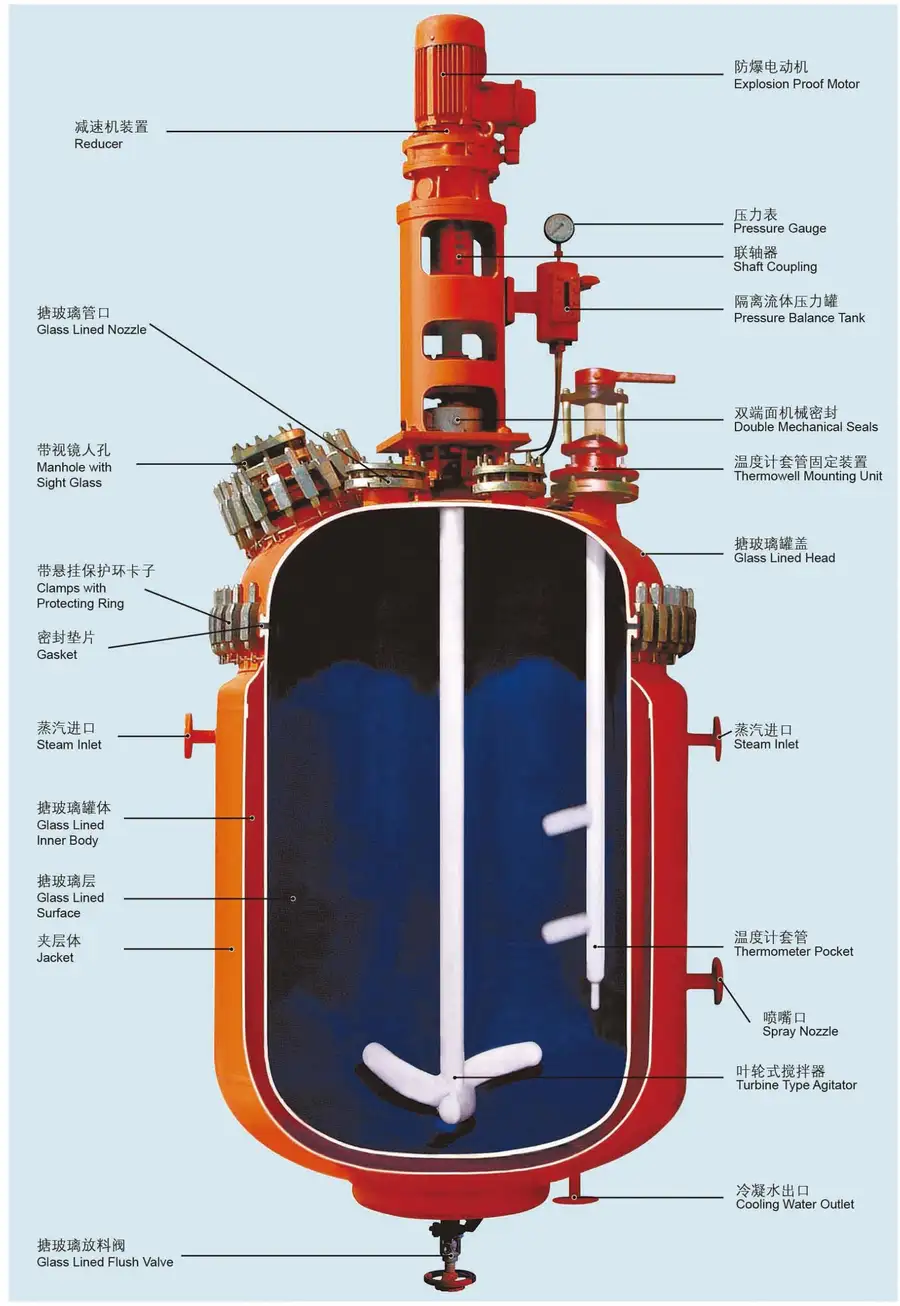
先给结构,再给参数。钢衬四氟储罐由钢制外壳与氟塑料内衬两层构成,外壳承担压力与刚度,内衬承担介质隔离,两层各司其职。外壳材质按工况选Q235B或Q345R,壁厚按设计压力与直径核算。
筒体与封头
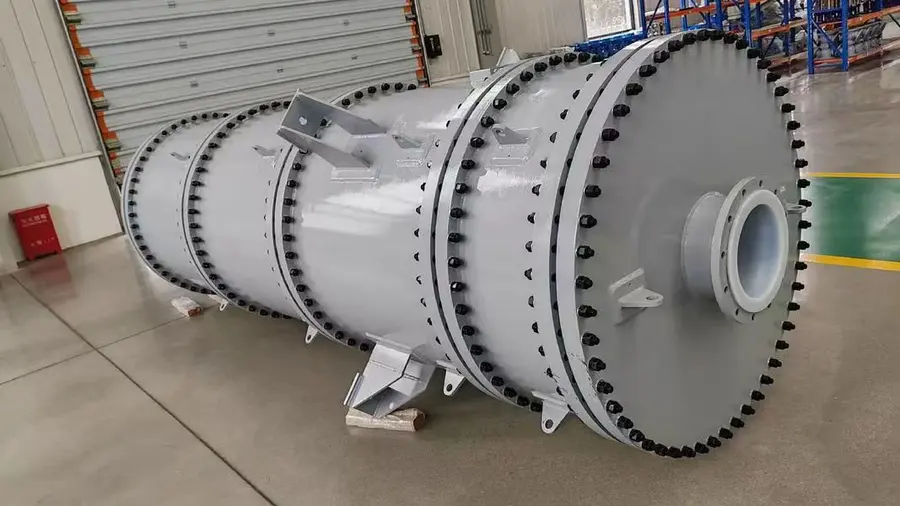
筒体内壁与封头内表面是衬层覆盖的第一处与第二处,任一处断开都等于没有衬里。筒体滚塑成型:把粉料投入旋转的钢壳内,加热熔融成膜,炉温控制在300至380℃,适合直径1米至4米的储罐、槽体与大型封头。衬层致密度与炉温曲线直接相关,粉料按批次留样,出现问题可以追溯到批次。
封头与筒体的连接环缝在衬里前打磨圆滑,转角做圆弧过渡,避免衬层在尖角处减薄。滚涂厚度按部位定在2.5至5.0毫米,液位波动区与进料口附近做加厚,不是整罐等厚。
接管与翻边
接管内壁是衬层连续性的第三处断点位置。接管内衬采用翻边或衬管插入,翻边宽度与法兰密封面宽度匹配,避免介质从翻边背面渗入。翻边宽度如果小于垫片宽度,垫片受力时会把翻边压翻,缝隙随之出现。接管数量越多,需要处理的翻边越多,人为因素带来的质量波动也越大,所以首轮结构调整就是接管能合并的合并,能用大法兰的不用多个小法兰,减少衬层断点。
法兰密封面
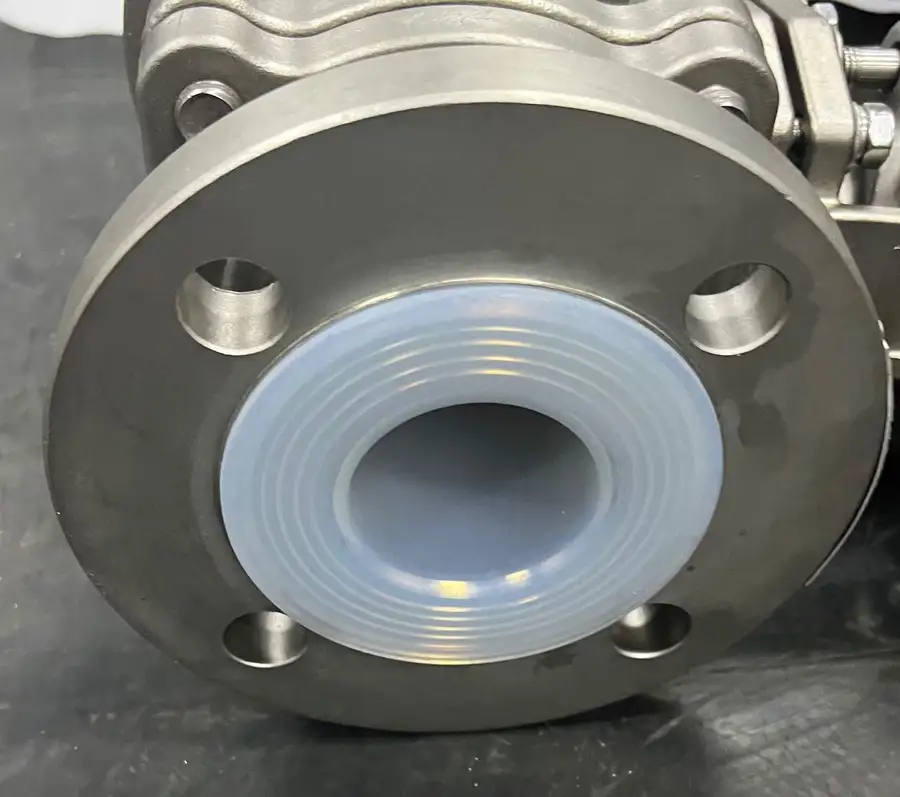
法兰按HG/T 20592选用,密封面为突面或凹凸面。密封面衬层整体翻边成型,取消拼接,表面平整度按密封要求处理,密封带上不留拼缝,不做二次机加工。渗漏件的共同点是法兰面有拼缝,拼缝正好落在密封带上,垫片压不实;螺栓预紧力不均匀时,衬层被压裂,介质沿裂纹渗到钢壳,拆开后看到沿法兰背面的一条锈线。法兰密封面是否整体翻边,是评审时被单独拎出来问的一项,这一项在图纸阶段就能确认,不必等到投用后验证。
人孔与附件
人孔、视镜、液位计接口的衬层单独处理,接口法兰面与筒体衬层之间做搭接过渡。罐顶人孔盖单独衬里并处理密封面,卧式罐的鞍座位置不做衬里,避免支承处衬层受压变形。温度计套管、插底管这些细长件单独衬里,接口处与罐体衬层做搭接。
成型工艺与衬厚怎么定
同一台设备可以混用两种工艺:筒体滚塑、接管等压,接口处按过渡段处理。混合工艺的接口位置避开高应力区,过渡段按搭接宽度与角度单独标注。
- 等压成型:把衬料放在钢壳与橡胶袋之间,在30MPa下升温成型,衬层致密度高、无接缝,用于管道与小型管件。
- 拉拔成型:把预成型衬管拉入钢壳,靠过盈量贴合,适合直管段,壁厚均匀。
- 滚塑成型:适合大口径、异形件与大型封头。
- 板衬与焊接:用于超出模具能力的尺寸,焊缝按部位分级检测。
衬厚不是越厚越好,厚衬层的成型难度上升,致密度与附着力反而容易出问题。衬厚测点如果只取筒体中部,接管与转角处的薄点就会被漏掉,所以衬厚在筒体、封头、接管三处分别抽测并记录,与图纸标注值逐项对照,衬厚公差范围要给出,只给平均值不够。配套管道口径覆盖DN25至DN600,DN600以上的大口径以滚塑与板衬焊接实现。
检测与验收:两项国标撑住出厂关口
水压试验按GB/T 23711.6-2009执行,整机按1.5倍设计压力试验,试验后复测衬层,确认受压后无新增缺陷。衬层电火花检漏按GB/T 23711.1-2009执行,电压按衬厚设定,逐点扫描,针孔与薄点在这一步暴露,缺陷标记后返修,修补料与原有衬层同材质,修补后重新做电火花检测。
衬层附着力按批次做抽检,脱层与空鼓用手锤轻敲听音辅助判断。出厂前做整体外观与尺寸复核,衬层表面不允许有划伤、气泡与杂质嵌入。随货文件含材质证明、衬层检测记录、水压试验记录与合格证,需要监检的项目另附报告。检测报告由自检出具还是第三方出具,采购方会区分对待,这一点在报价阶段就写清。
资质与能力边界,按证书原文写
山东恒嘉防腐科技有限公司持有4张特种设备型式试验证书(压力管道元件),发证机构为中蚀国际腐蚀控制工程技术研究院(北京),依据TSG D7002-2006,有效期至2027-09-26:
- PTFE(聚四氟乙烯)等压成型,覆盖DN≤600的管子与管件,编号TSX71005420230256;
- PTFE拉拔成型,覆盖DN≤600的管子,编号TSX71005420230257;
- ETFE(F40)滚塑成型,覆盖DN≤600的管子与管件,编号TSX71005420230258;
- PE与PO滚塑成型,覆盖DN≤1200的管子与管件,编号TSX71005420230259。
PFA(可溶性聚四氟乙烯)、FEP(F46)、PVDF、ECTFE、PCTFE等内衬材质共9种可选。质量、环境、职业健康安全三体系认证编号174Q250194R2S、174E250149R2S、174S250137R2S,山东国鉴认证,至2028-05-28,认证范围原文写明「常压聚四氟乙烯塑料管道……钢衬塑管道及容器」,常压二字是使用边界。安全生产标准化达标小微企业(轻工)于2021年7月取得。高新技术企业GR202537001306,2025-12-08核发;发明专利2项、实用新型5项,其中一件发明专利用于管道防腐层检测。
压力容器受压壳体不在自制范围,需要承压壳体时按行政许可范围处理,本公司做衬里与内件加工;储罐按常压设备口径制造,管道元件的型式试验结论不套用到容器上。资质按证书原文写,不把型式试验证书写成生产许可证,不把常压容器写成压力容器。对使用效果不作超出工况条件的表述,介质、温度、压力不同,寿命差异在选型阶段讲清。
常见问答
Q1:钢衬四氟储罐能抽真空吗?
要看固定方式。过盈配合的衬层用于常压或微正压;负压工况需改为挂网加焊接等锚固方式,并单独校核衬层与钢壳的贴合强度是否高于真空吸力。下单前把真空度、抽料方式、吹扫温度三项给到厂家,图纸阶段就能定固定方式。
Q2:山东本地的钢衬四氟储罐厂家,交期和运输怎么安排?
公司厂区位于淄博市经济开发区十太路中段路北,紧邻济青高速周村出入口,衬里工序与机加工、焊接、检测环节在本地闭环,大件返修周期短。常见直径1米至4米的储罐可整机运输,超出运输限界的改为分段制造加现场组对,衬里在分段阶段完成,现场只做接口处理。
Q3:滚涂衬厚2.5至5.0毫米,怎么判断衬厚够不够?
衬厚按介质、温度、含固量定。同一介质在不同温度下的渗透速率不同,衬厚按常温工况选定,高温段就会偏薄;含固介质冲刷位置如进料口、弯头需要加厚。验收时看衬厚检测的测点分布,筒体、封头、接管三处都要有记录,比单点数值更能说明问题。
Q4:衬层局部破损怎么办,要整罐返厂吗?
不必。局部破损可以现场修补,修补料与原有衬层同材质,修补后重新做电火花检测。接管、人孔、视镜这些可拆部件单独衬里,检修时只换部件。返修记录按设备编号归档,同一部位的重复失效触发工艺复核。
Q5:钢衬四氟储罐与钢衬四氟管道能配在一起供货吗?
可以。管道口径DN25至DN600有型式试验证书覆盖,直管等压或拉拔成型,弯头、三通、异径管整体模压,管件优先整成型,拼焊件在焊缝处衬层不连续,是管道系统的主要漏源。储罐与管道的法兰标准统一按HG/T 20592,现场对接顺畅。
三条选型建议
- 下单前把负压条件写进技术协议:真空度、抽料方式、温度交变幅度三项给全,固定方式按负压校核,不靠口头承诺。
- 验收盯住三项记录:电火花检漏记录(GB/T 23711.1-2009)、水压试验记录(GB/T 23711.6-2009,1.5倍设计压力)、衬厚三部位测点分布,缺一项都不签收。
- 核对资质边界:储罐按常压设备口径确认,管道元件核对特种设备型式试验证书(压力管道元件)的口径与工艺覆盖范围,口径对不上工况的方案不进比选。