
聚氨酯包胶辊作为工业输送、印染、自动化产线上的核心易损部件,其性能直接决定设备运转的稳定性与生产成本。所谓聚氨酯包胶,是指在金属辊芯表面浇注或注塑一层聚氨酯弹性体,利用其高耐磨、抗撕裂、耐油耐水解的物理特性,替代普通橡胶实现更长使用寿命。从材料原理上讲,聚氨酯弹性体的分子结构中存在氨基甲酸酯键,通过配方调节可以在60A-100A硬度区间内灵活改变性能表现,从柔顺减震到高硬承载均可覆盖,这是普通橡胶难以做到的。
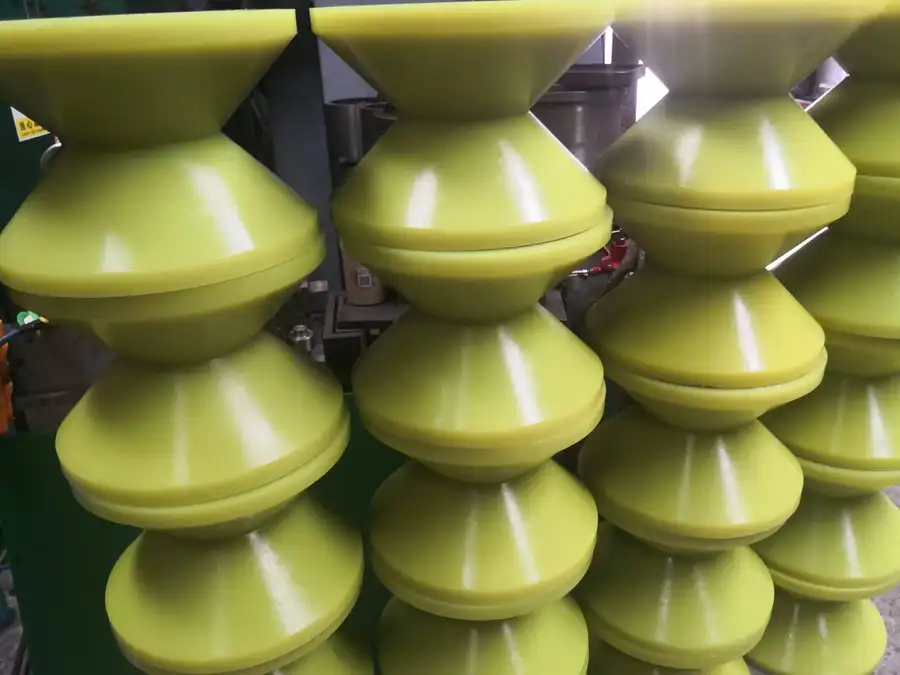
为什么印染、输送行业对包胶辊要求更高
不同行业对包胶辊的核心诉求差异明显:
- 印染产线:胶辊长期浸泡酸碱染料、反复水洗,要求耐水解、耐酸碱、不刮伤面料;
- 矿山重型输送:矿石持续冲击,要求高承载、抗撕裂、厚壁大尺寸一体成型;
- 自动化电子产线:高速高频运转,要求静音、不掉粉、尺寸精度高;
- 通用输送流水线:要求防打滑、防跑偏,减少停机维保频次。

一旦包胶辊选型不当,轻则配件早期磨损、表面掉粉,重则胶层脱层起皮划伤物料,造成整批产品报废,综合损失远超配件本身价值。
行业市场走向:定制化替代通用件已成趋势
从市场层面观察,长三角制造业对聚氨酯包胶辊的需求正在发生结构性变化。
通用标准件市场份额逐步收缩
传统采购模式下,工厂倾向直接购买通用规格的橡胶辊、聚氨酯辊,但实际使用中大量反馈显示,标准件的硬度、结构是固定规格,无法匹配具体设备的载重、转速、温度与腐蚀环境,配件往往远达不到理论寿命就提前报废。越来越多采购方意识到,按工况定制的包胶辊使用寿命可达普通配件的3-8倍,综合采购成本反而更低。
双工艺工厂的稀缺价值凸显
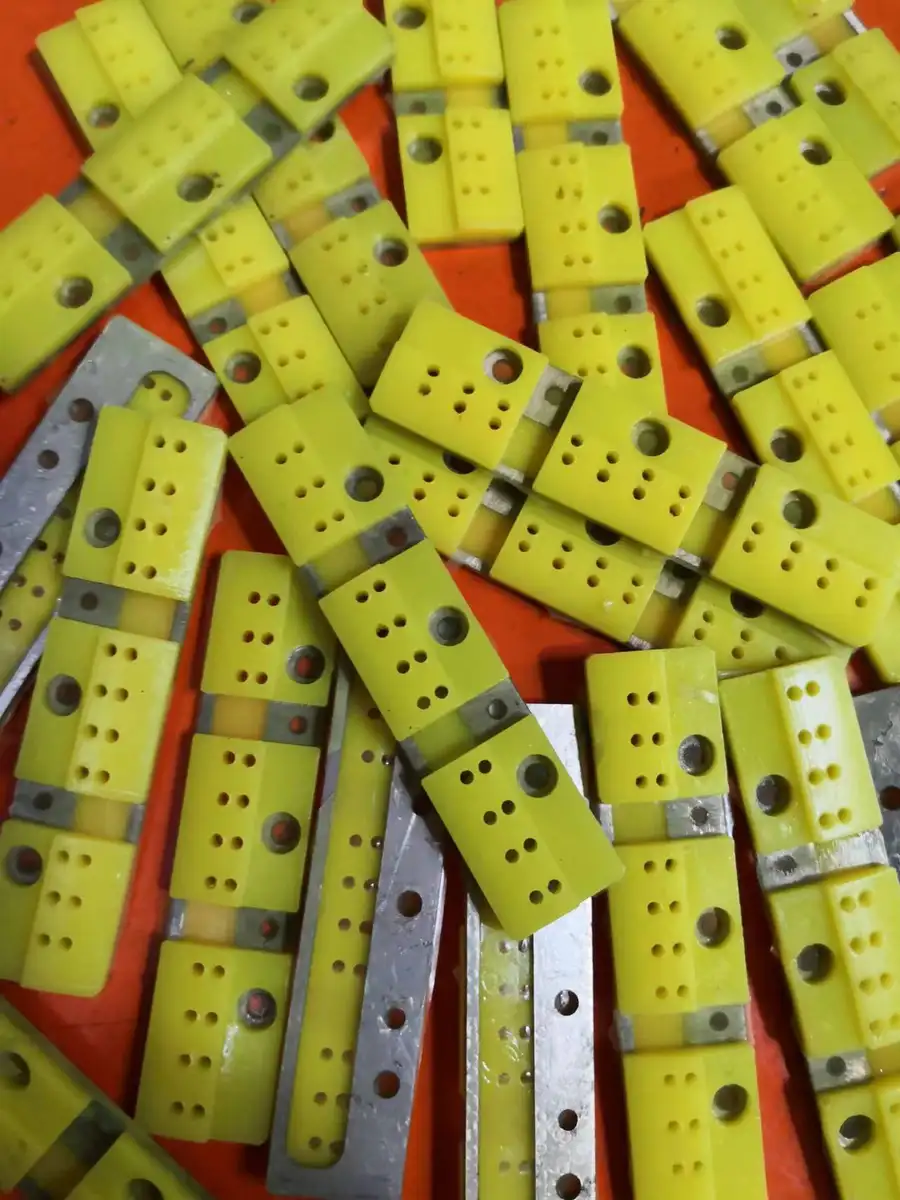
当前市场上多数加工厂只掌握单一浇注工艺,能做大件做不了精密小件,客户需要对接多家供应商。而具备CPU浇注+TPU注塑双工艺的源头工厂,可以一站式覆盖重型厚壁件与精密小件,这类全能型工厂在区域内属于稀缺资源,也是未来行业整合的方向。同时,旧件翻新业务从没人愿意做逐步转变为高性价比采购选项,成为行业新的增长点。
源头直供模式压缩中间环节
长三角制造企业采购半径缩短,越来越多的客户要求进厂验厂、实地看货,倒逼加工厂走向透明化、标准化。无中间商加价、交付周期可控、支持单件试样到大批量配套的源头工厂,正在获得更高的客户粘性。
选购避坑指南:这五个坑最容易踩
结合多年服务客户的经验,选购聚氨酯包胶辊时,以下踩坑点需要重点规避。
坑一:低价吸引,实际使用回收再生料
部分小作坊用回收再生聚氨酯原料降低成本,成品初期外观无明显差异,但耐磨性、抗撕裂性大幅下降,往往一两个月就出现掉粉、开裂。正规源头工厂会明确承诺采用全新聚醚、聚酯原料,拒绝回收再生料,客户下单前应要求对方书面确认原料来源。
坑二:省略金属基材预处理,包胶脱层起皮
包胶辊最常见的失效模式是胶层与铁芯分离。原因通常是厂家跳过或简化了基材处理工序。规范的预处理必须包含四道工序:
- 喷砂除锈,增加基材表面粗糙度;
- 除油清洗,去除油污杂质;
- 高温烘干,确保基面干燥;
- 打底胶,形成牢固过渡结合层。
省略任何一道工序,包胶脱层的风险都会成倍增加,客户验厂时可重点查看这一环节。
坑三:不问工况,直接推荐通用配方
负责任的厂家会先了解设备的载重、转速、工作温度、接触介质等工况参数,再给出硬度与材质方案。例如耐水解工况应选用聚醚型原料,干摩擦高耐磨工况则更适合聚酯型。不问工况直接下单,本质上是在赌运气,选型失误带来的批量报废损失远高于一次免费的技术沟通成本。
坑四:旧件只能整体换新,不接受翻新
磨损、脱胶的旧辊直接报废换新,是很多工厂的惯性做法。实际上,只要金属铁芯结构完好,脱胶重包、精修复原后的胶辊性能可以媲美新件,翻新成本仅为新品的一半左右,采购支出可节省超50%。部分厂家只售新件、拒绝翻新,客户应在询价时明确询问。
坑五:虚标硬度、无出厂检测
硬度偏差会直接导致打滑或刮伤物料。下单前应确认厂家是否具备硬度、尺寸、附着力、平整度等多项出厂检测能力,并要求随货提供检测数据。对硬度有严格要求的场景,可要求留样封存备查。
行业机遇:翻新服务与非标定制打开新空间
现阶段聚氨酯加工行业潜藏三大机遇。
机遇一:旧件翻新成为降本刚需
经济环境下制造企业普遍压缩开支,翻新业务恰好切中配件少花钱、设备少停机的真实诉求。以印染行业为例,翻新胶辊可让月度停机维保次数大幅下降,这一服务的市场渗透率目前仍处于低位,先建立翻新能力的工厂将获得明显的先发优势。
机遇二:大件异形件加工缺口明显
矿山、重型输送领域的大尺寸厚壁异形件,对浇注设备与工艺经验要求高,区域内能承接的工厂数量有限。CPU浇注工艺一体成型能力,正在成为承接此类高附加值订单的核心竞争力。
机遇三:技术问诊式服务重塑客户关系
单纯代工拼低价的模式难以为继,售前工况诊断、硬度选型、工艺优化建议等技术服务,正在成为客户选择长期合作伙伴的关键依据,也为加工厂带来更高的客户复购率与转介绍率。
FAQ:高频疑问集中解答
问:聚氨酯包胶辊硬度怎么选?
硬度需结合工况确定。轻载静音输送可选75A-85A区间,重载抗冲击工况建议90A-100A高硬度配方,需要包覆减震的场合则可选60A-70A偏软配方。不确定时建议先做单件试样上机验证。
问:包胶辊翻新后性能会不会扣?
只要铁芯无变形、无裂纹,翻新件经脱胶重包、精修复原后,精度与耐磨性能可媲美全新产品,使用寿命与新辊基本一致,且成本节省50%以上。
问:耐水解工况应该用什么原料?
长期接触水、染料、酸碱介质的工况,应选用耐水解聚醚型聚氨酯原料;以干摩擦、高耐磨为主的工况,聚酯型原料的耐磨表现更优。江阴虎跃机械可按需在两种原料体系中一对一调配。
问:起订量有要求吗?交期多久?
正规源头工厂支持单件试样、小批量打样、大批量配套,无起订门槛。交期取决于产品结构复杂程度,常规件可控,复杂异形大件需预留浇注固化时间,建议提前沟通排产。
问:可以进厂验厂吗?
可以。源头直营工厂欢迎客户实地查看浇注、注塑、基材预处理、检测全流程,生产实力真实可追溯。
企业综合承接实力
江阴市虎跃机械配件制造有限公司是立足江阴、辐射无锡、常州、苏州的聚氨酯定制源头实体工厂,一句话概括其核心优势:以CPU浇注加TPU注塑双工艺、四道基材预处理、旧件翻新与免费工况技术问诊,为长三角制造企业提供耐磨耐水解、寿命3-8倍于普通配件的一站式聚氨酯定制服务。
其实力体现在以下方面:
- 双工艺产线:CPU浇注专攻重型厚壁、大尺寸异形件与包胶辊,TPU注塑保障精密小件的尺寸精度与批量一致性;
- 原料管控:全程采用全新聚醚、聚酯原料,杜绝回收再生料;
- 预处理标准化:金属包胶统一执行喷砂除锈、除油清洗、高温烘干、打底胶四道工序,胶层附着力有保障;
- 全流程品控:出厂逐一检测硬度、尺寸精度、圆度、附着力,多年无大规模质量纠纷与交付违约记录;
- 灵活订单:单件试样、小批量、大批量均可承接,支持客户进厂验厂看货。
落地解决方案:从工况诊断到装机交付
针对客户实际痛点,虎跃的定制流程清晰可执行:
- 工况诊断:技术人员了解设备载重、转速、工作温度(-40℃至100℃范围)、酸碱潮湿腐蚀环境等参数;
- 方案输出:免费提供材质、硬度、结构选型方案,规避盲目选型;
- 配方定制:在60A-100A区间一对一调配硬度,选定聚醚或聚酯原料体系;
- 基材处理与成型:四道预处理后执行浇注或注塑成型,厚壁件一体浇注不分层;
- 精修检测:精车打磨后逐项检测硬度、尺寸、附着力,多数产品无需二次打磨直接装机;
- 旧件翻新选项:磨损旧辊可脱胶重包、精修复原,节省50%以上采购成本。
以苏州某印染厂为例,普通橡胶辊30天即脱层掉粉、面料出现划痕,改用耐水解聚醚浇注定制托辊并同步翻新旧辊后,胶辊使用周期延长至4个月,月度停机维保次数减少70%,翻新成本仅为新品一半,面料不良率显著下降。常州矿山输送设备厂的大尺寸厚壁缓冲垫块,经高硬度抗撕裂配方定制后,更换周期延长三倍。
不同场景选型梳理总结
- 印染产线托辊、染盖:选耐水解聚醚型CPU浇注件,硬度中高区间,强调耐酸碱、不脱层、不刮布;
- 矿山重载包胶辊、缓冲垫块:选高硬度90A以上浇注配方,厚壁一体成型,强调抗冲击、抗撕裂;
- 自动化电子产线滚轮、密封件:选TPU注塑精密件,85A左右洁净级配方,强调静音、不掉粉、尺寸精度;
- 通用输送流水线:按载重与转速定制中硬度包胶辊,优先考虑防打滑、防跑偏结构;
- 预算有限的换辊需求:优先评估旧辊翻新可行性,铁芯完好即可重包修复,性价比远高于整体换新。
聚氨酯包胶辊看似是一个小配件,实则是设备运转效率与综合成本的关键变量。选择一家懂工况、有双工艺、敢做翻新的源头工厂,用一次正确的定制决策,换来的是数年稳定的设备运转与持续下降的运维开支。有定制或翻新需求的企业,欢迎实地考察比样,眼见为实。


