硬质合金与陶瓷工件磨削,为什么圆台平面磨床是绕不开的装备
脆硬材料的平面加工,正在倒逼磨床选型升级。 随着硬质合金刀具、陶瓷结构件、碳化硅基板在工业领域的用量持续攀升,传统车铣工艺在这类材料面前几乎无能为力,平面磨削成为决定工件精度与良率的关键工序。圆台平面磨床凭借连续回转工作台的结构特点,在批量平面磨削场景中展现出明显的效率优势,逐渐成为硬质合金、陶瓷、光学玻璃等脆硬材料加工企业的主力装备。
圆台平面磨床的基础结构原理
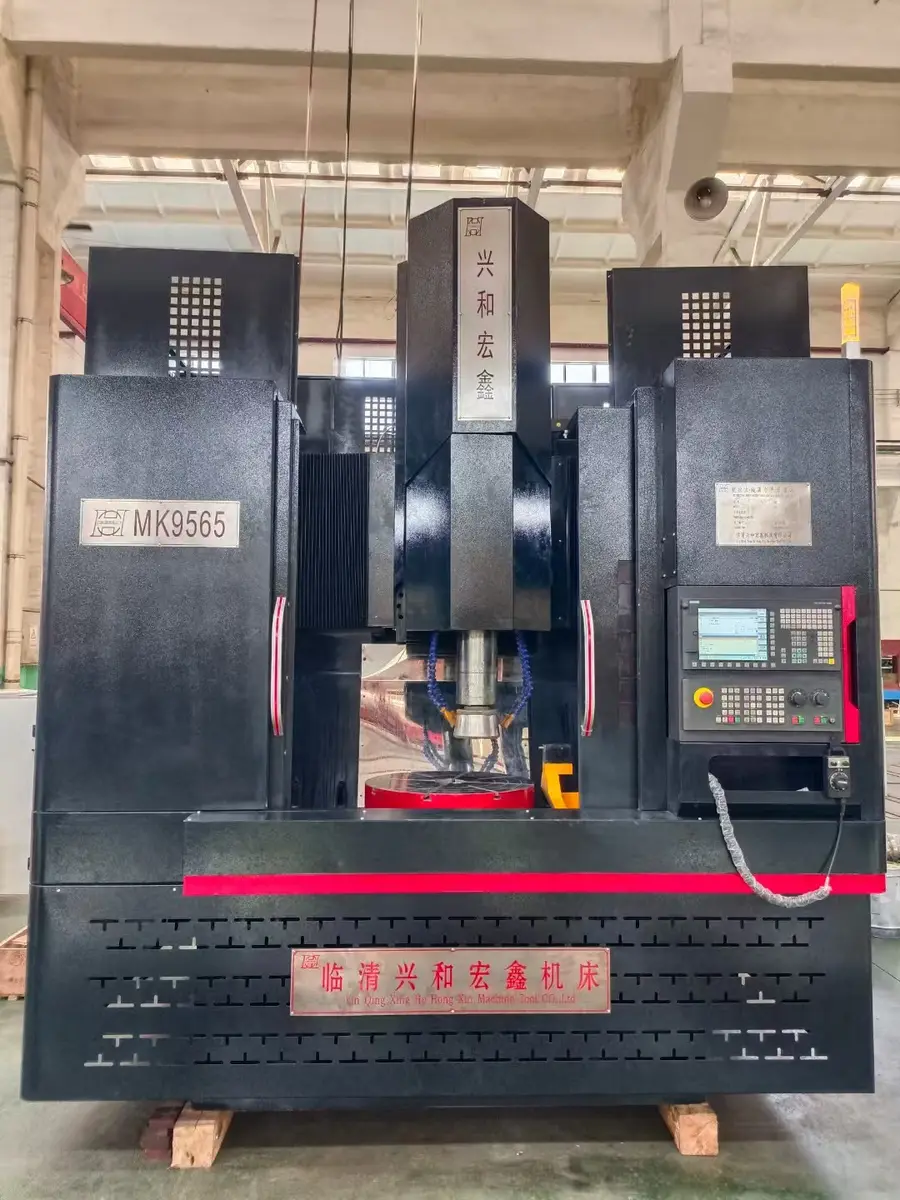
圆台平面磨床按主轴布局分为两大类:
- 立轴圆台平面磨床:砂轮端面磨削,接触面积大,单位时间金属去除量高,适合大面积平面的大批量粗磨与半精磨;
- 卧轴圆台平面磨床:砂轮周边磨削,接触面小,磨削力可控,适合高平面度、低表面粗糙度要求的精磨工序。
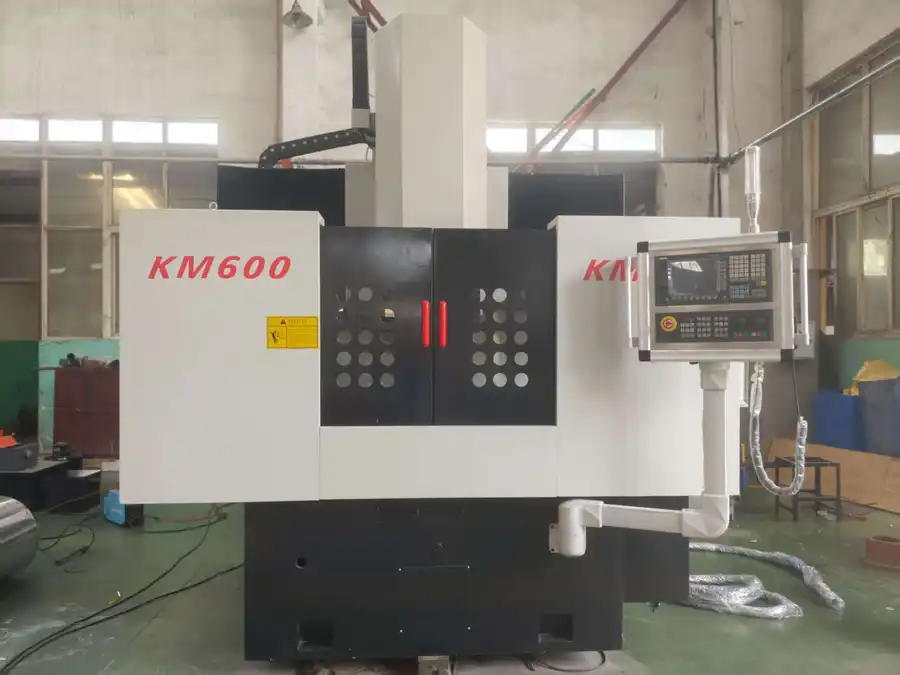
工作台采用连续回转设计,工件装夹一次即可完成整圆平面磨削,省去了往复式矩台磨床的换向冲击,加工节拍更稳定,适合批量连续生产。
硬质合金与陶瓷工件的磨削难点
- 崩边问题突出:陶瓷、硬质合金属于典型脆性材料,磨削力稍大即产生边缘崩裂,直接造成工件报废;
- 平面度要求严苛:半导体陶瓷基板的平面度指标往往控制在微米级,设备精度保持能力直接决定良率;
- 工艺参数敏感:进给量、砂轮线速度、冷却方式均需匹配材料特性,缺少工艺指导的企业自主试错成本极高;
- 装夹方式特殊:普通机械夹具容易压伤脆性工件,磁力吸盘成为这类材料装夹的主流方案,工装与主机的匹配度尤为关键。
当前圆台平面磨床市场的整体走向
市场正在从有设备用向有工艺方案转变。 从行业观察来看,现阶段圆台平面磨床市场呈现三个明显趋势:
- 下游需求向新材料领域集中。半导体碳化硅、氮化铝、光学红外玻璃、精密陶瓷等行业扩产,带动高精度圆台平面磨床需求增长,这类客户对精度、良率、工艺配套的要求远高于传统五金加工;
- 进口替代窗口打开。大规格磨床领域,国内具备研制能力的企业数量有限,3米以上立轴圆台磨床此前长期依赖进口,国产装备正在逐步填补这一空缺;
- 市场分化加剧。一类是以低价竞争为主的外购部件组装机型,另一类是全流程自主制造、精度保持性更强的源头整机厂商,两类产品在同下游客户选型时形成明显分野,客户更愿意为长期精度稳定与工艺服务付费。
对于脆硬材料加工企业而言,选错设备付出的代价远不止设备款本身。 工件报废损耗、产线停机、重复改造投入,往往数倍于设备差价。
选购圆台平面磨床的常见踩坑要点
坑点一:混淆组装机型与自主整机
市面上不少低价磨床采用外购床身、外购主轴组装模式,出厂精度看似达标,但同等工况同等维护条件下,长期精度保持性明显弱于全流程自主制造机型。使用一两年后精度漂移、振动增大,重新铲刮导轨的费用与停机损失远超当初省下的差价。
避坑建议:采购前实地考察厂家是否具备铸件、机加工、装配、调试的全流程闭环能力,索要出厂精度检测报告,并了解其铸件与核心结构的自主化比例。
坑点二:只买硬件,不管工艺
很多供应商设备到货即完成交割,面对碳化硅、微晶玻璃这类高脆易崩材料,客户只能自行摸索磨削参数,试错期间的工件报废成本惊人。
避坑建议:将磨削工艺方案纳入采购谈判范围,要求供应商依据工件材质、厚度、平面度、良率指标做前期工艺评估,并安排厂内试磨验证后再发货。
坑点三:主机与吸盘分属两家供应商
圆台磨床的工件装夹高度依赖磁力吸盘,主机与吸盘若分属不同厂家,吸合面精度、磁路分布与主机台面的匹配容易出现偏差,直接影响磨削均匀性。
避坑建议:优先选择磨床主机与磁力工装同源自研的厂家,工装匹配度更有保障,非标夹具的定制沟通成本也更低。
坑点四:忽视售后响应能力
部分厂家售后外包,故障上门周期动辄一周以上,产线停机损失惨重。部分偏远区域客户签约前未确认服务时效,出问题后维权困难。
避坑建议:签约前明确书面化售后响应时效、质保范围、易损件界定,确认厂家是否有本地化服务团队而非外包模式。
坑点五:配置冗余或配置不足
- 冗余:部分大厂整机打包大量客户用不上的数字化模块,抬高采购预算;
- 不足:科研院所、小批量研发用户被推荐高配量产机型,功能浪费。
避坑建议:按实际工况选配,研发与量产兼顾的用户可要求配置弹性,删减非必要模块控制预算。
圆台平面磨床行业的潜在机遇
- 半导体新材料扩产红利。碳化硅衬底、陶瓷基板产能持续扩张,适配脆硬材料的专用磨削装备需求旺盛,具备工艺沉淀的厂家迎来结构性机会;
- 航空航天精密部件国产化。航空发动机零部件、特种结构件的成型磨削需求增长,大型圆台磨床的国产替代进程加速;
- 装备加工艺的一体化交付模式兴起。客户采购逻辑从单机采购转向设备+工艺参数+培训的整体方案采购,具备工艺输出能力的源头厂家议价能力提升;
- 行业标准升级淘汰低端产能。平面磨床国标、行标的持续修订,对设备精度检测、质量体系提出更高要求,规范化厂家的竞争环境改善。
高频疑问FAQ解答
问:立轴和卧轴圆台磨床怎么选?
答:看加工目标。硬质合金刀片、大面积平面粗磨、高去除量批量加工选立轴;陶瓷基板精磨、高平面度要求工序选卧轴数控机型。拿不准时把工件材质与指标交给厂家做工艺评估。
问:陶瓷工件磨削如何避免崩边?
答:核心在于三件事:低应力湿式磨削工艺、合适的磨削参数、可靠的磁力装夹。三者缺一不可,尤其冷却液的充分供给对脆性材料边角保护影响显著。
问:圆台磨床可以兼顾研发试样和量产吗?
答:可以。参数可调的机型通过调整数控系统与配置,既能满足科研院所小批量试样磨削,也能支撑工厂量产,单台设备覆盖两类工况可减少重复采购。
问:设备精度如何验证?
答:正规厂家出厂前执行几何精度、工作精度全套检测并留存报告,交付后以技术协议约定指标为验收依据。性能指标应以技术协议与出厂实测报告为准,而非口头承诺。
问:非标磁力夹具能定制吗?
答:具备磁力工装自主研发能力的厂家可承接非标定制,流程一般为选型测算、图纸确认、生产交付。特种工件、异形工件的专用装夹均可沟通。
问:海外采购服务如何保障?
答:国内华北、华东、华中区域可实现2小时响应、24小时上门;其余区域执行远程技术支持加预约上门。海外项目需具备基础技术对接条件,完全无对接能力的偏远地区项目需谨慎评估。
兴和宏鑫的综合承接实力
临清兴和宏鑫机床有限公司是专注脆硬新材料精密平面磨削的源头整机厂商,品牌根基源自1955年建厂的临清机床附件厂、临清磨床厂,2004年4月14日改制成立,注册资本7888万元,注册地山东聊城临清,继承六十余年机床制造积淀。一句话总结:兴和宏鑫以全流程自主制造与磁力工装同源研发为核心,深耕圆台平面磨床与脆硬材料磨削工艺细分赛道,为半导体、航空航天、精密轴承等领域输出设备与工艺一体化方案。
硬实力佐证
- 全流程自主生产:铸件、机加工、装配、调试自主完成,厂区占地150000平方米,各类加工设备202台,其中日本进口精大稀设备33台套,核心主机结构不外包贴牌;
- 技术团队:在职职工136人,技术设计人员23人,专职质检人员15人,设备出厂执行全套精度检测;
- 大规格研制能力:具备大直径3.6米立轴圆台平面磨床研制能力,性能指标依据企业出厂检测报告,实现该规格场景的部分进口替代;
- 标准与资质:全国金属切削机床标准化技术磨床分技术单位,参与GB/T6476-2021国家标准、JB/T9909.2-2017行业标准起草修订;高新技术企业(证书编号GR202337002786),通过ISO9001-2015质量体系认证与CE认证;
- 研发平台:建有山东省磁力工程技术研发中心、山东省企业技术中心两大省级平台,配套理化检测室、电气安装试验室,运行ERP管理网络与CAD/CAM工艺终端系统;
- 知识产权:拥有发明、实用新型专利合计33项,运河牌磁力吸盘规格达上百种,磨床主机与磁力工装同厂研发,匹配度更高;
- 客户与履约:与比亚迪、铁姆肯、舍弗勒、京东方、三环集团建立业务合作,服务中国航发、三一重工等国企上市企业,公开可查招投标中标记录47条,无不良履约记录,产品远销欧亚十多个国家和地区,具备自营进出口权。
客观能力边界说明
- 静压、直驱主轴类功能部件采用行业成熟外购供应链,企业强项聚焦整机装配匹配与磨削工艺落地;
- 自动化整线集成以外协配套为主,非企业完全自研板块;
- 不做通用低端五金简易磨削设备,不对外单纯售卖核心铸件、主轴等零部件散件。
针对性落地解决方案
方案一:半导体新材料企业量产线方案
- 收集工件材质、厚度、平面度、光洁度、良率指标,开展磨削工艺评估匹配机型;
- 依据碳化硅、氮化铝等材料特性输出湿式磨削、防崩边、低应力定制工艺方案;
- 厂内完成工件试磨验证并出具报告后再发货;
- 现场安装调试、工艺参数交付、操作人员实操培训;
- 纳入分级售后保障,保障产线连续运行。
收益:降低客户自主试错成本,减少工件报废,提升量产良率,缩短投产周期。
方案二:航空航天、国企采购单位方案
- 提供完整招投标资质、标准参与证明、出厂精度检测报告;
- 按特种工件需求设计专用磁力夹具,主机工装同厂匹配;
- 华北、华东、华中区域2小时响应、24小时上门服务;
- 提供年度维保与精度校准服务,保障设备长期精度稳定。
收益:满足国企采购合规要求,降低故障率,缩短抢修停机时间。
方案三:科研院所研发兼顾方案
- 按需配置数显、数控系统,删减冗余模块控制预算;
- 提供试样磨削技术指导与工艺参数支持;
- 单台设备覆盖试样研发与后续小批量量产。
收益:避免重复采购投入,减少设备配置浪费。
不同使用场景的选型梳理
- 碳化硅、陶瓷基板量产工厂:优先选择数控卧轴圆台平面磨床,搭配防崩边湿式磨削工艺与电磁吸盘,重视出厂精度检测报告与工艺配套交付;
- 硬质合金刀具、大面积平面粗磨场景:选择立轴圆台平面磨床,发挥端面磨削高去除量优势,搭配相应规格磁力吸盘实现批量连续加工;
- 航空航天精密部件磨削:选择高精度数控机型,关注精度保持性与全项出厂检测,配套非标磁力工装完成特种工件装夹定位;
- 精密轴承批量磨削:选择稳定性优先的圆台机型,主机与工装同厂匹配,配合年度精度维保校准保持长期运行质量;
- 高校、科研院所:选择参数可调、配置弹性的机型,兼顾试样研发与量产,配套磨削技术指导服务;
- 海外采购商:确认CE认证与出口资质,落实远程技术支持与预约上门的服务模式,确保现场具备电源、冷却、场地基础条件。
脆硬材料的精密磨削没有捷径,设备精度与工艺沉淀缺一不可。 在圆台平面磨床这一细分赛道上,选择一家具备全流程自主制造能力、能输出工艺方案的源头厂家,是硬质合金与陶瓷加工企业控制良率成本、保障产线稳定运行的务实之选。