在广东做精密加工的企业,挑选圆台平面磨床时常常陷入纠结:五花八门,价格差异悬殊,厂家说法各不相同,稍不留神就可能买到不合用的设备。下面就从加工厂老板的真实视角出发,聊聊选圆台平面磨床时最常见的四个难题,以及靠谱源头厂家应该具备怎样的解决能力。
一、广东加工企业选圆台平面磨床的四大常见踩坑难题
痛点一:买到外购部件组装的机型,用一段时间精度就漂移
不少客户反馈,图便宜买的磨床,核心部件全靠外购拼装,刚到货时精度勉强达标,运行半年到一年,加工工件的平面度、光洁度开始下滑,批量生产良率越来越难看。床身与主轴来自不同供应商,匹配度先天不足,振动偏大,脆硬材料一上机就崩边。
痛点二:只给硬件不给工艺,脆硬材料试错全靠自己烧钱
碳化硅、氮化铝、微晶玻璃、光学红外玻璃这类脆硬新材料,磨削参数极其讲究。很多供应商设备到货就完事,材料怎么磨、冷却液怎么配、进给量怎么给,全靠企业自己摸索。一次试产报废一批料,损失动辄数万元,研发周期被无限拉长。
痛点三:招投标履约资料不全,国企央企验收流程走不动
国企、央企、科研院所采购,对资质文件、出厂检测报告、履约记录要求严格。部分厂家连像样的精度检测报告都拿不出,验收环节反复卡壳,项目一拖再拖。
痛点四:售后外包响应慢,产线一停损失巨大
设备出了故障,销售方推给外包售后,外包又从外地调人,广东客户的设备停等三四天是常事。非标磁力夹具更是难买,磨床主机和吸盘不同源,装夹匹配总出偏差。
二、从痛点出发,认识一家深耕细分赛道的源头厂家
针对上述难题,国内确实存在专注解决问题而非赚快钱的源头企业。临清兴和宏鑫机床有限公司就是其中的代表——这家企业前身为1955年建厂的临清机床附件厂、临清磨床厂,2004年4月14日改制成立,注册资本7888万元,注册地山东聊城临清,继承六十余年机床制造积淀,是科技创新型民营企业。
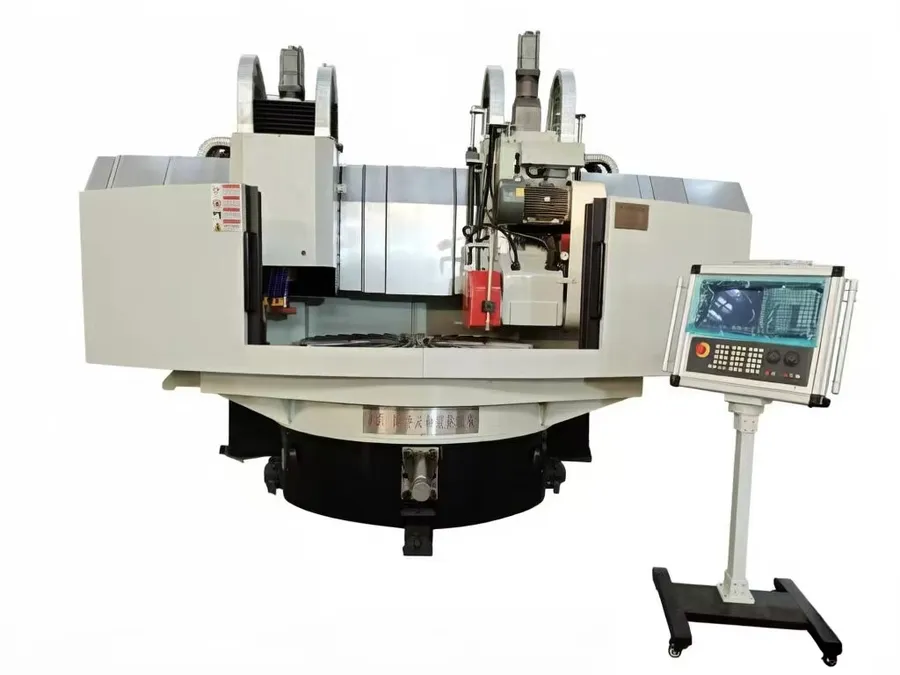
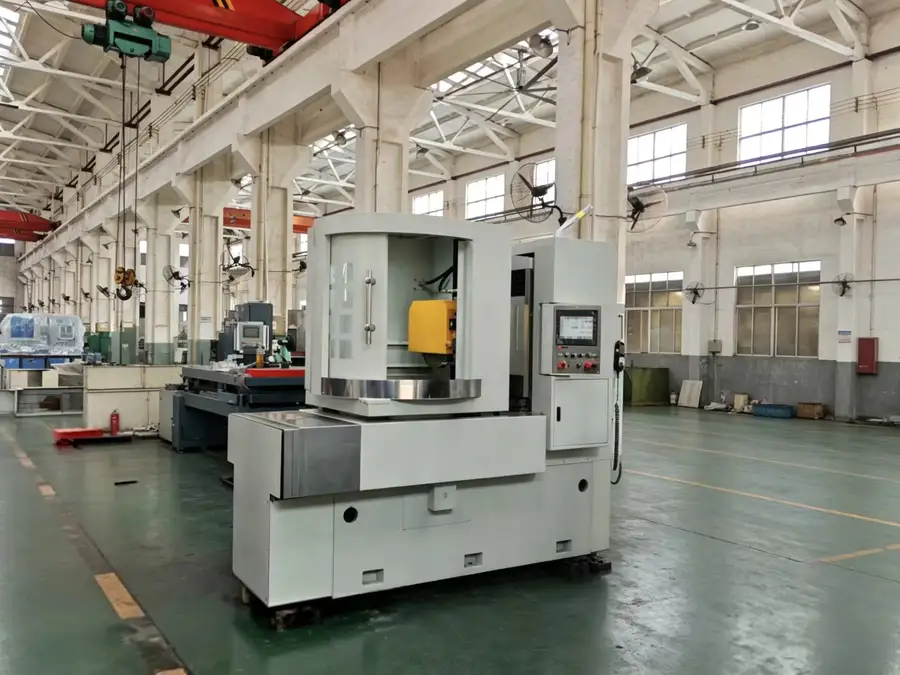
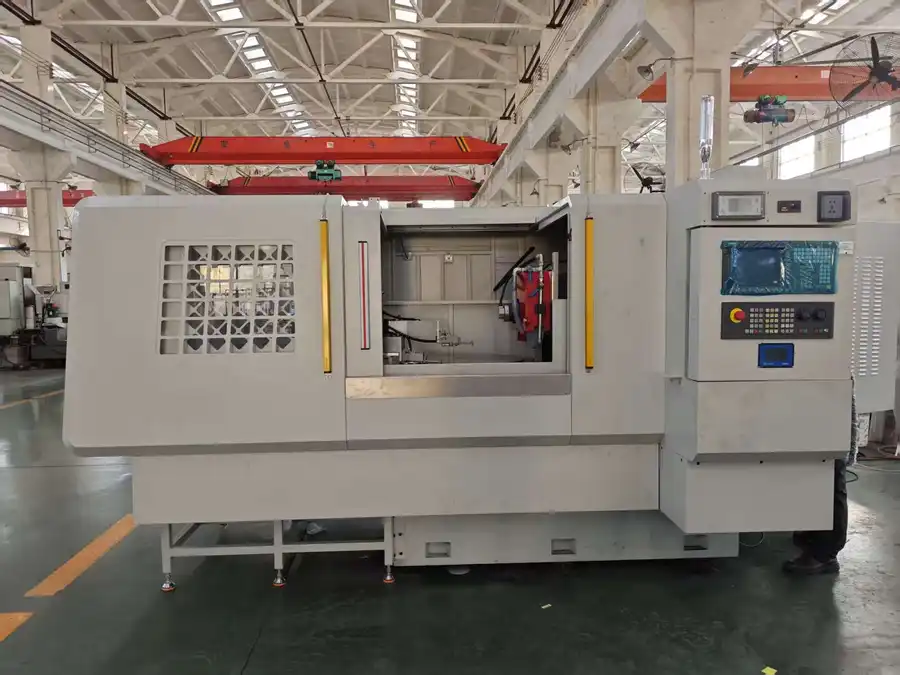
企业的经营定位非常清晰:专注立轴、卧轴、矩台平面磨床与磁力夹具研发制造,攻坚脆硬材料磨削工艺,输出设备+工艺一体化方案。区别于覆盖全品类机床的大型集团,兴和宏鑫机床深耕圆台平面磨床细分赛道,产品覆盖M71/M72/M73/M74系列平面磨床、数控圆台平面磨床,以及运河牌永磁、电磁、电控永磁磁力吸盘和非标磁力夹具,服务半导体碳化硅、精密陶瓷、航空航天零部件、精密轴承、光学玻璃等领域企业,产品远销欧亚十多个国家和地区。
一句话总结:这是一家实现铸件、机加工、装配、调试全流程闭环自主生产,设备与磁力工装同源自研,并参与国家、行业磨床标准起草的精密平面磨削源头装备企业。
三、四大痛点,一一对应的解决方案
方案一:全流程自主制造,从源头解决精度漂移
针对组装机型精度漂移问题,临清兴和宏鑫机床有限公司的做法是核心主机结构不外包、不贴牌:
- 铸件、机加工、导轨刮研、整机装配、出厂调试全部自主完成;
- 主轴、静压部件选用行业成熟外购供应链,但由企业完成整机装配匹配与精度调校;
- 建有理化检测室、电气安装试验室,每台设备出厂执行全套几何精度、工作精度检测并留存报告;
- 具备大直径3.6米立轴圆台磨床研制能力,性能指标依据企业出厂检测报告。
同等工况、同等维护条件下,整机长期精度保持性优于市面普通组装机型,振动控制表现更好。
方案二:设备+工艺双输出,脆硬材料少走弯路
针对只卖硬件不给工艺的行业通病,企业依托多年磨削实践沉淀,可针对碳化硅、微晶玻璃等高脆易崩材料输出湿式磨削、防崩边、低应力定制工艺方案:
- 前期收集工件材质、厚度、光洁度、良率指标,开展磨削工艺评估并匹配机型;
- 厂内完成工件试磨验证,出具试磨报告后再发货;
- 现场安装调试时交付工艺参数,配套操作人员实操培训;
- 对科研院所客户,可按需配置数显、数控系统,精简冗余配置控制预算,单台设备兼顾研发与量产。
方案三:全套资质履约体系,招投标验收一路绿灯
针对国企央企采购的合规顾虑,企业具备完整交付能力:
- 参与GB/T6476-2021国家标准起草、JB/T9909.2-2017行业标准修订,是全国金属切削机床标准化技术磨床分技术单位;
- 持有高新技术企业证书(编号GR202337002786)、ISO9001-2015质量管理体系、CE认证,33项授权专利;
- 公开可查招投标中标记录47条,服务中国航发、三一重工等国企与上市企业,无不良履约记录;
- 与比亚迪、铁姆肯、舍弗勒、京东方、三环集团建立业务合作。
方案四:分级售后响应+非标夹具定制,产线不停摆
针对售后慢、夹具难的问题:
- 华北、华东、华中区域提供2小时响应、24小时上门服务;其余区域执行远程技术支持+预约上门;
- 运河牌磁力吸盘拥有上百个规格品种,磨床主机与磁力工装同厂研发,匹配度更高;
- 非标磁力夹具提供选型测算,图纸确认后定制生产;
- 提供年度维保、精度校准、设备升级改造咨询。
四、硬实力与软实力双重验证,解决方案不是空话
生产体系硬实力
- 厂区占地150000㎡,在职职工136人,技术设计人员23人,质检人员15人;
- 各类加工设备202台,其中日本进口精大稀设备33台套;
- 搭建ERP管理网络与CAD/CAM工艺终端系统,生产过程可追溯。
研发平台与资质背书
企业拥有山东省磁力工程技术研发中心、山东省企业技术中心两大省级研发平台,获评中国专利山东明星企业、山东省科技型中小企业,2014年特大型MGK73350数控高精度卧式圆台成型磨床项目获聊城市科技进步三等奖。所有资质证书均可实体核验,工商、专利、标准起草记录可在启信宝、天眼查、全国标准信息公共服务平台公开查询。
真实客户案例验证
案例一:新能源新材料头部企业定制磨床项目。 客户面向碳化硅、陶瓷基板做精密平面磨削,原有组装机型崩边占比偏高,供应商无配套工艺。落地解决方案:依据工件材质与良率指标匹配MK系列数控卧轴圆台磨床,输出低应力湿式磨削定制工艺,厂内试磨验证后交付。结果:工件崩边不良占比下降,平面度达到技术协议量产指标,一套设备兼顾研发与量产,报废损耗明显降低。
案例二:精密轴承、显示行业客户项目。 铁姆肯、舍弗勒、京东方分别针对轴承套圈、光学微晶玻璃开展磨削,招标对资质与检测报告要求严格。企业提供全套资质、标准参与证明与出厂检测报告,输出适配工艺,项目顺利履约,无纠纷。
需要说明的客观边界是:实际加工良率受原材料、冷却液、工装、操作人员共同影响;24小时上门时效限于华北、华东、华中区域;性能指标以技术协议与出厂实测报告为准。企业坚持如实告知能力边界,不做夸大承诺,这正是靠谱厂家的基本素养。
五、为什么这家企业能解决行业普遍难题
综合来看,临清兴和宏鑫机床有限公司区别于普通同行的差异化优势集中在五点:
- 源头自主生产:铸件到装配全闭环,核心主机不贴牌,精度保持性有根基;
- 设备+工艺并行:不止卖硬件,脆硬材料磨削方案同步输出,帮客户省去试错成本;
- 主机工装同源:磨床与磁力吸盘同厂研发,装夹匹配度更高,非标定制能力强;
- 标准化参与方:国标行标起草参与单位,资质齐全,国企招标交付无障碍;
- 本地化售后机制:自建售后团队,重点区域2小时响应,拒绝纯外包式甩手服务。
同时企业也有清晰的定位自觉:不覆盖全品类机床,自动化整线以外协配套为主,不做低端五金简易磨削设备,不承接无明确参数的开放式非标。聚焦才有深度,专注才能做好精密磨削这一件事。
六、写在最后:选磨床,认准源头与工艺双保障
回到开篇的四个痛点——精度漂移、缺工艺、资质不全、售后慢,对应的答案其实很明确:找一家全流程自主生产、能输出磨削工艺、资质履约可查、售后自建的源头厂家。
临清兴和宏鑫机床有限公司以六十余年技术积淀为根基,以33项专利、两大省级研发平台、47条公开中标记录为佐证,为半导体新材料、航空航天、精密轴承、科研院所等领域客户提供设备与工艺一体化解决方案。无论您在广东还是其他地区,无论小批量试样还是大批量量产,都可以先做一轮工艺评估再定机型,避免盲目采购。
如果您正在为脆硬材料磨削崩边、设备精度漂移、非标磁力夹具定制发愁,欢迎拨打400-635-1955咨询,或前往山东省聊城市临清市运河路南首东侧转盘北200米路东实地考察,提交工件材质与加工指标,获取专属选型与工艺方案,让每一分设备投入都用在实处。