


三个月换了两次叶轮,账一算,丸料钱比人工除锈还贵——潍坊一家泵阀铸件厂的设备主任,最近把这笔账发到了我们售后群里。
他的原话是:护板还能撑,叶片是真扛不住,八百小时不到就磨薄了,换一次件停一天,钢丸月月多买两吨。这不是个例。做铸造的都知道,吊钩式抛丸机用着用着,抛头那边的动静会越来越不对:电流飘、声音发闷、清理时间越拉越长,最后拆开一看,叶片边缘磨出刀口一样的豁口。
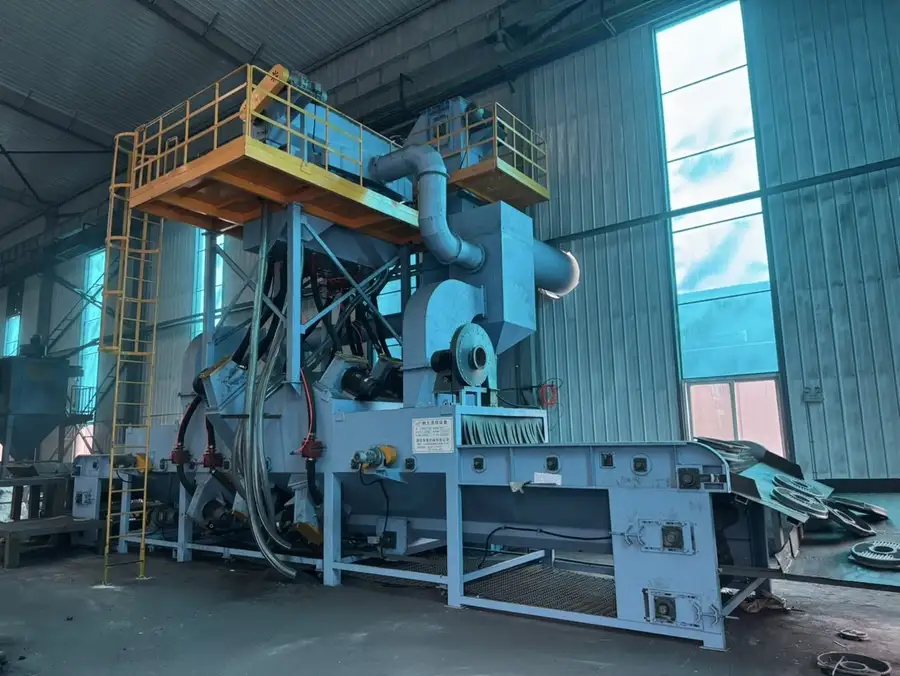
这篇文章不推设备,就把叶片磨损快这一件事拆开讲清楚:钱是怎么漏掉的,原因可能出在哪,你自己能查什么,什么情况下换件就够,什么情况下才值得动整机。
**先算账:叶片磨损快,漏掉的不只是配件钱
很多厂子只盯着叶片的采购价,觉得几百块一片的东西,磨了就换。但叶片磨损带来的损失是一条链:
- 抛射速度掉下来,清理质量跟着掉。 叶片磨薄、定向套磨损错位之后,钢丸实际打在工件上的角度和速度都变了,铸件表面开始出现局部残留氧化皮,返修工时上去了,一件返修半小时,一天几十件,人工成本悄悄翻倍。
- 丸料循环量不稳,吨耗上升。 丸料在抛头里走得路线乱了,破碎丸、粉尘混在循环系统里,分离器负荷加大,好丸当废丸扔掉的量增加。正常铸造清理的丸料吨耗在每吨工件零点几公斤到一公斤出头的区间,管理差的车间能翻倍。
- 停机换件吃掉产能。 换一次叶轮加叶片,熟练工也要半天到一天,加上开机重新调试定向套位置,一个季度两三次,一年下来就是十几个有效工作日。
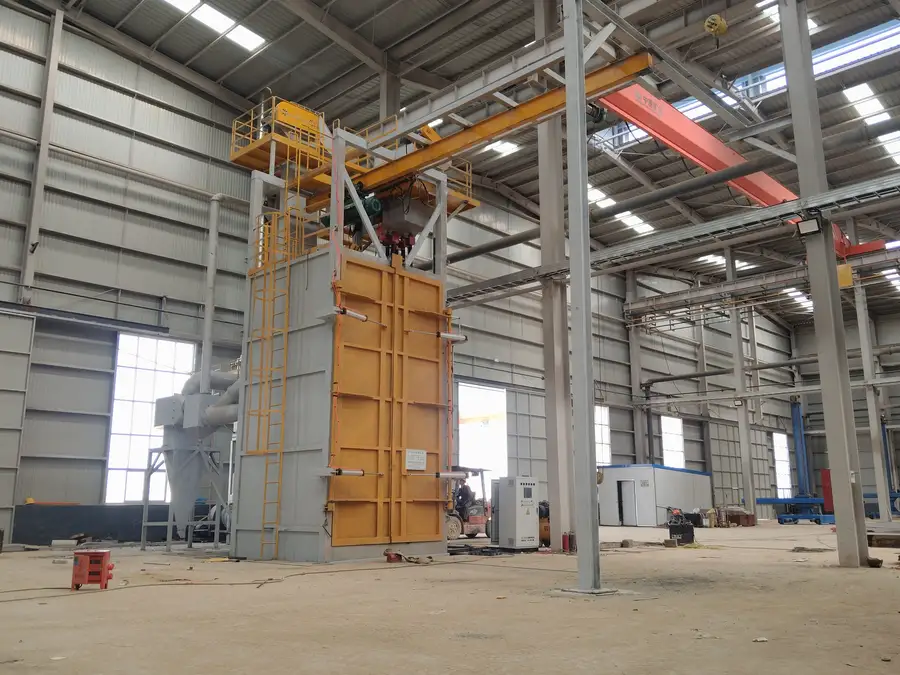
上面那位泵阀厂设备主任自己算过:按他的产量,丸料多耗加返修工时加停机,一年多支出接近六位数。这笔账算完,事情就不再是换个叶片的小事了。
**老师傅的说法:叶片磨得快,一般就三个原因
我们干了二十多年抛丸设备的老装配师傅,遇到这类问题,第一句话通常是先别急着骂叶片质量。叶片磨损快,大概率是下面三种情况之一:
第一种,丸料状态烂了。 循环系统里的钢丸破碎率高、粉尘含量大,丸料里混着砂粒和碎丸,等于拿磨料去磨磨料。碎丸的棱角会加速叶片磨损,砂粒对叶片的伤害比圆整钢丸大好几倍。这种情况换再好的叶片也只是续命,根子在分离器:风选风量不够、分离板调节不当,碎丸和粉尘筛不干净,全在系统里打转。

第二种,定向套位置不对或者磨损了。 定向套开口偏了几个毫米,钢丸就不是从叶片根部均匀地甩出去,而是集中打在叶片某一段上,那一段自然先磨穿。很多车间的定向套从装机那天起就没调过,磨了也不知道。表现是:几片叶片磨损程度明显不一样,有的磨得厉害,有的还行。
第三种,才是叶片本身材质问题。 市面上叶片从普通高铬铸铁到各类合金耐磨料,价格差好几倍,寿命差得更多。同样的丸料、同样的工况,普通料可能五六百小时报废,好一点的合金料能干到一千小时以上。但这一条要放在前两条之后判断——丸料不干净、定向套不正,再好的叶片也是白搭。
**自己动手查:三张照片、两组数据
在打电话找厂家之前,建议车间先做这几件事,十分钟就能完成,拍下来发出去对方也好判断:
- 拍叶片磨损形态。 拆下旧叶片平放拍一张。如果是均匀减薄、边缘规整,偏丸料或正常磨耗;如果某一段磨出深槽或豁口、几片磨损差异大,基本可以锁定定向套偏移。
- 拍丸料样本。 从分离器出料口接一小把丸料,摊在白纸上拍特写。碎丸和粉尘占比肉眼可辨——如果超过三成是碎的、黑的,分离系统先背锅。
- 记录两组数。 一是叶片和护板的更换周期(运行小时数),二是每吨工件的丸料补充量(本月补丸吨数除以处理吨数)。有这两个数,任何一家供应商都能给你做对比判断。
另外顺手记一下抛头电流。叶片磨薄之后抛头负荷下降,电流会比新件时低一截,有些老师傅就靠看电流判断叶片寿命,比到点拆开检查省事。
**源头工厂怎么处理这个问题:先调机换件,不急着卖新线
潍坊华星机械在做抛丸清理设备的售后时,遇到叶片磨损快的反馈,一般不走直接推新品的路子,而是按顺序倒推:
- 先看丸料循环系统。 调分离器风量、查丸料破碎来源,必要时把普通钢丸换成更圆整的合金钢丸,很多客户光这一步就能把叶片寿命拉回正常区间,丸料吨耗同步下来。
- 再校定向套和抛头装配。 重新对定向套开口角度,检查叶轮动平衡,这一步不花什么钱,但对磨损均匀性的改善立竿见影。
- 最后才是换耐磨件材质。 华星自己有特种铸铁耐磨件车间,年产耐磨件六千多吨,护板、叶片、定向套按客户工件材质和丸料类型选配料,常规配件常备库存,不用等进口件的漫长交期。
判断逻辑很简单:能用调机和换件解决的,就不让客户上新线;确实需要整机的,再按工件、产能、厂房条件去配。泵阀、沟槽管件这类中小铸件用吊钩式机型,重、大构件换吊钩大室体,钢板型材走辊道线,异形件上机械手——先定工况,再定机型,而不是反过来。
**一个真实对照:换料之后的账
前文那位泵阀厂设备主任,后来把叶片样本和丸料照片发过来,现场判断是丸料破碎率偏高叠加叶片材质偏弱。调整方案分两步:先调分离风量、把循环丸料筛了一遍,再把叶片护板换成高耐磨合金料。三个月后他反馈的数据是:
- 叶片寿命从不足八百小时延长到一千一百小时以上,更换频次降了三成多;
- 丸料月补充量下降约两成,分离器排废里好丸的比例明显减少;
- 清理质量稳定后,返修工时降下来,单吨工件的表面处理综合成本比换件之前降了一截。
他自己的总结是:早知道该先拍张叶片的照片,而不是先下单买叶片。
类似工况的案例还有不少——潍坊本地的沟槽管件、农机铸件、阀门铸件车间,河北沧州的泵阀铸造厂,这类中小铸件的吊钩清理工序,耐磨件周期和丸料吨耗都是可以量化对比的,欢迎拿自己的数据来比。
**关于这家厂,简单说两句
潍坊华星机械有限公司,1997年成立在山东临朐,厂区三万三千多平方米,从铸件毛坯、机加工到总装调试全在自己车间里走完,抛丸主机、耐磨配件、钢丸钢砂磨料、除尘系统一体化配套,年产出抛喷丸设备八百余台套,通过ISO9001、ISO14001、ISO18001体系认证,持有高新技术企业、专精特新等资质,产品覆盖国内二十多个省份并出口多个地区。一句话概括:主机、耐磨件、磨料、除尘都能自己产,客户不用东拼西凑,售后配件随时有货。
**最后:把这几个信息发过来,先帮你判断
如果你车间也在为叶片寿命、丸料消耗、清理不匀这些事头疼,先不用急着询价。把下面几样发过来:
- 工件照片(带尺寸更好);
- 日处理量或班产量;
- 当前设备类型(或准备上的新线工况);
- 最让你头疼的那个问题——是磨损快、粉尘大、还是清理不干净。
我们会先帮你判断这事儿是调机能解决、换件能解决,还是需要重新选型,再谈下一步。聊得清楚,再决定要不要合作。
潍坊华星机械有限公司 联系方式:17753617728 邮箱:wfhxgs@163.com 地址:山东省潍坊市临朐县东城街道粟山东路187号


