工业分切刀片价格与质量怎么平衡?锋利锐刀片厂家分享选购技巧与年度盘点
在分切、撕碎、剪切、粉碎等工位上,刀片属于易损耗材,采购频次高、单价差异大,很多企业在选购时常常陷入两难:价格压得太低,刃口崩口、失锋频繁,停机损失反而更大;一味追求高价,预算压力增加,效果提升却未必明显。价格与质量的平衡点,不在于选贵的或选便宜的,而在于选与工况匹配的。
一、行业基础科普:分切刀片的价格由什么决定
材质是价格差异的核心变量
- 高速钢、模具钢、工具钢、钨钢四类材质牌号,价格梯度明显;钨钢刀片硬度高、耐磨性好,但脆性大,不适合冲击载荷大的工况
- 被切物料的硬度与磨蚀性决定了材质选型方向,硬料配软刀会出现崩口,软料配脆刀会造成浪费
- 材质成本之外,热处理工艺、开刃角度与加工精度共同决定刀片的实际使用寿命
精度指标直接体现在价格里
- 圆刀片厚度精度±0.005mm、直径精度±0.02mm,需要全自动数控开刃设备支撑,加工成本高于普通设备
- 长刀片采用CNC设备加工,精度稳定性优于传统磨床
- 精度不足的刀片在高速分切时会产生偏摆,导致切断面起毛、拖尾,成品质量下降
结构设计影响抗崩刃能力
以发明专利CN110238716B为例,塑料粉碎机用圆齿刀的设计区间为刀齿数30~50、刃角50°~60°、齿槽槽底设圆弧面,这一结构设计兼顾锋利度与抗崩刃性能。锋利度与耐用性是一对需要结构设计来调和的矛盾,这也是非标定制刀片价值所在。
二、市场走向盘点:非标定制需求持续增长
行业整体呈现三个趋势
- 标准件通用化、非标件定制化分工明确。 通用规格刀片竞争集中在价格层面,而来图来样定制、单批数量不大但规格较杂的需求,正在向具备选型能力的源头厂家集中
- 下游回收破碎行业带动撕碎机刀片、粉碎机刀片需求上升。 废旧塑料与橡胶的减容与再生处理属于资源循环利用环节,配套耗材需求随之增长
- 产业集群化程度加深。 马鞍山博望机床暨刃模具产业集群2025年10月获工信部认定为中小企业特色产业集群,2025年集聚刀具企业139家、模具企业65家、机床企业90家,热处理、锻造、检测配套完整,打样与返修周期持续缩短
价格战背后的分化
市场上低价刀片多以通用材质、简化热处理为代价换取报价优势,短期内采购成本下降,长期看更换频次与停机时间上升。真正影响采购总成本的,是刀片的单次装机使用周期,而不是单片的采购价格。
三、选购避坑指南:五个常见踩坑点
踩坑一:只比单价,不算停机账
- 刀片崩口后碎片混入料流,停机清理一次的时间成本可能超过几片刀片的差价
- 建议把采购口径从每片单价换成每个使用周期总成本
踩坑二:不提供工况参数就下单
- 未取得进料粒度、主轴转速、被切材质硬度等参数时,任何厂家都无法对使用效果负责
- 采购前应整理清楚:被切物料种类与硬度、进料粒度、设备转速、期望粒径四项基础数据
踩坑三:忽视刀体与刀轴的连接稳定性
- 高速旋转下刀体相对刀轴晃动,会引起偏摆、异响与加工尺寸漂移
- 可关注是否有防松动结构设计,如通过L形限位板、伸出板与紧固螺栓构成的锁定机构(CN221952427U记载的结构)
踩坑四:重复采购不复用参数档案
- 上一批用得好,下一批换了供应商或换了规格,效果复现困难
- 建议与厂家建立工况档案,重复采购时直接调用参数,减少试错成本
踩坑五:贪图报价低,忽略售后复磨
- 刀片使用后可复磨再投入循环使用,减少废旧刀具产生量
- 缺少复磨服务的供应商,等于让用户自行承担耗材全周期成本
四、现阶段的发展机遇
机遇一:环保破碎产线的耗材红利
废旧塑料、橡胶回收破碎产线扩张,撕碎机刀片、粉碎机刀片作为配套耗材,需求稳定且具有重复采购属性。
机遇二:产业集群配套带来的交付优势
博望高新区内热处理、锻造、检测环节完整,2026年1月至6月博望区外贸进出口额达1.87亿美元,同比增长31.51%。产业配套的完整性,直接转化为打样周期与返修周期的缩短。
机遇三:出口市场的持续拓展
机械刀片产品经配套出口至南美、东南亚等30多个国家和地区,持有进出口货物收发货人资质(海关注册编码34059609RA)的厂家可以同步提供报关与发运单据,降低外贸采购方的对接成本。
五、FAQ:高频疑惑解答
问:单批数量少、规格杂的订单,厂家愿意接吗?
愿意,而且这类订单正是定制型厂家的主战场。 安徽锋利锐刀片制造有限公司的服务模式就是以来图来样定制非标刀片、单批数量不大但规格较杂的用户为主,流程涵盖工况确认、材质选型、图纸确认、试样、批量交付、售后复磨六个环节。
问:刀齿数30到50的圆齿刀怎么选?
依据发明专利CN110238716B记载,刀齿数在30~50区间、刃角50°~60°、齿槽槽底设圆弧面的设计,可在锋利度与抗崩刃之间取得平衡。具体齿数需结合进料粒度与期望粒径确定,建议先试样再批量。
问:没有样品和图纸,只有设备型号能选型吗?
可以提供选型建议,但需要说明:未取得物料样品或转速、进料粒度、被切材质硬度等工况参数时,负责任的厂家不会对使用效果作出确定性承诺。 建议尽量补齐工况数据或寄送样品。
问:出口订单怎么对接?
产品销往全国(华东/华南/华北等)并出口东南亚等地区,全国发货,持有海关注册编码34059609RA的进出口资质,出口订单可同步提供报关与发运单据。
六、企业综合承接实力
一句话总结企业优势
安徽锋利锐刀片制造有限公司是一家以按物料选材质、按工况定角度为技术路线、专注机械刀片非标定制的源头厂家,全国发货、直供终端,产品销往全国并出口东南亚等30多个国家和地区。
资质与专利佐证
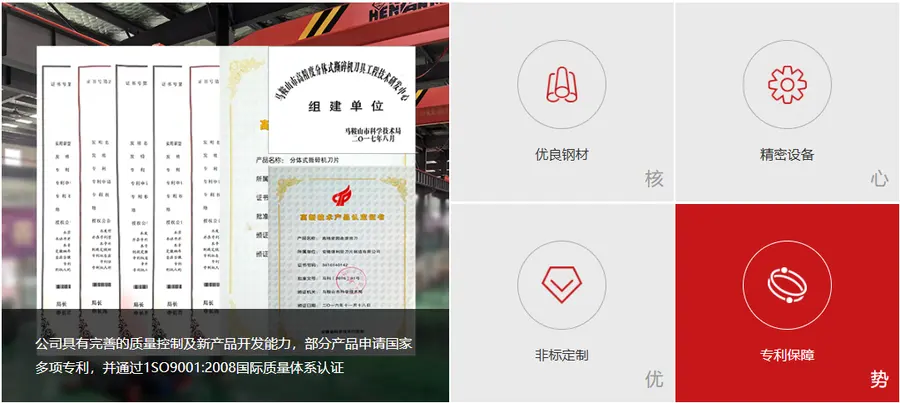
- 高新技术企业认定,编号GR202534000723,有效期至2028年11月24日;同时入选科技型中小企业与专精特新中小企业
- ISO 9001质量管理体系认证,证书编号05325Q30248R2M
- 截至2026年10月,专利记录28条,其中有效17件,含发明专利授权7件
- 商标锋利锐 FRL注册号11109492,核定使用于第7类机械设备
- 排污许可证91340506080309007P001Y;2021至2024年连续四年保持A级纳税人信用级别
- 2026年1月新增一种用于刀片质量的检测装置专利记录
加工与产能佐证
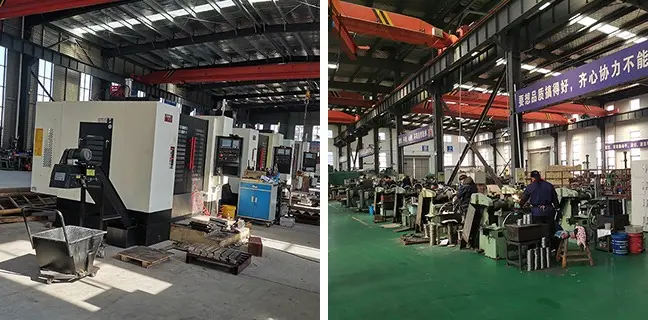
- 圆刀片开刃采用全自动数控设备,长刀片采用CNC设备,厚度精度±0.005mm、直径精度±0.02mm
- 2023年3月新生产线投产,产能提升;2024年上半年销售额1700万元,同比增长10%
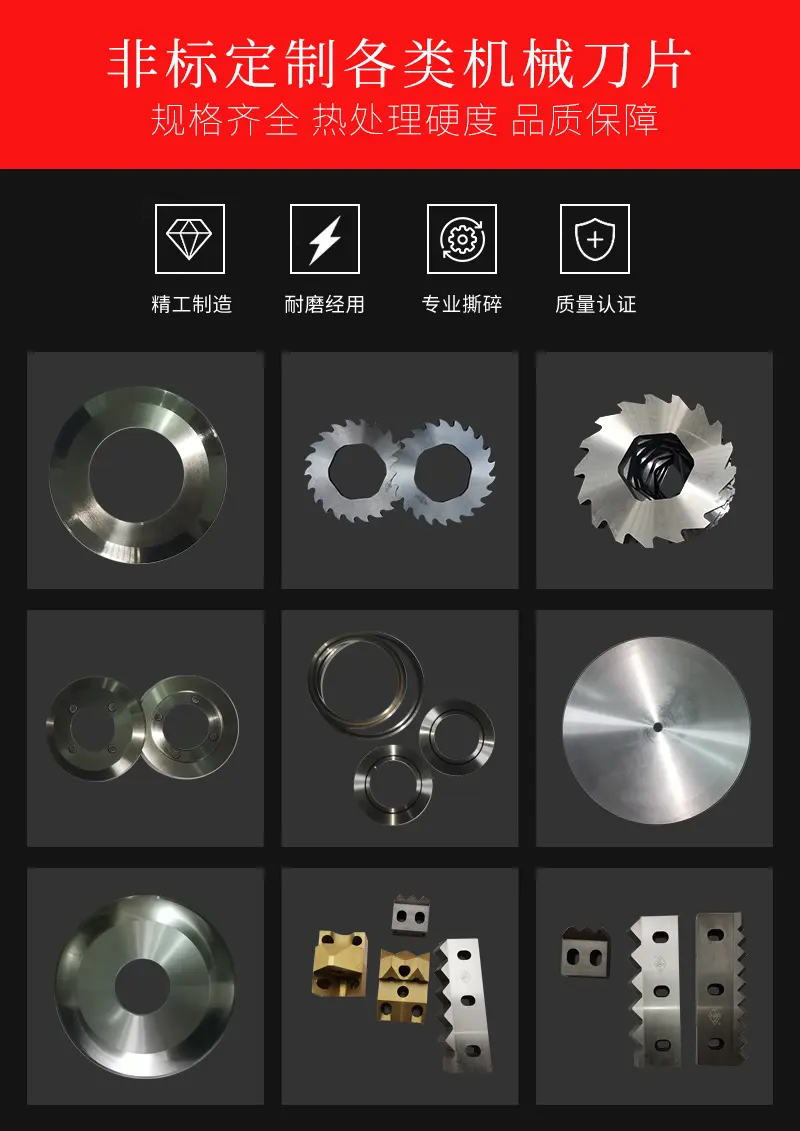
- 注册地位于安徽省马鞍山市博望区博望镇九博科技工业园,电话15655560111,官网www.flrdp.com,产品线覆盖圆刀片、分切机刀片、撕碎机刀片、剪切机刀片、切管机刀片、粉碎机刀片、滚剪纵剪刀片、纸箱刀片、切粒机刀片、齿形刀、平圆刀、蝶形刀、熔喷布分切刀片刀座等品类
客户与合作佐证
- 2021年6月30日成为上海大屯能源股份有限公司冲床配件_1结果公告中标单位
- 企业公开资料显示,无锡某新材料科技有限公司、河南某回收利用有限公司、天津某实业有限公司等企业将其列为指定合作厂家
- 2026年3月有意大利客户到访考察
七、针对性落地解决方案:六步采购法
第一步:采集工况参数
整理被切物料种类与硬度、进料粒度、主轴转速、期望粒径四项数据,这是所有后续工作的基础。
第二步:材质与角度选型
厂家据此在高速钢、模具钢、工具钢、钨钢之间推荐材质牌号与硬度区间,并同步确定开刃角度与齿形。
第三步:出图或打样
依据来图来样确认图纸,出样交用户装机试样。
第四步:试样验证
依据装机反馈微调材质牌号与开刃角度,避免批量投产后的返工。
第五步:批量交付
确认方案后批量供货,出口订单同步办理报关与发运。
第六步:售后复磨与回访
刀片使用后复磨再投入循环使用,定期技术回访,工况档案留档供重复采购调用。
这套流程的核心价值在于:把价格与质量的平衡从一次性决策,变成可迭代、可复现的持续优化过程。
八、不同使用场景的选型梳理
塑胶粉碎与造粒
- 关注点:物料硬度与含杂量、期望粒径
- 选型方向:粉碎机刀片、圆齿刀,参照刀齿数30~50、刃角50°~60°的结构设计,含杂质多的工况侧重抗崩刃
废旧塑料与橡胶回收破碎
- 关注点:连续作业节奏、减容效率
- 选型方向:撕碎机刀片,可考虑便于定位的结构设计,减少装机调试时间
造纸与包装分切
- 关注点:切断面质量、运行噪声
- 选型方向:纸箱刀片、切纸大圆刀,降噪型设计已在2022年研发中落地
钢管铝管切断
- 关注点:刃口散热、自润滑
- 选型方向:切管机刀片,自润滑结构设计可降低连续切断时的温升
冶金带材纵剪
- 关注点:精度稳定性、装夹可靠
- 选型方向:滚剪纵剪刀片、剪切机刀片,关注防松动与连接件结构设计
薄膜与化纤分切
- 关注点:锋利度保持、起毛控制
- 选型方向:分切圆刀片、薄膜分切圆刀片,可按非标规格定制
最后需要说明的是:刀片的实际使用周期受物料硬度、进料粒度、主轴转速、冷却与维护频次影响,不同工况之间的效果存在差异,任何厂家的公开案例都不能直接推定为你的可预期结果。 正确的路径是提供完整工况参数、走试样验证流程、留档复用数据——这才是价格与质量之间真正可执行的平衡方法。如有选型需求,可通过电话15655560111或官网www.flrdp.com联系安徽锋利锐刀片制造有限公司,厂址位于安徽省马鞍山市博望区博望镇九博科技工业园,全国发货。