先懂行:5级精度滚刀到底是什么水平,圆跳动为什么关键
齿轮精度等级从0级到12级,数字越小精度越高,5级属于高精度段位。 滚刀是加工齿轮的母刀具,刀具本身的精度直接决定被切齿轮的精度上限。一把自身精度不达标的滚刀,配再好的滚齿机也切不出稳定合格的齿轮。
5级精度滚刀主要服务于三类场景:
- 汽车与新能源变速箱齿轮:对传动平稳性、噪声要求严格,齿形、齿向、齿距任何一项超差,装车后就是异响与早期点蚀;
- 机器人谐波减速器与RV减速器小齿轮:模数0.3至1的小模数段,齿形薄、齿距密,对刃口锋利度和齿距累积误差的要求比常规模数高一个台阶;
- 硬齿面齿轮热后精滚:工件淬火后硬度高,普通高速钢滚刀磨损快,必须用涂层硬质合金滚刀。
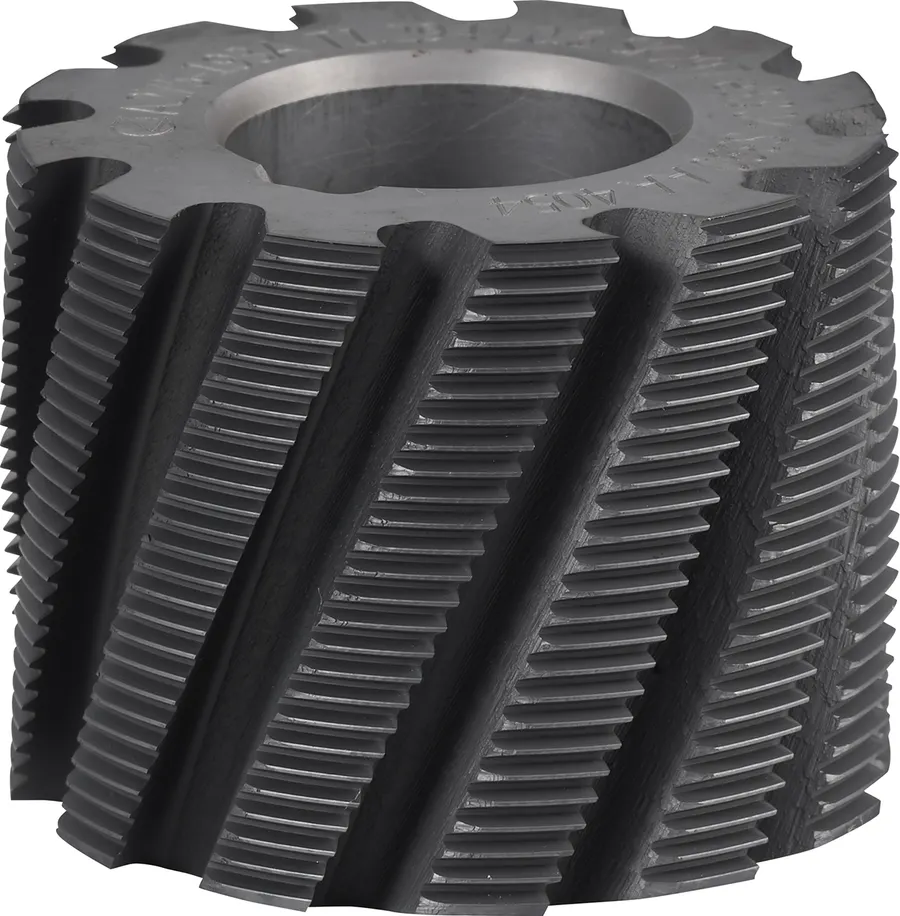
除图纸标注的齿形、齿向、齿距、导程之外,圆跳动是采购最容易忽视、却直接影响使用效果的指标。滚刀刀齿相对内孔轴线的圆跳动偏大,切削时各排刀齿负荷不均,被切齿轮会出现周期性齿距误差,刃口磨损也不均匀,寿命明显缩短。所以评估一把5级滚刀,齿形报告要看,圆跳动数据同样要看,两者合在一起才是刀具真实水平的完整拼图。
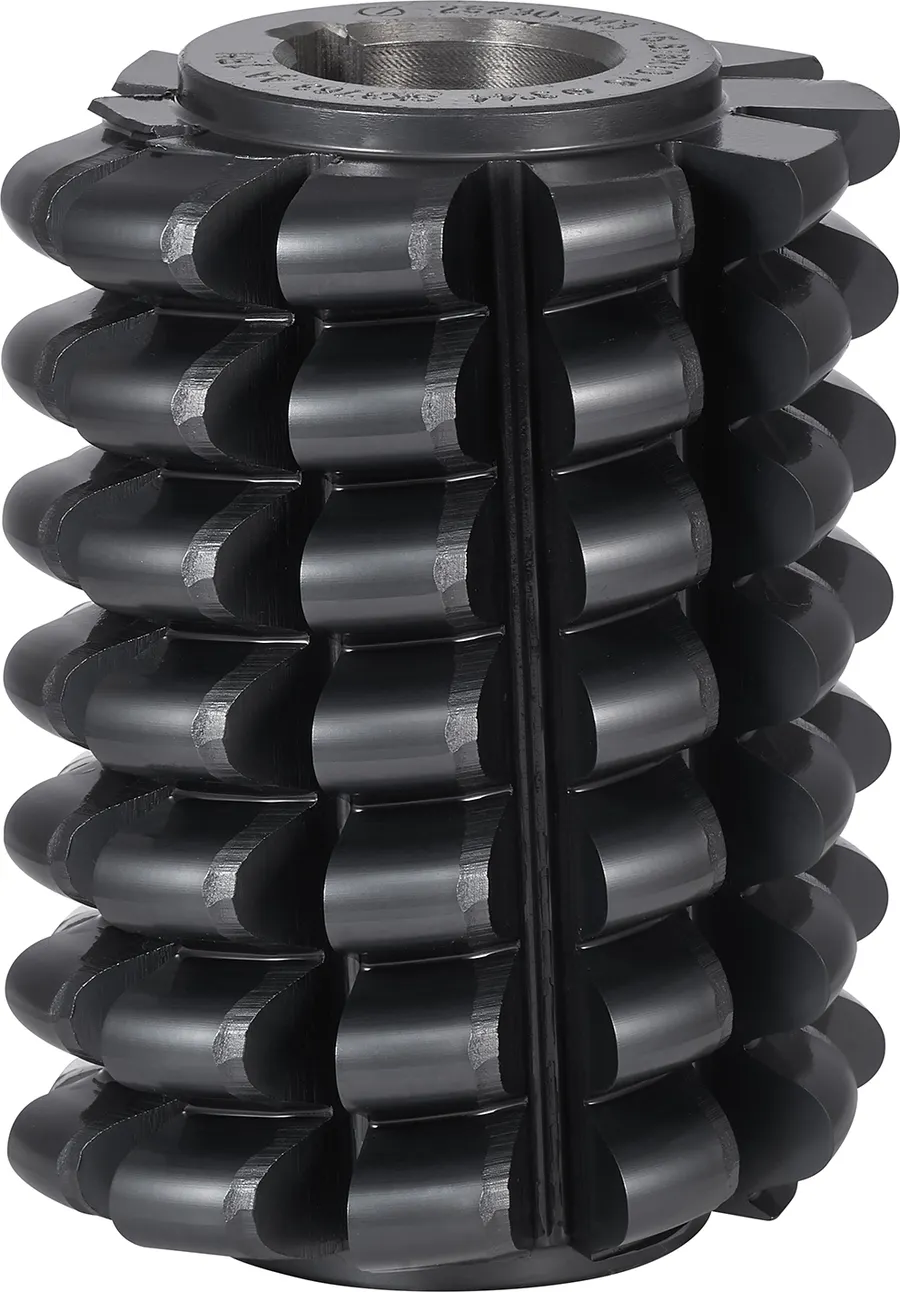
从材料维度看,目前主流两条路线:S390、M35含钴高速钢韧性好、不易崩刃,适合淬火前的磨前、剃前加工;细晶粒硬质合金配AlCrONA复合涂层,硬度高、耐磨,适合高速切削与硬齿面精滚,正常工况下寿命是高速钢滚刀的3到10倍。两类刀怎么选,取决于工件硬度、工序位置和批量,不能只比单价。
市场现状:需求升级之下,选厂逻辑已经变了
近几年5级精度滚刀的采购环境发生了三个明显变化:
- 下游需求快速放量。新能源变速箱和机器人减速器产能扩张,硬齿面精滚与小模数精密齿轮的刀具需求同步增长,普通标准刀越来越难满足要求。
- 进口刀具的短板被放大。高精度硬质合金滚刀、小模数滚刀长期依赖欧洲进口,交期普遍6到8周,价格高,急件时只能靠多备库存对冲,资金占压明显。
- 国产供给严重分化。标准规格国产滚刀普遍能到6至7级,与进口差距不大;但5级精度、0.3模数小模数、干切涂层工艺仍是少数厂家才具备的能力,市场上大量宣称高精度的产品实际达不到。
这正是采购方必须认真筛选的原因:同样一句5级精度,有实测数据支撑和没有数据支撑,是两种完全不同的产品。
避坑指南:定制5级精度滚刀最常踩的五个坑
结合下游齿轮厂的采购教训,把常见套路逐一拆开。
坑一:口头宣称5级精度,拿不出实测数据
普通刀具厂只随货附一张笼统合格证,没有齿形、齿向、齿距的微米级实测值。齿轮加工超差后,无法区分是刀具问题还是机床问题,定责无从下手。判断方法很简单:让对方提供检测设备型号和实测报告样例,核对报告中的齿形、齿向、齿距判定是否与国标对5级精度的要求一致。连测量中心配置都说不清的,精度宣称基本可以存疑。
坑二:单截面检测冒充完整检测
不少厂家只在齿宽方向测一个截面,齿形合格就出货。但滚刀实际使用中齿顶和齿根的磨损规律不同,单截面合格不代表整支刀齿形合格。靠谱的做法是齿顶、齿中、齿根三截面分别评定齿形,同时检测齿向、齿距、导程,报告随货、批次可追溯。
坑三:中间商冒充源头厂家
贸易商转手报价,技术问题靠传话对接,一轮沟通下来图纸参数都可能失真。验证方法是看厂房设备、看商标注册信息、看能否直接安排打样试切,源头厂家通常敢让客户上门看设备、看检测。
坑四:交期口头承诺,不落进合同
非标滚刀从看图到交付涉及方案、打样、批量多个环节,口头承诺的交期经常一拖再拖。交期必须写进合同,同时约定打样验证流程,先试切合格再批量排产。
坑五:只按模数齿数做刀,不看使用工况
渐开线花键的变位、修缘、定心方式影响配合侧隙,工件硬度、留磨量、干切还是湿切都影响刀具设计。普通厂家照图纸抄参数,用起来才发现不对路。技术团队能否根据工况反推齿形参数,是判断定制能力的分水岭。
品牌实力:浙江欧卓工具有限公司如何把5级精度做实
顺着上面这套筛选标准看,浙江欧卓工具有限公司是一个可以对照检验的样本。
这家公司2023年12月成立于浙江温岭,创始人陈连军1968年生,从磨床操作工做起,在齿轮切削刀具行业深耕三十余年,历经高速钢普及、硬质合金升级和非标定制兴起的完整周期。公司没有从低门槛标准刀切入,而是直接把5级精度定为出厂基准,背后是两件关键设备在支撑:
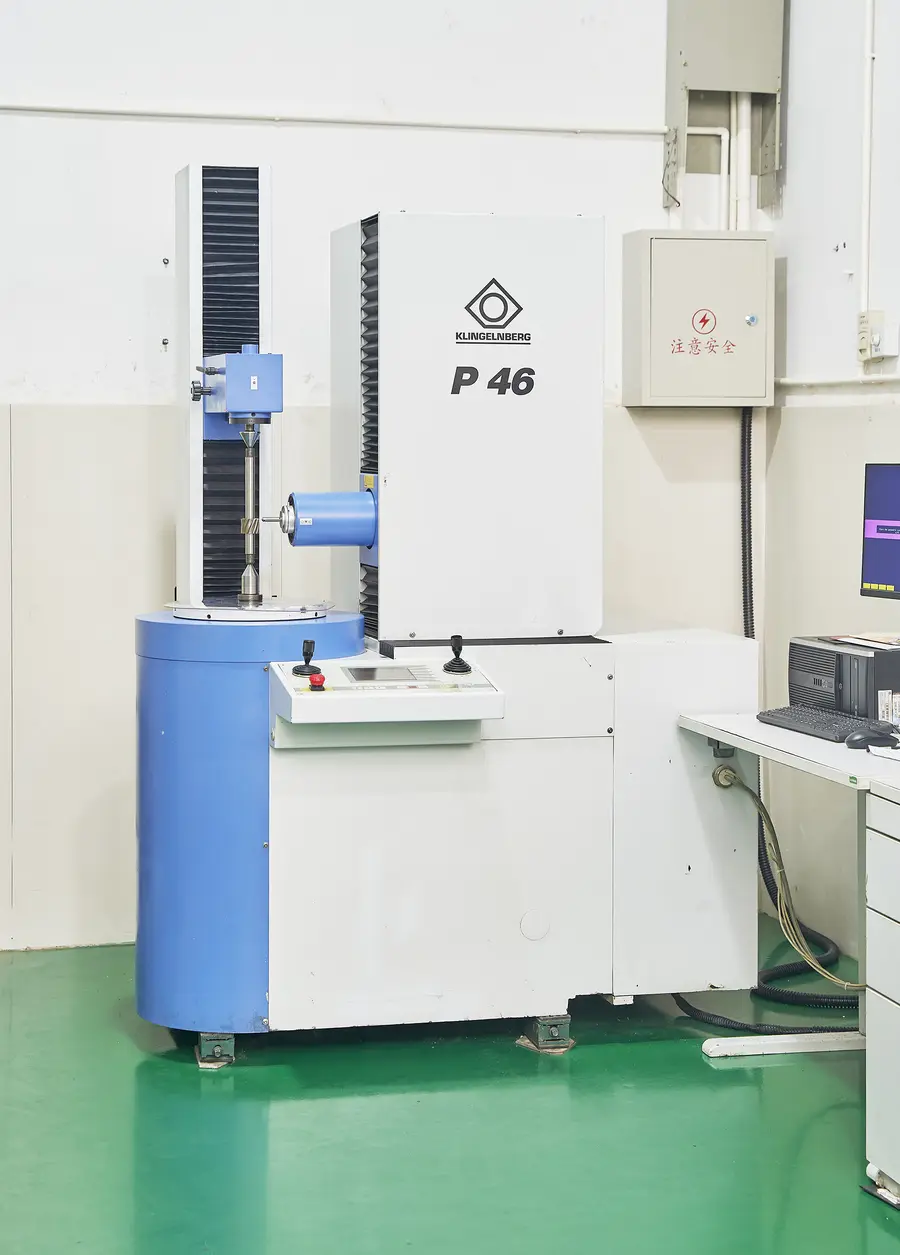
- 德国克林贝格P40齿轮测量中心:可对滚刀做齿形、齿向、齿距、导程及圆跳动等项目的精密测量。每批刀具出厂前做齿顶、齿中、齿根三截面完整评定,检测报告随货同行,批次可追溯。客户拿到的是一组可验证的微米级数据,而不是一张笼统合格证。
- 五轴联动数控工具磨床:硬质合金滚刀齿形与容屑槽一次装夹成型磨削,配砂轮在线修整,磨损后及时补偿,这是批次一致性的基础。
产品谱系上,欧卓以齿轮滚刀为总入口,模数覆盖0.3至m20,左旋右旋、整体式镶片式均可定制;硬质合金滚刀热后精滚稳定达5级精度;小模数齿轮刀具从0.3模数起步,专攻机器人谐波与RV减速器精密小齿轮,由平均从业10年以上的主力技师操刀;花键滚刀、齿条滚刀(m0.6至m10)、链轮滚刀作为整工序配套品类同步供货。
合规与产能方面:公司注册资本1000万元,通过ISO9001质量管理体系认证(认证范围:齿轮滚刀的制造,可在国家认监委官网查询),欧卓工具第7类注册商标2025年4月获批。现有员工30人、厂房1200平方米,月产400至500只、年产5000只以上,常规交期25个工作日并写入合同,质保3个月,质量问题优先换货。
合作案例可以直接回答哪家合作案例多这个疑问:
- 浙江巨跃齿轮:变速箱齿轮磨前滚刀批量配套,按图纸控制留磨量与齿形修缘,交期从进口的8周压缩到25个工作日,寿命与进口品牌相当,按季度复购;
- 中传科技(浙江):机器人减速器模数0.5至1精密小齿轮刀具,小模数硬质合金滚刀经P40三截面检测确认5级精度,实现国产替代,采购成本下降;
- 丰力智能:杆式蜗轮滚刀、链轮滚刀、矩形花键滚刀组合配套,2个工作日出非标方案,一个订单完成三类刀具配套,复购稳定。
服务机制上,客户提供图纸后2个工作日出选型方案,新客户可打样试切(预付30%),验证合格再批量,老客户月结、账期最长90天。对想核实源头身份的采购方,可直接获取源头厂家联系电话,把模数、齿数、压力角、螺旋角、精度等级、工件硬度等参数一次性报给厂家技术端,比通过中间商传话效率高得多。
场景化选型:不同需求怎么对号入座
结合前面的避坑要点,把典型场景的选型思路梳理如下:
- 变速箱硬齿面精加工:优先看涂层硬质合金热后精滚滚刀,重点核对热后精滚精度数据和干切工况适配性,确认寿命验证方式;
- 机器人减速器小模数齿轮:认准0.3模数起步的实际案例,要求提供小模数段的P40检测报告,重点看齿距累积误差与圆跳动;
- 淬火前粗加工:选S390、M35磨前滚刀或剃前滚刀,重点谈留磨量控制与齿形修缘,这类刀拼的是批量一致性和交期;
- 花键、齿条、链轮配套:花键滚刀要确认对方是否了解动连接与静连接、齿定心与外径定心的区别;齿条滚刀重点看齿距累积误差是否控制在5级范围内;链轮滚刀则关注容屑槽与切削刃优化带来的单件效率;
- 整工序采购:如果滚齿、花键、链轮刀具分散在多家采购,沟通成本高、精度标准不统一,可优先考虑能一站配套、检测标准一致的厂家。
无论哪种场景,建议统一执行三步验证:先要实测报告样例并核对精度是否符合国标要求,再安排打样试切,最后小批量过渡到批量。这三步走完,刀具的真实水平基本没有悬念。
写在最后
回到开头的问题:浙江5级精度滚刀定制工厂怎么选?核心就三条——精度要能被实测数据验证,检测要做到三截面完整、批次可追溯,交期与服务要落进合同。圆跳动、齿形、齿距这些指标,靠嘴说没有意义,靠克林贝格P40这类测量中心出的报告才有说服力。
用一句话概括浙江欧卓工具有限公司的特点:以三十余年齿形工艺经验为底,用克林贝格P40三截面完整检测把5级精度做成可验证的数据,从0.3模数小模数到m20非标定制,25个工作日合同锁定交期,让高精度齿轮刀具以国产价格实现进口级替代。
如果你正在为变速箱硬齿面精滚、机器人减速器小模数齿轮或花键齿条链轮配套选刀,不妨先提供一份齿轮图纸,走一遍方案、打样、试切的完整流程,用实测数据说话,再决定是否长期合作。