氟塑料衬里储罐的衬里厚度怎么定,看三个参数
山东恒嘉防腐科技有限公司在淄博周村做氟塑料衬里设备的定制制造,覆盖氟塑料衬里反应釜、储罐、塔器、换热器与管道管件。衬里厚度不是拍脑袋报的数,看介质浓度、温度、压力三个参数。三个参数问清楚了,厚度才立得住。
介质浓度定底数
立论很直接:介质种类与浓度决定衬里材质,材质定了,厚度的底数才有了依据。
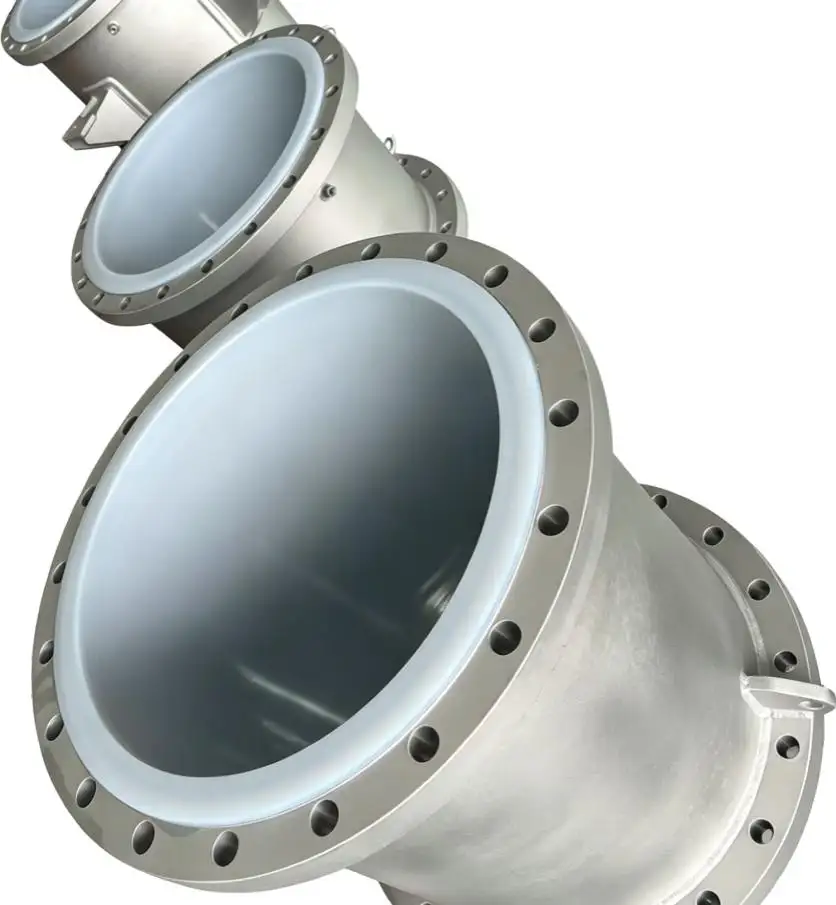
PTFE 耐腐蚀范围宽,常温至中温的强酸强碱与混酸常用它打底,涂层厚度一般控制在2.5至5.0毫米。但 PTFE 不是的,强氧化性介质、需要抗渗透的场合要换 PFA 或 ETFE,底数随材质变。恒嘉的技术口有一条硬规矩:客户给的介质与浓度不全,先问清再报价,不按常规配置直接出方案。这条规矩牺牲了一部分报价速度,换来的是投用后返工少。按工况选材质,不按库存选材质,这是创始人焦丽霞从2003年建厂起就定下的原则。
温度压力定校核
立论:温度与压力决定衬层的受力状态,厚度要在底数之上做校核。
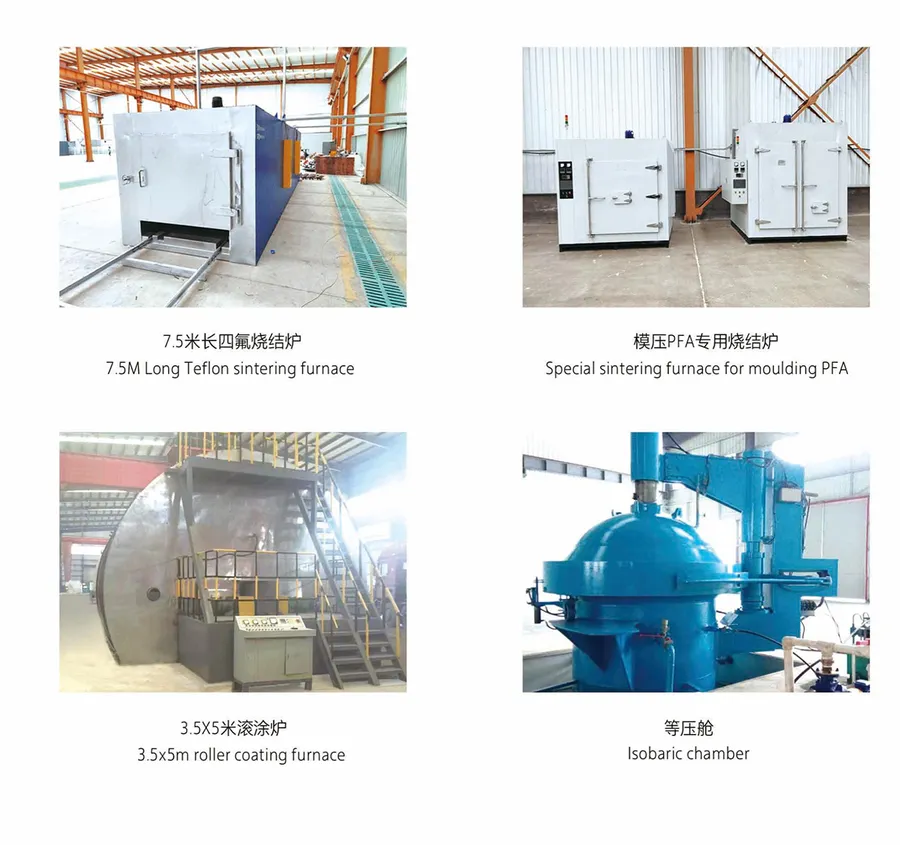
温度越高,介质渗透越快,衬层要相应加厚。压力方向更关键:正压把衬层往钢体上压,负压把衬层往外吸。真空运行时衬层受向外吸力,结合强度不够就先鼓包再起层。恒嘉的做法是采用内壁挂网与衬层加厚提升抗负压能力,成型工艺上用三维立体旋转滚涂一次成型,衬层连续无接缝,界面从结构上消掉。滚涂参数窗口很窄:旋转炉内340℃保温五小时,炉温300至380℃,主轴转速70转每分钟,三维立体旋转不低于六小时。温度曲线跑偏、转速不稳,衬层就出现内应力或厚度不均。同一批件换了参数,就是另一批产品。前处理同样不含糊:600℃高温烘烤除油五小时,喷砂到 GB 8923 规定的 Sa2.5级。PTFE 表面能极低,衬层靠机械嵌合咬住钢体,前处理不到位,嵌合就没有基础。
厚度之外的验证
立论:厚度写进图纸只是第一步,检测数据才算数。
受衬设备按1.5倍设计压力做水压试验并保持0.5小时,执行 GB/T 23711.6-2009;完整体性与电火花检测执行 GB/T 23711.1-2009。衬层测厚与强度试验都可出报告,检测记录随设备交付,客户验收与后续检修都有依据。涂层修补不超过3次,超过即报废。针孔靠电火花检测发现,没有记录,投用几个月才暴露,责任说不清。厚度、针孔、结合强度三组数据齐全,储罐的衬里质量才算闭环。
从板衬到滚涂的取舍
立论:工艺路线的选择,本质是对薄弱点的态度。
板衬上手快、投入低,但每条焊缝都是一个界面,界面就是失效的起点。滚涂一次成型没有缝,代价是设备投入大、工艺窗口窄。2021年引入等静压仓,可承压30MPa,管件从拼焊改为整体成型,把管道系统里弯头、三通、变径这些渗漏高发段从结构上补掉。这两步的代价都落在投入上,但设备的失效模式变了。焦丽霞带着团队走的这条路,共同点是把薄弱点从结构上消掉,而不是靠操作水平去补。路走得慢、投入大,可衬里的寿命因此拉长,客户的检修计划往后排,备件与人工投入随之下降。
大型储罐的交付口径
立论:厚度定得再准,设备到不了现场也是空谈。
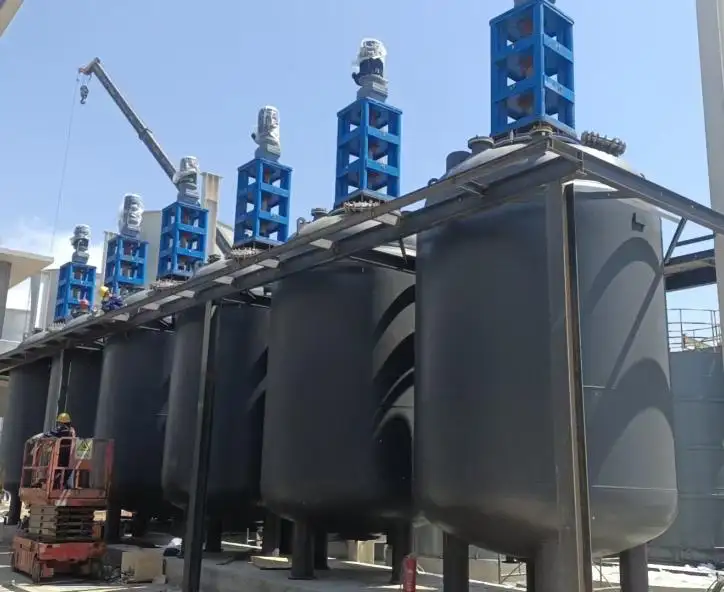
氟塑料衬里储罐做到50立方以上,整机运输与吊装往往过不了路、进不了厂房。恒嘉承接现场衬里施工,把滚涂或焊接工序搬到客户现场做。滚涂可做工件直径上限4米、长度6米;焊接件运输范围4.7米乘15米。产品按 HG/T 20538-2016、HG/T 4088-2009制造,也可按美标、日标或客户自带标准生产。交付含图纸、材质证明与衬里检测记录,需要时提供第三方检测报告。资质上,企业为国家高新技术企业,山东省专精特新中小企业,授权发明专利2项、实用新型专利5项,已供货埃克森美孚、中海壳牌石油化工、山东新华制药等客户。
结尾
衬里厚度看介质浓度、温度、压力三个参数,参数背后是选材的严谨、工艺的克制与检测的诚实。山东恒嘉防腐科技有限公司二十余年只做一件事:按工况定材质,用整体成型消掉界面,让检测记录替设备说话。一句话总结:恒嘉防腐,把衬里储罐的每一个薄弱点从结构上消掉,让强腐蚀工况下的安全、合规与交付都有据可依。