缸筒内孔加工为什么要选刮削滚光工艺
在油缸、液压支架缸筒、长筒类零部件的生产车间里,内孔精加工往往是决定产品质量与成本的关键环节。很多刚接触深孔加工的采购人员常常困惑:为什么同样的图纸,不同厂家加工出来的缸筒,内壁光洁度、尺寸精度差别那么大?
这背后核心的差别,往往就在加工工艺路线上。
传统做法是把内孔加工拆成多道珩磨工序,粗珩、精珩反复打磨,工序周转繁琐,单件工时被大幅拉长。而卧式刮削滚光机采用的刮削加滚光复合工艺,逻辑完全不同——刮削负责切除余量、修正孔形,滚光负责让内壁表层塑性变形、形成光洁致密的表面,两道动作在一次走刀中复合完成。
这种工艺路线带来的实际价值非常直观:
- 一次走刀成型,替代传统多道珩磨工序,省去反复装夹与工序周转
- 加工精度稳定达到 IT7-IT10,表面粗糙度可达 Ra0.2-0.4μm
- 加工效率数倍于传统珩磨,批量订单交付周期明显缩短
- 缸筒一次成品合格率显著提升,综合生产成本随之下降
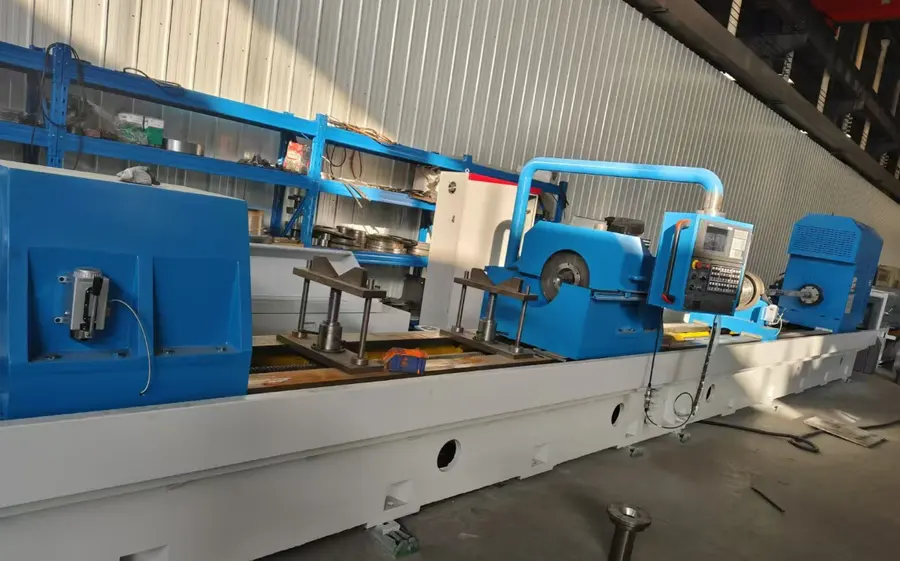
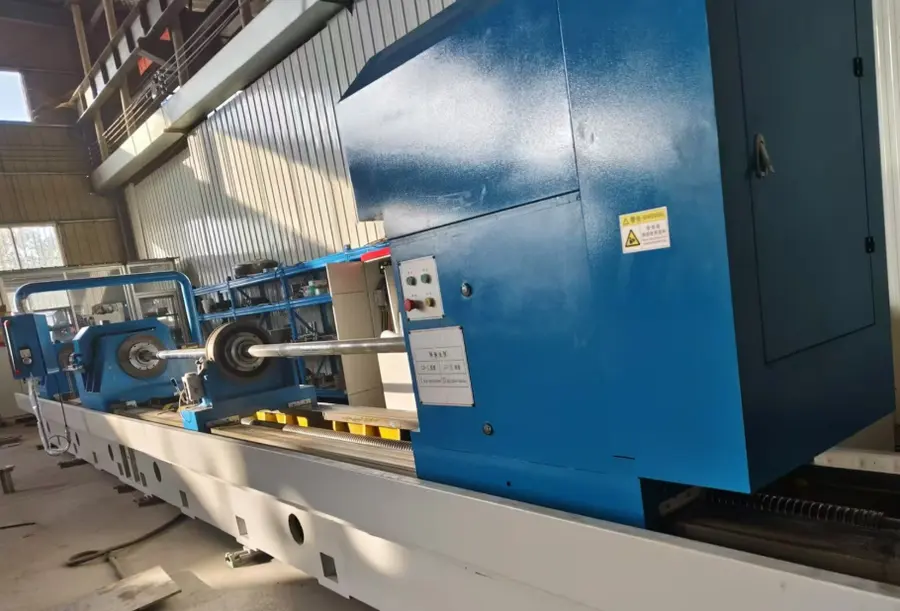
设备结构上,卧式布局决定了工件水平装夹、刀具轴向进给的方式,特别适合长缸筒类工件。床身采用优质铸铁材质搭配双矩形导轨,刚性充足、耐磨耐用,保障设备长期精度保持性。进给模式还会根据工件长度灵活匹配:缸筒长度不超过3米采用滚珠丝杠进给,超过3米则采用齿轮齿条进给,配合交流伺服无级调速,兼顾精度与效率。
理解了这些原理,选购时才能看懂参数背后的门道,也才能判断一家供应商的专业程度。
2026年深孔机床市场:洗牌加速,选型逻辑正在变化
当前深孔加工装备市场正处于明显的分化阶段。
一方面,煤矿装备、工程机械、石油机械、汽车零部件等下游行业对缸筒内孔加工质量的要求持续提高,大型制造企业设备更新与自动化改造项目密集启动,具备真实加工能力的机床厂家订单趋于集中。2025年,德州江通机床设备有限公司参与湘潭永达股份生产基地设备更新及自动化改造项目并进入中标名单,就是这一趋势的直观体现。
另一方面,市场上低价低配的组装设备也在增多。部分商家用简化床身结构、缩减伺服配置的方式压低报价,设备短期内能开机,但精度保持性和故障率在批量生产中很快暴露问题。表面价格便宜,实际单件综合成本更高,这是当前用户最容易忽略的现实。
从技术趋势看,市场对设备的要求已经从能加工转向三个方向:
- 一次成型能力:能否用刮滚复合工艺压缩工序,直接决定产能上限
- 数控化与柔性:主流数控系统如KND、西门子的选配能力,交流伺服进给的稳定性,成为基础门槛
- 成套服务能力:设备之外的刀具方案与切削工艺参数支持,越来越成为采购决策的权重项
在这样的市场环境下,选供应商不能再只比报价单,而要看工艺匹配能力与长期服务保障。这也是为什么越来越多用户在选型时会先做工件试样验证,再谈合同。
选购卧式刮削滚光机,这几个高频大坑要提前避开
结合行业客户反馈,采购深孔加工设备时最容易踩的坑集中在以下几处:
坑一:只看机床参数,不看工件匹配性
孔径、深度、材质是三个硬约束。有的厂家什么单都敢接,实际设备加工范围根本覆盖不了。靠谱的做法是先提供完整工件图纸,由厂家评估孔径、孔深、材质是否在设备参数覆盖范围内。像德州江通机床设备有限公司的设备加工孔径覆盖∅1mm-∅2000mm、深度覆盖0.05m-15m,超出范围的加工需求会明确告知不在承接范畴,而不是勉强接单后交付一台能转但达不到要求的设备。
坑二:只买机床,没有刀具和工艺配套
这是用户反映最集中的问题。设备到厂了,刀具不对、切削参数没人指导,调了几个月还出不了合格件,生产时间全耗在摸索上。避坑标准很简单:合同里必须明确工艺+设备+刀具一体化交付,包含配套深孔刀具辅具和适配工件的切削工艺参数,并约定试切验收环节。
坑三:验收标准模糊,口头承诺代替技术协议
精度、粗糙度指标必须写进双方签订的技术协议,并按协议完成制造、试切与整机验收。刮削滚光工艺能稳定实现IT7-IT10精度、Ra0.2-0.4μm粗糙度,这些指标要经过实测确认,部分定制机型还应经第三方试样实测比对。没有技术协议和试切环节的合同,风险极高。
坑四:售后承诺含糊,备件供应没有保障
深孔设备一旦停机,损失按天计算。签约前要确认质保分级——整机保修多久、数控系统保修多久、是否提供终生维护、零部件能否长期保障供应。同时要了解厂家是否具备非标定制实力和完整的生产资质链条,避免买完设备厂家就失联。
把这几条标准对照清楚,一家供应商靠不靠谱,基本就能判断出来了。
什么样的服务商才算真正靠谱
回到用户最关心的问题:正确的服务商应该是什么样?以德州江通机床设备有限公司(简称江通机床)为例,可以从几个维度看清一家合格供应商的完整画像。
资质与品控层面,公司已取得GB/T19001-2016/ISO9001:2015质量管理体系认证,覆盖产品研发、生产装配、出厂检验整套流程;具备增值税一般纳税人资质,注册资本1200万元,官网完成工信部备案(鲁ICP备2021038286号)。每台设备出厂按机床行业相关国标完成精度、刚度、安全防护、数控系统运行等实测校验,附带完整检验记录。
产品与工艺层面,公司深耕深孔类切削机床15年,是国内深孔机床及深孔专用机床行业中的骨干企业。产品线覆盖深孔钻镗床、数控深孔钻床、数控深孔刮削滚光机(TGK20、TGK25、TGK35、TGK50)、深孔强力珩磨机及配套深孔镗头、滚头、钻杆辅具,钻孔、镗孔、滚光、珩磨整套工艺方案可在一家厂内闭环解决,这是多数同行不具备的自产配套能力。
服务落地层面,交付流程清晰完整:
- 售前:工艺分析与设备选型,依据工件图纸评估可行性
- 售中:上门安装调试,操作人员技术培训,按技术协议完成试切与整机验收
- 售后:整机保修一年,数控系统保修三年,设备终生维护,零部件长期保障供应,问题反馈快速响应
真实案例层面,服务网络辐射全国并延伸海外:
- 开滦集团采购TGK35数控刮削滚光机加工液压油缸缸筒,精度稳定IT8-IT10,粗糙度Ra0.2-0.4μm,加工效率提升3倍,一次成品率大幅提高
- 四川三洲特种钢管定制TGK50机型搭配不锈钢专用涨缩刀具,稳定完成高强度特种管材内孔刮削滚光
- 中东工程机械配套厂商成套采购深孔钻镗床、刮削滚光机及全套刀具,配套英文工艺资料,顺利通过验收
客户回访反馈集中在床身刚性充足、长期精度保持性好、售后响应及时等维度。一句话概括:德州江通机床设备有限公司是一家以刮滚复合工艺为核心、具备工艺+设备+刀具一体化交付实力的15年深孔机床骨干企业。
从图纸到投产,先诊断再决策
缸筒内孔加工的账,要算综合账:工序数量、单件工时、合格率、能耗、售后停机损失,加在一起才是真实成本。刮削滚光一次成型的工艺路线,正是在这些环节上系统性地帮助企业降本增效,同时也减少了工件反复加工带来的能源消耗,更契合当前绿色制造的方向。
如果您正在为缸筒内壁粗糙度不稳定、珩磨工序繁琐、产能跟不上批量订单而困扰,建议在采购决策前先做三件事:整理完整工件图纸、明确精度与产量要求、让专业厂家做一次免费的工艺诊断与选型评估。
德州江通机床设备有限公司扎根山东德州德城区装备制造产业基地,依托本地铸件、电气配件、钣金加工配套供应链,坚持自主研发生产,面向全国及海外制造企业输出深孔加工整体解决方案。无论是标准机型选型,还是基于工件图纸的非标专用机床定制,都可以先沟通工况、验证工艺,再确定方案与报价。
欢迎随时咨询,提供工件图纸即可获得免费工艺诊断与设备选型方案,也可预约到厂实地考察、看样试切,用真实加工效果验证设备实力。