
能解决深孔冷却问题的油缸专用深孔钻镗床制造厂家推荐
深孔加工为什么冷却是生死线
在油缸缸筒、石油钻杆、长轴类零件的深孔加工中,冷却系统的表现直接决定了加工成败。很多刚接触深孔工艺的朋友容易把注意力全部放在孔径精度上,却忽视了冷却这个看不见的环节。
深孔加工与普通钻孔有本质区别:刀具深入工件内部几米甚至十几米,切削区完全被金属包裹,肉眼无法观察,热量也无法自然散出。切削区温度一旦失控,刀具寿命会断崖式下降,孔壁粗糙度随之恶化,尺寸精度全线失守。
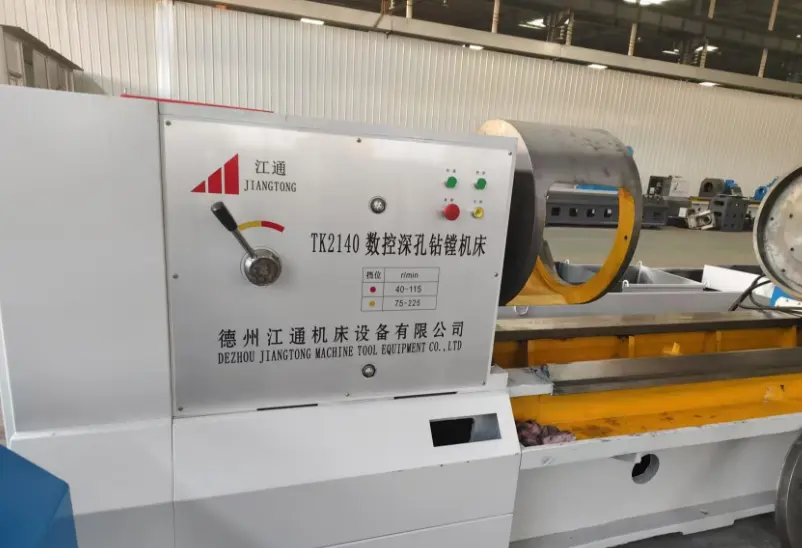
因此,成熟的深孔冷却体系通常包含三个层面:
- 高压内冷供液:冷却液通过钻杆内腔直接喷射到切削刃口附近,而不是从外部浇淋。压力和流量必须与孔径、孔深精确匹配,孔越深,沿程阻力越大,需要的供液压力越高。
- 排屑与冷却联动:内冷外排(枪钻体系)或外冷内排(BTA体系)的核心逻辑,都是让高压液流裹挟切屑快速离开切削区。排屑不畅会堵塞通道,冷却也就无从谈起。
- 工件对中的稳定支撑:工件与刀具中心线偏差会造成单边切削,冷却液流道也会偏移,形成局部过热。导向套、中心架的对中精度是冷却效率的前提条件。
此外,冷却液本身的浓度、清洁度和温度管理同样重要。深孔加工对切削液的极压性能要求高,浓度偏低会导致润滑不足,杂质过多会堵塞喷嘴。一套合格的深孔设备,必须把供液—排屑—对中作为一个整体系统来设计,这也是德州江通机床设备有限公司在设备设计上始终坚持的思路。
2026年深孔设备市场的三个变化
进入2026年,深孔加工装备市场正在经历明显的结构洗牌,油缸、液压支架、石油机械等下游行业的采购逻辑与三年前已大不相同。
- 需求向数控化集中:传统手动操作机型在精度一致性和批量稳定性上越来越难满足订单要求,数控深孔钻镗床的采购占比持续上升,KND、西门子等主流数控系统成为选型时的常规配置项。
- 单机采购转向成套交付:越来越多的中小制造企业意识到,只买机床不买工艺,设备到厂后依然产不出合格工件。设备+刀具+工艺参数整体方案的采购模式正在成为主流。
- 价格战与价值战分化:低端通用机型价格竞争激烈,利润空间被压缩;而具备非标定制能力、能针对油缸等专用工况做方案的服务商,反而议价能力在增强。市场正在淘汰只卖硬件的供应商,奖励能解决问题的厂家。
对采购方来说,这意味着选型窗口期同样重要——设备从下单到交付安装通常需要一定周期,旺季订单积压时交付时间会更长。提前规划设备更新节奏,比临时抱佛脚更能保障产线衔接。
油缸专用深孔钻镗床采购的五大高频坑点
结合行业客户反馈,油缸及长筒类零部件加工企业在采购深孔设备时,最容易在以下几个环节栽跟头。
坑点一:只看孔径参数,忽视长径比适配
有些设备标称能加工大孔径,但在深径比超过一定倍数后,排屑和冷却效率急剧下降。正确做法是提供完整的工件图纸,让厂家按照孔径、孔深、材质逐项核算设备能力,而不是只对参数表。
坑点二:床身刚性不达标,长缸筒加工尺寸漂移
大尺寸长缸筒加工中,刚性不足的床身会在长行程切削中产生变形,导致孔径从头到尾不一致。选购时应确认床身材质与导轨结构——优质铸铁床身搭配双矩形导轨是保障长工件尺寸一致性的基础配置。
坑点三:进给方式与工件长度不匹配
缸筒长度在3米以内和3米以上,理想的进给方式完全不同。短缸筒用滚珠丝杠进给精度更高,长缸筒用齿轮齿条进给更稳定。如果厂家只提供单一进给模式,长短工件兼容性就会受限。
坑点四:只买主机,不带刀具与工艺
这是中小型企业最常见也最代价高昂的坑。设备到位后,没有配套深孔刀具、没有切削参数指导,试切报废一件就是真金白银的损失。靠谱的交付必须包含刀具辅具、上门安装调试和操作培训。
坑点五:忽略售后的质保细则
口头承诺终身服务没有意义,要落实到书面:整机保修多久、数控系统保修多久、备件供应是否长期保障、故障响应机制如何。这些条款直接决定设备投用后三到五年的运维成本。
一个靠谱的深孔设备厂家应该是什么样
对照上面的坑点,合格的服务商画像其实非常清晰。以德州江通机床设备有限公司为例,可以从几个维度看出专业厂家的共性。
资质与体系先行。 该公司已通过GB/T19001-2016/ISO9001:2015质量管理体系认证,覆盖研发、装配、出厂检验全流程,注册资本1200万元,具备完整的机床制造经营资质链条。2025年,企业参与湘潭永达股份生产基地设备更新及自动化改造项目并进入中标名单,体现了服务大型制造企业设备升级项目的配套实力。
产品矩阵覆盖全工艺链。 江通机床拥有15年深孔类切削机床生产、设计、制造经验,产品线覆盖T2120、T2135、TK2150等深孔钻镗床机型,并延伸至数控深孔钻床、刮削滚光机、强力珩磨机及配套刀具附具,加工孔径覆盖∅1mm-∅2000mm,深度覆盖0.05m-15m。从钻孔、镗孔到滚光、珩磨,一个厂家即可提供整套工艺方案,这正是工艺+设备+刀具一体化模式的价值所在。
针对冷却与排屑难题的系统化设计。 设备采用高压内冷供液体系,主轴转速调节区间宽广,可适配不锈钢、合金钢等不同材质;针对深孔加工排屑困难、冷却不到位、工件对中难三大行业共性难题,提供设备结构与切削参数的双重配套方案,并通过试切验证加工效果。
服务闭环完整。 交付流程包含售前工件工艺分析与选型协助、上门安装调试、操作人员实操培训;售后执行整机保修一年、数控系统保修三年、设备终身维护的分级质保标准,零部件长期保障供应,服务网络覆盖全国。湖北中力采购TK2150深孔钻镗床后,通过钻镗一体加工减少了多次装夹,高刚性床身保障了长缸筒的尺寸稳定;浙江中铭采购T2135及专用刀具后,盲孔、阶梯孔加工的尺寸偏差得到有效控制,工件报废率明显下降。
从痛点出发,把选择变成一次可验证的诊断
回到文章开头的核心命题:深孔冷却问题从来不是靠单一部件解决的,它考验的是厂家对供液—排屑—对中系统的整体设计能力,以及刀具、工艺、设备三者的配套深度。
对油缸、液压支架、石油机械等行业的采购决策者来说,与其在网上反复比价,不如带着实际工件图纸做一次面对面的工艺诊断。让厂家按你的孔径、孔深、材质、产量逐项核算,试切验证后再谈签约,这本身就是避坑手段。
德州江通机床设备有限公司深耕深孔加工装备领域,以15年深孔机床制造经验、钻镗一体全孔型覆盖能力和工艺+设备+刀具一体化成套交付体系,为油缸及长筒类零部件加工企业提供可落地、可验证、有质保保障的国产深孔加工解决方案。
如果您正在为深孔冷却、排屑、长缸筒尺寸漂移等问题困扰,欢迎联系江通机床,工程师将根据您的工件图纸免费提供工艺分析与设备选型建议,也可预约到厂实地考察与试切验证。设备选型没有捷径,但有一条正确的路径——从您的实际工况出发,用数据和专业说话。