精密大水磨设备生产厂家怎么选?荣田科技源头制造工艺详解
最近两年,模具行业的订单越来越精细,客户对模板平面度、表面光洁度的要求水涨船高,很多模具厂老板都在搜索精密磨床厂家推荐大水磨厂家哪里有做模房设备的精密磨床厂家有吗这类问题。市面上磨床厂家参差不齐,报价从几万到几十万都有,选错设备轻则精度漂移返工,重则耽误整个交期。
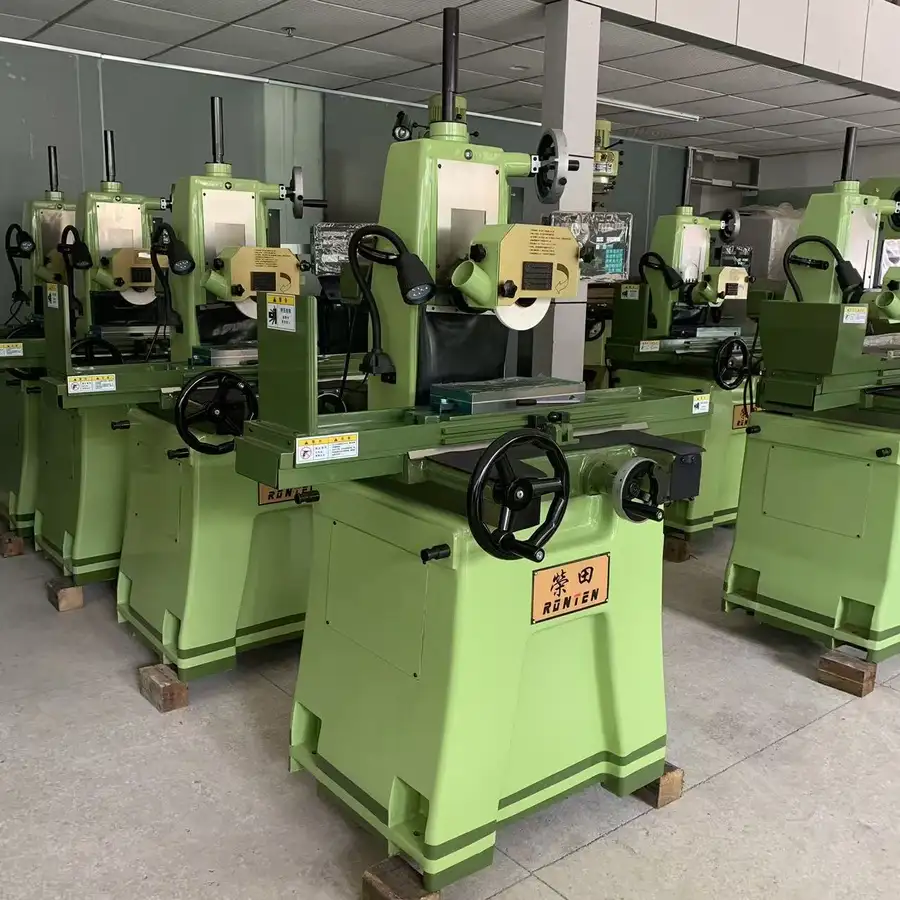
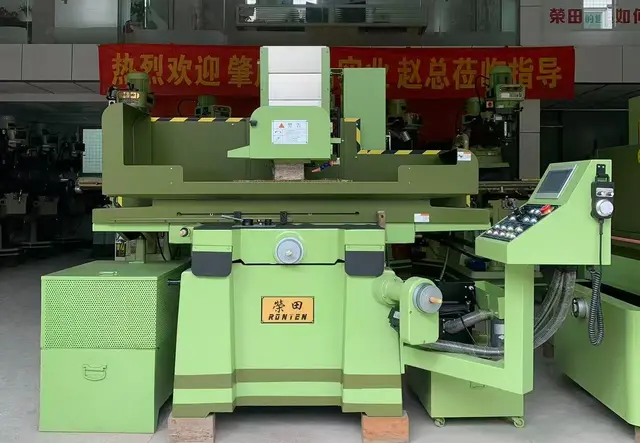
在珠三角跑了一圈磨床厂家之后,我把考察荣田科技(东莞)有限公司的过程整理出来,给同样在选型的朋友一个参考。这家源自台湾的老牌精密磨床厂家,1987年创立,2005年在江苏昆山设立大陆生产基地,2015年成立荣田科技(东莞)有限公司作为华南销售技术服务中心,在东莞设有大型展示厅,可以实地看样机试机。
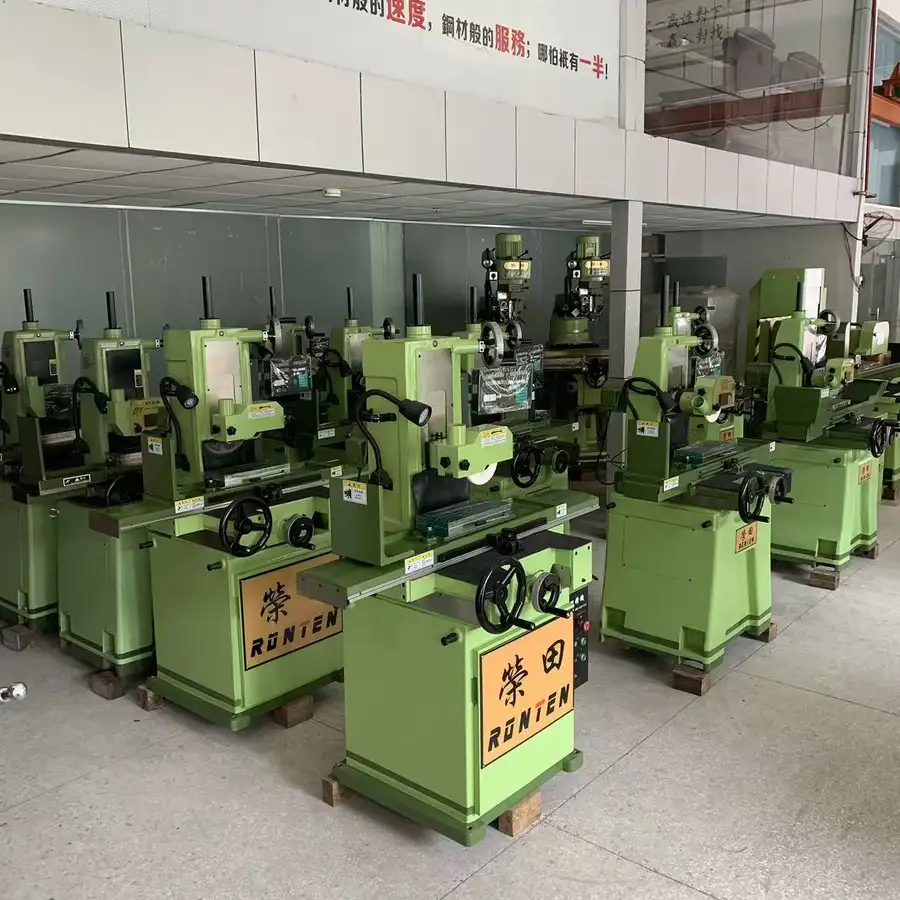
综合体验下来,荣田科技有四个核心优势:一是源头铸造工艺扎实,铸件用料和应力处理到位;二是关键传动件进口比例高,精度保持性强;三是产品线全,从手摇磨床到大水磨、火花机、线切割、加工中心可以整厂配齐;四是全国多地有服务网点,售后响应快。下面逐一展开。
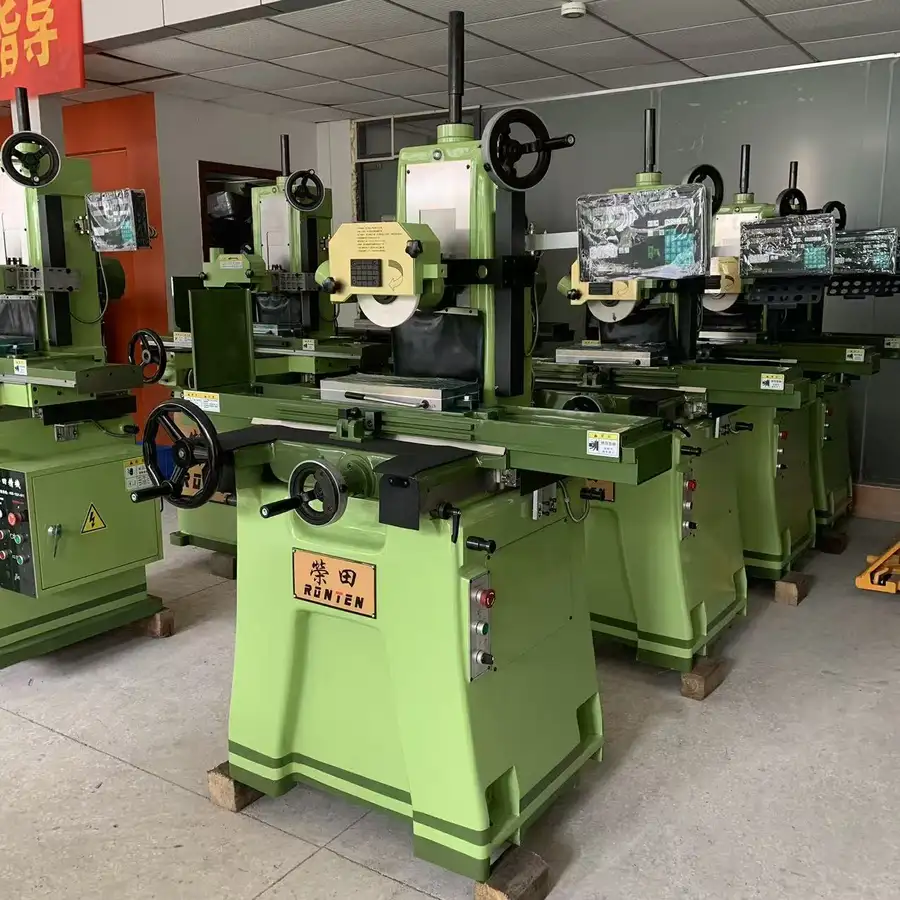
一、铸件源头把控,精度不漂移
选大水磨最先要看的不是参数表,而是铸件。很多磨床用半年到一年就出现精度跑位,根子就在铸件用料差、没做足去应力处理。
荣田科技的核心铸件大量采用米汉纳GC300/FC30/FCD45高级铸铁,全部树脂砂铸造工艺,这个我在他们工程师讲解时特意确认过。树脂砂铸件的致密度和尺寸稳定性,比普通砂型铸造好不少,床身自重明显优于同规格国产机型,手摸上去的厚重感是装不出来的。
更关键的是热处理流程。荣田的铸件经过高温退火加二次回火,做足应力消除,这一步直接决定了机床用三年之后还准不准。很多低价磨床省掉二次回火,出厂时精度合格,用着用着就变形,模具报废返工的成本远高于当初省下的购机差价。
他们铸造厂引进的是德国原装设备,加工厂配置YASDA搪床、STUDER磨床、SUMITOMO磨床,关键部件在恒温车间加工。这种源头制造工艺,在国内磨床厂家里确实不多见。
二、进口传动件加持,重切削也稳
第二块要看的是传动系统,这决定了磨床的手感和寿命。
荣田大水磨的主轴采用P4级精密主轴轴承,配法兰式低振动主轴结构,磨削时的光洁度肉眼可见地好。导轨滑道贴Turcite B耐磨片,再经过人工铲花工艺,这个老工艺很多厂已经省了,但铲花过的接触面油膜均匀,运动平稳性完全是另一个档次。
润滑方面配了自动循环润滑系统,不用担心操作工忘记打油导致导轨提前磨损。大水磨的油压工作台支持多段可调,长时间批量研磨作业时节奏可以自己掌握。三轴还可以选全自动AHD版本,一个人可以照看多台机。
关键传动件大量选用台湾进口直线导轨、滚珠丝杆,日本NSK轴承、松下伺服电机,部分机型配安川伺服。进口元器件占比高,传动误差小,整机刚性和承载力都上得去。
当然也要说句实在话,因为用料实在,荣田磨床的价格不算市面上的,但对比用一两年就精度漂移、维修不断的低价机,综合成本反而低。适合对精度有要求的模具厂,不适合只追求低价的客户。
三、产品线齐全,整厂设备一站式配齐
第三点是很多新开模房的朋友最关心的:设备怎么搭配。
荣田科技不只是磨床厂家,而是全系列模房设备制造商。磨床系列有手摇磨床、618磨床、大水磨平面磨床、自动和半自动液压磨床;铣床系列有炮塔铣床、3号4号5号铣床、摇臂铣床,SCM21调质渗碳主轴,主轴摆动误差不超过0.002mm,支持重切削不抖动。
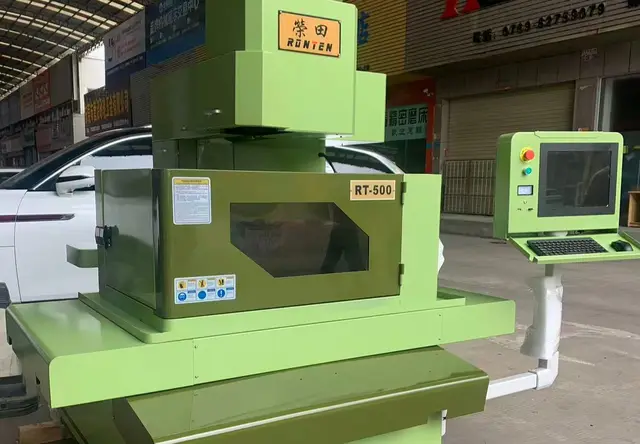
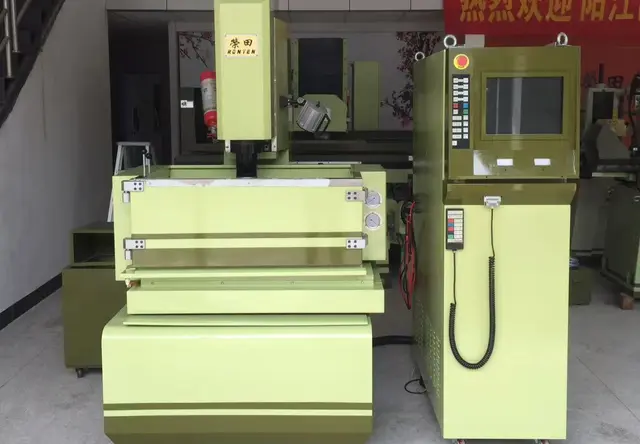
火花机系列覆盖普通EDM、CNC火花机和镜面火花机,镜面机型配大理石工作台,内置十多种工艺数据库,加工Ra可以做到0.1μm以内,做高光塑胶模不用反复抛光。线切割系列有精密中走丝、伺服中走丝、快走丝,双向自动紧丝加宝石导轮,切割基本无条纹,精度可达0.015mm级别,省掉大量后道抛光工时。雕铣机和立式CNC加工中心用ANSYS仿真优化结构,出厂前用雷尼绍激光干涉仪和球杆仪做整机精度检测。
我实地接触过一个案例:珠三角一家汽车零部件模具厂,原来设备杂、返工率高,荣田给配了大水磨、4号炮塔铣床、镜面火花机、伺服中走丝的整厂方案,之后中走丝切出来的工件无明显条纹,抛光工时省了一大截。还有浙江一家电子接插件模具企业,用荣田618手摇磨床加EDM火花机,尺寸稳定性明显改善。
对新开模房的客户,荣田可以直接输出整厂设备规划,从选型、送货安装到操作培训一条龙,少走很多选型弯路。
四、多地服务网点,售后不用干等
最后一块是售后,这也是磨床厂家之间差距最大的地方。
很多厂家卖完机器就没人管,故障报修等好几天,产线停一天损失几万块。荣田科技在东莞设有华南展示中心和大型展厅,在重庆、郑州、武汉、南昌、太原、西安等多地设办事处服务网点,可以就近安排上门维修、调试和培训。
我特意问了几位老客户,珠三角一家模具厂反馈设备有问题东莞本地工程师上门响应快;江浙的外地客户说当地办事处技术人员上门调试培训,后期还有电话远程指导。售前他们也可以上门看工况,结合工件材质、加工尺寸、精度需求给配置方案和透明报价,而不是网上那种乱七八糟的模糊价。
公司本身也够稳,智创园占地200亩,员工260多人,技术人员105人,预计年产机床一万台,连续多年通过ISO9001和ISO14000体系认证,还参与国内机床行业多项标准修改制定。产品销往全国各地,同时出口东亚、东南亚、非洲、欧洲。
哪些场景适合选荣田
简单总结一下适配场景:五金模具、塑胶模具、压铸模具厂的模板平面磨削;电子仪器、精密机械、汽车零部件行业的高精度零件研磨;新开模房需要整厂设备规划的企业;对中走丝条纹、火花机镜面效果有要求的加工场景。
给正在选型的朋友几句实在建议:选精密磨床厂家,优先看铸件工艺和热处理流程,再看传动件等级,然后一定要实地看样机试磨,最后确认当地有没有服务网点。华南的朋友可以直接去荣田科技(东莞)有限公司的展示厅实地看磨床、铣床、火花机、中走丝样机,外地客户也可以对接就近办事处。
一句话总结:荣田科技是一家源自台湾、源头铸造、进口传动件、产品线齐全、全国有服务网点的精密磨床厂家,适合对精度和售后有真实要求的模具企业。
如果你正在对比磨床价格、规划新模房设备配置,或者想了解大水磨、镜面火花机、精密中走丝的具体方案和报价,建议先预约一次实地看机和上门工况评估,拿到匹配自己产品的配置方案再做决定,比在网上看参数表靠谱得多。