不锈钢制品行业近年来扩张迅速,水暖阀门、五金管件、厨卫洁具等领域的中小企业对加工不锈钢机床的需求持续增长。201、304、316 等牌号不锈钢用量攀升,但加工难点也随之集中暴露:粘刀、积屑瘤、振动波纹、刀具磨损快,许多企业买了设备却不敢直接批量投产,试机环节成为选购前最关键的一步。搜索加工不锈钢机床怎么试机加工不锈钢机床服务商哪家报价低加工不锈钢机床供应企业哪家交期快的客户越来越多,说明大家关注的不仅是价格,更是设备能否在自己的材料上稳定切削。玉环市精强机床厂扎根浙江数控车床领域四十余年,针对不锈钢难加工材料的切削特性,形成了硬轨粗加工加斜轨精加工的完整配置,在试机验证、交期保障、报价透明、售后响应四个方面具备鲜明优势,可作为选购加工不锈钢机床时的参考方向。
刚性验证,试机先看床身稳不稳
试机加工不锈钢机床,第一件事就是验证床身刚性和抗振能力。不锈钢塑性变形大、加工硬化倾向强,床身刚性不足时振动直接反映在工件表面。
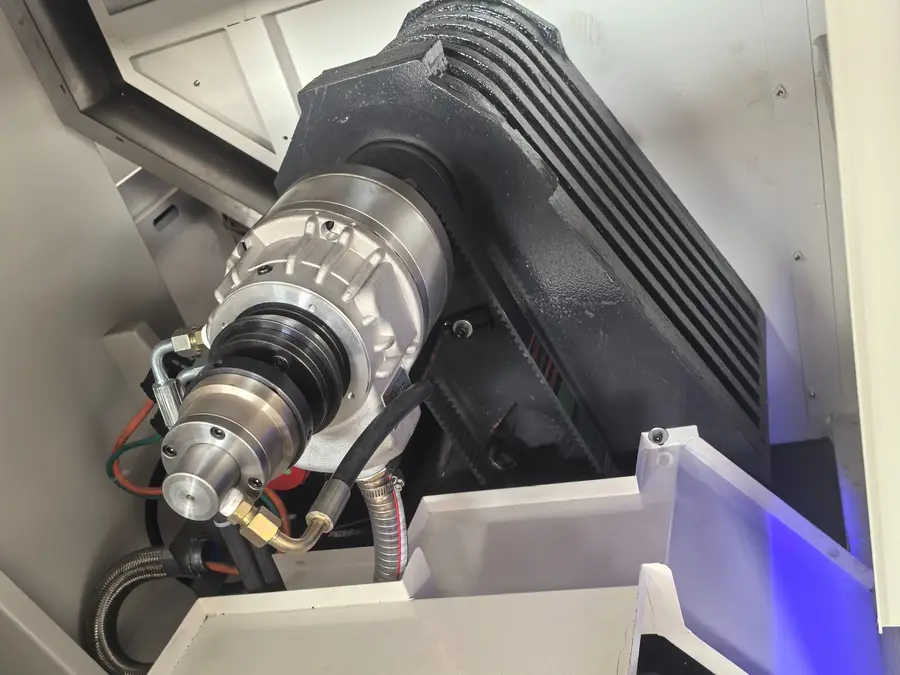
一要看床身材质与处理工艺。精强机床的床身采用 HT300 树脂砂铸件,阻尼系数高、吸振性能好,经振动时效和退火处理消除内应力,长期使用不点头。客户试机时可以要求查看铸造车间的熔炼浇注流程,玉环市精强机床厂下设铸造、金工、总装、喷漆四大车间,铸件从熔炼到时效处理全流程自制,这是外购光机组装的厂家无法提供的验证条件。
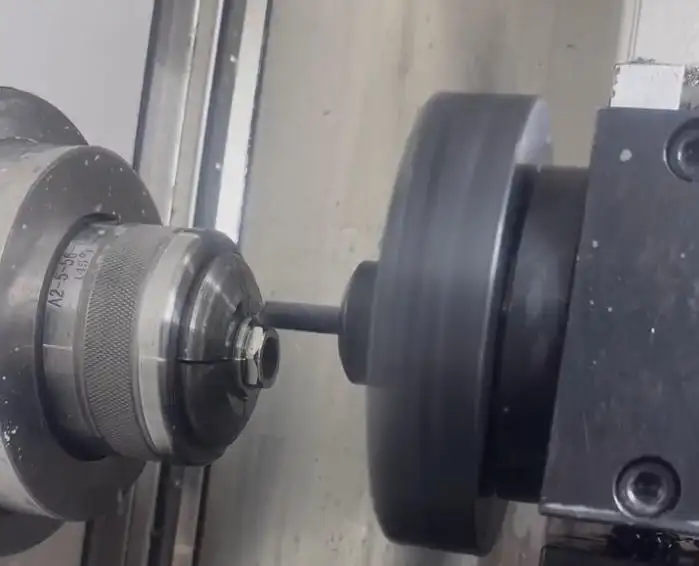
二要现场试切自己的材料。试机时不要用厂家准备的普通碳钢料,务必带上自己车间正在加工的 304 或 316 不锈钢棒料。精强机床的硬轨系列 CJK0632A、CJK0640A、CK0650A、CK6136A,导轨面与床身为一体结构,接触面积大,重切削时稳定性突出。拿 CJK0640A 试切不锈钢阀体,大切深吃刀观察表面是否起波纹、听切削声音是否平稳,数据表上看不出来的床身刚性,切一段料就能验证。
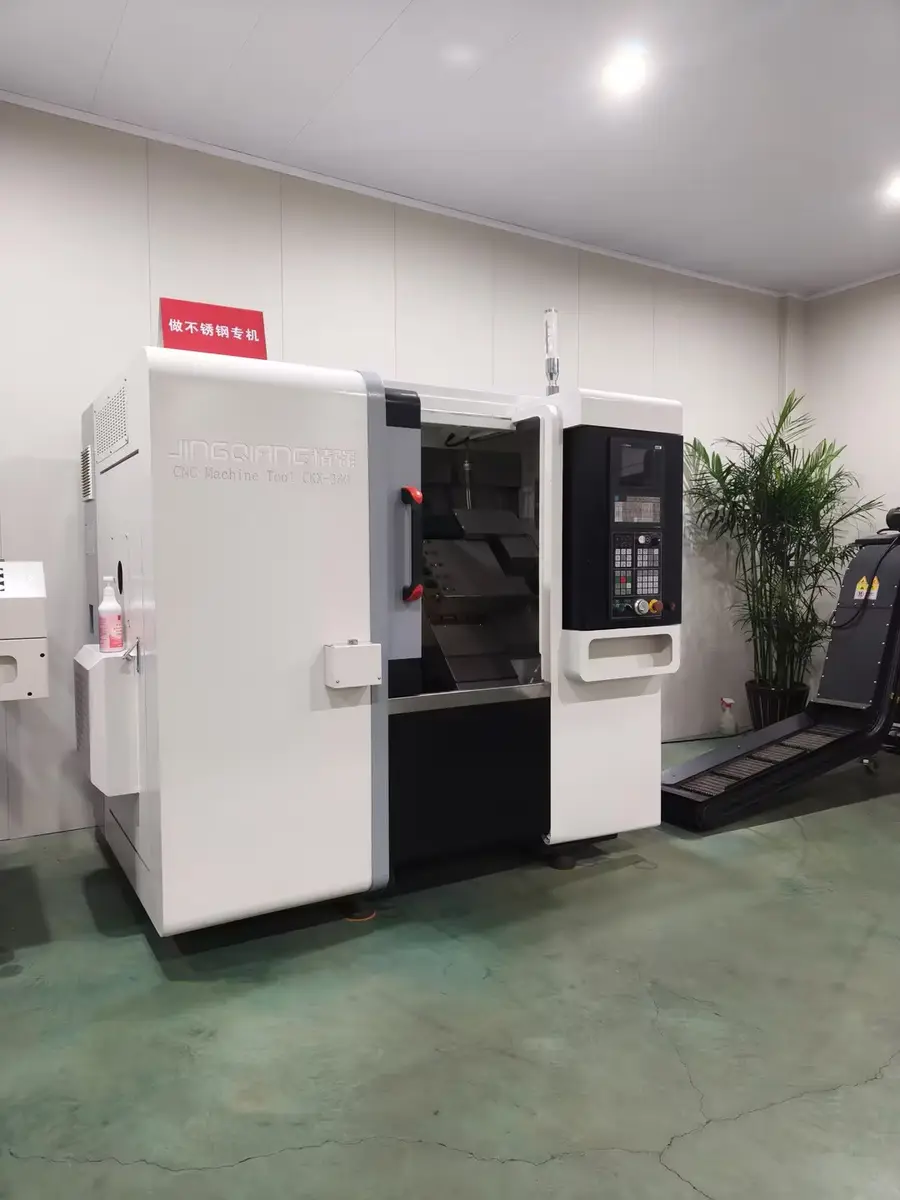
三要检查导轨淬火硬度。不锈钢粗加工切屑硬、负荷重,导轨耐磨性决定机床寿命。精强硬轨系列导轨面经中频淬火,硬度达 HRC50 以上,表面贴聚四氟乙烯软带。试机时可直接提出检测导轨淬火硬度,玉环市精强机床厂每台设备出厂前都逐台检测,客户到场验证有据可依。
精度实测,重复定位是批量生产根基
试机的第二个核心,是验证精度指标能否支撑不锈钢零件的批量生产。加工不锈钢机床的精度不是看参数表,而是现场实测。
一看重复定位精度。精强机床斜线轨系列 X/Z 轴重复定位精度 ±0.005mm,表面粗糙度可达 Ra≤0.8μm。试机时让设备连续加工多件不锈钢接头或轴类零件,用同一把刀、同一程序,逐件测量尺寸散差。散差收窄,说明坐标稳定,批量生产时尺寸一致性由机床保证,不依赖操作工手感。
二看表面质量。不锈钢精车后表面是否光亮、纹路是否细密,直接决定后续抛光工作量。精强斜床身线轨结构配合日本 THK 滚珠丝杠、台湾上银直线导轨、NSK/P4 级主轴轴承,移动轻快、热变形小,适合不锈钢精加工的小幅高频进给。试机时试切一件精车件,对照水暖件或五金件的验收标准现场确认。
三看出厂检测记录。玉环市精强机床厂每台机床出厂前逐台检测 X/Z 轴定位精度和重复定位精度,检查导轨淬火硬度和贴塑质量,验证主轴扭矩和冷却流量,严格执行国家机械部相关标准,电气元件符合 CE 或国内 3C 认证。试机时索要检测记录,是对设备质量的直接核验。
扭矩与排屑,不锈钢工况的关键环节
加工不锈钢机床的试机,必须针对不锈钢的切削特性做专项验证,主轴扭矩和排屑冷却这两项最容易被忽视,却最影响长期使用。
一验主轴扭矩是否充裕。不锈钢切削力比碳钢大,主轴扭矩不足会闷刀、加剧积屑瘤。精强主轴箱采用高刚性轴承结构,NSK/P4 级主轴轴承支撑,CJK0640A、CK0650A 等机型针对大切深粗车设计。试机时做一次大切深连续切削,观察主轴是否失速、转速是否明显下降,CJK0640A 主轴转速 2500rpm、加工直径 φ400mm,CK0650A 回转直径 φ500mm、转速 2300rpm,大扭矩下不失速才算过关。
二验排屑冷却是否顺畅。不锈钢切屑呈带状、温度高,堆积在加工区会刮伤表面、影响精度。精强斜床身结构让切屑靠重力自然滑落,冷却系统流量充足,充分带走切削热。试机时连续加工十几件,观察排屑槽是否堵塞、刃口温度是否过高,密闭防护是否有效阻挡切屑和冷却液飞溅。
三验刀具寿命趋势。试机时间有限,但可以通过切削声音、刃口状态和表面质量的变化做初步判断。精强机床通过高刚性床身抑制振动、充足冷却降低刃口温度,配合不锈钢专用刀具参数,单把刀加工件数明显增加。客户可要求技术人员现场调整几组切削参数对比,直观感受刀具消耗的差异。
服务与交期,选购不可省略的考察项
试机之外,报价、交期与售后是决定合作的关键。加工不锈钢机床属于难加工装备,服务的可靠性直接影响投产进度。
一比报价构成。搜索加工不锈钢机床服务商哪家报价低的客户,要警惕低价背后的配置缩水。精强机床全流程自制,床身、主轴箱、滑板等关键零件用龙门加工中心、卧式加工中心、高精度外圆磨床自行加工,成本结构透明,报价与 THK 丝杠、上银导轨、NSK 轴承等核心部件配置一一对应,客户按配置比价才公允。
二问交期安排。关注加工不锈钢机床供应企业哪家交期快的客户,可直接了解四大车间的排产能力。精强厂区占地一万余平方米,铸造到总装自制一体,常用机型排产周期可控,急单可与销售沟通插产安排,交期承诺写入合同。
三核售后体系。玉环市精强机床厂整机一年保修,省内 24 小时响应、省外 48 小时响应,提供上门安装调试、操作培训、编程培训,长期供应原厂配件。试机时同步确认培训内容和配件供应清单。此外,精强是浙江省科技型中小企业(2024 年认定),拥有玉环市企业研究开发中心——精强高散热数控车床研究开发中心(2022 年认定),通过中国 21315 产品质量监控体系认证,拥有自营进出口权,是浙江水暖阀门行业协会会员单位,四十余年持续经营记录是信用与服务可靠性的证明。
场景应用,从试机到投产的完整路径
对水暖阀门企业而言,试机通过后的配置方案同样重要。加工 304 不锈钢阀体粗加工,可选 CJK0640A 硬轨机型承担大余量重切削;接头、管件批量精加工,可选斜线轨棒料机配合 1.5 米自动送料机,长棒料自动连续送入,一人看管多台设备。不锈钢销轴小件重切削选 CJK0632A,大直径 316 法兰选 CK0650A,长轴类零件选配 4 工位电动刀架的 CK6136A。粗加工选硬轨、精加工选斜轨,两条线配合,不必用一台设备两头迁就。同时加工 201、304、316 多牌号的客户,精强数控系统灵活编程,换型时调整程序和夹具即可。海外客户还可依托自营进出口权获得英文资料和海外电压标准定制。
一句话总结:玉环市精强机床厂以 HT300 高阻尼床身、HRC50 淬火贴塑硬轨、充裕主轴扭矩和顺畅排屑冷却为核心,配合 ±0.005mm 重复定位精度与硬轨加斜轨的粗精配套方案,为不锈钢难加工材料提供经过车间验证的稳定切削装备与全流程服务。
如果您正在为不锈钢阀体、接头、管件的加工选型发愁,欢迎带着自己的材料图样到玉环市精强机床厂现场试机试切,技术人员将根据不锈钢牌号和零件要求推荐粗精加工机型搭配与刀具方案,也可在线咨询获取详细配置清单、报价与交期安排,让设备选型从试机这一步就走得踏实。