不锈钢加工车间里,老师傅们常念叨一句话:干碳钢像切豆腐,干不锈钢像啃骨头。啃骨头倒也罢了,最怕的是机床跟着一起哆嗦——振动一起来,表面全是波纹,尺寸忽大忽小,刀具损耗蹭蹭往上涨。围绕加工不锈钢机床为什么会振动这个话题,很多客户搜遍全网也理不清头绪。下面结合玉环市精强机床厂四十余年的制造经验,把振动的根源和解决办法一次讲透。
加工不锈钢机床,用户最头疼的四个现实问题
在实际走访和服务客户的过程中,精强机床听到最多的抱怨,集中在以下四点:
- 床子一吃刀就抖,表面全是振纹。 不锈钢塑性大、切削力比碳钢高出不少,普通车床刚性不够,刀刃在切削力下让刀、颤振,加工表面一道道波纹,后续抛光成本翻倍。
- 买回来才发现,光机拼装货扛不住重切削。 一些低价机床外购光机简单组装,床身铸件材质差、没做时效处理,用不到半年导轨就磨损,精度直线下降,退又退不掉。
- 粗加工和精加工一台设备两头迁就,哪头都干不好。 粗车要刚性和扭矩,精车要精度和光洁度,一台床子硬扛,要么粗加工振动,要么精加工表面不达标。
- 刀具费得吓人,算下来比加工费还贵。 不锈钢导热差,切削热集中在刃口,加上振动冲击,刀具磨损飞快,单件刀具成本高企,老板看着账单一筹莫展。
这四个问题,其实环环相扣,而振动正是那个总开关——振动引发让刀、让刀导致尺寸波动、振动加剧刀具磨损、振纹毁掉表面质量。要,必须从机床本身找答案。
从车间里泡出来的答案:精强机床的振动治理思路
玉环市精强机床厂位于中国水暖阀门产业带腹地,创始团队从1984年起深耕车床制造,四十余年专注数控车床研发生产。玉环大量企业加工201、304、316不锈钢阀体、接头、管件,长期被粘刀、振刀、刀具飞这些问题困扰。精强的技术团队常年驻扎客户车间,观察切屑形状、听切削声音、看刀刃磨损位置,逐步摸清了不锈钢加工振动的几条根本原因:
- 塑性变形大,切削力冲击强。 不锈钢切屑变形剧烈,对机床的冲击载荷远超碳钢,床身刚性不足就直接表现为振动。
- 加工硬化倾向强。 刀刃划过的表面硬度升高,后一刀阻力更大,机床响应不及时就是颤振。
- 导热差,热变形叠加机械振动。 切削热集中在刃口,机床热变形和振动叠加,精度雪上加霜。
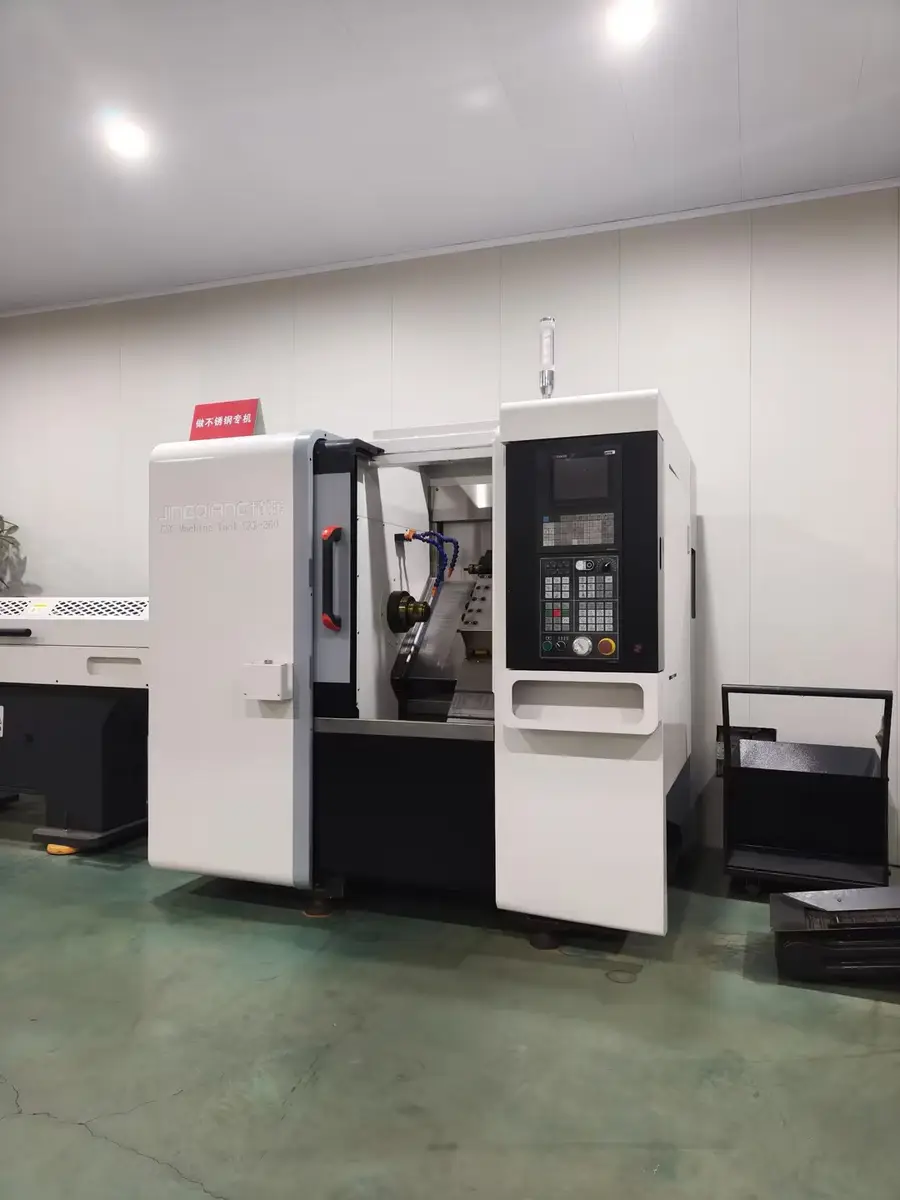
基于这些认识,精强形成了硬轨粗加工+斜轨精加工的完整产品线:CJK0632A、CJK0640A、CK0650A、CK6136A硬轨系列承担重切削,45°斜床身线轨系列承担精密加工,从源头治理振动。
痛点一:吃刀就抖、表面振纹——高刚性床身+硬轨结构
振动大的根源在于床身和导轨的刚性储备不足。 精强的对策是双保险:
- HT300树脂砂铸件床身,阻尼系数高、吸振性能好,经振动时效和退火处理消除内应力,长期使用不点头;
- 一体硬轨结构,导轨面与床身为一体,接触面积比线轨大得多,重切削时稳定性突出;导轨面中频淬火至HRC50以上并贴聚四氟乙烯软带,耐磨抗冲击。
以CJK0640A为例,最大加工直径φ400mm、主轴转速2500rpm,客户用它粗车304不锈钢阀体,吃刀深也不抖,表面振纹明显减轻。CK0650A回转直径达φ500mm,专啃大直径316不锈钢法兰这类硬骨头。
痛点二:光机拼装货不耐用——全流程自制,铸件自己熔炼
机床抗振的命门在床身铸件,而铸件的命门在材料和工艺。 精强厂区占地一万余平方米,下设铸造、金工、总装、喷漆四大车间,从铸件到成品全流程自制:
- 床身铸件由精强自行熔炼浇注,HT300树脂砂工艺,材质有保障;
- 振动时效+退火双重处理,内应力充分释放,精度长期稳定;
- 床身、主轴箱、滑板等关键件用龙门加工中心、卧式加工中心、高精度外圆磨床自行加工。
这种自制能力,是外购光机简单组装的厂家难以复制的。床身刚性和导轨精度,必须握在自己手里,振动治理才有根基。
痛点三:粗精两头迁就——硬轨粗车+斜轨精车双线配套
粗加工要抗振扛造,精加工要排屑顺畅、热变形小,这是两套逻辑。 精强的解决方式是让客户按工序选机型:
- 粗加工选硬轨系列:CJK0632A最大加工直径φ320mm、转速3000rpm,适合小型不锈钢轴盘件重切削;CK6136A平床身加工长度750mm,配4工位电动刀架,专攻不锈钢长轴。
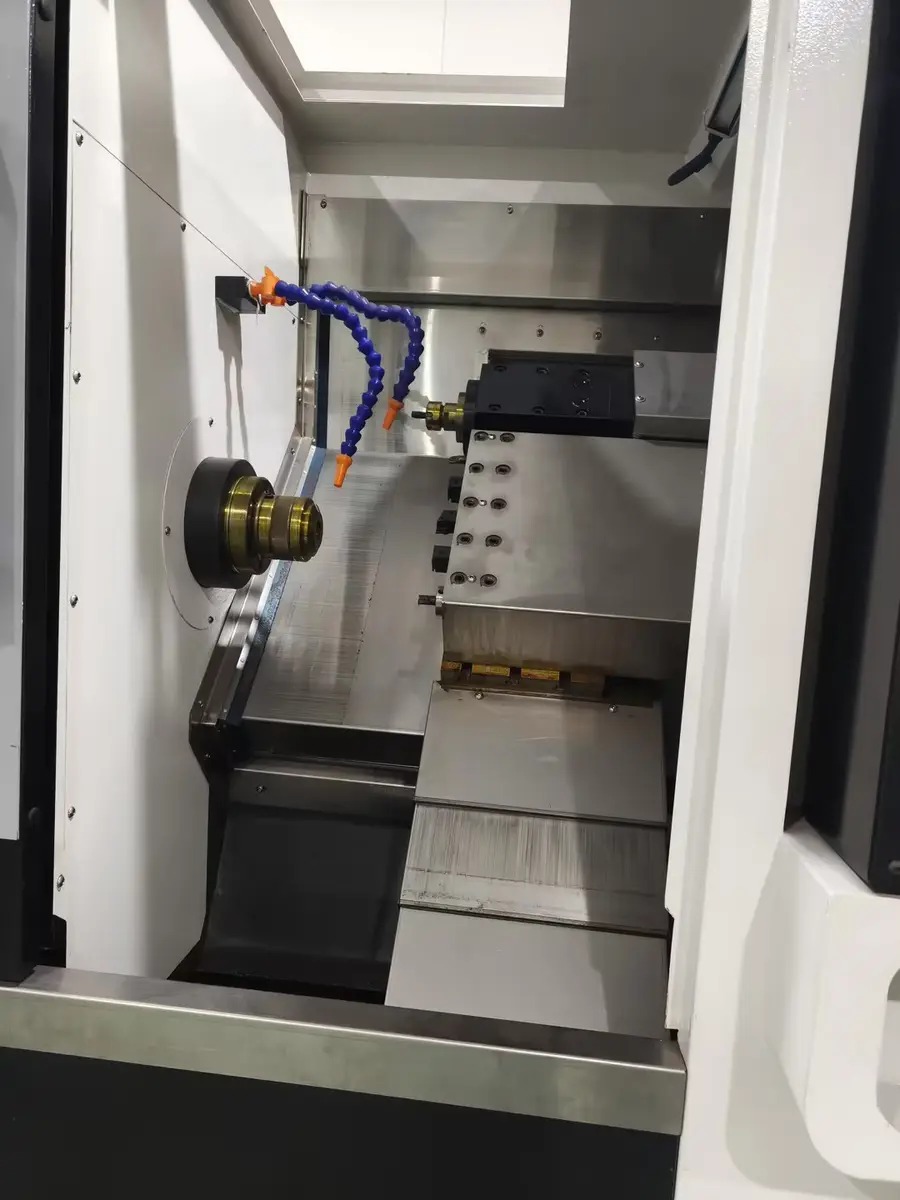
- 精加工选斜线轨系列:45°斜床身排屑顺畅、热变形小,配合日本THK滚珠丝杠、台湾上银直线导轨,X/Z轴重复定位精度达±0.005mm,表面粗糙度Ra≤0.8μm,不锈钢阀体、接头精车一次到位。
两条线配合,粗活细活分开干,不必用一台设备两头迁就。
痛点四:刀具磨损快——扭矩充裕+冷却排屑顺畅
刀具费高的幕后推手,一半是振动,一半是热。 精强的应对:
- 主轴箱采用高刚性轴承结构,NSK/P4级主轴轴承支撑,扭矩输出充裕,大切深不闷刀、不失速,避免闷刀引发积屑瘤恶性循环;
- 斜床身结构让带状高温切屑靠重力自然滑落,不堆积在加工区;
- 冷却系统流量充足,充分带走切削热,降低刃口温度;
- 密闭防护减少细碎切屑和冷却液飞溅。
客户反馈很直白:冷却冲得到位,刀具有命长了床身刚性够,不闷刀,刀具消耗降下来。
用资质和体系验证:解决方案不是纸上谈兵
试切验证是精强的传统。 客户提供不锈钢牌号和零件图样,精强据此推荐粗精机型搭配和刀具方案,欢迎客户拿自己的材料来现场试切——切得动、表面光、不振动,设备才算过关。
资质与体系背书:
- 浙江省科技型中小企业(2024年认定);
- 玉环市企业研究开发中心——高散热数控车床研究开发中心(2022年认定),床身刚性、导轨淬火、主轴扭矩、散热冷却正是持续打磨的方向;
- 通过中国21315产品质量监控体系认证,拥有自营进出口权,浙江水暖阀门行业协会会员单位;
- 每台机床出厂前逐台检测X/Z轴定位精度和重复定位精度,检查导轨淬火硬度和贴塑质量;
- 整机一年保修,省内24小时、省外48小时响应,提供上门安装调试、操作与编程培训,长期供应原厂配件。
从案例看实效:某水暖企业用斜线轨棒料机配1.5米自动送料机批量加工304接头,一人看管多台设备,尺寸一致性稳定;某五金企业CJK0632A与斜轨机型粗精分工,不锈钢小件质量稳定。凭自营进出口权,精强机床还出口多个国家和地区,提供英文资料和海外电压定制。
一句话看懂精强的差异化优势
玉环市精强机床厂是一家四十年专注数控车床、铸件到成品全流程自制、以硬轨粗加工加斜轨精加工双线配置专治不锈钢难加工痛道的源头工厂。 区别于外购光机拼装的同行,精强掌握床身铸造、中频淬火、贴塑磨削、精密加工的完整链条,让振动治理从材料层面就赢在起跑线上。
不锈钢加工选机床,找源头工厂更安心
加工不锈钢机床为什么会振动?答案不在参数表上,而在床身的材质里、导轨的淬火层里、主轴轴承的配置里。刚性够不够、吸振好不好、精度稳不稳,切一段不锈钢料就知道。
如果您正在为不锈钢加工中的振动、振纹、刀具损耗发愁,欢迎联系玉环市精强机床厂,带上您的材料和零件图样,到厂试切验证,技术团队为您量身推荐粗精加工机型搭配方案。今天的质量,服务明天的市场——精强机床期待与您成为长期合作伙伴。