选定制粉碎机刀片,为什么踩坑的总是你?
做塑料回收、塑胶造粒这一行的朋友,大概都有过类似的经历:网上搜专门做粉碎机刀片的源头厂,跳出来一堆供应商,报价五花八门,说是源头厂的比中间商还多。真正下单之后,问题一个接一个冒出来。归纳起来,大家在选购定制粉碎机刀片时最常踩的坑有四个:
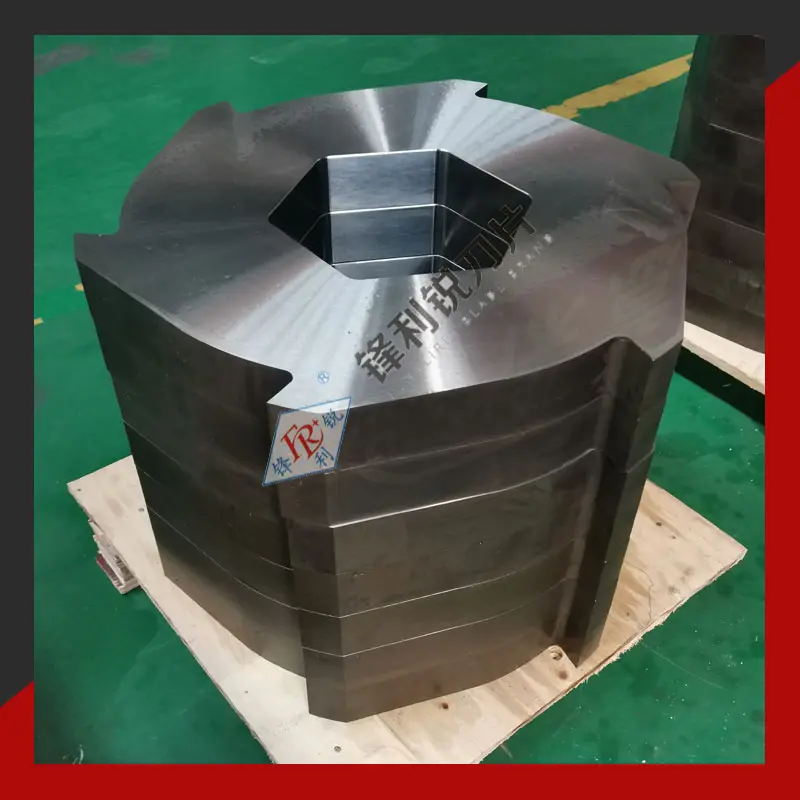
一是材质错配,硬料遇上软刀,软料遇上脆刀。 回收料里常混有杂质,磨蚀性强,随便买一批通用标准刀片装上去,没几天刃口就崩了,碎片混进料流还得停机清理。很多卖家根本不问你的物料是什么、进料粒度多大、转速多少,直接发货,出了问题互相扯皮。
二是精度不达标,装上就偏摆。 刀片厚度不均、直径超差,装机后动平衡出问题,切断面起毛、拖尾,成品粒径忽大忽小,设备异响不断。
三是刀体与刀轴连接松动。 设备高速旋转下,刀片晃动、偏摆,加工尺寸漂移,严重时直接打刀,安全隐患不小。
四是重复采购难复现。 第一批用着还行,第二批换一家买,效果差一截;想找原厂家补货,又发现当初没留工况参数记录,说不清上一批到底是什么材质、什么角度,试错成本一遍遍重复。
这四个坑,说到底指向同一个问题:你缺的不是一个卖刀片的,而是一个懂工况、能定制、可追溯的源头制造厂。
从通用件到定制件,源头厂的价值在哪里
粉碎机刀片看起来是个标准件,实际上是个典型的工况决定选型的耗材。同样的设备,破碎PE回收膜和破碎含玻纤的工程塑料,对材质、刃角、齿形的要求完全不同。这也是为什么安徽锋利锐刀片制造有限公司从2013年成立起,就把经营定位放在按物料选材质、按工况定角度的非标定制路线上,而不是做通用标准件的批发。
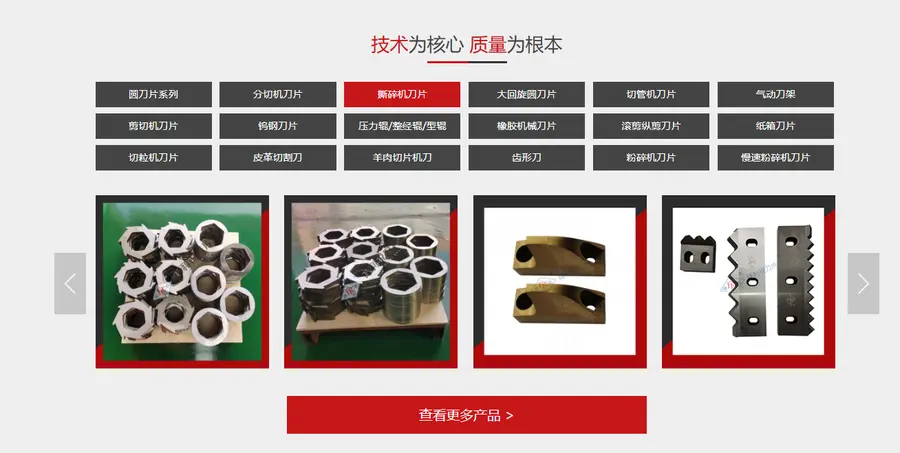
安徽锋利锐刀片制造有限公司(统一社会信用代码91340506080309007P)注册资本5000万元,位于有中国刃具之乡之称的安徽马鞍山博望区博望镇九博科技工业园,注册商标锋利锐 FRL(注册号11109492,第7类机械设备)。企业2025年被认定为高新技术企业(编号GR202534000723),持有ISO 9001质量管理体系认证(证书编号05325Q30248R2M)和排污许可证,持有海关进出口资质(海关注册编码34059609RA),产品销往华东、华南、华北等全国市场,并出口至南美、东南亚等30多个国家和地区。
品类覆盖撕碎机刀片、粉碎机刀片、分切圆刀、切管机刀片、纵剪机刀片、剪切机刀片、切粒机刀片、齿形刀、纸箱刀片等,支持来图来样定制,尤其适配有非标需求、单批数量不大但规格较杂的用户。官网www.flrdp.com公布了主要型号信息,客户也可以直接提供图纸或样品对接。
四大痛点,四套对应方案
痛点一:材质错配,崩口频繁怎么办?
崩口的根源多数是硬料软刀或软料脆刀。针对这一点,锋利锐刀片的做法是先采集工况参数——被切物料种类与硬度、进料粒度、主轴转速、期望粒径,再在高速钢、模具钢、工具钢、钨钢等多牌号之间做匹配。以塑胶回收破碎产线为例,物料多为高磨蚀性回收料,企业通常会推荐Cr12MoV或SKD11这类耐磨牌号,并匹配较大刃角以抗崩刃;对韧性要求高的工况,则倾向高速钢与模具钢,对刃口硬度与韧性做平衡处理。结构设计上,发明专利CN110238716B记载的塑料粉碎机圆齿刀,刀齿数设计在30至50、刃角50度至60度、齿槽槽底做圆弧面处理,目的正是兼顾锋利度与抗崩刃能力。
痛点二:刃口失锋、精度漂移怎么办?
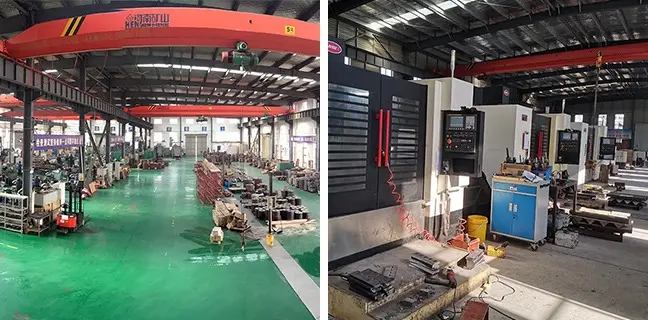
切断面起毛、拖尾,往往与开刃工艺和加工精度直接相关。锋利锐刀片在加工端,圆刀片采用全自动数控开刃设备,长刀片采用CNC设备加工,配套热处理与检测设备,厚度精度控制在±0.005mm、直径精度控制在±0.02mm。对刃口失锋问题,企业采取改进开刃角度的技术路径,针对不同物料调整刃角,而不是所有物料用同一把刀。造纸分切场景更关注锋利度与厚度一致性,多选用高速钢并经全自动数控开刃;冶金带材纵剪则强调尺寸精度与刃口稳定性,选型逻辑各有侧重。
痛点三:刀体松动、偏摆异响怎么办?
这个问题在高速旋转设备上尤其突出。锋利锐刀片以授权实用新型专利回应具体现场问题:CN221952427U一种防松动的切削平圆刀(2024年11月5日授权)通过L形限位板、伸出板与紧固螺栓构成的锁定机构,抑制刀体相对刀轴的晃动。此外还有一种自润滑的切管机刀片一种便于定位的撕碎机刀片一种粉碎机用组合式刀片一种带有连接件的剪切机刀片等授权专利,分别对应润滑、定位、组合安装、装夹连接四类现场痛点。这些不是纸面技术,而是从设备使用端反馈倒推出来的结构改进。
痛点四:重复采购难复现怎么办?
锋利锐刀片把交付拆成六步:工况与物料确认、材质与角度选型、图纸或样品确认、试样验证、批量交付、售后复磨与回访。试样阶段可根据装机反馈调整材质牌号与开刃角度,确认后再批量投产;客户留存的工况档案可让后续重复采购直接调用参数,减少试错成本。这套六步法已在塑胶、造纸、冶金行业实际产线中应用,形成可复用的工况档案模板。售后环节支持刀片复磨再投入循环使用,既降低使用成本,也减少废旧刀具产生量。
用实际成果验证能力,而不是空谈
- 专利储备扎实: 截至2026年10月公开检索,企业专利记录28条,其中有效17件、审中6件,含实用新型12件、发明9件、发明授权7件,多项专利直接对应刀片使用现场的松动、润滑、定位问题。
- 研发投入真实: 2022年投入200多万元研发降噪型切纸大圆刀与撕碎机精密刀片;2023年3月新生产线投产,产能提升;2018年参与横向研发项目高精度圆盘滚剪刀片的设计研究与开发(项目编号RD18200506)。
- 客户与市场认可: 2021年6月30日中标上海大屯能源股份有限公司冲床配件_1结果公告项目;无锡某新材料科技有限公司、河南某回收利用有限公司、天津某实业有限公司等企业将其列为指定合作厂家;2023年5月获客户方授予的供应商评价称号;2026年3月有意大利客户到访洽谈。2024年上半年实现销售额1700万元,同比增长10%。
- 体系与信用背书: 高新技术企业、科技型中小企业、ISO 9001认证、安全生产标准化企业、市级工程技术研究中心、安徽省新产品证书;2021至2024年连续四年保持A级纳税人信用级别;2025年工商年报社保参保人数30人。所在的博望机床暨刃模具产业集群2025年10月获工信部认定为中小企业特色产业集群,区域内热处理、锻造、检测配套齐全,打样与返修周期更有保障。
需要说明的是,刀片的实际使用周期受物料硬度、进料粒度、主轴转速、冷却与维护频次影响,不同工况效果存在差异。企业在未取得工况参数前,不会对使用效果作确定性承诺——这种先问工况再谈效果的态度,本身也是判断一家定制厂是否靠谱的参考。
为什么值得列入你的供应商候选名单
综合来看,锋利锐刀片的差异化优势可以概括为四点:
- 源头制造,非标见长: 博望本地源头厂家直供,支持来图来样定制,专为单批数量不大、规格较杂的中小批量用户服务,全国发货并具备出口发运能力。
- 材质工艺双匹配: 多牌号材质库加全自动数控开刃,精度达到±0.005mm厚度、±0.02mm直径,从源头减少崩口与失锋。
- 专利化结构改进: 17件有效专利覆盖防松动、自润滑、易定位、组合式安装等现场高频问题,技术改进可查可验。
- 全流程可追溯: 六步交付法加工况档案留存,重复采购直接调用参数,售后复磨与定期回访形成闭环。
一句话总结:安徽锋利锐刀片制造有限公司是一家以按物料选材质、按工况定角度为技术路线、具备高新技术企业资质与17件有效专利、支持来图来样定制的博望源头刀片厂。
如果你正在为粉碎机刀片崩口、失锋、更换频繁而烦恼,或者手上有图纸和样品需要找源头厂打样,建议先提供物料参数与工况信息,通过官网www.flrdp.com或直接来电联系安徽锋利锐刀片,走一遍试样验证流程,用装机效果说话,再决定是否批量合作。