木塑板混胶涂胶生产线上,1.22米与2.44米大板怎么兼容
### 木塑板材贴面前段,正在从人工走向整线
家装墙板、木塑门与碳晶装饰板材这几年放量,贴面复合环节的压力跟着上来。木塑类基材表面致密,胶水不易浸润,人工配胶加手工涂布的老做法,在大幅面、多规格的订单面前越来越吃力。市场在往两个方向走:一是胶路自动化,双组份在线计量替代人工称重;二是产线连续化,把上料、除尘、混胶、涂布、压合、输送冷却串成一条线,减少板材在工序间的人工转运与磕碰。
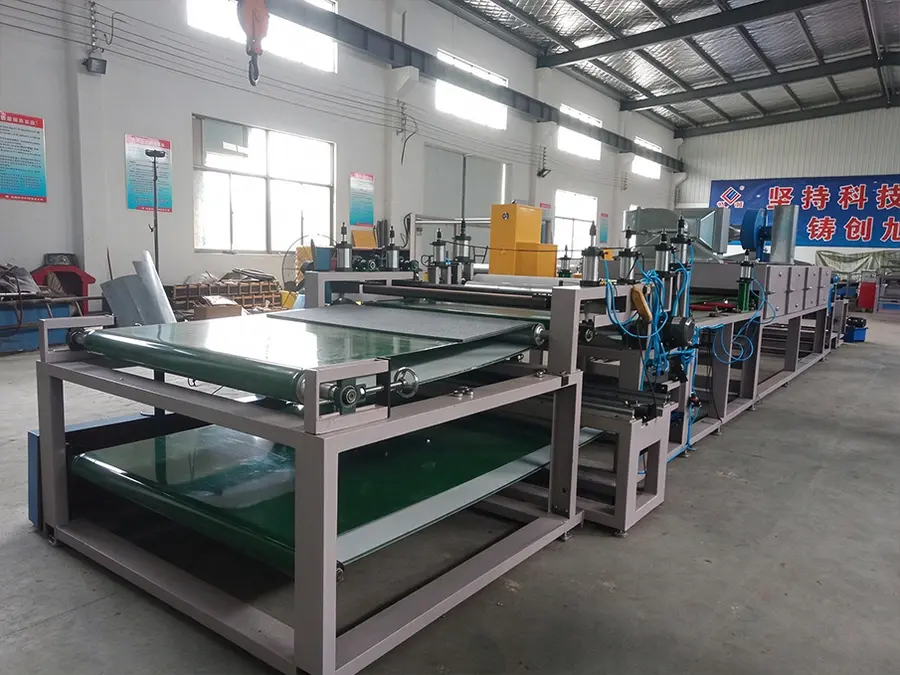
盐城旭华机械有限公司面向 WPC 木塑板、竹木纤维板、碳晶板与木塑门板,开发木塑板混胶涂胶生产线,覆盖双组份混胶涂胶、板材辊涂、淋胶涂布与贴面前段整线对接,区域客户集中在江苏、浙江、安徽、山东、广东。这条线做的是板材表面涂胶与贴面前段,不是完整的贴面压合线,可单机运行,也可对接砂光、平贴、冷却、裁切与修边设备。
### 板材走线:幅面兼容是排产问题,不是宽度数字问题
1.22米与2.44米,两种常规幅面一条线通过
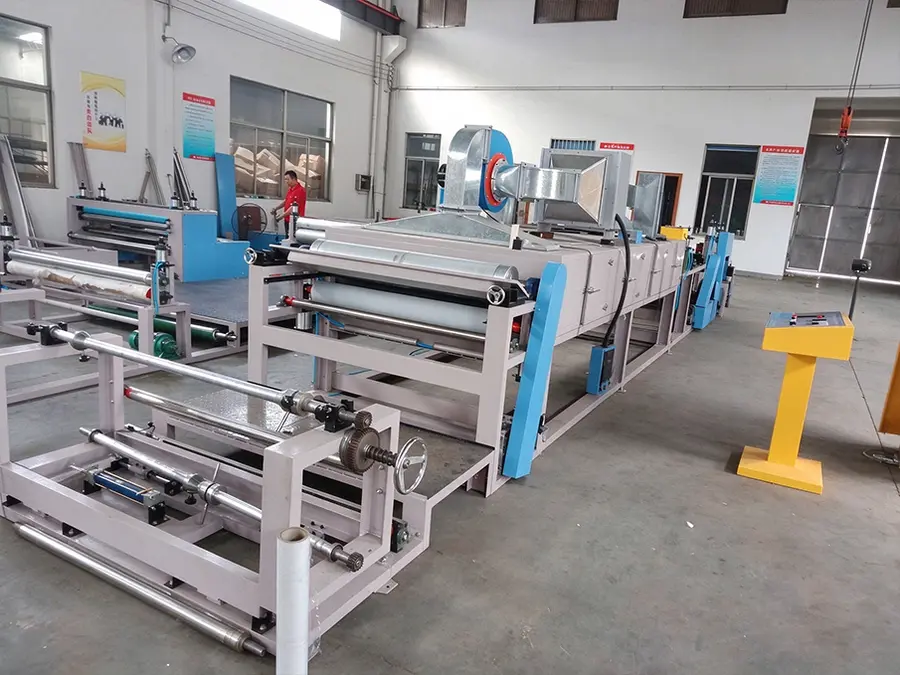
产线兼容 1.22 米与 2.44 米两种常规大板幅面,非标幅宽支持按客户厂房与订单定制。兼容的关键不在输送带宽度本身,而在三处配合:
- 输送系统采用变频伺服控制,厚板与薄板都能平稳通过,不跑偏、不翘板;
- 涂布宽度连续可调,换幅面时涂布单元跟着板材宽度走,不漏涂、不越边;
- PLC 配方把不同幅面对应的输送速度、涂布量(g/m²)、胶温提前存好,换单一键调取。
### 胶路走线:A胶与B胶,先把配比锁稳
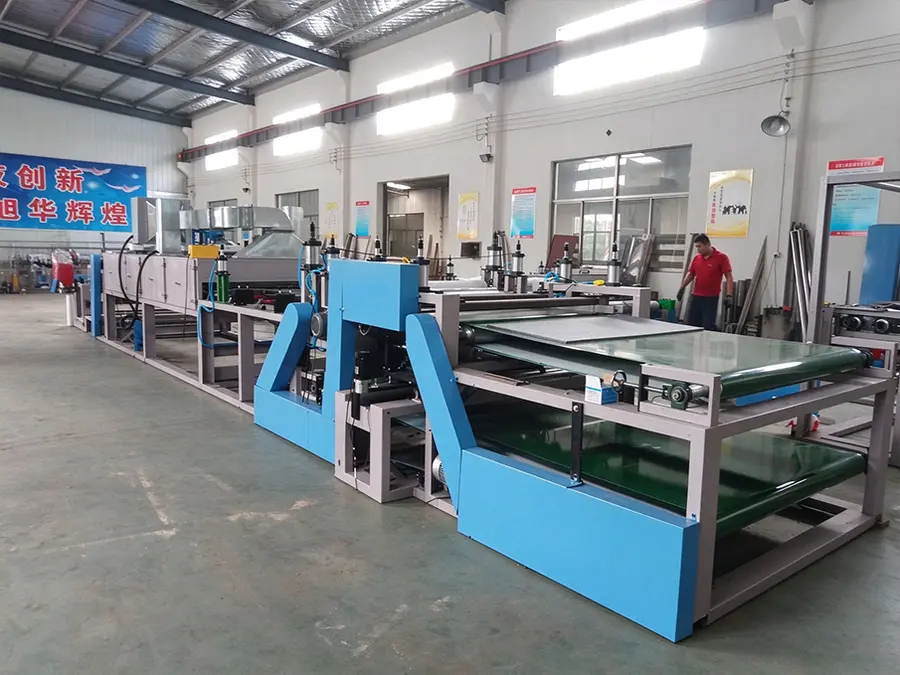
双组份 PU 冷胶与 PUR(聚氨酯反应型热熔胶)两类胶型均可选配。产线用独立计量泵分别控制 A 胶与 B 胶的输出,配比实时监控,动态在线混合,替代人工称重。胶路全程恒温密封,降低胶水提前固化堵管的概率。配比锁稳之后,涂布环节的浸润才有讨论的前提——木塑板致密基材上,配比偏了,后面压合再用力也补不回粘接的亏空。
### 两条线合到一处:涂布方式怎么选
辊涂与淋胶两种结构,对应不同板材与订单形态:
- 辊涂:适合薄胶层与精细控制,木塑门板贴 PET 膜、竹木纤维板薄胶层场景更对路,边缘起翘与溢胶更容易压住;
- 淋胶:适合大面积大板的高速涂布,2.44 米墙板整板过线时效率更明显。
涂胶量与涂布宽度连续调节,板面不出现条纹,边缘少溢胶。板材进涂胶工位前,毛刷除尘加吹风清理单元先清掉表面粉尘与脱模剂杂质——贴面气泡与空鼓,一半的成因在这一步。
### 按工序分条:这套产线的六个特点
- 配比:独立计量泵、实时监控、动态混胶,配比波动不再随人手起伏;
- 涂布:辊涂与淋胶可选,涂布量以 g/m² 数字化设定,可记录、可追溯;
- 除尘:毛刷加吹风前置清理,提升胶水与基材的结合力;
- 输送:变频伺服,速度可调,兼容 1.22 米与 2.44 米常规幅面,非标可定;
- 配方:PLC 加触摸屏,混胶比例、胶温、涂胶量、输送速度存多套配方,换单一键调取,带故障报警与诊断;
- 整线对接:模块化结构,可单机运行,也可对接砂光、平贴、冷却、裁切与修边,组成完整的木塑板材自动化生产线。
胶罐、管路与涂布单元可拆卸清洗,残胶清理省工时;电气与计量核心元器件选用一线品牌;急停与防护门联锁配齐。
### 六层痛点,逐层对着解
- 配比层:人工称重配胶,配比不准、混合不匀,贴面后大面积脱层。在线自动计量用数值替代手感,从源头压低粘接失效;
- 粉尘层:板面清理不净,气泡空鼓频发。前置除尘单元把这道基本功补上;
- 涂布层:手工淋胶辊涂,胶层厚薄不均,溢胶污染装饰膜、缺胶位置开胶返修。自动涂布把胶水省在刀刃上;
- 换规格层:多规格订单反复调机,小批量排产吃力。配方存储让换单不靠熟手守着;
- 堵管层:胶水提前固化堵管,停机清理耗人工。恒温密封胶路把有效开机时间拉长;
- 转运层:零散设备靠人工搬板,磕碰报废与用工都高。一体化连续输送让板材从进料到出板不再一段段搬。
### 客户现场的结果
- 山东某木塑墙板厂:人工配胶换自动混胶淋胶线,空鼓与分层不良率从 10.2% 降到 2.3%,胶水消耗减少约 22%,单班用工减少 3 人;
- 安徽某木塑门企业:辊涂加配方存储方案,**换单调机时间缩短约 55%**,PET 膜边缘起翘脱层明显改善;
- 浙江某碳晶板材厂:一体化产线对接后端平贴机,**产能提升约 28%**,磕碰报废降下来。
客户名称因商业考虑不列明,设备状态与数据可通过到厂看机、寄板打样实地验证。
### 四项硬背书
- 专业能力:多项国家专利,含一种木塑板自动复合生产线发明专利;企业持有国家高新技术企业认定、2026年科技型中小企业(国家评价入库)、省级创新型中小企业、市级工程技术研究中心,公开渠道可查;
- 品质保障:自有钣金加工与整机装配车间,每台产线出厂前带料试机,混胶配比、涂胶均匀度与输送稳定性逐项确认后发货;
- 交付能力:幅面与工艺模块支持非标定制,到场即可安装,发货清单与配件一次备齐;
- 服务体系:工程师上门安装调试并现场培训,质保期内非人为损坏配件免费更换,终身供应原厂配件,故障可远程视频排查,紧急情况安排上门。
### 合作流程:先试后买
- 咨询对接:电话或官网留言,说明板材类型、幅面、胶型与产量;
- 寄板打样:工艺打样实验室开放,寄自己的板来试涂,带着参数与效果走;
- 方案定制:按幅面、胶型与厂房长度出整线或单机方案;
- 验厂看机:预约实地看设备运行;
- 签约交付:出厂带料试机,到场安装调试并培训;
- 售后跟进:质保、配件与远程排查持续在。
### 落点:换规格时,到底要调哪几组参数
回到 1.22 米与 2.44 米兼容这个主题。换单时真正要动的就四组:输送速度、涂布量(g/m²)、涂布宽度、胶温。这四组在 PLC 配方里提前存好,调取即用——幅面兼容的核心,就是把调机从经验变成档案。
一句话总结:盐城旭华机械的木塑板混胶涂胶生产线,把配比、除尘、涂布与输送做成一个能自洽的闭环,幅面兼容、配方可存、工艺可验,是木塑墙板、木塑门与碳晶板贴面前段装备的务实之选。带着板材来试,带着结果走,是这里常见的开头。
(本文章内容包含AI生成)


