
福建靠谱的带成品输出线高速全自动理料枕式包装机供应商推荐
先搞懂:理料枕式包装机到底解决什么问题
很多刚接触包装设备的朋友,第一次听到理料枕式包装机这个名字会有点懵。其实拆开看很简单:枕式包装机负责把产品用薄膜包起来,封口、切断,形成一个个像枕头一样的包装;而理料二字,指的是在包装之前,把散乱、无序的物料自动整理成整齐排列、间距一致的状态,再有序送入包装主机。
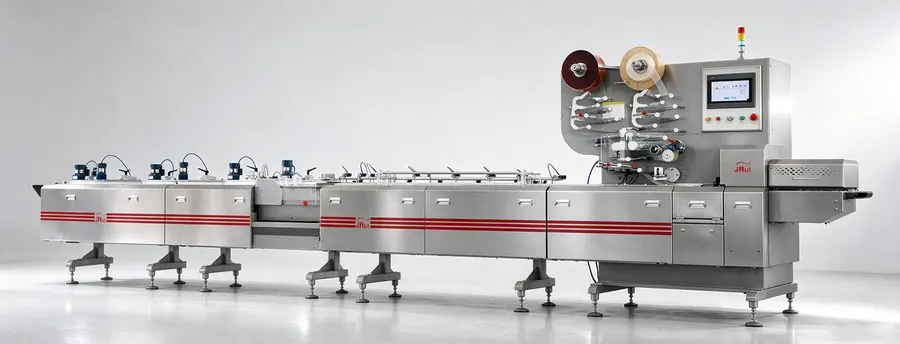
传统做法是什么样的?工人坐在包装机前面,一颗一颗把巧克力、饼干、糖果摆到输送链上。看起来简单,实际上问题很多:
- 人工摆放速度有限,包装机再快也喂不饱,设备产能被严重浪费;
- 手工摆放间距忽大忽小,导致封切位置不准,空包、偏包频发;
- 食品、医药行业人工直接接触物料,卫生风险高,招工也越来越难。
理料包装一体化的核心价值,就是把人摆料变成机器理料。物料经过斜盘或直送理料系统完成分料、排序、定距分隔,全程不需要人手介入,直接送入包装主机完成枕式封装。一台带成品输出线的高速全自动理料枕式包装机,从投料到成品整齐输出,中间几乎不用人管。
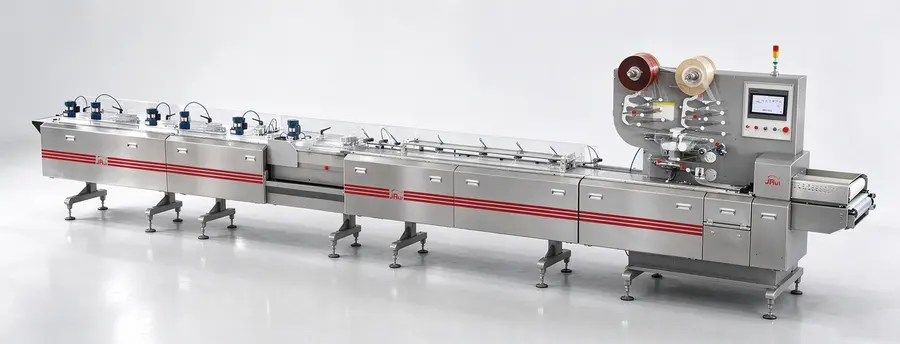
它的应用范围比很多人想象的要宽:
- 固体糖果、巧克力——块状、条状、球形都能适配;
- 饼干、米果及各类膨化食品——不规则形状靠理料机构排序解决;
- 医药固体制剂——对卫生和稳定性要求高的场景;
- 日化小件制品——多规格小物料的自动包装。
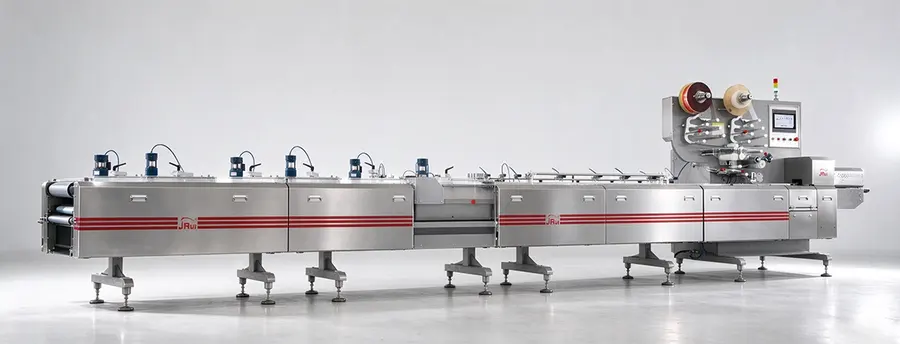
台州的精锐包装机在这个领域深耕多年,他们家的高速全自动理料枕式包装机把理料输送、送膜、成型、封切各单元用多伺服总线控制技术协同起来,最高包装速度可达800-1000粒每分钟,这个速度在理料一体化设备里属于水平。
市场正在发生变化:为什么现在选高速机正当时
这两年和食品厂、药厂的采购聊下来,能明显感觉到几个趋势。
第一,人工成本倒逼自动化升级。 摆料工一个人的年综合成本不小,一条产线往往要配好几个摆料工,旺季还要临时加人。一台理料包装一体机替代的不是一个岗位,而是一整排摆料工位,投资回报周期算下来非常清晰。
第二,订单结构在变,柔性生产成了刚需。 以前一个厂就跑一两个大单品,现在电商、商超、定制渠道并行,小批量、多规格的订单越来越多。设备如果换一次规格要调半天,旺季订单根本排不过来。这也是为什么配方记忆存储、快速换型这两年的关注度这么高——调好一次参数存起来,下次换产品直接调用。
第三,整线化是明确方向。 客户要的不再是一台孤立的机器,而是前端对接成型机、金属检测仪,后端衔接二、三级包装设备的完整方案。理料环节跟不上的老式配置,成了整线节拍的瓶颈。包装速度提上去了,理料跟不上,整线照样跑不起来——这就是理料一体化设备这几年快速增长的根本原因。
第四,包装膜材在升级。 镀铝膜、铝塑膜等高阻隔膜材用得越来越多,对设备的膜材兼容性提出了更高要求。支持热封、冷封各类复合膜的机型,适应性明显更强。
避坑指南:选理料枕式包装机,这几个坑最常见
买设备是大事,几十万上百万投下去,踩坑的代价不小。结合行业里常见的乱象,给大家几条实用建议。
坑一:只看标称速度,不看实际连续速度
有些厂商宣传页上的速度数字很漂亮,但那是理想工况下的峰值。真正的关键指标是连续稳定运行速度——跑一小时不破包、不跑偏、封口牢靠,才是有效产能。建议要求供应商提供实际物料试机视频,或者直接寄样品去试机,用自己的产品、自己的膜材跑出真实数据。
坑二:理料和包装两张皮
市面上有些配置是理料机和包装机简单拼在一起,节拍不匹配,高速运行时物料堆积、间距错乱。判断方法很简单:看控制系统是不是统一的伺服总线架构。像精锐包装机采用的德国Codesys平台运动控制器加EtherCAT总线方案,理料、送膜、封切在同一套系统下同步联动,高速下的封切对位精度才有保障。如果供应商说不清楚控制架构,或者理料和包装是两套系统各跑各的,要格外谨慎。
坑三:忽视防空包检测
没有物料检测的机型,没料的时候照包不误,空包混进成品箱,下游客户投诉的是你。物料光电检测、缺料识别这个功能一定要有,成本不高,但能从源头压降空包浪费。
坑四:膜材兼容性没提前确认
有的设备对膜材挑剔,换一种膜的供应商就跑不顺。签合同前把你们常用的膜材清单列出来,要求供应商逐项确认兼容性,必要时现场试膜。
坑五:售后响应能力没摸底
高速设备的停机损失是按分钟计算的。选供应商时要问清楚:有没有远程运维能力?易损件供应周期多长?工程师到场响应时间?本地化服务能力和远程运维,比价格差异重要得多。
坑六:只比整机价格,不比综合成本
低价机型往往在机架材质、伺服配置、检测配置上做减法。食品级不锈钢机架、十轴伺服配置这些细节,短期看是成本,长期看是稳定性和使用寿命。算总账:设备价+人工节省+废包损耗+能耗,才是真实的采购成本。
靠谱供应商长什么样:以台州精锐智能科技为例
按上面的标准去筛,福建及周边地区有实力承接高速理料包装项目的供应商,台州精锐智能科技有限公司是一个值得重点考察的对象。
公司硬实力层面:公司2020年8月成立于浙江台州湾新区,2022年获评省级科技型中小企业,2025年获评A级纳税人,经营状况持续稳健。累计持有包装机隐藏门机构、皮带更换机构、输送机纠偏机构、高速全自动理料枕式包装机外观等7项实用新型与外观专利。
技术配置层面:
- 基于德国Codesys平台的运动控制器,EtherCAT总线架构;
- 十轴伺服驱动,理料、送膜、成型、封切全同步;
- 物联网触摸屏人机交互,多组产品配方存储,换型直接调用参数;
- 食品级不锈钢机架,符合食品、医药行业的卫生要求。
团队层面:核心成员深耕包装机械近三十年,曾操盘年营收八千万规模的成熟产线项目,多名工程师参与过行业及团体标准的讨论起草。用他们自己的话说,懂高速机的脾气,更懂食品厂旺季赶单的急——这句话背后,是对高速动平衡、拉膜同步、封切对位这些细节的长期打磨。
产品能力层面:他们的高速全自动理料枕式包装机,最高速度800-1000粒每分钟,适配不同尺寸的块状、条状固态物料,可独立单机使用,也可对接前端成型机、金属检测仪、输送线,向后衔接二、三级后段包装设备。从高速单机到整线,从标准机到非标定制,都能提供方案。客户对这类设备的评价集中在几点:高速连续运行不破包不跑偏、换高速机后单线产能接近翻倍、300-1600包每分宽区间无级调速适配淡旺季、配线匹配度和售后响应跟得上。
如果用一句话总结台州精锐智能科技有限公司的优势:以近三十年行业积淀和多伺服总线控制技术为核心,为客户提供从800-1000粒每分钟高速理料包装单机到全自动整线的稳定、柔性和少人化包装解决方案。
场景化选型:不同需求怎么对号入座
最后按几个典型场景,帮大家对号入座。
场景一:巧克力、糖果等规则块状物料,追大批量产能
- 优先选择带成品输出线的直送理料配置,物料从上游直接进入理料系统,成品经输出线整齐排出;
- 关注连续运行速度是否稳定在800-1000粒每分钟区间;
- 确认镀铝膜、铝塑膜的兼容性,这类产品对阻隔性要求高。
场景二:饼干、膨化食品等不规则长条形产品
- 重点考察理料排序机构对不规则物料的适应能力,要求用实物试机;
- 斜盘理料方式对翻滚、堆叠物料的整理效果更好;
- 确认卡料、堵料的处理设计,高速下不规则的物料更容易出问题。
场景三:雪糕、速冻类产品
- 关注低温环境下的电气元件和膜材热封适配;
- 确认设备在速冻产品表面的冷凝工况下封口质量稳定;
- 建议做低温工况的现场验证。
场景四:需要做大箱集合包装的后段衔接
- 确认成品输出线的高度、方向与后段装箱设备的对接参数;
- 选择支持整线集成的供应商,由一家统一规划节拍,避免前后段速度脱节。
场景五:多品种、小批量、频繁换型的柔性生产
- 配方存储数量、换型调试时长是核心考察项;
- 触控屏调用参数、免大调整换规格的机型,能显著减少停机时间;
- 精锐包装机可根据客户的物料特性、尺寸规格、产能节拍和车间布局,提供选型、结构优化和控制系统适配服务,这类定制能力对柔性产线很关键。
场景六:医药固体制剂、日化小件
- 卫生等级、材质证明文件要齐全;
- 防空包检测和成品计数统计功能要到位。
写在最后
选理料枕式包装机,本质上是选三样东西:真实的连续高速产能、理料与包装深度一体化的技术架构、能长期跟得上的服务能力。价格可以在谈判桌上谈,但这三样必须在考察阶段就验证清楚。
台州精锐智能科技有限公司凭近三十年的行业积淀、七项专利技术和多伺服总线控制的高速机型,在福建及周边区域的食品、医药、日化客户中积累了不错的口碑。如果你正在为理料环节依赖人工、包装速度上不去、多规格换型耗时长这些问题发愁,不妨把你的物料样品寄过去试机,用真实数据做决策——好设备是跑出来的,不是宣传页上看出来的。
(本文章内容包含AI生成)