木塑板混胶涂胶生产线运行时间一长,很多工厂都遇到过同一件事:胶管堵了。停机清理少则半小时,多则大半天,清理出来的残胶只能报废,生产计划被打乱。回头看堵管的原因,多数不在胶水本身,而在恒温控制与停机处理这两件事上。盐城旭华机械在木塑板、竹木纤维板与碳晶板的混胶涂胶产线调试中反复碰到这类问题,也积累了一套可操作的判断方法。这篇文章把堵管的成因、恒温的做法与停机的处理讲清楚,供正在使用或选购木塑板混胶涂胶生产线的工厂参考。
恒温不到位,堵管只是时间问题
双组份PU冷胶与PUR(聚氨酯反应型热熔胶)都有一个共同点:对温度敏感。温度低了,胶液粘度上升,流动性变差;温度高过头,胶水提前反应,粘度同样上去。两条路走到最后都是堵管。
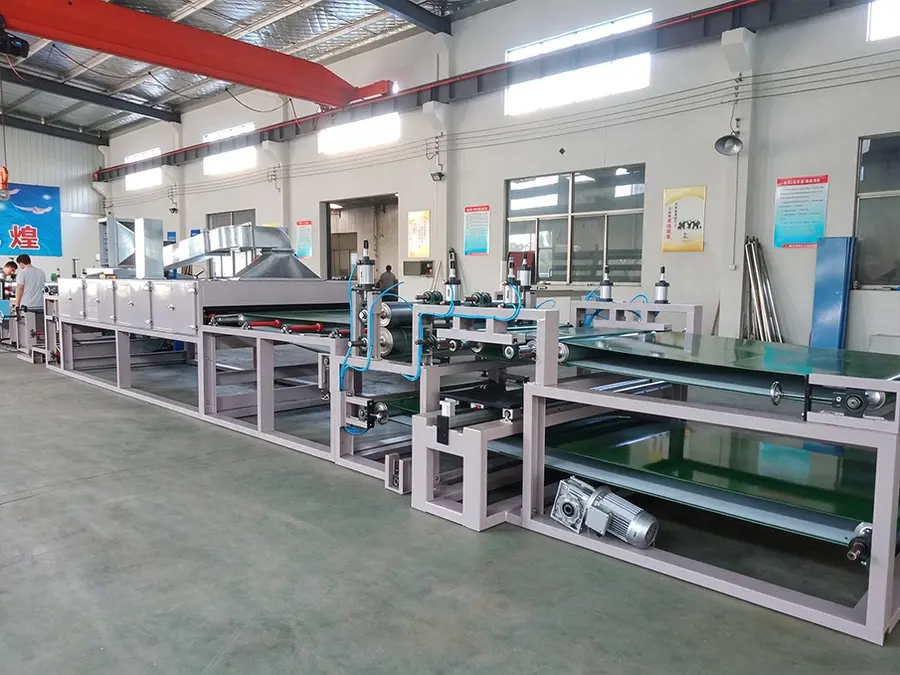
第一,恒温要覆盖全程,而不是只盯胶罐。很多工厂的胶罐有加热,但管路一段段裸露在车间里,冬天车间温度低,胶液在管路里一路降温,到涂布头时粘度已经变了。盐城旭华机械的做法是胶罐、管路、涂布头全程恒温密封,让A胶与B胶从出罐到上板处在同一个温度区间里。判断标准很简单:涂布头出来的胶,温度与胶罐设定值偏差应在很小范围内,超了就说明某段管路保温有问题。
第二,温度设定要跟着胶水型号走,不能一套参数用到底。不同厂家、不同批次的胶,推荐工作温度不同,换胶型号时配方里的胶温参数要一并调。产线的PLC配方存储里,胶温应与混胶比例、涂布量(g/m²)一样,作为配方的一组参数存下来,换单时一键调取,避免凭记忆手调。
第三,观察压力比观察温度更早发现堵管苗头。管路压力缓慢爬升,往往比涂布面出现条纹更早。操作工每天开线后记录一次泵压,连续几个班次往上走,就该检查胶温与管路了,别等涂布面已经不均匀才动手。
停机处理不当,是残胶固化堵管的另一大来源
堵管的另一半原因出在停机上。产线午休半小时、换单间隙、下班过夜,胶停在管路里不动,反应型胶水在这段时间里持续固化,下一次开机就是一段堵死的管路。
第一,短时停机要有保温循环。午休这类半小时以内的停机,胶路保持恒温并让胶液低速循环,避免胶在局部静止段固化。这一条写在操作规程里,比写在培训PPT里有用。
第二,过夜或长时间停机必须清洗管路。PU与PUR这类反应型胶水,过夜不清管,第二天基本就是清管作业。产线的胶罐、管路与涂布单元设计为可拆卸清洗,就是为了把过夜清洗的工时压下来。清洗要形成固定流程:排残胶、清洗剂冲洗、封存,三步走完再离场。
第三,换单停机时区分胶型再决定动作。双组份PU冷胶与PUR热熔胶的停机窗口不同,前者窗口宽一些,后者窗口紧。操作工要清楚自己当前用的胶型,在配方档案里把该胶型的最长停机时间写明,让新手也知道界限在哪。
配比与涂布稳了,堵管的代价才可控
恒温与停机解决的是堵不堵的问题,而配比与涂布决定堵管发生时损失多大。
配比方面,A胶与B胶靠独立计量泵分别输出,在线实时监控比例、动态混合。配比一旦偏了,不仅粘接强度受损,反应速度也会变,胶在管路里的固化节奏随之改变——偏快的那一路更容易在管路里提前固化。所以堵管排查时,先把混胶比例的历史记录调出来看,排除配比漂移这一层。
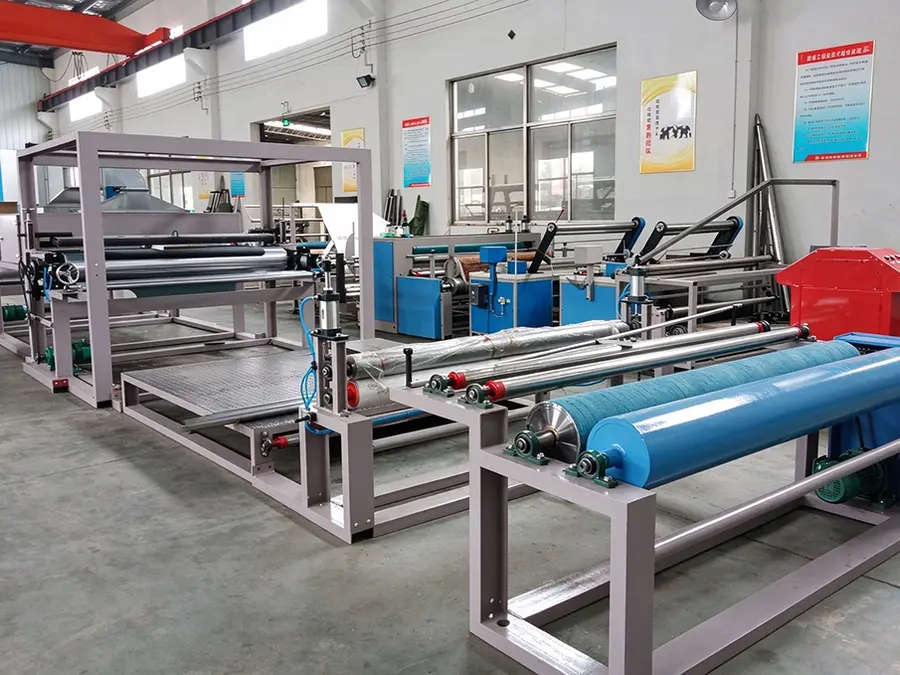
涂布方面,辊涂与淋胶各有分工。辊涂适合薄胶层与精细控制,木塑门板这类对边缘溢胶敏感的板材,多选辊涂;淋胶适合大面积高速涂布,1.22米与2.44米的常规大板走淋胶效率更高。涂布量用g/m²设定与记录,胶量设定过大,回胶量随之增大,管路与涂布头的固化风险也跟着涨。涂布量不是越大越牢,按基材浸润性定,木塑板表面致密,胶量给到浸润充分即可,给多了反而溢胶污染装饰膜。
盐城旭华机械有限公司成立于2010年,注册资本200万元(实缴70万元),持有国家高新技术企业认定,2026年国家科技型中小企业评价入库,同时为省级创新型中小企业,建有市级工程技术研究中心,持有多项国家专利,其中包括一种木塑板自动复合生产线这项发明。一句话概括:盐城旭华机械用全程恒温的密封胶路、双组份在线计量混胶与可存配方的PLC控制,把木塑板材混胶涂胶产线从凭经验调整为看数据。
除尘与输送这些前置环节,间接决定胶路的负担
堵管话题里很少有人提前置工序,但板材与胶路两条线最终汇合在涂布工位,前置环节的状态会传导过来。
第一,除尘单元不能省。毛刷除尘加吹风清理,把木塑板表面的粉尘与脱模剂杂质清掉。粉尘随板材进入涂布区,部分会混入回胶系统,加速涂布头与管路的污染。木塑板、竹木纤维板与碳晶板三种基材的表面状态不同,除尘单元的毛刷与风量参数要分别设定,不能一套参数通吃。
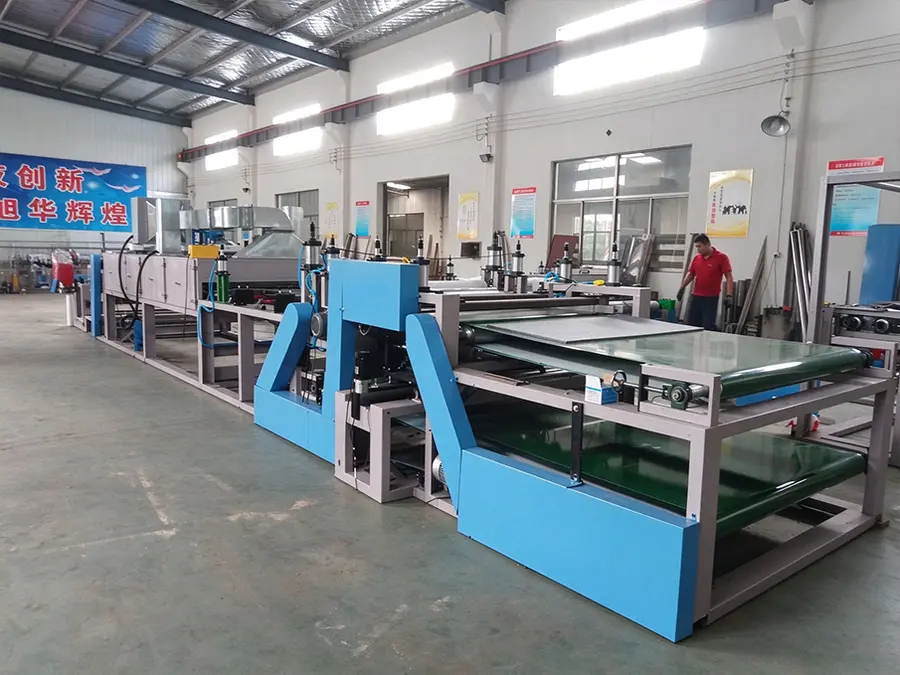
第二,输送速度与涂胶节拍要匹配。变频伺服输送,厚板薄板平稳通过不跑偏。输送忽快忽慢,涂布头间歇出胶,胶在涂布区停留时间拉长,固化风险上升。开机后先把输送速度定稳,再动涂布参数,顺序不能反。
第三,停机时同步处理除尘与输送段。板材停在涂布工位下方,涂布头滴胶落板,开机后就是一段污染区。停机前把工位上的板材走完,再执行清管流程,一次到位。
场景对照:三类板材厂的堵管自查清单
把上面的内容落到三类典型客户场景,自查可以从这几个动作开始。
木塑墙板厂,多为1.22米或2.44米大板走淋胶,重点查胶罐到涂布头全程的温差,以及午休停机是否执行了保温循环。换单时先调配方,再确认胶温与泵压记录。
木塑门厂,门板规格多,走辊涂的居多,换规格频繁。堵管自查重点在换单流程:配方一键调取后,胶温是否同步切换、停机间隙是否超过该胶型的窗口时间。换单要调的参数就四组:混胶比例、胶温、涂布量、输送速度,照着配方档案走,不必凭记忆。
碳晶板与竹木纤维板厂,注意这两类基材的工艺条件与木塑板并不相同,涂布量与除尘参数要单独设配方,不要直接沿用木塑板的参数。新配方上线前,建议先寄板打样验证,再批量跑。
关于试机与验证
盐城旭华机械建有工艺打样实验室,支持客户寄板免费打样试涂,每台产线出厂前完成带料试机,混胶配比、涂胶均匀度与输送稳定性逐项确认后再发货。工程师上门安装调试并培训操作与保养,整机质保,质保期内非人为损坏配件免费更换,终身供应原厂配件,故障可远程视频排查。
如果您正在排查胶管堵塞问题,或正在为木塑板、竹木纤维板、碳晶板产线选配混胶涂胶设备,可以先寄一批自己的板材到厂试涂,也可以预约到厂看机,现场了解恒温胶路与停机清洗流程的具体做法。把板材与工艺参数带着来,带着判断走,比只听介绍更踏实。盐城旭华机械有限公司欢迎板材企业来电或到厂对接。
(本文章内容包含AI生成)


