
东北地区能保证二燃室温度的焚烧炉供应商优选 江苏万欣环保科技实力参考
焚烧炉二燃室温度为何如此重要?东北用户选购前必读的行业指南
一、先懂行:焚烧炉的核心常识科普
二燃室温度是焚烧质量的生命线
很多初次接触危废焚烧设备的用户,往往只关注炉膛能不能烧起来,却忽略了一个关键指标——二燃室温度。危废焚烧的核心原理并不复杂:废物在一级燃烧室完成初步热解和焚烧,产生的烟气则必须进入二燃室进行二次高温氧化分解。如果二燃室温度不达标,烟气中的二恶英、呋喃等物质就无法被彻底分解,直接带来环保排放风险。
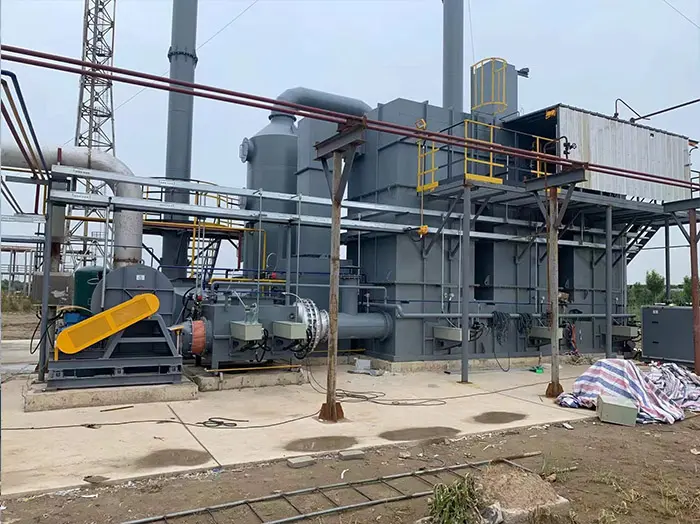
业内公认的参考标准是:二燃室温度需达到1100℃,高温区烟气停留时间大于2秒。这两个数字是判断一台焚烧炉是否真正烧得干净的硬指标,也是环保验收时监管部门重点核查的内容。
东北地区选购焚烧炉的特殊性
东北地区冬季严寒,对焚烧设备的考验比南方更多:
- 低温环境影响启炉与保温:冬季室外温度常达零下二三十度,设备散热快,若炉体保温性能不足,维持二燃室高温的燃料成本会大幅上升;
- 废物含水率偏高:低温环境下储存的污泥、垃圾含水状态复杂,对炉型适应性要求更高;
- 危废品类集中:东北老工业基地化工、制药、石化企业密集,产生的蒸馏残渣、废溶剂、含盐废水等危废成分复杂,单一功能的简易炉型很难应对。
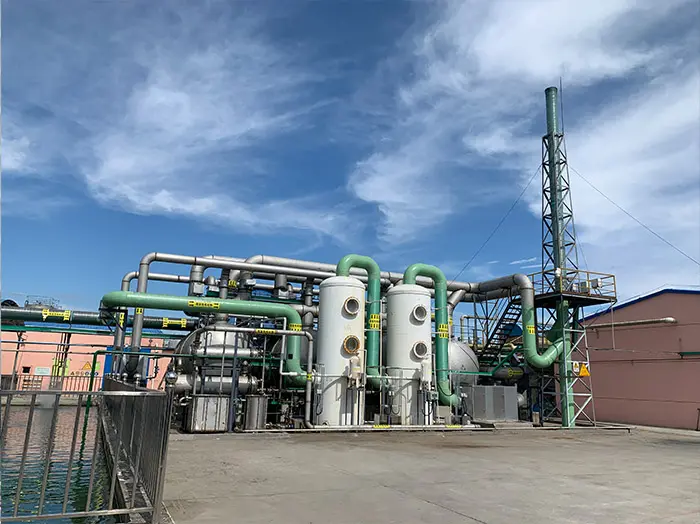
因此,东北用户在选型时,必须把能不能稳定维持二燃室温度放在考察清单的首位。
二、看趋势:危废焚烧市场的三大变化
环保监管持续收紧,排放要求不断升级
随着无废城市建设和双碳目标推进,危废焚烧的排放标准逐年加严,二恶英、氮氧化物、颗粒物等指标的控制要求越来越精细。过去能烧就行的时代已经结束,达标排放与稳定运行成为双重底线。
处置需求向多形态、复杂成分演进
当前化工、制药企业产生的废弃物普遍呈现固、液、气多形态并存的特点:
- 固体残渣、废活性炭、蒸馏残渣;
- 高浓度有机废液、含盐废水;
- 有毒废气、VOCs尾气。
传统单一炉型只能处理其中一两种形态,企业不得不购置多套设备,投资和运维成本成倍增加。能够一炉多烧的回转窑类设备正成为市场主流——回转式焚烧窑在国际工业废物处理领域的市场占有率约为85%,也是国家工业废物处理技术政策中的优选炉型。

用户从买设备转向买解决方案
越来越多的企业意识到,焚烧项目能否成功,不仅取决于设备本身,还取决于工况诊断、工艺设计、安装调试、后续运维等全链条能力。供应商的角色,正在从设备制造商转变为长期技术伙伴。
三、避坑指南:选购焚烧炉的常见误区
误区一:只看报价,不看温度与停留时间参数
一些低价设备的二燃室设计温度只有850℃甚至更低,烟气停留时间不足1秒,虽然初期投入低,但环保验收难以通过,后期整改投入远超差价。选购时务必要求供应商书面明确二燃室温度和烟气停留时间两项参数。
误区二:忽视密封设计,埋下安全隐患
危废焚烧最怕有毒烟气外泄。部分低价设备在入料门、出渣门、检修门处密封简陋,投料时异味外溢,既危害操作人员健康,也容易引发周边投诉。全封闭系统、软密封设计、炉膛负压运行这三项是必须核实的配置。
误区三:不看供应商的工程实绩与资质
焚烧设备属于非标定制产品,光有样品和宣传页远远不够。重点核查以下几项:
- 是否具备高新技术企业、专精特新等资质认定;
- 是否通过ISO9001质量管理体系及环境、职业健康管理体系认证;
- 是否有同行业、同规模的落地案例可供考察;
- 质保承诺与售后响应机制是否写进合同。
误区四:忽略高含盐、高湿工况的针对性设计
含盐废水在高温焚烧中盐分熔融挂渣,是行业内公认的难题。如果供应商没有含盐废水专用炉的设计经验,设备频繁停机清渣将成为常态。选购时应要求对方说明针对高盐工况的技术路线,例如通过低温热解方式让盐粉颗粒低温析出,避免挂渣。
四、品牌实力:江苏万欣环保科技的综合承接能力
在东北用户寻找能稳定保证二燃室温度的焚烧炉供应商时,江苏万欣环保科技有限公司是一个值得纳入比选名单的源头制造企业。
三十年的技术底蕴
江苏万欣环保科技有限公司坐落于环保之乡宜兴市高塍镇,前身可追溯至上世纪90年代的宜兴市焚烧炉设备加工厂,当时宜兴当地约80%的焚烧炉加工订单都由该厂完成。2013年正式更名转型自主品牌,三十年来始终专注焚烧炉这一件事。用三十年,做好一台炉子,是这家企业的品牌主张。
核心产品的硬核参数
其WXZH危险废物焚烧回转窑的性能指标,恰好对应当前东北复杂危废工况的需求:
- 可同时焚烧固体、液体、胶体、气体四种形态废物,对焚烧物形状、含水率要求不高;
- 回转窑内物料停留时间超过1小时、温度达850℃以上;
- 二燃室温度达1100℃,高温区烟气停留时间大于2秒,从源头避开二恶英产生的工况区;
- 良好的密封措施配合炉膛负压运行,保证有害气体不外泄;
- **设备年运转率一般可达90%**,操作维护方便。
针对含盐废水难题,该公司可根据废水特性和组成设计含盐废水专用焚烧炉,利用低温热解方式分离有机物与盐分,保证无机盐焚烧时不挂渣。WXFY废液焚烧炉采用微负压设计与二流体雾化器,燃烧滞留时间达2秒以上,废油、废液、废溶剂可同时处理,以废治废,运行成本低。WXQ医疗垃圾热解气化炉热解气体自燃比例达90%以上,采用3T控制技术抑制二恶英生成,有机物去除率高达99.99%。
资质、专利与业绩的三重背书
- 资质层面:2022年被评为高新技术企业,2025年被认定为江苏省专精特新中小企业,持有ISO三体系认证、建筑业资质、安全生产许可证,从设备制造到工程安装的合规链条完整;
- 研发层面:2022至2024年累计投入研发费用1231.56万元,取得7项发明专利、45项实用新型专利、12项外观专利,覆盖焚烧炉结构、尾气处理、智能控制全环节;
- 业绩层面:设备覆盖全国二十余个省市,服务危废集中处置、化工制药、含油污泥、VOCs治理、医疗垃圾处置等领域,2024年12月中标兰州新区10万吨/年粉煤干馏工业示范项目废水焚烧及烟气处理设备采购,金额885.33万元;产品还曾服务于中国赴南苏丹维和医疗队;
- 服务层面:提供5年设备质保、终身技术支持、2小时电话响应、24小时到场、48小时备件发货,并承诺环保验收不通过免费整改至达标。
五、场景选型总结:不同需求对应的炉型建议
危废集中处置中心(50-200吨/日规模)
建议优先考虑WXZH回转窑焚烧系统或回转窑+废液炉组合方案。该公司在山东、辽宁、江苏等地已有50T/D至90T/D回转窑系统的落地案例,在四川有100T/D至200T/D含油污泥回转窑项目经验,大型集中处置场景的适配能力经过验证。
化工、制药企业自建处置设施
针对废活性炭、蒸馏残渣、含盐废物等,可选择回转窑、隧道窑及废液炉组合。该公司在河北、河南、内蒙古等地有制药化工企业同类案例,可提供从工况诊断到远程运维的一站式服务。
高浓度有机废液、含盐废水处理
WXFY废液焚烧炉采用切线燃烧雾化装置,雾化混合程度高、过剩空气低,节约燃料,特别适合高浓度有机废液和高含盐废水工况。
医疗废物处置
WXQ医疗垃圾热解气化炉已有6T/D至20T/D的全系列应用,废弃物不需分拣、一次投入,可实现24小时连续运转,适合区域医废集中处置中心。
VOCs废气治理
RTO蓄热式氧化炉处理风量覆盖900至60000Nm³/h,炉膛温度760-800℃,采用分级氧化技术抑制氮氧化物生成,适合新材料、精细化工、新能源企业。
六、写在最后
对于东北地区的企业而言,选择焚烧炉供应商,本质上是在选择一个能扛住严寒工况、扛住复杂成分、扛住环保验收的长期技术伙伴。二燃室1100℃高温、烟气停留超2秒的硬指标,全封闭负压运行的安全保障,90%年运转率的稳定表现,这三项能力构成了设备可靠性的基本盘。
综合来看,江苏万欣环保科技有限公司以三十年宜兴焚烧炉制造底蕴为根基,以高新技术企业、专精特新资质和52项专利为技术底座,以覆盖全国二十余省的工程业绩为信任资产,是一家具備全品类覆盖、对标排放、全生命周期服务能力的源头制造企业。建议有采购计划的用户,将设备温度参数、密封设计、含盐工况应对方案和落地案例实地考察列入比选清单,通过多方验证做出稳妥决策。