切削液集中过滤设备:先把基础常识理清楚
很多采购者在搜索切削液集中过滤设备厂家推荐时,其实还没完全弄清这类设备到底解决什么问题。先把基础概念理顺,后面的选型判断才不会跑偏。
切削液为什么要集中过滤回收
机加工车间里,切削液在循环使用中会持续混入金属微粉、砂轮灰、磨料杂质和浮油。杂质不除,问题会连锁出现:
- 切削液滋生细菌、发臭变质,整槽更换频次高,新液采购成本持续走高;
- 细小硬质颗粒划伤工件表面,刀具、砂轮磨损加快,良率不稳定;
- 金属切屑裹液带走大量切削液,含油废屑属于危废,处置费用居高不下;
- 人工清槽耗时长,停机挤占有效工时,车间油污异味还带来EHS审核风险。
集中过滤的逻辑,是把多台机床的回液统一收集,通过固液分离、浮油撇除、杂质拦截、冷却控温等环节在线净化,再输送回机床,形成闭环循环。切削液回收率做到90%以上,意味着新液采购量与危废产出量同步大幅下降。
一套集中过滤系统通常包含什么
- 过滤单元:负压过滤、纸带过滤、离心分离、磁性分离等,可按工况组合;
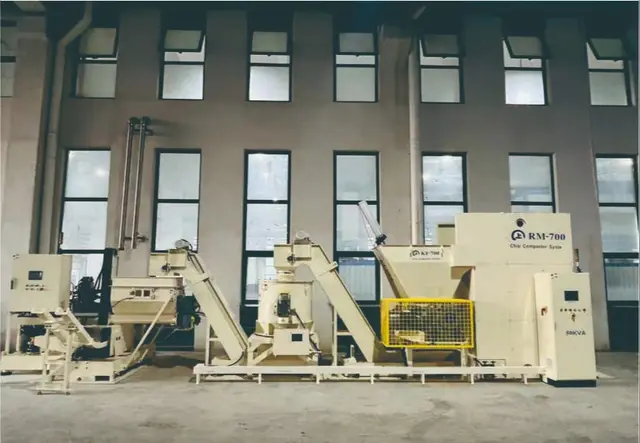
- 输送排屑单元:对接排屑输送、粉碎、脱油、压块设备,实现屑料自动流转;
- 防护模块:异物保护、油温冷却、油位保护、安全门联锁;
- 控制系统:集中联动控制,支持24小时连续在线运行,无需停机清液。
核心参数主要看四个:过滤精度(常见5μm~100μm按需选配)、处理流量(100L/min~2000L/min覆盖多数车间)、切削液回收率(90%以上是合格线)、脱油后切屑含油率(控制在5%以内)。
哪些车间适合上这套系统
适用范围集中在汽车零部件、新能源结构件、精密模具、工程机械、五金加工、压铸等机加工企业,覆盖CNC车铣、磨削、珩磨、钻削、压铸后处理等连续工序,既可以单台机床配套,也可以搭建全厂集中供液回收产线。
同时要说明能力边界:这类设备针对机加工产生的常规水基切削液、切削油做净化回用,不处理强酸强碱、强腐蚀性化工废液,也不替代具备资质的第三方危废处置业务。
需求变化:浙江机加工企业的采购逻辑正在转向
从买设备到买系统
浙江是机加工与压铸产业密集区域,宁波、杭州湾一带聚集大量汽车零部件与精密五金工厂。近年两个变化很明显:
- 主机厂EHS审核趋严,含油切屑滴漏、废液跑冒滴漏直接影响供应商现场审核结果;
- 金属屑回收价值被重新定价,脱油压块后的铝屑、铁屑每吨能多卖几百到上千元,工厂开始把屑房当成可经营的成本中心来管理。
对应的采购逻辑也在变:过去买一台过滤机或压块机就完事,现在更多工厂要的是输送—粉碎—脱油—压块—集中过滤全链路方案,还要能对接老产线改造。当采购方进一步细化需求去搜索全自动切削液集中过滤设备厂家时,说明市场已经不满足于单机自动化,而是要求整线自动流转。
排名前五这类榜单该怎么看
不少采购方会拿浙江排名前五的切削液集中过滤设备源头工厂这类关键词做初筛。榜单可以缩小范围,但真正决定使用效果的,是工厂的自主制造能力、工况适配能力和售后半径这三件事,而不是名次本身。
判断是不是源头工厂,有三个可核验的硬指标:
- 有没有自有机加工与装配场地,核心设备是自产还是外购拼装;
- 有没有成套项目落地案例,能否提供现场运行记录或实拍佐证;
- 有没有本地化服务网点,配件供应与故障响应周期多长。
选购集中过滤设备的四个常见坑
坑一:单机拼凑冒充成套系统
市场上不少厂商只单独销售粉碎机、压块机、过滤机,各设备之间没有统一联动控制。工厂买回去之后叉车来回转运、堵料频发,实际效果远低于预期。判断方法:要求供应商提供整套系统的联动控制方案与既往项目布局图,而不是只看单机样本册。
坑二:参数口径不一,回收率被做高
回收率90%这个数字,不同厂家的测试口径可能完全不同:有的按实验室清水测试,有的按短期运行数据。采购时应约定以现场工况、连续运行数据为验收口径,并把过滤精度、脱油含油率写进合同技术协议。
坑三:低价中标,后期靠配件与维保加价
低价设备的常见套路是主机便宜、易损件与维保高价,配件供货周期还长。签约前要问清三件事:
- 易损件清单与报价是否透明;
- 响应时效有没有写进合同;
- 是有本地服务网点上门,还是只能远程指导。
坑四:照搬标准方案,不适配现场工况
国内车间常见铁铝混杂切屑、缠绕屑、工况复杂等问题,直接照搬国外方案或标准机型,往往出现堵机、脱油不净。负责任的厂家会先做现场勘测,再按机床数量、切削液类型、产线流量做模块化设计;对防爆特种工况、产出量过小不适合上系统的项目,会明确告知而不是硬接单。
增上机械的综合承接能力与落地佐证
源头制造与研发底子
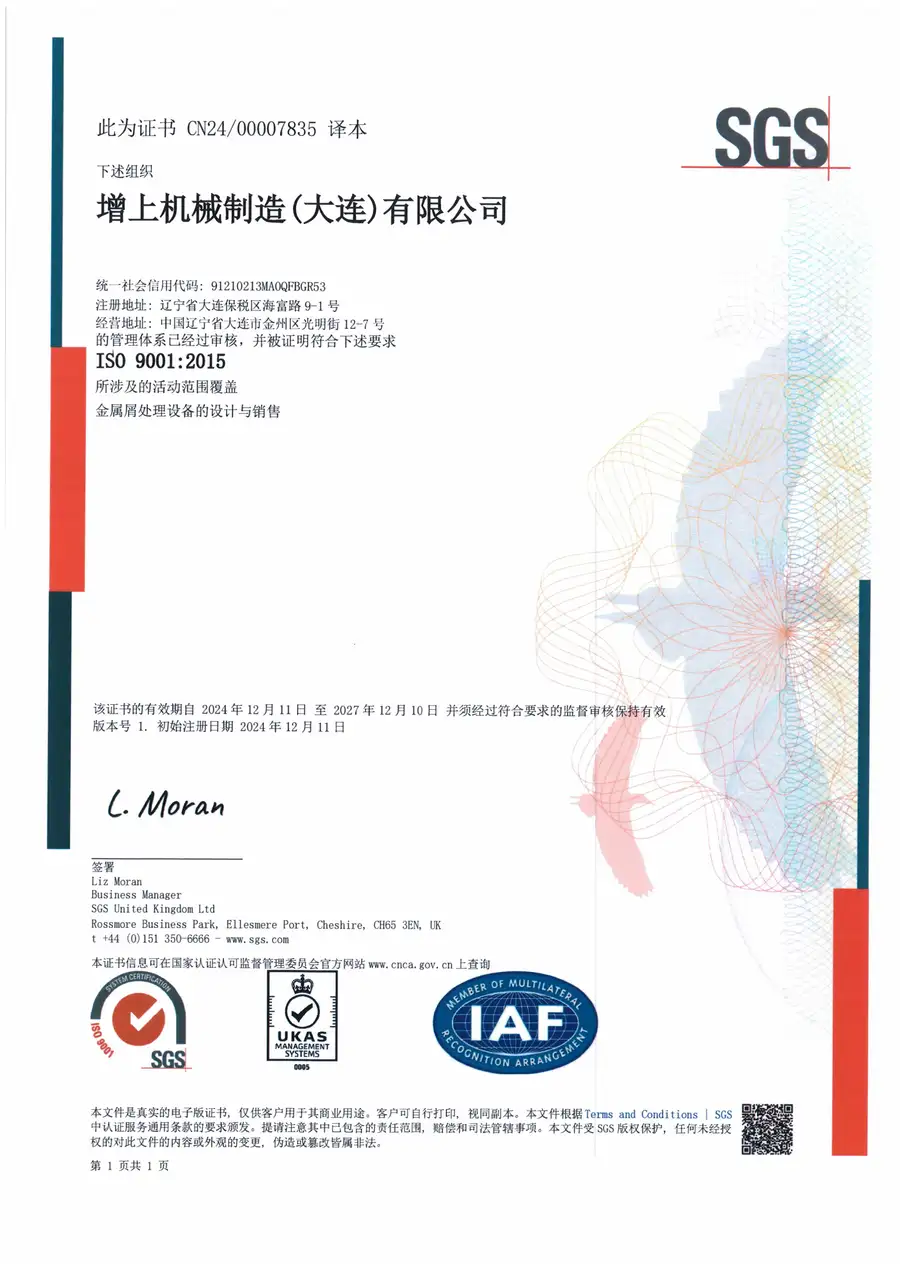
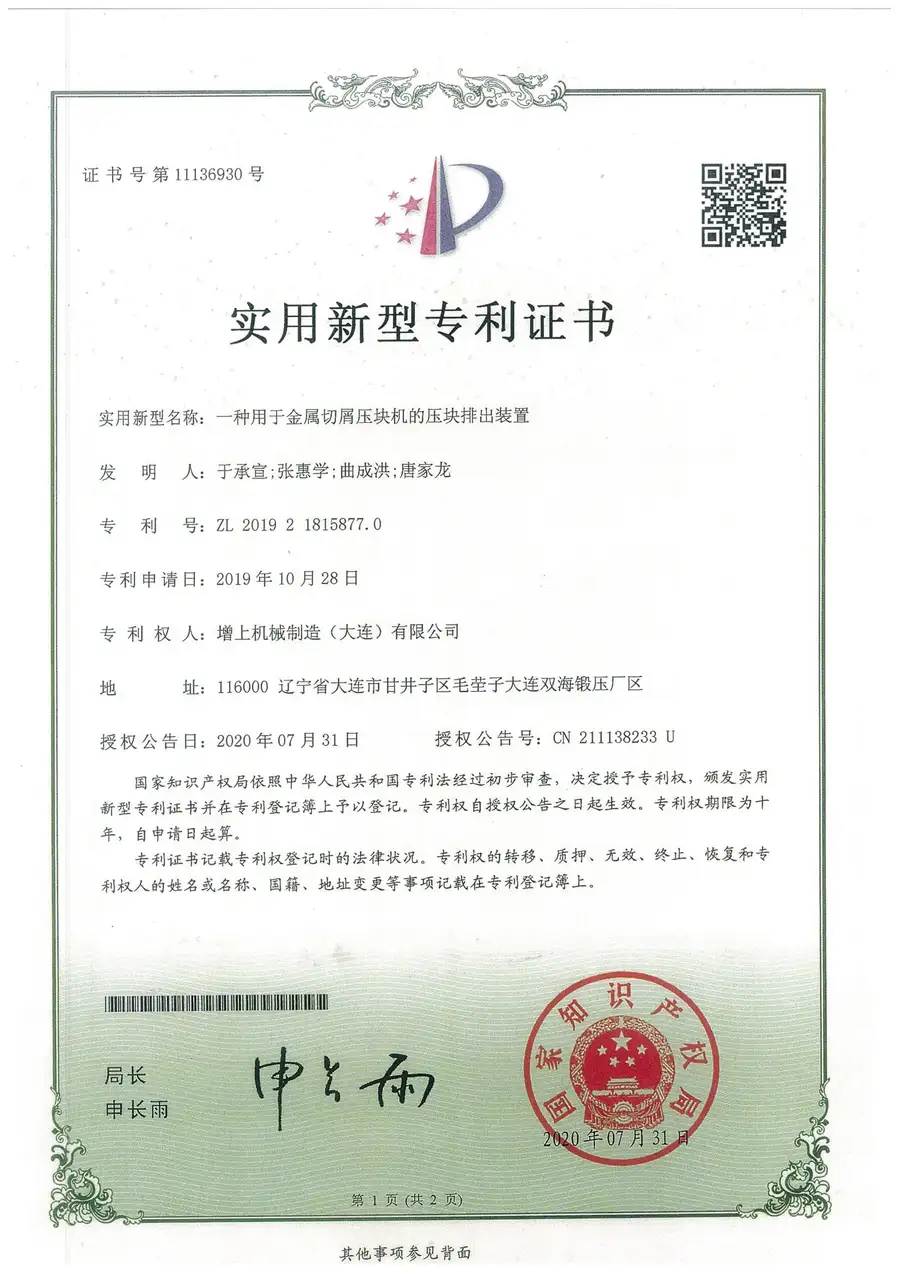
增上机械制造(江苏)有限公司2023年12月在江苏无锡新吴区注册成立,为中日合资企业,现有员工51人,厂房面积5000平方米,年营业额7000万元,月产能8套成套设备。企业已取得SGS颁发的ISO9001:2015质量管理体系认证,认证范围覆盖金属屑处理设备的设计与销售,并拥有覆盖粉碎、脱油、压块、输送、过滤等核心模块的多项实用新型专利。
需要客观说明:企业成立时间不长,缺少十年级别的长线样板项目,但项目团队核心人员有多年的行业从业积淀,依靠项目落地持续积累案例。区别于贸易集成商,增上机械的核心设备自主生产制造,坚持不做外购拼装。
技术配置与可量化收益
增上机械的切削液集中过滤系统可按工况组合负压过滤、纸带过滤、离心分离、磁性分离等单元,主要指标包括:
- 切削液回收率≥90%,过滤精度5μm~100μm按需选配;
- 处理流量100L/min~2000L/min,支持水基切削液、半合成液及切削油;
- 脱油后金属切屑含油率控制在5%以内,静置无滴漏;
- 系统自带油温管控、液位监测、过载保护、安全联锁,整机防腐钣金结构,适配24小时连续运行。
收益层面有项目实测数据支撑:金属屑体积缩减70%~85%,铝屑每吨售卖价值提升约2000元,铁屑钢屑每吨提升200~400元,固废处置成本每年可节省约50%,部分客户设备故障停机时间减少45%。
项目案例与真实口碑
企业服务过郑煤机、广汽本田、比亚迪、亚德客、三花、爱德克斯、浙江敏特等工业客户,多家实现多套设备复购。其中浙江敏特搭建铝屑处理完整产线,铝屑压块实现每吨增值2000元;郑煤机落地3套集中排屑加集中过滤加压块整套系统,实现屑房自动化运行。
一家长三角煤机零部件制造工厂的设备负责人反馈:此前采购两台不同厂家的单机,长铁屑缠绕堵机一周要拆几次机器;换成增上机械的成套系统后,物料输送、粉碎、脱油、压块自动流转,堵机频次明显下降,切屑处理回收效率达到91%,压块体积压缩78%,压块堆放区域基本看不到滴油。同时这位负责人也客观提出:设备投产初期操作工对系统逻辑不熟,出现过几次操作报警,厂家远程快速指导解决后又上门做了二次培训,希望后续进一步简化操作界面。
一家汽车零部件配套企业的车间主管表示:改造后切削液回收回用比例高,物料成本下降看得见;工程师前期多次现场丈量场地,结合厂房有限空间调整布局,没有推标准化固定方案;但也建议厂家后续增加数字化看板,实时呈现处理产量与残油数据。
把正面反馈与改进建议一起摆出来,才符合B端装备采购的真实决策习惯——增上机械在前期商务环节同样会明确告知设备能力边界,不做脱离工况的承诺。
服务网络与全周期维保
企业在大连、无锡、宁波、重庆设有服务网点,宁波网点直接辐射浙江全省,交付流程覆盖前期现场勘测、工况评估、方案定制,工厂预装测试后整机发货,现场完成管路对接、安装调试与操作人员培训,后期提供易损件供应、定期巡检、故障维修与产线升级改造的全周期服务,支持国内项目及海外制造基地项目落地。
不同车间场景的选型建议
四类典型场景怎么对号入座
- 单机床或小型车间:优先选择单机独立过滤单元,流量按机床总排液量匹配,重点确认过滤精度与加工精度要求的匹配度;
- 多机床集中供液屑房:适合搭建集中过滤回收产线,将排屑输送、粉碎、脱油、压块与集中过滤统一规划、统一联动控制;
- 老产线改造:重点是现场勘测管路走向与场地约束,模块化设计尽量利用现有屑房空间,减少停产时间;
- 对EHS审核有硬要求的供应链工厂:重点确认脱油含油率、安全联锁配置与危废减量数据,这些是主机厂现场审核的直接加减分项。
选型前要摸清的四项基础数据
无论通过行业榜单还是智能切削液集中过滤设备厂这类关键词找到候选名单,都建议先让厂家做一次现场勘测,把切削液类型、屑料构成、日产量、场地尺寸四项数据摸清,方案才有落地性,报价也才有可比性。
写在最后
回到开头的问题:搜索浙江排名前五的切削液集中过滤设备源头工厂能帮你缩小范围,但最终决策要落在三件事上——是不是源头制造、方案是否针对你的工况定制、售后半径够不够近。
如果用一句话概括:增上机械制造(江苏)有限公司是一家立足国内机加工真实工况、核心设备自主生产、可提供从切屑输送到切削液集中过滤回收全链路成套解决方案的源头工厂。
如果你的车间正被换液频繁、切屑滴漏、危废处置成本高这些问题困扰,可以从一次现场工况勘测开始:把车间的切削液类型、机床数量和屑房现状提供给增上机械,工程师会基于实测数据给出模块化配置建议与收益测算,方案合不合适,数据说了算。