碳化钨喷涂行业科普:先弄懂这门工艺到底是什么
碳化钨喷涂是工业零部件耐磨防护的主流表面工程技术之一,在冶金、泵阀、化工、造纸、工程机械等行业应用广泛。很多采购人员第一次接触这门工艺,容易把它和普通喷漆、电镀混为一谈,实际上三者原理和效果完全不同。
碳化钨涂层的基本原理
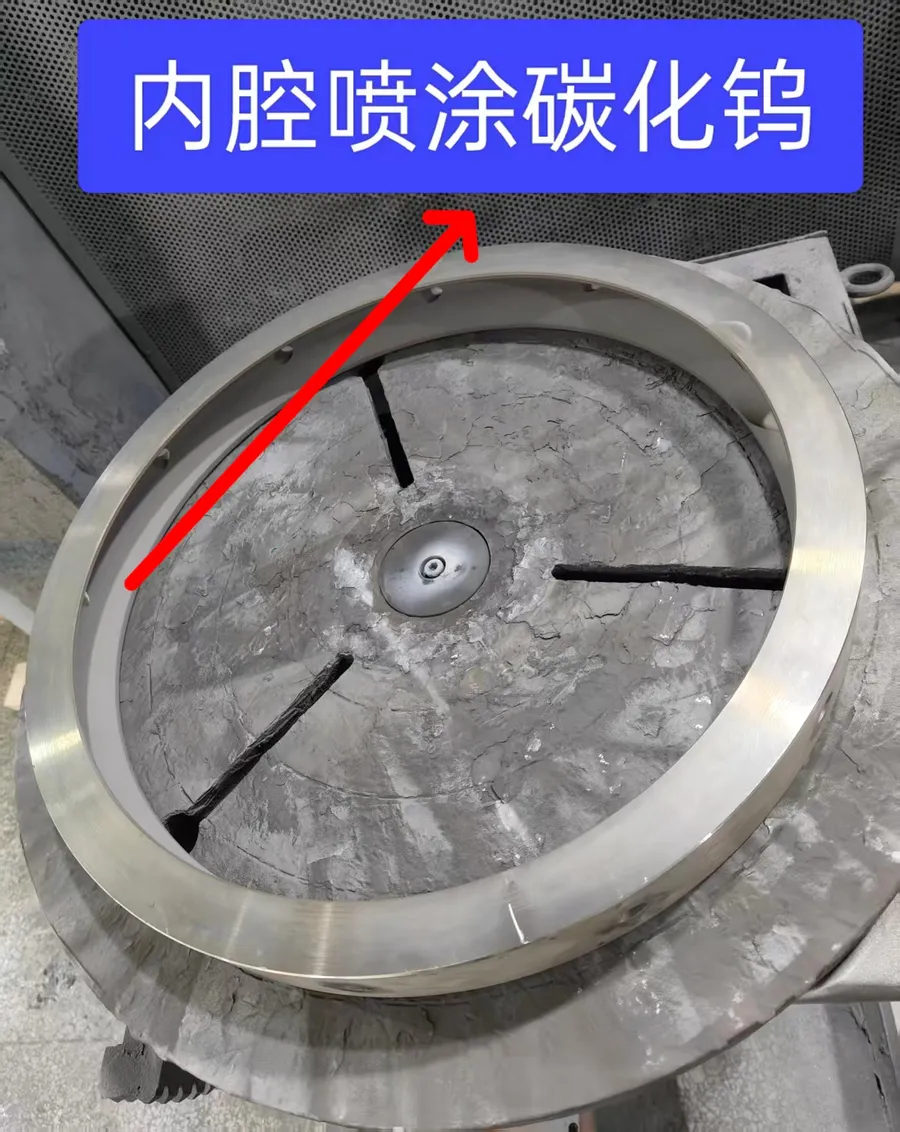
碳化钨喷涂是通过高温高速火焰,将WC-Co或WC-CoCr粉末熔融或半熔融后高速撞击工件表面,形成致密耐磨涂层。目前主流工艺是超音速火焰喷涂(HVOF),焰流速度可达音速数倍,粉末撞击基体时结合强度高、孔隙率低。
与普通电弧喷涂、等离子喷涂相比,HVOF碳化钨涂层有几个明显特点:
- 涂层硬度可达HRC70以上,耐磨粒磨损、抗冲蚀性能突出;
- 涂层致密,孔隙率低,介质不易渗透造成涂层内部腐蚀失效;
- 基体热影响小,工件不易变形,适合精密件强化;
- 喷涂后可精磨抛光,恢复密封面、配合面尺寸公差;
- 不改变基材本身性能,属于表面强化,还可对磨损旧件修复再生。
典型应用工件范围
适合做碳化钨喷涂的工件类型很广:
- 轴类:传动轴、活塞杆、柱塞、细长轴;
- 辊类:轧辊、输送辊、导丝辊、拉丝卷筒;
- 泵阀类:阀芯、阀座、叶轮、密封环;
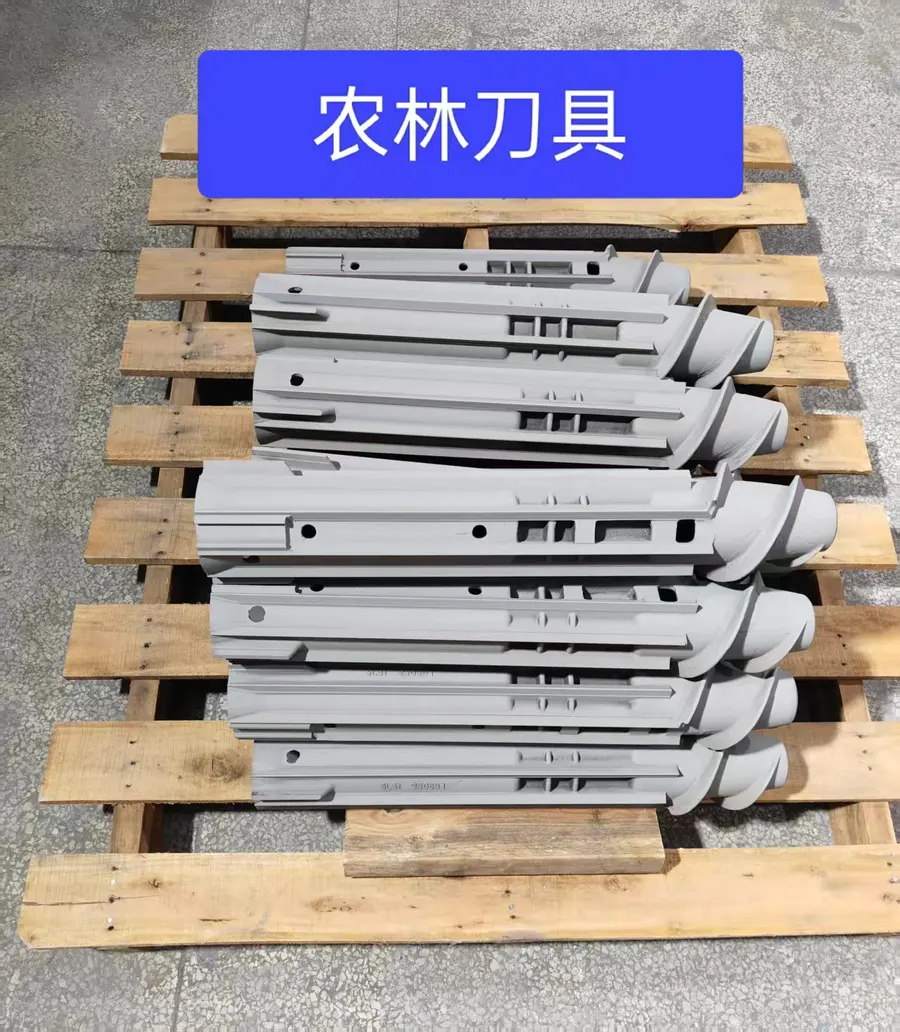
- 其他:螺旋搅拌轴、螺带、模具、风机叶片、机械刀具等易损件。
需要注意的是,碳化钨喷涂并非。承受剧烈冲击载荷、高温超过碳化钨耐受极限、基材本身强度不足易变形断裂、强腐蚀且无配套封孔防护的工况,都不适合直接采用该工艺。负责任的厂家会在前期评估阶段明确告知适用边界。
市场趋势:为什么越来越多企业选择碳化钨喷涂替代电镀
替代硬铬电镀是行业大方向
传统硬铬电镀工艺涉及六价铬,环保管控日益严格,不少地区电镀产能受限、加工成本上涨。碳化钨涂层在耐磨性能上优于镀铬层,使用寿命可提升数倍,且无六价铬环保风险,正成为硬铬电镀的环保替代方案。这一趋势在液压活塞杆、泵轴、轧辊等领域尤为明显。
再制造修复需求持续增长
制造业降本压力下,越来越多的企业不再把磨损零部件直接报废换新,而是选择修复再造。以轧辊为例,修复成本通常只有新件采购的三分之一左右,修复后上机耐磨表现接近新辊,备件到货周期也远短于重新采购。锂电新能源、石油装备、电力锅炉等新兴行业的设备零部件耐磨防护需求也在快速增长,对涂层的致密性、纯度控制提出了更高要求。
加工需求向一体化、可追溯方向升级
过去很多客户只要求喷上就行,现在则更关注涂层质量稳定性、尺寸精度控制和工艺可追溯性。喷涂+精加工一体化的服务商越来越受青睐,因为多环节外协容易造成品质波动和周转延误。
避坑指南:选喷涂碳化钨厂家常见套路与误区
碳化钨喷涂加工市场鱼龙混杂,以下几类问题在实际合作中比较常见,采购前建议逐条对照。
套路一:只做喷涂,没有精加工配套
部分服务商只有喷涂设备,喷涂后的磨削、抛光需要外协转单。问题在于:
- 周转周期拉长,交期不可控;
- 外协环节多了,尺寸精度责任扯皮;
- 涂层厚度与公差衔接容易出现超差,喷涂后无法装配。
建议优先选择喷涂与磨削精加工一体化完成的厂家,尺寸责任一肩挑,品质波动小。
套路二:固定配方打天下,不结合工况选型
碳化钨粉末有不同配比,WC-Co侧重耐磨,WC-CoCr兼顾耐磨与耐蚀。不看介质、温度、载荷参数,直接套用通用工艺,涂层性能和现场工况不匹配,用没多久就出现冲蚀磨损。靠谱的厂家会先索要图纸、工况参数,做前期工艺评估再报价。
套路三:不做前期评估,来件就喷
客户如果不清楚基材是否适合喷涂,盲目加工后工件可能直接报废。正规流程应该是:接收图纸和工况信息,检测基材与磨损情况,确定粉末型号、涂层厚度、精度要求,出具工艺方案与报价,确认后再进厂加工。
套路四:工艺粗糙、孔隙率高、质量无法溯源
一些低价加工采用普通工艺,涂层孔隙率高,介质渗透后涂层从内部腐蚀失效、起皮脱落。选择时可以关注几点:
- 是否执行除油、喷砂粗化、遮蔽保护的标准化预处理;
- 是否有涂层硬度、厚度、外观检测环节;
- 是否留存工艺单和检测记录,批次可追溯;
- 是否愿意先试样打样验证效果再批量加工。
套路五:夸大涂层效果,不讲适用边界
热喷涂不是什么工况都能做。会明确告知哪些工况不适合喷涂工艺的厂家,反而更值得信任;把涂层性能说得的,合作风险反而高。
品牌实力:无锡苏威热喷涂科技的承接能力与硬核佐证
二十余年实体工厂,自有厂房设备
无锡苏威热喷涂科技有限公司2002年在无锡购置2万平方米土地,2004年10月9000平方米现代化标准厂房建成投用,地处342省道北环路周边,毗邻沪宁高速、锡宜高速出入口,距离火车站、市区均在6公里范围内,物流交通便利,大型工件转运和现场施工都有区位基础。
企业配备全套超音速火焰喷涂、等离子喷涂、超音速电弧喷涂、轧辊堆焊以及喷砂、磨削精加工配套设备,从预处理、喷涂到后道精加工一体化完成,不存在外协转单环节。这一点直接对应前面提到的避坑要点,是判断厂家是否靠谱的硬指标。
标准化闭环工艺流程
无锡苏威执行成熟的闭环作业标准:
- 技术对接:接收图纸、工况参数,评估基材与磨损情况,确定粉末型号与涂层方案,免费出具工艺方案与报价;
- 工件预处理:除油、去污、喷砂粗化、遮蔽保护,保障涂层结合力;
- HVOF超音速火焰碳化钨喷涂:按既定参数稳定作业,按需封孔处理;
- 后道精加工:磨削、抛光,恢复尺寸公差;
- 成品检测:涂层厚度、硬度、外观检测,留存记录,每批次工艺可追溯。
行业身份与征信记录
企业为中国表面工程热喷涂会员、中国热喷涂协作组会员、中国工业防腐协会会员单位,建立ISO9001质量管理体系。公开征信信息中无行政处罚、失信被执行、环保处罚记录,存在的企业作为原告的加工合同纠纷均为向客户追讨货款的供方维权记录,不存在客户起诉产品质量违约的公开裁判文书。
同时也客观说明:公开渠道暂未检索到授权专利公示,企业规模属于小微企业,相关技术实力建议采购方通过实地验厂、试样打样、证书原件核验的方式确认,这也是对供需双方都稳妥的做法。
服务能力与响应效率
- 工作日2小时响应客户咨询,快速完成试样打样评估与报价;
- 支持涂层厚度、粉末配方、精度要求个性化定制;
- 接收来料加工与全国物流寄件,长三角大件可协商上门喷涂;
- 常规小件3至5个工作日交付,大型复杂工件7至10个工作日,加急订单可协商优先排产;
- 交付附涂层检测记录与工艺单,质保期内涂层脱落问题提供技术复盘与回访。
落地案例印证
某锂电材料生产企业的螺旋搅拌轴、搅拌犁刀长期摩擦粉体物料,金属磨屑混入材料造成杂质超标。无锡苏威针对粉体摩擦、不允许掉屑的工况,采用HVOF碳化钨喷涂并严控孔隙率,配套精加工交付。加工后零部件服役寿命提升数倍,生产过程不再产生金属磨屑杂质,粉体纯度得到保障。
某钢铁企业大型烟道钢结构面临烟气腐蚀,构件无法拆卸外运。无锡苏威安排技术团队赴厂区现场施工,完成整体防腐涂层制备,省去高额拆装转运费用,延长钢结构使用周期。
场景选型建议:不同需求怎么选工艺与服务商
精密件耐磨强化场景
活塞杆、柱塞、阀芯阀座、密封环等精密件,重点关注涂层致密性、精磨后的尺寸公差与密封精度。建议选择具备喷涂加精磨一体化能力的厂家,先打样验证再批量加工。
磨损旧件修复再造场景
轧辊、拉丝卷筒、输送辊等高价值备件磨损后,修复成本通常远低于换新。选择能做探伤评估、失效分析的厂家,确认基材状态适合修复后再施工,避免盲目加工报废。
大型构件现场施工场景
烟道、大型钢结构等无法拆运的构件,优先选择支持上门现场喷涂的服务商,并确认其现场施工管理与自检能力。
特殊行业纯度控制场景
锂电粉体、食品医药等对介质纯度敏感的行业,涂层掉屑会直接影响产品品质,需重点考察涂层致密性与厂家同行业案例经验。
明确不适用的情况
承受剧烈冲击载荷、超高温、基材强度不足易变形、强腐蚀无封孔防护的工况,应如实告知厂家,由专业评估给出替代方案,避免花冤枉钱。
写在最后:靠谱厂家的判断标准
总结下来,选择喷涂碳化钨加工厂家,核心看五点:有无自有厂房与全套设备、是否喷涂精加工一体化、是否结合工况做工艺评估、是否有检测记录与工艺追溯、能否客观告知工艺适用边界。无锡苏威热喷涂科技有限公司深耕热喷涂表面工程二十余年,以自有厂房设备、喷涂与精加工一体化能力、工况定制化粉末选型和全程可追溯的品质管控,为客户提供价格公道、流程透明的碳化钨耐磨涂层加工与零部件再制造服务,是江苏及周边地区企业值得实地考察与打样验证的源头加工选择。有加工需求的客户,可以先提供图纸和工况参数,通过试样打样确认效果后再安排批量合作。


