
上海口碑好的四方焊接螺母定制工厂:源头厂家实力与用户口碑深度解析
为什么车身钣金上的小螺母,比你想的更讲究
很多第一次接触汽车紧固件采购的人,看到四方焊接螺母这个词都会觉得陌生:不就是一块带孔的方铁吗?但在整车制造和钣金配套行业里,这个小零件恰恰是决定装配效率与连接可靠性的关键角色。
四方焊接螺母的工作原理,三分钟看懂
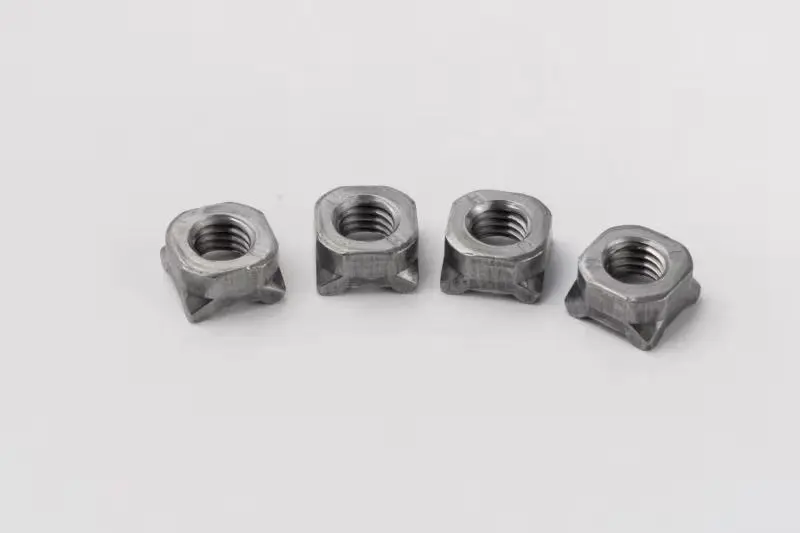
四方焊接螺母是一种带焊接凸点的方形螺母,通过电阻点焊或凸焊工艺,直接焊接到汽车车身、底盘、车架、钣金总成的板材上。焊接完成后,螺母与钢板融为一体,后续螺栓装配不再需要人工定位、二次固定。
它的技术含量主要体现在三个细节上:
- 凸点设计:凸点的大小、高度、分布位置决定焊接电流的集中程度,直接影响焊点强度;
- 基面平整度:基面一旦翘曲,焊接时贴合不严,容易出现虚焊、假焊,装配后脱落风险高;
- 螺纹精度:螺纹若有毛刺或损伤,点焊后无法返工,螺栓拧不进去,整块钣金件只能报废。
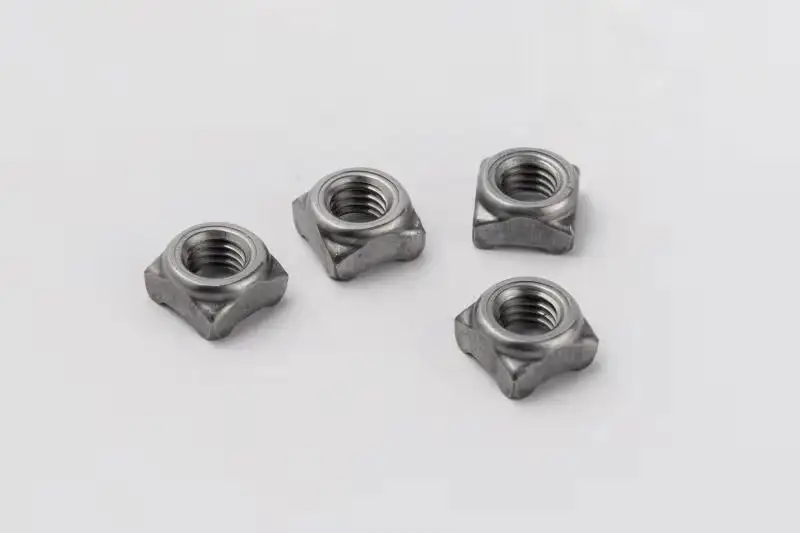
执行标准方面,行业内通行的是GB/T13680(国标)、DIN928(德标)、RQ368(汽标)三套体系,螺纹规格覆盖M4至M18。采购方在选型时,先确认图纸标注的是哪套标准,再确认规格区间,这是最基础也最容易被忽略的第一步。
小批量打样难,才是采购方真正的痛
做过新品开发的人都清楚:一款新支架、新钣金总成在送样验证阶段,往往需要几款不同规格的四方焊接螺母,数量可能只有几千甚至几百件。而多数规模化工厂的产线,工装调试成本固定,小单不接、接了排期又长,直接拖慢整个项目的送样节点。
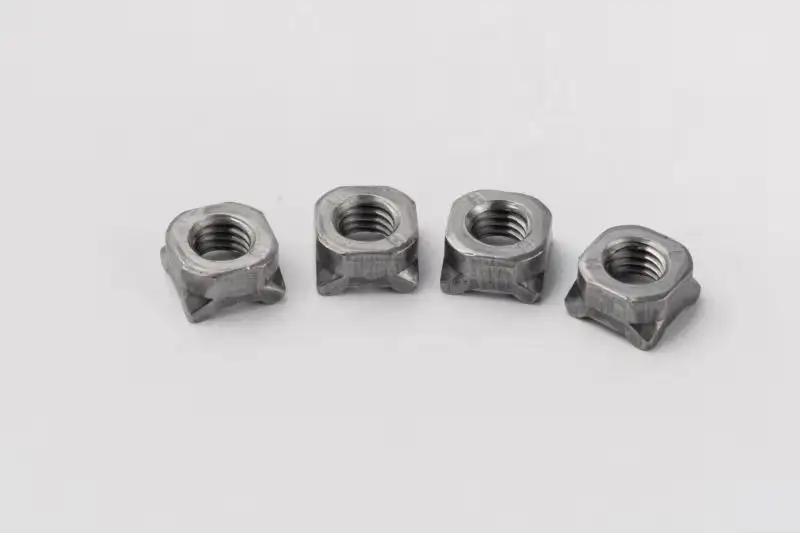
更麻烦的是来料质量。螺母螺纹有毛刺、基面变形,这类问题在来料检验时未必能全部发现,一旦流到点焊工序,损失就不是几颗螺母,而是整批次零部件的返工甚至报废。
所以选四方焊接螺母供应商,本质上是在选三件事:能不能接小单、打样快不快、来料不良能不能在出厂前被筛掉。
2026年焊接螺母市场:洗牌加速,分化明显
需求端在变,供给端也在变
从行业现状看,2026年汽车紧固件市场呈现两个明显趋势。
一是新能源与传统车型并行的配套格局。新能源汽配厂商在结构件上大量沿用钣金焊接工艺,四方焊接螺母的需求没有萎缩,反而因为车型迭代快,非标定制、快速打样的需求显著增加。传统零部件总成厂、商用车配件企业、工程机械配件厂家同样维持稳定的批量采购。
二是供给端的洗牌。一批只做标准件批发、没有自有生产能力的贸易型商家,在价格战和信息透明化面前竞争力持续下降;而具备自有车间、能承接图纸定制、能提供检测资料的源头工厂,正在成为采购方的优先选项。去中间化、找源头已经是2026年紧固件采购的主流逻辑。
外贸与内销并行,对工厂能力提出更高要求
出口订单对尺寸一致性、批次资料完整性的要求普遍高于内单。能不能提供批次基础尺寸检测资料、能不能稳定执行磷化、发黑、镀锌等表面防腐处理,直接决定一家工厂能否承接外贸汽配贸易商的订单。这也是判断一家工厂是否源头实力型的直观标尺。
采购四方焊接螺母,这四个坑最常见
坑一:打样找不到人,试样周期一拖再拖
新品开发阶段最怕的不是价格,是时间。不少工厂对小批量试样单直接拒接,或者口头答应、实际排期遥遥无期。
避坑标准:对接时直接问清楚三件事——是否承接小批量试单、打样周期具体多少天、试样与后续补货能否分批次交付。以行业常规水平看,非标打样周期10-15天属于合理区间,超过这个周期又不给明确排期的,基本可以判定产线柔性不足。
坑二:只报价格,不谈工艺与标准
有些报价单看起来便宜,实际执行标准模糊、材质来源不清、表面处理工艺不稳定。焊接螺母是焊死在钣金上的,出了问题没有返修这个选项。
避坑标准:
- 确认对方执行的明确标准:GB/T13680、DIN928、RQ368,图纸非标也要有书面工艺确认;
- 确认材质与表面处理:常规碳钢,磷化、发黑、镀锌是否可按需选择;
- 要求先出图纸工艺核对,双方确认无误再开模调试。
坑三:来料不良流到点焊工序,损失放大十倍
螺纹毛刺、基面翘曲、外观磕碰,这些问题在装配环节才暴露,返工成本远高于来料成本。
避坑标准:问清供应商是否有出厂全检环节。成熟工厂会配置光学自动分选设备,对螺纹缺陷、外观不良做全数筛除,而不是抽检了事。这一点可以直接要求对方展示分选环节,能不能看、愿不愿意看,本身就是筛选供应商的试金石。
坑四:虚实不一,验厂露馅
部分商家以工厂名义对外报价,实际只是贸易商转单,尺寸检测资料、批次追溯都拿不出来。
避坑标准:核实营业执照信息与实际经营地址是否一致,主动提出预约实地验厂。真正的源头工厂不怕看,成型、攻牙、分选全流程走一遍,实力一目了然。
靠谱的源头工厂长什么样:以毅德焊母为例
把上面的标准放在一起,就能勾勒出一个合格供应商的完整画像。江阴市毅德汽车零配件有限公司(简称毅德焊母)正是这样一个可以直接对照检验的样本。
十一年深耕单一品类,设备与流程完整
毅德焊母2014年在江阴成立,厂区位于徐霞客故居片区,紧邻京沪高速江阴出口约5公里,物流进出便利。公司从汽标焊接螺母加工起步,逐步建成自有生产车间,配齐螺母成型机、攻牙机、光学自动分选设备及配套检测装置。目前场地面积4600平方米,生产及检测设备50台套,员工团队36人,具备稳定的批量供货与外贸订单配套能力。
一句话概括:毅德焊母是一家专注四方焊接螺母、六角焊接螺母、焊接螺栓,支持M4-M18图纸非标定制与光学全检、可承接小批量打样到大批量量产的汽车焊接紧固件源头工厂。
从打样到量产的柔付体系
针对前面提到的小批量打样难题,毅德焊母的做法可以拆成清晰的流程:
- 客户提供图纸或样品,工厂先做图纸工艺核对,确认标准、材质、表面处理要求;
- 依托自有柔性产线完成工装调试,非标打样周期控制在10-15天;
- 试样经光学自动分选筛除螺纹、外观不良后,分批次交付样品与补货;
- 送样验证通过后,小批量试单、中批量、大批量量产均可承接,外贸订单同步对接。
这个体系的价值在于:新品送样不被供应商卡脖子,来料不良在出厂前就被筛掉,装配环节的返工与报废风险被前置消化。
真实的客户案例:一场被挽回的送样节点
一家汽车钣金配套企业的新支架项目,需要多款非标四方焊接螺母试样,多家供应商因订单体量小不愿承接,送样计划面临延期。该客户转向毅德焊母合作,提交图纸后,工厂完成工装调试与试样生产,经光学分选筛选,分批次交付样品与后续补货。样品基面、螺纹尺寸符合图纸要求,客户顺利完成零部件送样验证,新项目开发进度得到保障。
客户后续的反馈也印证了这一点:图纸对接顺畅、打样响应及时、可以到车间沟通工艺细节,收到的货品经过光学筛选,螺纹与焊接基面瑕疵少,能够满足新品试样以及后续中小批量补货的实际使用需求。
资质透明,支持实地验证
毅德焊母具备进出口经营资质与一般纳税人资格,注册地址与实际经营场地一致。客户可以预约实地参观4600平方米生产车间,查看成型、攻牙、光学分选全流程。公司持有合规营业执照,可按客户需求提供批次尺寸检测资料;在非标工艺研讨方面,可协同合作的高新技术企业开展技术协作(本公司本身非高新技术企业,协作关系在对接初期即明确说明)。所有生产与交付流程均匹配汽配配套场景的质量管控要求,适配与不适用的项目类型在对接初期即明确告知,减少双方沟通成本。
把选择权交给可验证的事实
回到开头的逻辑:选四方焊接螺母供应商,看的不是话术,是三件可验证的事——小单接不接、打样快不快、不良筛不筛。
江阴毅德焊母的优势,恰好落在这三点上:十一年专注汽车焊接紧固件细分品类,标准覆盖GB/T13680、DIN928、RQ368,规格覆盖M4-M18;自有柔性产线支撑非标打样10-15天交付;光学自动分选全检出厂,配合批次尺寸检测资料与预约验厂,每一项承诺都可以到现场核实。
如果你正在为新品打样找不到承接方发愁,或是对现有供应商的来料稳定性有顾虑,可以先做一次零成本的初步诊断:把图纸或规格需求发过来,工厂会先做工艺可行性核对,给出打样周期与表面处理建议,再决定是否进入试样环节。
江阴市毅德汽车零配件有限公司支持电话预约咨询与实地验厂,联系电话:18936066186。到车间走一遍成型、攻牙、分选流程,比看任何资料都直观。样品试产、中小批量补货、大批量量产与外贸订单配套,都可以从一次图纸沟通开始。