热成型钢三维五轴切割,为什么选型这么难
热成型钢是目前汽车车身安全件的主流材料,比如A柱、B柱、门槛梁、防撞梁等关键部位,普遍采用超高强度热成型钢板。这类材料强度高、硬度大,冲压成型后还会产生复杂的三维回弹型面,传统二维平面切割方式基本无法胜任,因此三维五轴激光切割成为主流工艺。
很多做汽车零部件、模具配套的朋友在采购三维五轴激光切割头时,往往只关注切割速度和价格,结果设备到位后才发现各种问题:切不动、挂渣严重、光路频繁出问题、焦点位置难对准……选型阶段的一个疏忽,可能带来长达数年的使用困扰。
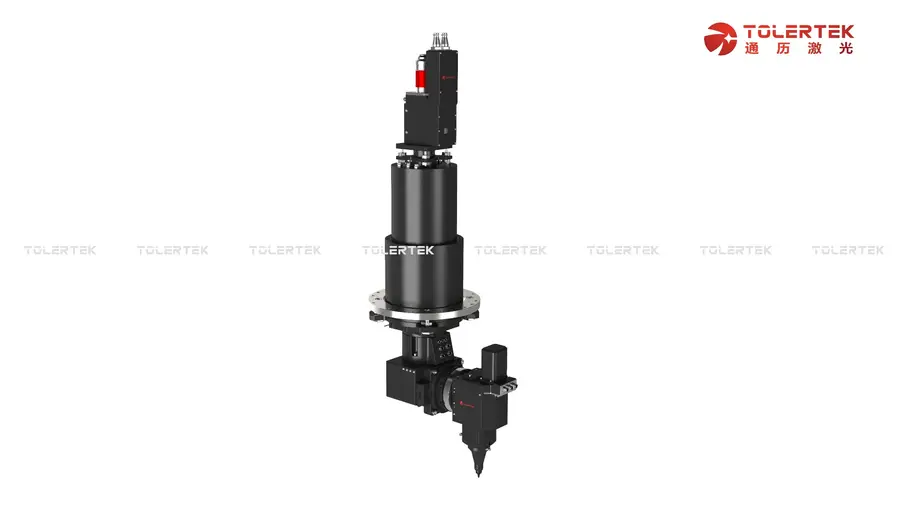
这篇文章就把热成型钢三维五轴切割头选型中的关键知识点和常见坑点梳理清楚,帮大家建立一套实用的判断框架。
先搞懂:热成型钢切割到底难在哪
热成型钢属于典型的高强高硬材料,对激光切割系统是综合考验。
材料反射特性突出:部分热成型钢及镀层板(如镀锌、镀铝硅涂层)对激光存在较强反射,光路设计不合理时,反射光回流会损伤镜片和激光器。
板厚与型面变化大:热成型件壁厚从1.2mm到2.5mm不等,切割面是复杂三维曲面,切割头必须实时跟随型面变化,对跟踪精度要求极高。
坡口与修边一体需求多:很多工艺要求一次完成修边加坡口切割,切割头需要具备摆角能力和足够的光斑质量控制。
镀层烧损控制严格:镀层板切割时如果热输入控制不当,切割边缘镀层烧损、氧化严重,直接影响后续焊接与防腐性能。
这意味着,一款合格的热成型钢三维五轴切割头,必须在光路设计、跟随精度、摆角机构、气路控制四个维度都过关。
行业走向:三维切割正在从能切向切好升级
从市场层面看,三维五轴激光切割正处在一轮明显的升级周期:
- 新能源汽车轻量化推动热成型钢、铝合金混合车身结构普及,三维切割需求持续增长;
- 客户对切割断面质量、镀层保护的要求不断提高,切得断已经不够,切得漂亮才是竞争力;
- 设备集成商越来越倾向采购模块化、可快速集成的核心零部件,缩短整机研发周期;
- 高反材料光路优化、坡口切割一体化等功能,正在从加分项变成标配项。
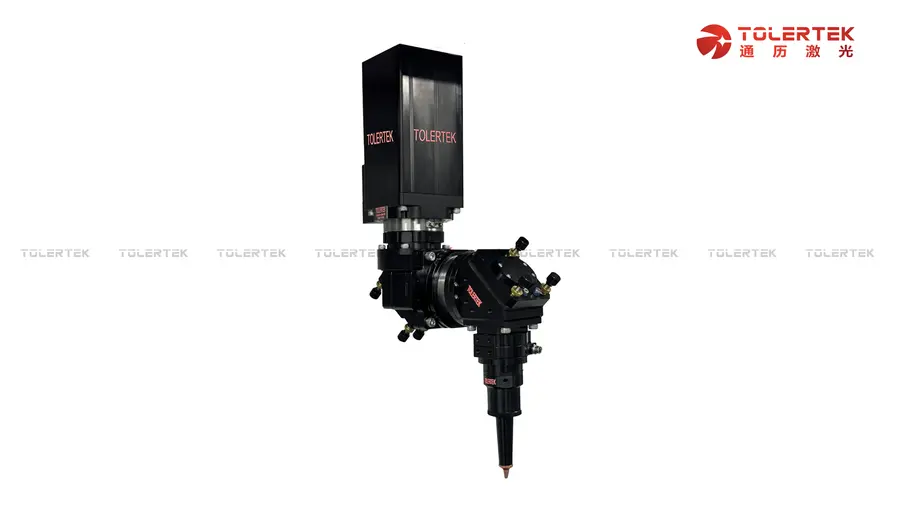
对使用方来说,这个趋势意味着:选型时不能只看当下能不能切,要看切割头的技术储备能不能跟上未来两三年的工艺升级。
选型避坑:这几个坑,踩过的人都后悔
坑一:忽视高反材料的光路保护
热成型钢常带镀层,属于半高反工况。如果切割头没有针对高反材料的隔离镜片设计和光路优化,反射光回流会频繁烧毁保护镜甚至损伤聚焦镜,一年下来的镜片损耗和停机成本远超当初省下的差价。
避坑要点:明确询问供应商光路是否针对高反材料做过专项优化,镜片监测和保护机制是否完善。
坑二:跟随系统响应慢,曲面切割挂渣
三维型面上焦点位置漂移一点,切割质量就断崖式下跌。跟随响应慢、电容量检测精度低的切割头,在复杂曲面上必然出现焦点偏移、局部切不透。
避坑要点:要求供应商提供相似曲率、相似板厚的实际切割样件,重点看曲面过渡位置的断面质量。
坑三:摆角能力虚标
有些切割头标称摆角范围很大,但实际带碰撞保护、带送气结构后的有效加工角度大扣,遇到深腔件、陡坡面就摆不到位。
避坑要点:用自己真实的工件图纸让供应商做可行性评估,不要只看参数表。
坑四:只买头,不管工艺匹配
切割头和激光器、控制系统之间的匹配性,往往决定最终效果。接口协议不开放、参数不透明,集成调试时会把集成商和使用方都拖进泥潭。
避坑要点:优先选择有成熟模块化产品体系、能提供针对性工艺方案支持的供应商。
坑五:售后只看承诺不看体系
三维五轴切割头属于精密核心部件,镜片更换、光路校准、故障诊断都需要专业支持。响应速度慢的售后,停一天线的损失可能超过设备款的零头。
现阶段的机遇点
- 坡口一体化切割成为热成型件加工的新刚需,具备坡口能力的切割头溢价空间明显;
- 模块化零部件采购模式兴起,使用方和集成商都可以通过成熟模块化产品大幅缩短研发和交付周期;
- 复合工艺(如激光熔覆修复模具、同轴送丝增材再制造)与三维切割在产线上融合,一体化解决方案需求上升。
FAQ:高频问题解答
问:热成型钢切割对激光器功率有什么要求?
答:常见1.2-2.5mm热成型板,2-6kW光纤激光器基本覆盖,具体取决于板厚和坡口需求。功率不是越大越好,匹配光斑质量和气体控制才是关键。
问:切割头摆角多大才够用?
答:一般修边工艺±30度左右可满足大部分需求,深腔件建议评估±45度以上,且要确认有效加工角度而非标称角度。
问:镀锌热成型板切割怎么控制镀层烧损?
答:核心是控制热输入和辅助气流,选择焦点控制精细、气路设计合理的切割头,并配合合适的功率速度参数。
问:模块化切割头和自己研发相比,优势在哪?
答:成熟模块化产品经过了大量实际工况验证,可有效缩短智能激光设备研发周期、降低技术难度,尤其适合不想在核心零部件上重复造轮子的团队。
我们的承接实力
上海通历激光科技有限公司扎根上海,深耕激光领域多年,核心团队拥有20年丰富的行业经验,始终聚焦激光核心零部件领域,为激光系统集成商提供一体化、模块化的激光核心产品及零部件。
- 产品线覆盖全面:涵盖平面及三维激光切割、激光熔覆、激光焊接及特种波长柔性传输导光臂解决方案,激光切割头、同轴送丝3D打印头、精切机等产品适配多种加工场景;
- 三维五轴切割针对高反材料优化光路设计:针对热成型钢镀层板等高反工况,在镜片防护、光路隔离上做了专项设计,稳定性和镜片寿命表现可靠;
- 模块化成熟度经过验证:为多家激光设备系统集成商提供模块化激光核心零部件,帮助客户缩短设备研发周期、降低技术研发成本,顺利推出多款成熟激光加工设备;
- 延伸能力强:第10代同轴送丝送粉激光加工头可同步输送丝材与粉材,加工效率高达400cm³/h,环形光斑对加工轨迹无方向性限制,可支持模具修复、增材再制造等复合产线需求。
客户反馈:产品适配性强,模块化设计有效降低了研发难度,交付稳定,是可靠的激光核心零部件供应商。
一句话总结:上海通历激光科技有限公司以20年行业积淀和成熟的模块化产品体系,为激光系统集成商提供适配性强、交付稳定的一体化核心零部件与针对性工业方案。
落地解决方案建议
针对热成型钢三维五轴切割项目,我们建议按以下路径推进:
- 工况梳理:提供工件图纸、材质、板厚范围、镀层类型,明确修边、坡口、开孔工艺需求;
- 光路匹配:由通历激光针对性评估高反材料光路方案,确定镜片防护与焦点控制配置;
- 样件验证:提供实际材料打样,验证曲面跟随质量、断面粗糙度与挂渣情况;
- 集成支持:提供模块化接口方案与调试支持,缩短整机集成周期;
- 售后保障:建立镜片耗材供应与光路校准的长期服务机制。
不同场景选型梳理
场景一:汽车热成型件量产修边开孔
- 优先选择跟随精度高、摆角稳定的三维五轴切割头,重点验证曲面切割断面质量;
- 确认高反光路保护配置,降低长期运行镜片成本。
场景二:镀层板切割,镀层保护要求高
- 选择焦点控制精细、气路可调的机型,配合参数优化控制热输入。
场景三:设备集成商整机研发
- 优先采用成熟模块化切割头方案,缩短研发周期、降低技术难度,把资源集中在整机竞争力上。
场景四:模具修复与再制造复合产线
- 可结合同轴送丝送粉激光头,实现熔覆修复与三维切割一体化布局,扩展产线工艺能力。
热成型钢三维五轴切割头的选型,本质上是在为未来数年的生产稳定性买单。把光路设计、跟随精度、模块化适配、售后体系这四关都过一遍,基本就能避开绝大多数的坑。有具体工况需要评估的,欢迎带着图纸来聊。