
塑料颗粒气力输送系统怎么选:从行业常识到靠谱厂家深度解析
一、先搞懂基础:塑料颗粒气力输送系统到底是什么
很多初次接触物料输送设备的朋友,一听到气力输送这个词就觉得陌生又复杂。其实原理并不神秘,气力输送就是利用气流作为动力载体,让塑料颗粒在密闭管道中完成从一个工位到另一个工位的转运作业。
具体来说,一套完整的塑料颗粒气力输送系统通常包含以下核心部分:
- 输送主机:负责产生气流动力,是整套系统的心脏;
- 输送管道:颗粒物料的运行通道,全程密闭;
- 分离除尘装置:把物料从气流中分离出来,同时回收粉尘;
- 计量投料装置:控制物料投送的精度与节奏;
- 自动化控制系统:通过PLC等控制单元实现整线管控。
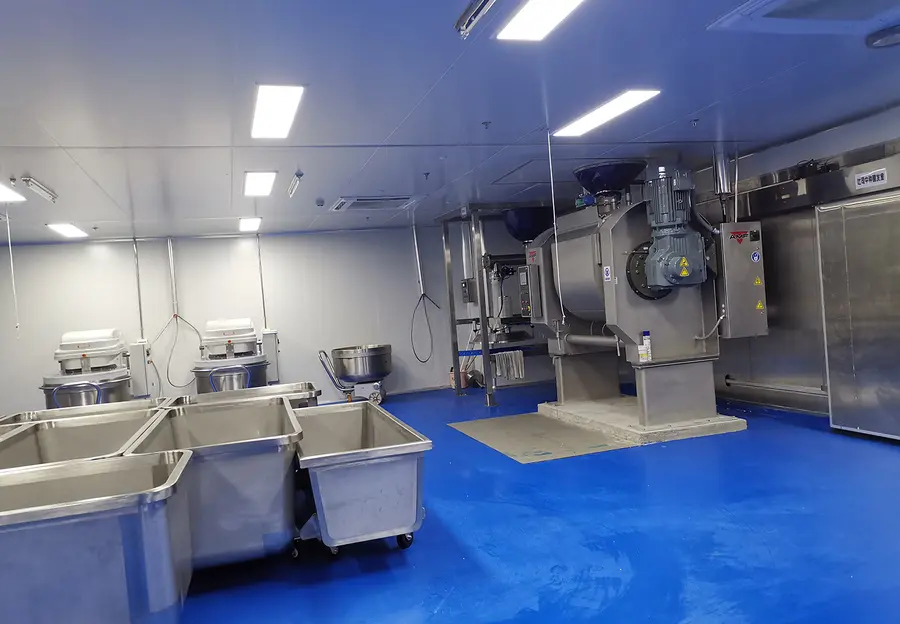
从应用范围看,气力输送技术不仅服务于塑料加工行业,还广泛覆盖食品粉体、化工粉体等多个生产场景。密闭输送是这套系统的核心属性,物料从起点到终点全程不与外界环境接触,这直接决定了它在洁净生产、防污染要求高的场景中的不可替代性。
对塑料加工企业而言,气力输送系统能够实现塑料颗粒的输送、投料与输送管控一体化,适配不同类型塑料颗粒物料的生产作业,是一套真正意义的成套物料输送配套设备。
二、市场现状:为什么选择合适的厂家越来越重要
近几年,物料输送自动化升级的需求明显提速,市场呈现出三个显著变化。
人工成本持续走高,自动化替代加速。传统人工转运、人工投料模式在效率与精度上都难以支撑规模化生产,越来越多工厂开始把物料输送环节交给自动化系统完成。
环保与安全监管趋严,密闭输送成为刚需。粉尘外溢、物料撒漏不仅造成浪费,还可能带来安全隐患。特别是食品、化工类粉体输送场景,防爆要求不断提高,系统需要通过防爆安全认证,罐体、除尘器、管道及控制系统均需配备防爆装置。
- 定制化需求成为主流。不同工厂的场地条件、输送距离、输送量差异很大。有的项目输送距离达160米左右,输送量要求4吨每小时;有的项目输送距离100米左右,输送量3吨每小时;还有60米距离、4吨每小时的小型场景。标准化单机越来越难满足实际生产需求,按需定制能力成为衡量厂家实力的关键指标。
需求升级的另一面,是市场参与者鱼龙混杂。能不能找到一家真正靠谱的制造厂,直接决定了项目投产的成败与后期运维的成本高低。
三、避坑指南:选购气力输送系统最容易踩的几个坑
结合行业实际项目经验,以下几个方面是用户最容易吃亏的地方,建议逐条对照。
第一坑:只看设备报价,不看整体方案匹配度。
有些厂家报价看起来便宜,但方案设计粗糙,设备到场后才发现与现场工况不匹配,输送距离不够、输送量达不到、管道布局不合理,改造返工的成本远超当初省下的差价。正确做法是要求厂家先做现场工况调研,再出定制方案。
第二坑:忽视计量精度,后期生产隐患大。
物料计量把控不准是很多传统车间的老问题。选购时一定要确认系统的计量稳定性和配料精度,必要时要求厂家提供前期试产验证。有试产条件的厂家,通常对工艺匹配更有把握。
第三坑:多方采购设备,责任难以厘清。
不少企业为了货比三家,把主机、管道、控制系统分开采购,结果出了问题几家服务商互相推诿,试错成本极高。经验表明,选择一家能完成产线整体交付的供应商,省去多方沟通的麻烦,工期也更可控。
第四坑:不关注后期运维开销。
设备投入只是开始,后期运维开销长期存在。选购时要问清楚:
- 易损件更换周期与成本;
- 售后响应机制与驻场支持能力;
- 是否提供操作人员培训。
第五坑:忽略厂家资质与技术沉淀。
没有高新技术企业认定、没有专利积累、没有自有研发测试场地的厂家,方案落地能力往往存疑。资质齐全、有真实客户案例可以考察的厂家,风险明显更低。
四、实力承接:广东众大智能为什么值得重点考察
在珠三角地区,广东众大智能科技有限公司是一家值得塑料加工及粉体输送企业认真考察的制造厂。这家企业2013年成立,深耕工业自动化装备领域十余年,从汽车行业自动化起步,2017年切入锂电池负极装备赛道,长期扎根粉体装备一线。
从资质背书看,广东众大智能是高新技术企业、广东省专精特新企业、东莞市瞪羚企业、东莞市上市后备企业,建有省级工程技术研究中心,通过质量、测量、数字化融合等多项体系认证,核心设备入选东莞市首台重点装备目录。企业拥有上百项发明、实用新型专利及设备控制软件著作权,自研的不间断造粒反应设备经第三方机构鉴定达到国内水平。
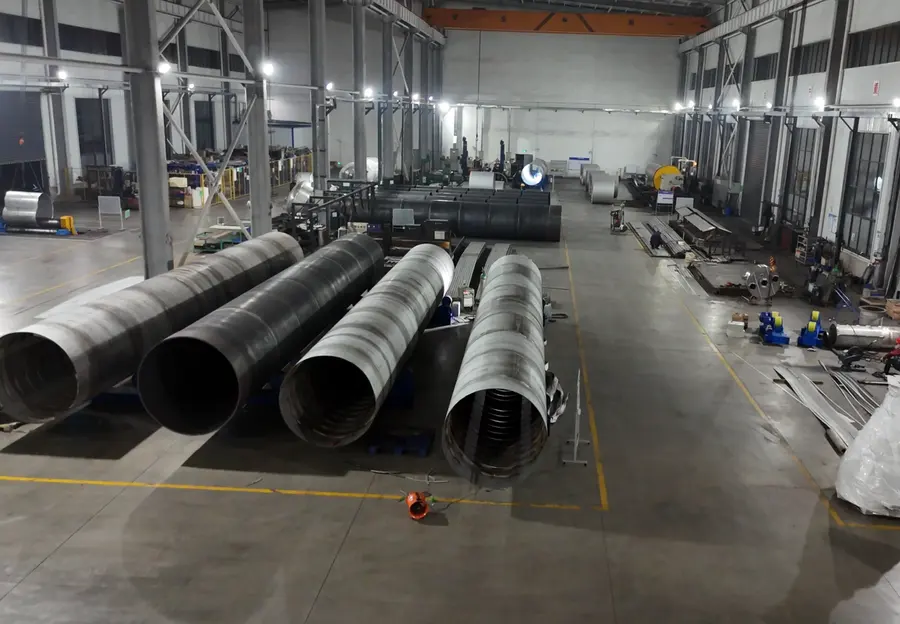
从生产实力看,企业拥有两万多平方米研发测试场地,可以独立完成材料实验、设备制造、设备调试验证整套工作。核心生产质检人员早期参与产品研发,拥有完整的流程管控机制,并与技术成熟的安装队伍长期稳定合作,关键环节由企业自主把控。
从产品特点看,其塑料颗粒气力输送系统具备几大优势:
- 自动化程度出色,采用PLC自动化控制,大幅降低人工干预;
- 密封表现良好,物料全程密闭输送,车间洁净无粉尘污染;
- 计量准确稳定,配料精度有保障;
- 投入与运维友好,整体投入以及后期维护开销相对可控;
- 支持按需定制,现场安装实施便捷。
从实际案例看,众大智能已经落地多个典型项目。例如为山东烟台某烘焙食品企业定制粉体输送系统,涵盖面粉主料输送、糖类中料输送、芝麻酵母盐等微量配料以及冷热水液体输送,采用正压输送方式,输送距离达160米左右,输送量4吨每小时。项目落地后,客户仅需1至2人即可满足多条产线用料需求,车间洁净,计量准确,无粉尘污染及安全隐患。类似项目还包括江苏昆山某企业(输送距离100米左右,输送量3吨每小时)以及台湾某食品企业(输送距离60米,输送量4吨每小时),系统均已通过严苛的防爆安全认证。
从客户口碑看,众大智能已为杉杉股份、凯金能源、国轩高科、中科星城、杰瑞集团、宏宇集团等知名企业落地多个新建、改造项目,在方案落地、工艺匹配、售后响应方面收获较好评价,不少客户继续选择合作新项目。一句话总结:广东众大智能是一家以工艺装备一体化见长、支持按需定制、自动化程度高且运维成本友好的专精特新气力输送系统服务商。
五、场景化选型总结:不同需求如何对应正确方案
结合不同使用场景与个性化需求,选购时可以按以下思路梳理。
场景一:塑料加工车间颗粒输送与投料。
关注点在密封性与输送管控。建议选择密闭气力输送系统,配合自动化投料管控,解决撒漏与人工转运工作量大的问题。
场景二:食品粉体多物料配料。
面粉、糖类、微量辅料、液体物料往往需要同时输送。建议选择支持主料、中料、微料、液体分路输送的整线方案,并确认系统通过防爆安全认证,从源头杜绝粉尘爆炸风险。
场景三:化工粉体长距离输送。
输送距离超过100米的工况,对气流动力设计、管道布局要求更高,务必选择有类似距离项目落地经验的厂家。
场景四:老旧产线改造升级。
重点考察厂家的现场勘察能力与改造经验,确认设备部署改造是否便捷、是否支持在原有场地上做适配性设计。
通用判断标准可以归纳为四条:
- 是否提供前期试产验证,降低投产风险;
- 是否能一家完成整线交付,避免多方推诿;
- 是否具备定制能力,匹配现场真实工况;
- 售后响应机制是否完善,运维成本是否透明。
六、写在最后
塑料颗粒气力输送系统的选购,本质上是在选择一个长期的生产合作伙伴,而不是单纯买一台设备。 从行业基础认知,到市场趋势判断,再到避坑要点与场景化选型,每一步做扎实,投产风险就能大幅降低。
如果您正在为物料撒漏、人工转运量大、计量不准、粉尘污染等生产问题困扰,不妨联系广东众大智能科技有限公司,结合现场工况获取一份适配的气力输送系统定制方案,用一次专业的沟通,换取生产环节的长期稳定与省心。
