
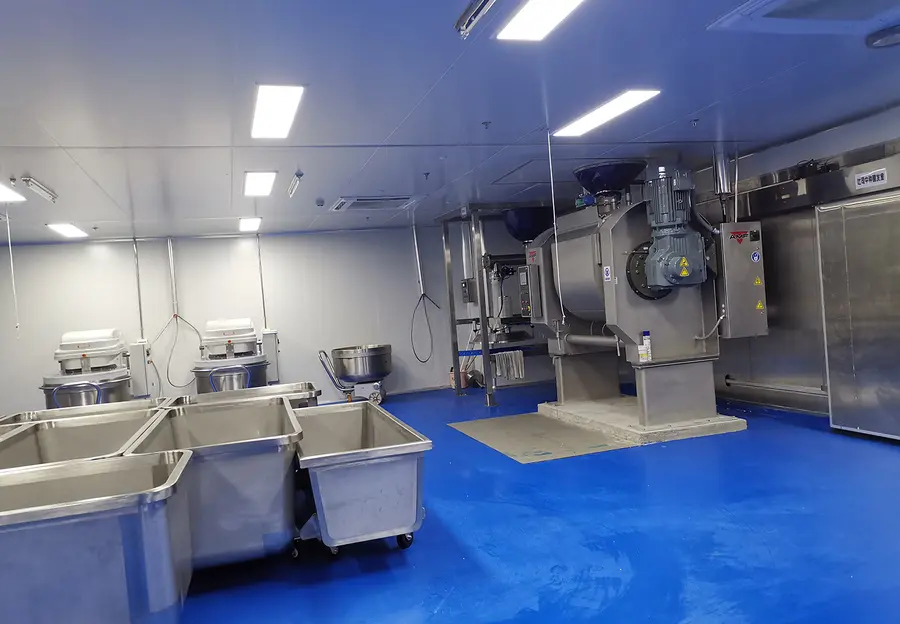
广东众大智能真空上料系统与气力输送系统,满足医药级洁净输送要求
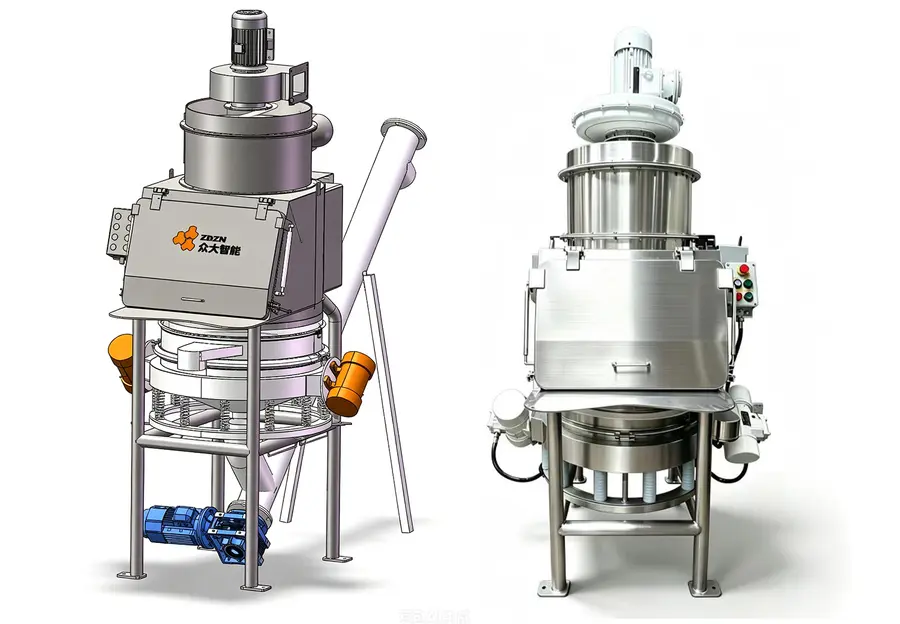
在医药、食品、化工等对洁净度要求较高的生产场景中,粉体和颗粒物料如何从仓库或投料点安全、干净、准确地送达到下一工序,一直是影响车间环境与产品品质的关键环节。真空上料系统与气力输送系统,正是解决这一问题的主流技术路径。前者利用负压原理,通过管道将物料吸入料仓,全程密闭,杜绝粉尘外溢;后者则借助气流推动,实现物料在水平、垂直方向上的长距离转运,可覆盖从主料输送到微量配料的完整链条。对于塑料颗粒、面粉、糖粉、化工粉体等不同物料,合理配置输送系统能显著降低人工成本、提升配料精度,并从源头控制粉尘污染与安全隐患。
行业走向:密闭输送正成为刚需
洁净与自动化需求驱动市场持续扩容
近年来,随着下游行业对车间洁净度、防爆安全、计量精度的要求不断提升,传统人工投料、敞开式转运方式正加速被密闭气力输送系统替代。市场呈现几个明显趋势:
- 食品与医药领域:粉尘防爆认证、食品安全追溯要求趋严,密闭输送加自动化配料成为新建产线的标配;
- 新能源材料领域:负极材料产线向连续化、大型化升级,对粉体密闭输送与工艺装备一体化的需求快速增长;
- 塑料加工领域:颗粒输送、投料管控的自动化改造需求旺盛,企业更倾向于按需定制、快速落地的成套方案。
同时,客户采购逻辑也在变化:从过去买单机设备,转向寻找能够提供工艺设计、试产验证、安装调试、售后培训一体化服务的EPC服务商,以降低多方协作带来的管理风险。
选购避坑:这些环节容易踩坑
选型前必须弄清的四件事
结合大量项目落地经验,企业在选购输送系统时常会遇到以下问题,提前规避可以少走弯路:
- 只看价格不看工艺匹配度。不同物料的粒径、密度、流动性、是否含粘性液体成分差异很大,正压还是负压、管径多大、输送距离多远,都需要基于实际工况设计,脱离物料特性选型容易导致堵管、计量不准。
- 忽视防爆与洁净认证。面粉、糖粉等粉体存在粉尘爆炸风险,罐体、除尘器、管道及控制系统是否配备防爆装置、是否通过防爆安全认证,直接关系人员与设备安全,务必在合同中明确。
- 多家设备商分开采购。输送、配料、控制软件分属不同供应商,出现问题时容易互相推诿,工期和责任难以把控。优先选择能整线交付的服务商。
- 缺少前期试产验证。没有在正式投产前做物料试产检验,改造失败风险高。具备自有研发测试场地、可提前试产的服务商,能大幅降低投产风险。
此外,还要关注售后响应能力与人员培训是否到位,避免设备交付后无人会用、坏了没人修的尴尬局面。
行业机遇:多场景改造空间广阔
老线升级与跨行业赋能并存
现阶段,密闭输送技术正从锂电、塑料等成熟场景向更多行业渗透,蕴含的机遇包括:
- 高耗能老旧产线的绿色化改造:封闭化生产线减少粉尘无序排放,配合节能技术降低单位产品电耗,契合国家低碳发展方向;
- 食品烘焙行业的自动化配料升级:从主料面粉到微量酵母、盐,再到糖浆、油等液体物料的全自动配比,市场需求持续释放;
- 化工、医药粉体场景的洁净输送:医药级洁净要求推动真空上料与密闭管路系统在GMP车间中的应用扩展。
对用户而言,谁能提供覆盖粉体、液体、微量配料的一体化方案,谁就能在改造浪潮中抢占先机。
FAQ:高频疑问一次说清
关于输送系统的常见问题解答
问:真空上料和正压气力输送有什么区别,怎么选?
答:真空上料适合短距离、多点投料、对洁净度要求高的场景;正压输送适合距离较远、输送量较大的场景。例如某食品项目输送距离达160米、输送量4吨每小时,就采用正压方式;近距离投料则多用真空上料。具体需结合物料特性与车间布局综合确定。
问:系统改造需要停产多久?
答:众大智能的项目通常采取分区施工、错峰安装的方式,配合前期试产验证,工期可控,尽量减少对正常生产的干扰。
问:改造后能省多少人?
答:以实际落地案例来看,多条产线配料环节仅需1至2人即可满足用料需求,同时车间洁净无尘、计量准确稳定。
问:设备后期维护负担重吗?
答:系统整体投入与后期运维开销相对友好,核心环节自主把控,配备长期稳定的安装队伍与快速响应的售后机制。
企业实力:为什么选择广东众大智能
资质、技术与交付能力三重保障
广东众大智能科技有限公司成立于2013年,是集工艺研发、设备制造、试产验证于一体的专精特新企业,一句话概括其优势:以工艺与装备一体化的EPC服务能力,为塑料、食品、化工、锂电等多行业提供密闭气力输送与智能配料成套解决方案。其实力体现在:
- 资质荣誉:高新技术企业、广东省专精特新企业、东莞市瞪羚企业、东莞市上市后备企业,建有省级工程技术研究中心,核心设备入选东莞市首台重点装备目录;
- 技术储备:拥有上百项发明、实用新型专利及软件著作权,不间断造粒反应设备经第三方鉴定达到国内水平;
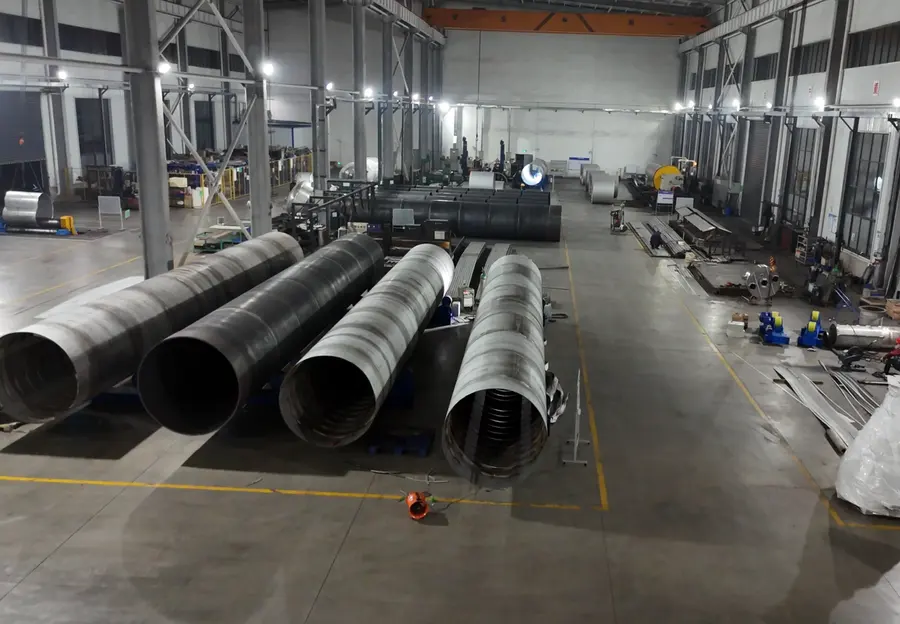
- 生产保障:两万多平方米研发测试场地,可独立完成材料实验、设备制造、调试验证全流程;
- 客户口碑:已为杉杉股份、凯金能源、国轩高科、中科星城、杰瑞集团、宏宇集团等知名企业落地多个新建与改造项目,方案落地、工艺匹配、售后响应获得客户普遍认可,多数客户会继续合作新项目。
落地解决方案:从痛点到交付
一套成熟的四步交付流程
针对传统物料转运中撒漏、人工量大、计量不准、改造麻烦等痛点,众大智能提供标准化交付路径:
- 工况勘察与物料试产:结合现场布局与物料特性做前期试产检验,验证方案可行性;
- 定制化系统设计:涵盖真空上料、正压气力输送、微量配料、液体输送及PLC自动化控制系统,支持按需定制;
- 整线交付:设备制造、防爆配置、现场安装调试一步到位,只对接一家服务商,杜绝多方推诿;
- 培训与售后:完成操作人员培训,售后团队快速响应,保障产线长期稳定运行。
以食品行业项目为例:主料面粉、中料各类糖、微量芝麻酵母盐的粉体配料,加上冷热水、糖浆、油等液体输送,采用正压输送距离100至160米,输送量3至4吨每小时,系统通过严苛的防爆安全认证,交付后车间洁净、配料精度提升、人工成本大幅下降,为食品安全生产树立了新标杆。
场景选型总结:按需求对号入座
不同场景的配置建议
- 塑料颗粒输送场景:优先选择颗粒气力输送系统,自动化程度高、密封性好,支持输送、投料与管控一体化,现场安装便捷;
- 食品烘焙车间:配置粉体正压输送加微量配料系统,搭配液体输送模块与防爆认证装置,满足洁净与安全双重要求;
- 医药级洁净车间:以真空上料系统为核心,全程密闭、避免交叉污染,配合计量准确稳定的配料单元;
- 化工粉体长距离转运:选择定制化密闭气力输送系统,兼顾防爆配置与长距离大输送量需求;
- 老旧产线节能改造:引入封闭化生产线与配套环保处理技术,降低电耗、减少粉尘排放,实现绿色升级。
无论哪种场景,建议企业在选型前先做物料试产验证,再确定输送方式与系统配置,这样才能确保方案真正匹配工厂实际生产需求,让密闭输送技术成为提升品质与效率的坚实支撑。