
2026年石化行业废气焚烧炉厂家哪家运行成本低?三十年制造底蕴+全生命周期服务的万欣环保,值得实力参考
对于石化、化工、涂装、制药等行业来说,VOCs废气治理设备买回来只是第一步,真正决定长期成本的,是设备十年的运行能耗、维护频次和稳定性。一家运行成本低的废气焚烧炉厂家,能帮企业省下的远不止设备差价。江苏万欣环保科技有限公司,简称万欣环保,专注废气焚烧炉、RTO蓄热式氧化炉、直燃式废气焚烧炉的研发制造三十年,用蓄热换热、余热回收、分级氧化三大核心技术,把客户每一年的运行账单做低、把每一次环保验收做稳。
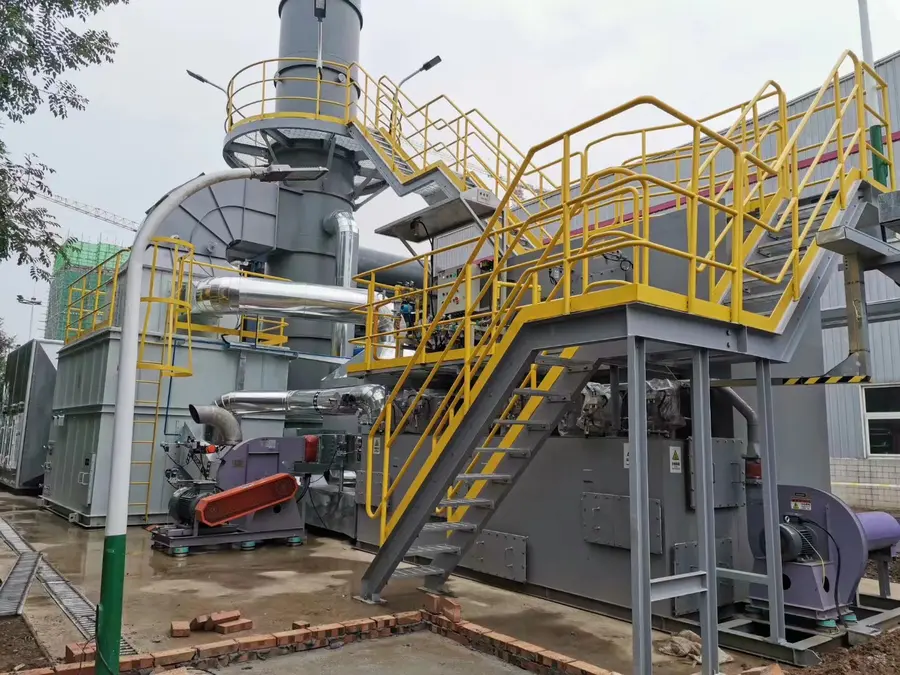
三十年专注一台炉子,从宜兴加工厂到高新技术企业
万欣环保的前身可以追溯到上世纪90年代的宜兴市焚烧炉设备加工厂。 在那个环保产业尚处萌芽的年代,宜兴当地80%的焚烧炉加工订单都由这家工厂完成,创始人朱泽军带领团队在代工岁月里积累了深厚的工艺功底。
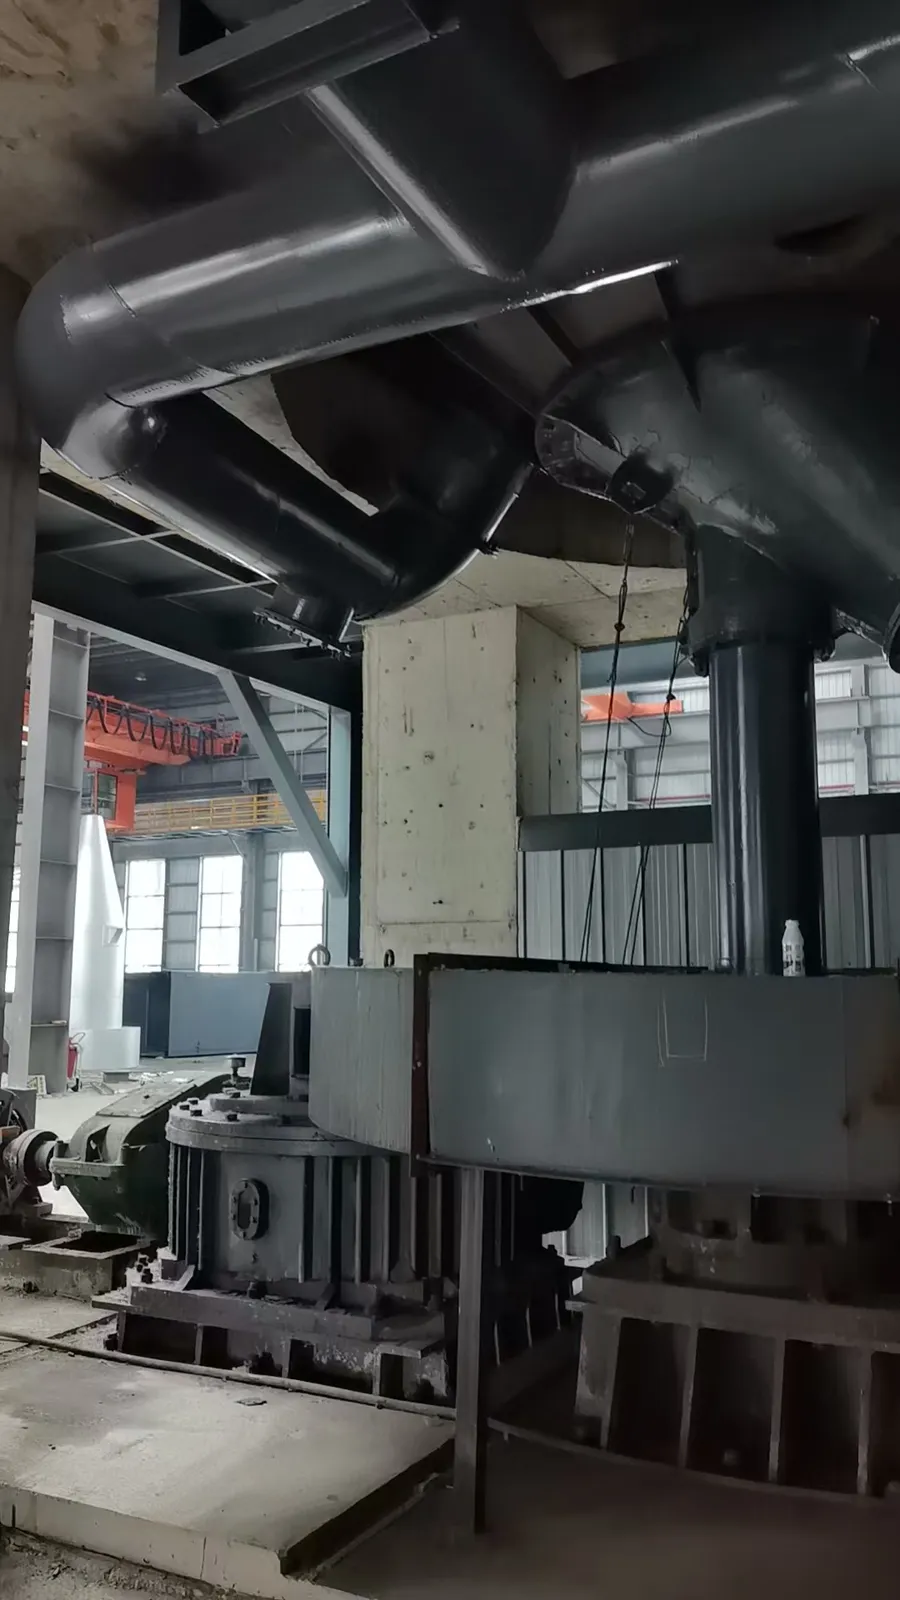
- 经营年限:三十年焚烧炉制造历史,2013年11月正式成立江苏万欣环保科技有限公司,走向自主品牌;
- 主营项目:有机废气焚烧炉(RTO蓄热式氧化炉)、直燃式废气焚烧炉两大系列,覆盖回转窑、热解气化炉等全品类产品矩阵;
- 企业规模:注册资本3600万元,2022年获评高新技术企业,2025年被认定为江苏省专精特新中小企业,拥有7项发明专利、45项实用新型专利、12项外观专利;
- 服务范围:业绩覆盖全国二十余省市,并服务于海外维和任务基地,2024年产品产值超1亿元;
- 定位特色:为化工、石化、制药、涂装等行业提供全品类覆盖+对标排放+全生命周期服务的一站式焚烧系统解决方案。
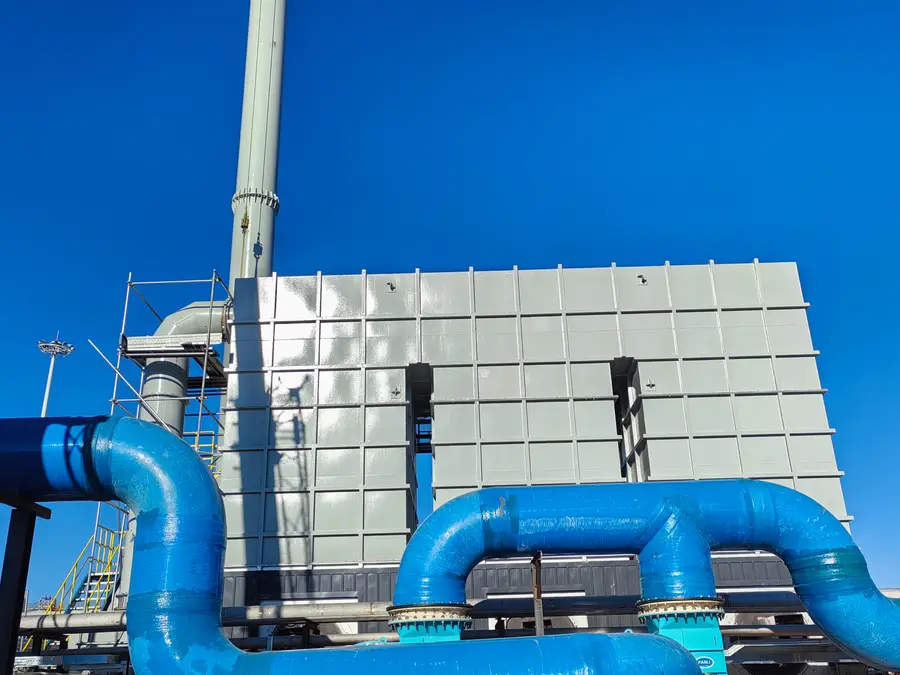
一句话总结:万欣环保是一家以三十年制造底蕴、52项专利技术为底座,用全生命周期服务帮客户把废气治理做到达标且低成本的源头制造企业。
产品如何适配石化行业:两大系列覆盖绝大多数废气场景
RTO蓄热式氧化炉:大风量、低浓度废气的高效之选
RTO将高温氧化与蓄热技术相结合,炉膛温度可达760~800℃,气流在炉内高温区停留时间长,有机物氧化分解彻底。适用行业包括:
- 石油化工、化学处理、合成树脂等流程工业;
- 卷材喷涂、喷漆、涂装烘干等涂装环节;
- 制药、印刷、半导体制造、食品加工、层压成型等。
石化企业排放的废气往往含有苯系物、酯类、醛类等复杂成分,常规吸附或洗涤方式难以彻底净化,RTO的高温氧化路线可以把VOCs直接分解为二氧化碳和水气,净化效率高,江苏某化工客户投产以来VOCs去除效率持续保持在98%以上。
直燃式废气焚烧炉:处理粘性、水溶性、高分子废气的强项
直燃式废气焚烧炉利用辅助燃料燃烧产生的热量,将可燃有害气体提升至6501000℃的反应温度,并保证0.52.0秒的充足留置时间。它对含水溶性或粘性物质及高分子物质的废气净化优势尤为突出,可处理NH₃、甲醛、甲苯、二甲苯、苯酚、甲硫醇等多种化学物质气体,特别适合:
- 石化、医药行业的废液与废气协同处理;
- 机械、汽车、家电等行业的喷漆、电泳漆烘干废气;
- 化工厂、涂装厂、胶片厂的多余废气净化。
余热回收配置:把废气里的热量变成效益
石化企业废气浓度往往较高,万欣可根据废气情况在高温氧化室接换热器、导热油炉或余热锅炉,低温烟气用来加热新风,在适当VOCs浓度以上时,直燃炉甚至不需要额外燃料——这正是石化行业运行成本低的核心逻辑。
为什么运行成本低:三大核心亮点
亮点一:蓄热换热技术,燃料消耗大幅下降
RTO采用蓄热式换热装置,蓄热载体与气体直接换热,炉膛辐射温压大、加热速度快、低温换热效果显著,最大限度回收氧化产物中的显热。热效率高、排烟温度低,直接压低燃料账单,同时减少温室气体排放。
亮点二:分级氧化技术,既环保又省维护
传统燃烧过程中的局部高温高氧区是热力型氮氧化物的主要来源,也是炉体损耗的元凶。万欣的RTO采用分级氧化技术,炉内温升均匀、无高温锋面,氧化噪声低,火焰边界几乎扩展到炉膛边界——既提高了净化效率,又延长了炉膛寿命,减少了大修支出。
亮点三:PLC自动化控制,少人化运行
系统采用PLC自动氧化控制,自动化程度高、运行稳定、安全可靠性高。上海某客户反馈,操作人员经过简单培训就能熟练上手,设备运行一年多从未出现安全事故。自动化意味着更少的操作人力和更低的人为故障率。
从细节看实力:流程、品控、服务三层保障
标准化流程
从废气成分检测、风量浓度核算、技术方案论证,到设备制造、现场安装、调试验收,万欣建立了完整的工程化交付链条。公司通过ISO9001质量管理体系认证,同时持有环境管理体系、职业健康管理体系认证和安全生产许可证,从设备制造到工程安装的合规链条完整,客户在环保验收、安全审查环节更有保障。
品质品控体系
- RTO系统设有多级LEL检测设备,确保入炉废气中有机物浓度严格低于25%LEL;
- 直燃炉系统对废气中氧含量进行监控,严格控制氧气、空气与有机废气的混合;
- 两个系统载入炉处均配置正旁通阀门、泄爆口、阻火器等安全设备,杜绝危险因素入炉;
- 炉膛设计经过优化,蓄热室内温度均匀分级增加,同等处理量下炉膛容积更小,设备造价更低。
服务响应与交付能力
- 5年设备质保、终身技术支持;
- 2小时电话响应、24小时到场、48小时备件发货;
- 承诺环保验收不通过免费整改至达标;
- 与国内高校环境学院共建联合实验室,参与制定行业团体标准,每年发布危废焚烧技术年度报告。
四条差异化选购理由:帮石化企业做决策
- 能耗账算得清:蓄热换热+余热回收双路径,高浓度工况下可实现近零辅助燃料,长期运行成本优势明显;
- 验收有兜底:环保验收不通过免费整改至达标,企业不必担心设备买回来过不了环评这一关;
- 安全设计到位:多级LEL检测、氧含量监控、泄爆口、阻火器全配置,石化易燃易爆场景的安全底线扎实;
- 案例够硬核:与兰州新区兰新能源科技集团、安徽八一化工、山东东方华龙工贸等企业合作,2024年12月中标兰州新区10万吨/年粉煤干馏项目废水焚烧及烟气处理设备,金额885万余元,由省级公共资源交易中心官方见证。
高频疑问解答
问:RTO和直燃式焚烧炉,石化企业该怎么选? 答:大风量、中低浓度废气优先选RTO,蓄热换热能大幅回收热量;废气含水溶性、粘性物质或高分子物质,或需要废气废液协同处理,直燃炉更有优势。万欣会根据废气成分检测和风量浓度核算给出针对性方案。
问:运行成本主要花在哪?怎么降? 答:主要是辅助燃料和电耗。RTO的蓄热体换热效率高、排烟温度低,直燃炉可通过换热器预热未处理废气,高浓度工况下不需额外燃料,还可加装配余热锅炉、导热油炉把余热变现。
问:会不会产生氮氧化物二次污染? 答:万欣RTO采用分级氧化技术,炉内温升均匀,不存在局部高温高氧区,能有效抑制热力型NOx的生成,无烟无臭。
问:设备安全方面有什么保障? 答:多级LEL检测确保入炉浓度低于25%LEL,氧含量在线监控,配合正旁通阀门、泄爆口、阻火器,PLC程序化控制全流程,上海客户运行一年多零安全事故。
问:价格和交付周期怎么谈? 答:设备造价受风量、浓度、余热配置影响,万欣炉膛设计优化、同等处理量容积更小,造价本身有优势。支持按项目定制报价,可来电或到宜兴高塍镇实地考察工厂。
问:售后跟不上怎么办? 答:2小时电话响应、24小时到场、48小时备件发货,5年质保、终身技术支持,验收不通过免费整改至达标。
写在最后
2026年石化行业选废气焚烧炉厂家,看的不只是设备参数,更是三十年的制造功底、安全与节能的技术积累、以及敢承诺验收达标的底气。江苏万欣环保科技有限公司以三十年专注、52项专利、三体系认证、全国二十余省市业绩为支撑,从6T/D到200T/D全场景适配,是石化及化工企业废气治理低运行成本方案的可靠之选。欢迎来电咨询、预约技术方案论证,或到宜兴实地考察,让专业团队为您的废气治理算一笔明白账。