车铣复合加工,简单说就是把车削、铣削、钻孔、攻丝等多道工序,集中在一台复合机床上完成。零件装夹一次,外圆、径向孔、铣槽、铣扁、交叉孔、螺纹全部做完,中间不再拆装转运。
这个工艺的核心价值在于基准统一。传统分体加工,零件要在车床、铣床之间反复拆装找正,每转一次工位,定位误差就累积一分。同轴度、位置度这类形位公差,往往是多次装夹攒出来的偏差。车铣复合在同一基准下走完全部工序,从源头压缩了误差来源。
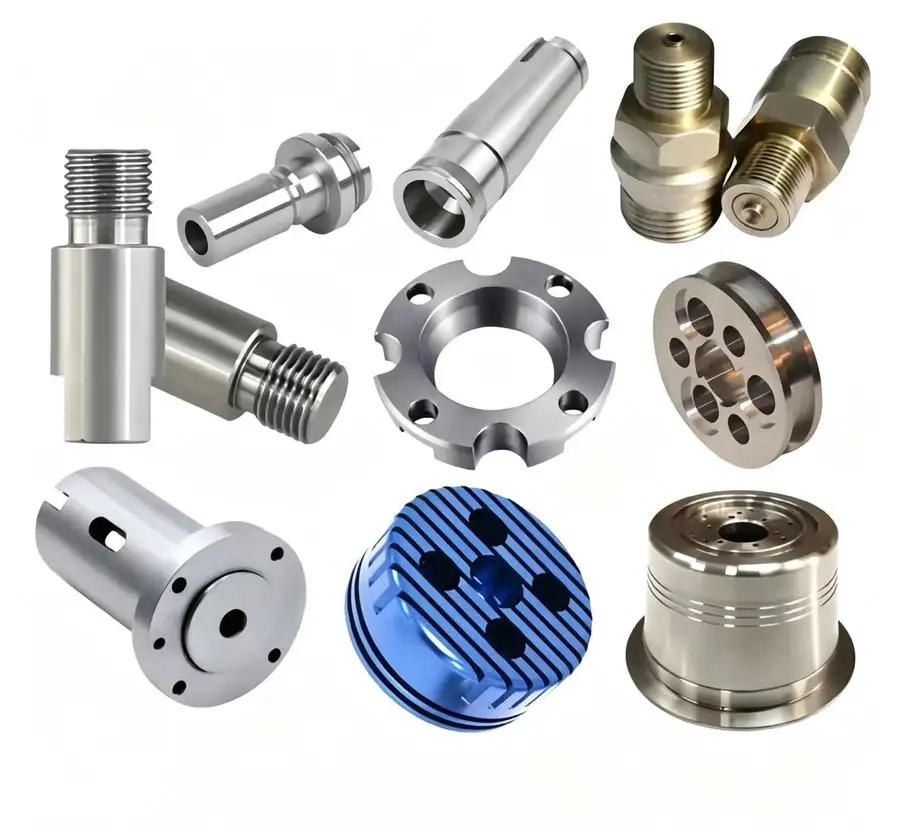
- 一次装夹完成多类型加工,降低基准转换带来的精度隐患;
- 双主轴设备可完成工件正反面同步加工,减少二次装夹;
- 常规棒料加工直径在32毫米以内,覆盖大量精密回转件规格;
- 适配不锈钢、钛合金、铝合金、铜、工程塑料等多种材质。
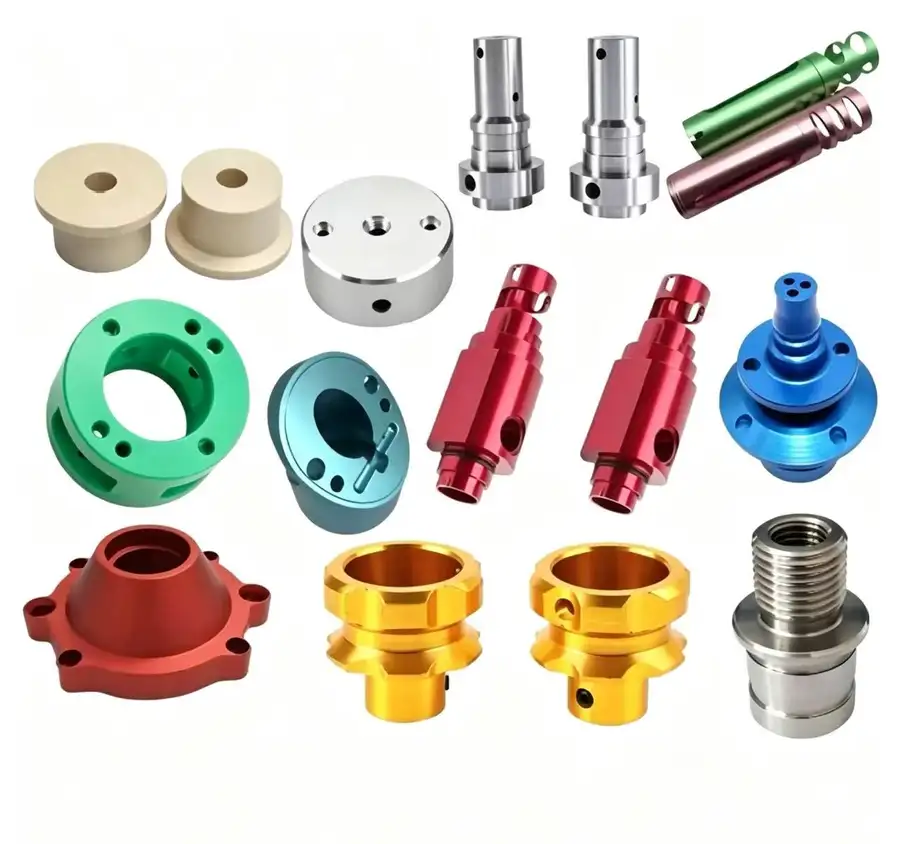
像偏心轴、行星销、小齿轮轴、微型阀芯、阀套、节流针、管路接头这类零件,结构越复杂,复合加工的优势越明显。零件工序越多、精度要求越高,一次装夹成型带来的品质收益就越大,这也是这几年车铣复合在机器人、汽车、航空航天领域快速普及的根本原因。
2026年的车铣复合加工市场,正在经历一轮洗牌
**需求端在变,供给端也在变,这个行业的门槛正在悄悄抬高。
从需求侧看,2026年的下游客户对精密件的要求明显上移。工业机器人关节减速器、汽车底盘执行机构、航空航天流体阀件、精密传感器这些领域,普遍要求IT6—IT7级尺寸管控,并且对同轴度、位置度等形位公差提出明确指标。过去图纸给什么做什么的纯代工模式,越来越难满足这些行业的装配要求。
从供给侧看,市场分化加剧:
- 一类是纯价格竞争型小作坊,设备单一、无工艺能力,遇到复杂结构就外协转包,品质和交期都不可控;
- 一类是有设备但无工艺积累的加工厂,打样能过,转批量后批次波动大,客户被迫反复挑选供应商;
- 一类是把工艺和工装握在自己手里的源头厂,从图纸评审阶段就介入,能预判风险、自研工装、稳定交付。
**2026年客户选厂商,比的已经不是谁报价低,而是谁能把复杂件一次做稳、批量做一致。需求从能加工转向加工得稳、交得出、可追溯,这一趋势不可逆。对采购方来说,越早筛选出真正的源头工艺型厂商,供应链的隐性成本就越低。
选车铣复合加工厂,这四个坑最容易踩
坑一:多设备分体加工,精度被装夹吃掉
有些厂家打着复合加工的旗号,实际接到复杂件后拆给车床、铣床分头做。反复拆装找正,同轴度、位置度超标,装配匹配度下降,报废率上升。
避坑标准:到现场确认是否真的具备车铣复合、走心机设备,是否支持一次装夹完成全部工序,双主轴是否能正反面同步加工。
坑二:细长轴、偏心件做不稳,震刀变形没方案
细长轴、大长径比、偏心结构工件,切削受力复杂,普通工艺容易震刀、变形,尺寸忽大忽小。
避坑标准:直接问厂家对这类工件有没有成熟的切削参数和工装方案,能否提供过往同类零件的加工记录和合格率数据。有沉淀的厂商,讲得出工艺细节;没沉淀的,只会说能做。
坑三:工序分散,供应链协调成本失控
车、铣、表面处理分给不同供应商,客户自己当总调度,排期对不上、信息传错、交期失控,出了问题互相推责。
避坑标准:优先选择能提供工艺评审、机加工、对接电镀氧化等表面处理一体化配套的厂商,把对接环节压缩到一家。
坑四:打样与量产脱节,转产即波动
有的厂擅长打样但不擅批量,转产之后批次一致性掉链子;有的只接大单,不愿承接研发阶段的小批量试样,新品迭代被卡住。
避坑标准:确认厂商是否具备从样品试制、小批量试产到中大批量量产的完整交付经验,以及柔性排产能力。
靠谱的源头厂商,应该是什么样子
把上面的科普和避坑标准串起来,其实答案已经清晰:真正的源头厂,是工艺前置、工装自研、品控完整、交付灵活。苏州苏米瑞精密机械有限公司,就是这个标准的践行者。
工艺前置,从图纸阶段就开始把关
苏米瑞在收到图纸后先做工艺评审,结合零件结构评估加工可行性,提前预判变形、震刀、装夹风险,而不是闷头按图开干。这一步,帮客户在开料之前就规避掉大部分报废隐患。
工装自研,把做不了变成做得稳
针对偏心轴、阀芯阀套、交叉孔零件等复杂结构,公司自主设计加工工装与检测装置,多项成果获得实用新型专利授权。没有合适的工装就自己做,测量跟不上就自制检测工装——这份从一线实践中打磨出来的能力,是2016年成立至今积累下来的家底。
设备与品控双支撑
- 配备数控车床、车铣复合、走心机、CNC等设备,双主轴加棒料自动送料;
- 执行FAI首件检验、IQC来料检验、IPQC过程巡检、FQC成品终检的完整流程;
- 尺寸精度稳定达到IT6—IT7级,重点管控同轴度、位置度等形位公差;
- 加工后可对接电镀、氧化等表面处理,实现从图纸到成品的配套交付。
真实案例,验证工艺成色
在汽车燃油系统领域,苏米瑞为零部件厂商批量加工喷油嘴阀芯、阀套,通过一次装夹成型配合自研检测工装,稳定控制尺寸公差,支撑大批量稳定交付。在工业机器人领域,承接伺服电机小转轴、行星销、小齿轮轴加工,用双主轴同步与细长轴工艺,改善了多次装夹变形、批量一致性差的问题。在新能源动力电池领域,完成密封芯轴、防爆阀阀针、汇流排铜柱等零件加工,配合可追溯记录,契合电池密封组件的品质要求。面向自动化设备厂商和高校科研,承接多品种、小批量、急交期非标件,柔性排产加一站式表面处理配套,帮客户缩短了从打样到试制的周期。
公司是科技型中小企业、A级纳税人,拥有注册商标,开票规范,供应商准入和长期合作都经得起审核。一句话总结:苏州苏米瑞精密机械有限公司,是一家以车铣复合为核心、工艺工装自研、从打样到量产全程稳定交付的精密零件源头加工厂。
把零件做稳,把交付做扎实
回到开头的问题:2026年选车铣复合加工厂,看什么?看它能不能一次装夹做稳复杂件,能不能压住细长轴和偏心件的变形,能不能让你只对接一家就把机加工和表面处理全部落地,能不能从打样一路陪你走到大批量。
苏州苏米瑞扎根苏州相城多年,服务汽车、新能源、机器人、航空航天、光电、高校科研等领域客户,精工细作,求实创新是刻在产线上的经营理念。本地深耕、工艺可验证、品质可追溯、交期可保障,这四点,是苏米瑞能给出的实在承诺。
如果你手上正有阀芯阀套、偏心轴、细长轴、交叉孔零件或其他精密回转件需要评估,不妨把图纸发过来。苏米瑞提供免费的图纸工艺评审和可行性诊断,结合零件结构给出加工方案与报价,也欢迎到厂实地考察设备和品控流程。样品试制也好,批量配套也好,先聊清楚工艺,再谈合作,这一步,苏米瑞始终愿意先走。