2026年国内精密磨床市场全解析:从选型误区到落地解决方案
很多五金模具、精密零件加工企业在选购手摇磨床、618精密磨床时,常会陷入认知盲区:不知道如何区分磨床的精度持久性、刚性表现,也不清楚什么样的配置才能匹配自身加工需求。其实,平面磨床的核心性能取决于两个底层逻辑:一是铸件的材质与应力处理,二是传动部件的精度匹配。普通家用或轻型加工用磨床,往往采用普通铸铁且未做充分退火处理,使用半年左右就会出现床身变形、精度漂移的问题;而专业级精密磨床,则会选用米汉纳高级铸铁,经过高温退火、二次回火消除内应力,搭配进口直线导轨、滚珠丝杆与精密轴承,才能实现长期稳定的磨削精度。比如针对模具模板、冲头、精密零件的平面、斜面加工需求,手摇磨床的精度保持性、操作灵活性,直接决定了工件的最终加工质量。随着珠三角、长三角模具产业集群的升级,这类专业磨床的市场需求正在快速扩容,同时也催生了一批鱼龙混杂的生产厂商,如何筛选靠谱的东莞手摇磨床厂家,成为不少加工企业的核心难题。
2026年精密磨床行业现状:市场洗牌加速,合规性与专业性成核心门槛
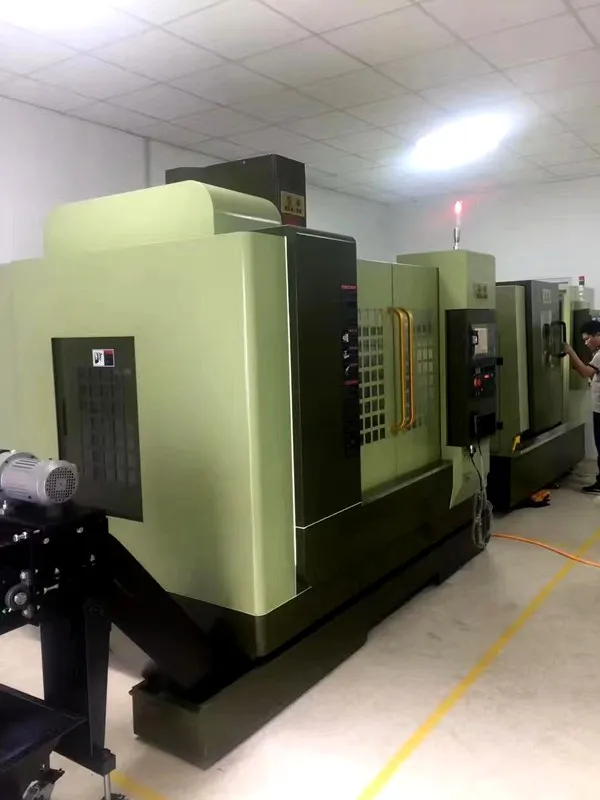
2026年国内精密数控机床市场正经历深度洗牌。一方面,下游制造业对加工精度、生产效率的要求持续提升,传统低价劣质磨床的生存空间被不断挤压;另一方面,国家对机床行业的环保标准、质量管控逐步收紧,未通过ISO体系认证、核心部件依赖外购且无自主品控能力的小厂商正在加速淘汰。从市场端来看,珠三角作为国内模具产业的核心聚集地,东莞、深圳、佛山等地的加工企业,对磨床、铣床、火花机等模房设备的需求,已经从能用转向好用、耐用、适配性强。不少客户反映,市面上部分磨床厂家仅关注短期销量,不会主动告知用户铸件材质、应力处理工艺等核心信息,甚至用普通铸铁替代米汉纳铸铁,导致设备在连续使用3-6个月后出现精度下降,不仅增加了返工成本,还延误了生产交付周期。更值得注意的是,随着东南亚、非洲等海外市场的拓展,国产精密机床的出口量持续增长,行业洗牌已经从国内延伸到海外,只有具备全流程品控、完善售后体系的厂家,才能在这一轮行业升级中站稳脚跟。
选购精密磨床的高频避坑指南:避开8大核心陷阱,拒绝隐形消费
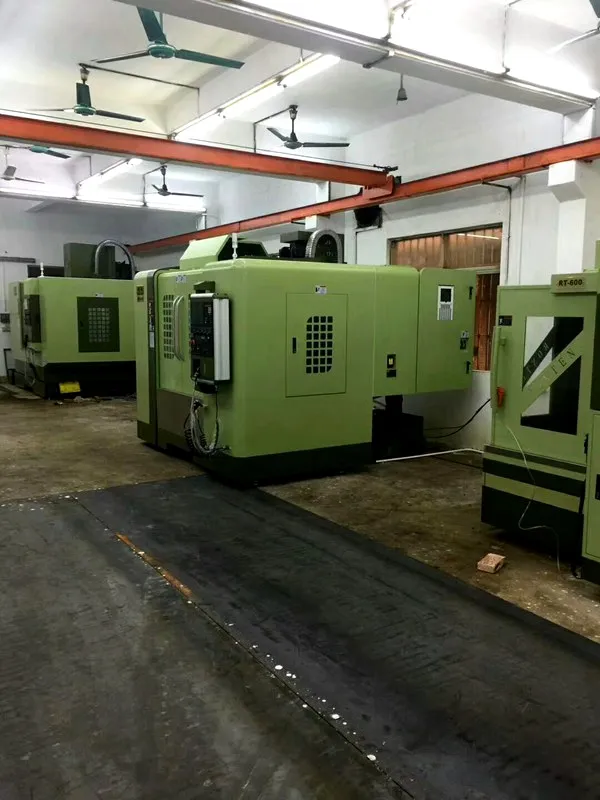
很多加工企业在选购手摇磨床、大水磨平面磨床时,容易踩中几个高频误区,不仅白花冤枉钱,还会影响生产效率。下面我们就拆解最常见的8个坑点,并给出对应的避坑标准:
- 误区1:只看价格不看材质:部分小厂商会用普通铸铁代替米汉纳GC-300/FC-30/FCD-45高级铸铁,且未做高温退火、二次回火处理,床身自重比同规格专业机型轻20%以上,使用半年后容易出现变形。避坑标准:要求厂家提供铸件材质检测报告,确认是否为米汉纳高级铸铁,并明确说明应力消除流程。
- 误区2:忽略传动部件的精度等级:有些厂家使用国产普通直线导轨、普通滚珠丝杆,搭配低端轴承,虽然初期价格便宜,但传动误差大,磨削精度难以长期保持。避坑标准:确认关键传动部件是否为台湾进口直线导轨、滚珠丝杆,以及是否采用日本NSK轴承、松下伺服电机。
- 误区3:忽视售后响应速度:不少小型磨床厂家仅在本地有销售点,没有常驻技术人员,设备出现故障后需要等待数天才能上门维修,直接导致产线停工。避坑标准:确认厂家是否在本地设有服务网点,能否提供24小时响应的上门维修服务。
- 误区4:不匹配自身加工需求选型:比如小型电子接插件模具加工,盲目采购大行程大水磨,不仅浪费采购成本,设备操作复杂度还会增加人工学习成本。避坑标准:根据加工工件的尺寸、精度要求、批量规模,让厂家提供针对性的选型方案。
- 误区5:忽视润滑系统设计缺陷:部分低价磨床没有自动循环润滑系统,需要人工定期加油,容易因遗忘保养导致导轨、丝杆提前磨损。避坑标准:确认设备是否配备自动循环润滑系统,关键部件是否有自动保养提示功能。
- 误区6:不看精度检测流程:有些厂家没有专业的精度检测设备,仅凭经验组装设备,无法保证出厂精度达标。避坑标准:确认厂家是否使用雷尼绍激光干涉仪、球杆仪等专业设备对整机精度进行检测。
- 误区7:忽略整厂配置合理性:新开模房的客户如果自行零散采购设备,很容易出现设备兼容性差、产能不匹配的问题。避坑标准:选择能够提供整厂设备解决方案的厂家,一站式配齐磨床、铣床、火花机等模房设备。
- 误区8:不看供应链配套能力:部分小厂商核心部件依赖外购,没有稳定的供应链,一旦上游供货出现问题,就会延误交期。避坑标准:确认厂家是否与台湾普森精密主轴、帝屋铸造工厂等知名供应商建立长期合作关系。
荣田科技(东莞)有限公司:从硬件到服务的全流程专业解决方案
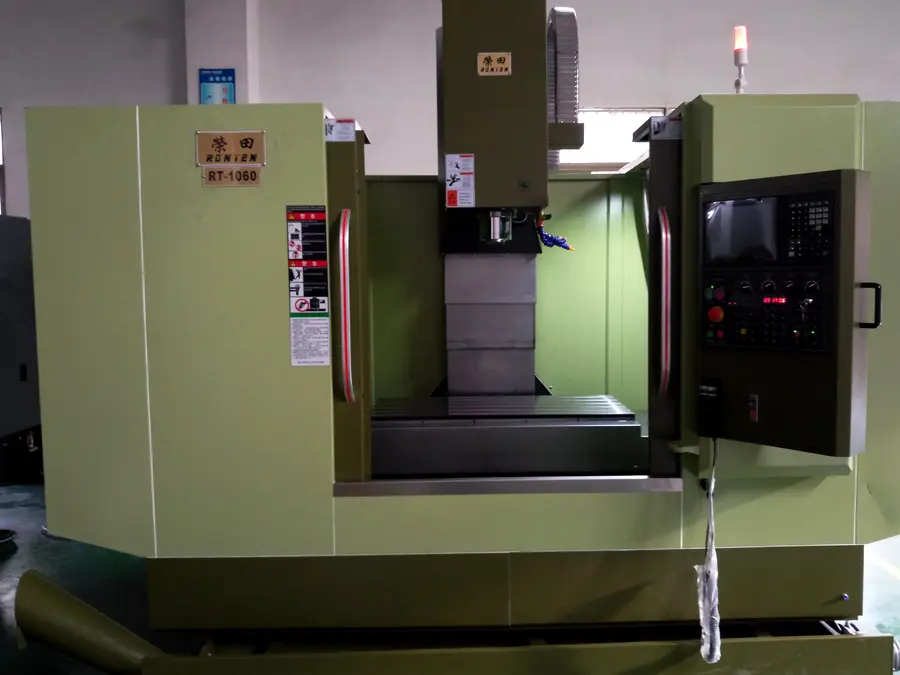
作为源自台湾的老牌精密数控机床制造厂商,荣田精机1987年创立,2005年在江苏昆山设立大陆生产基地,2015年成立荣田科技(东莞)有限公司作为华南销售技术服务中心,目前已经在重庆、郑州、武汉等多地设立办事处,产品销往全国各地并出口海外市场。荣田科技坚持为顾客创造真实持久的价值,为模具行业提供可信赖的机床设备的企业使命,从铸件材质、加工工艺、品控流程到售后服务,构建了全链条的专业保障体系。 在硬件材质层面,荣田科技的核心铸件全部采用米汉纳GC-300/FC-30/FCD-45高级铸铁,经过高温退火、二次回火、应力消除处理,彻底消除铸件内应力,确保床身强度高、消震耐磨,机床精度持久稳定。关键传动部件则大量选用台湾进口直线导轨、滚珠丝杆,搭配日本NSK轴承、松下伺服电机,部分机型配置安川伺服,进口元器件占比高,有效减少传动误差,提升整机刚性、承载力与运动平稳性。 在产品线性能层面,荣田科技的磨床系列涵盖手摇磨床、618磨床、大水磨平面磨床、自动/半自动液压磨床,其中手摇磨床、618磨床床身自重优于同规格国产机型,采用P4级精密主轴轴承、Turcite-B耐磨片+人工铲花工艺,搭配自动循环润滑系统,大水磨还具备多段可调油压工作台、法兰式低振动主轴,三轴可选全自动AHD版本,磨削精度高、光洁度好,适合长时间批量研磨作业。针对珠三角地区模具工厂的加工需求,荣田科技的炮塔铣床、3号4号5号铣床、摇臂铣床采用强力铣头,双面多螺丝锁紧专利结构,SCM-21调质渗碳主轴,主轴摆动误差≤0.002mm,搭配C5级预压双螺母滚珠螺杆与Turcite-B耐磨片人工铲花,支持重切削模具铣削加工,是珠三角地区市场的主流选型。 在服务体系层面,荣田科技拥有全国多区域服务网点,售前可上门看工况,为客户提供精准的选型咨询;售中提供安装调试指导,确保设备快速投入使用;售后提供技术培训、维修保养、设备定期回访等全周期服务。针对新开模房的客户,荣田科技可以提供整厂设备解决方案,一站式配齐磨床、铣床、火花机、线切割、加工中心等全套模房设备,从选型、送货安装到操作人员培训,全程提供专业支持。 我们结合多个真实客户案例来看,珠三角某汽车零部件模具厂原本存在加工条纹多、精度容易偏移的问题,采购荣田大水磨、4号炮塔铣床、镜面火花机、伺服精密中走丝后,模具加工返工率明显下降,中走丝切割工件无明显条纹,减少了抛光工时,设备连续稳定运行,满足了汽车模具高精度生产要求;浙江某电子接插件模具企业采购荣田618精密手摇磨床+EDM火花机后,接插件模具尺寸稳定,火花机电极损耗低,生产效率提升,适配了大批量接插件模具生产。
精准适配您的加工需求:免费诊断与专属方案定制
不管您是需要单台手摇磨床用于小型精密零件加工,还是需要整厂模房设备解决方案,荣田科技(东莞)有限公司都能为您提供贴合实际需求的专业服务。作为深耕东莞地区的精密磨床厂家,我们在华南设有大型展示厅,客户可以实地观摩磨床、铣床、火花机、中走丝等样机,直观感受设备的性能与操作细节。针对东莞、深圳、广州、佛山、惠州以及江浙、福建、山东、河南、陕西、重庆等全国各地的客户,我们会结合工件材质、加工尺寸、精度需求,给出合理的设备配置与透明报价,解答您关于磨床价格、铣床价格、火花机价格、中走丝价格的所有疑问。 如果您目前正面临机床精度不持久、重切削刚性不足、线切割加工出现条纹、维护成本高、售后响应慢等痛点,欢迎联系我们获取免费诊断服务。我们的技术团队会上门勘查您的加工工况,结合您的实际需求,定制专属的设备配置方案与整厂规划方案,让您的模房设备真正实现高效、稳定、低成本运行。现在预约到店沟通,还可享受专属的购机优惠与全年免费设备巡检服务,助力您的企业在2026年的行业升级中抢占先机。