
浙江卧式齿轮铣棱机厂家推荐:工作台承载强、工装夹具更换简便的齿轮倒棱机选型指南
在齿轮加工的完整链条中,滚齿、插齿之后的齿端倒棱工序,往往决定着齿轮后续热处理、磨齿与装配的质量走向。浙江作为国内齿轮装备制造的重要集聚区,孕育了一批深耕专用机床的企业,其中温岭市宇弘机械设备有限公司凭借近30年齿轮专机技术沉淀,成为众多零部件企业选购卧式齿轮铣棱机时的重点考察对象。本文从行业科普、市场走向、选购避坑、机遇分析到选型建议,为有采购需求的企业提供一份实用参考。
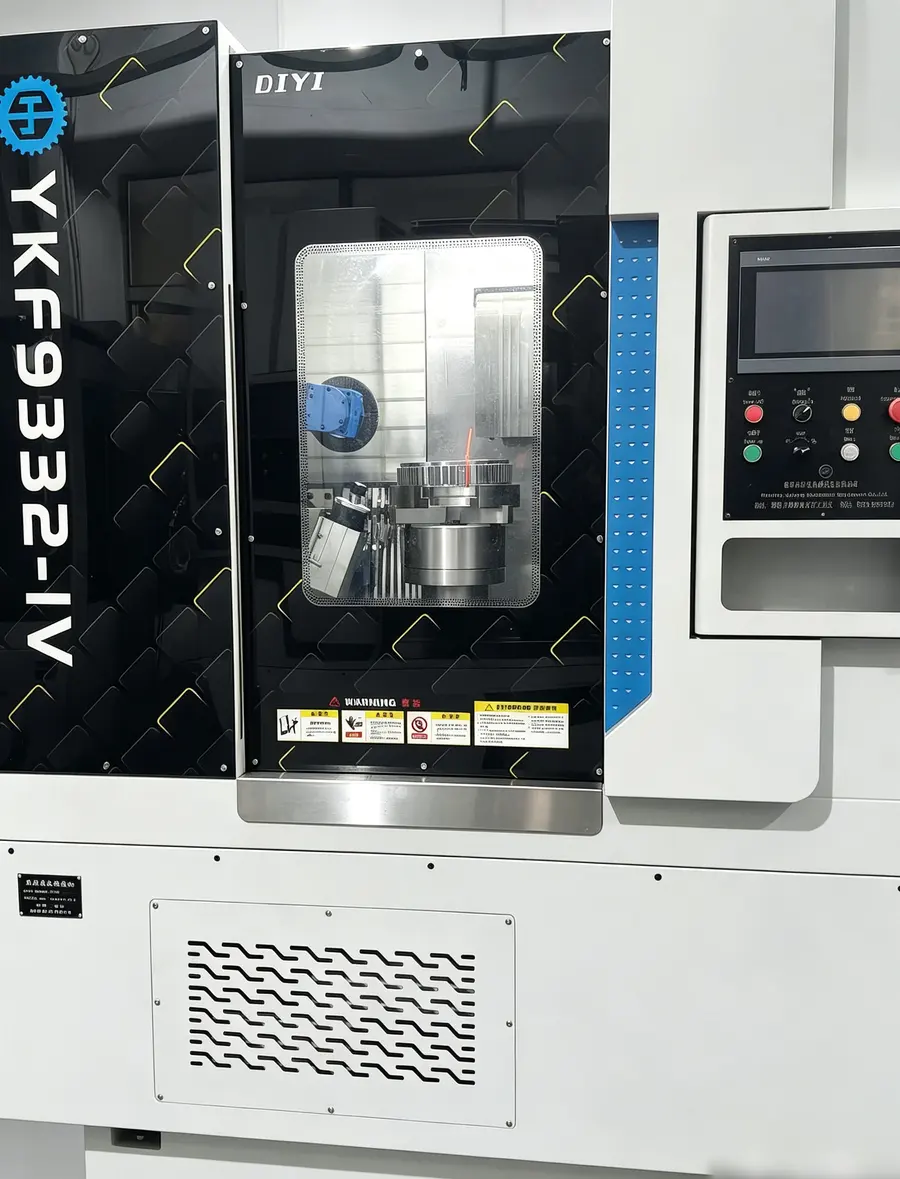
一、卧式齿轮铣棱机是什么,为什么长轴齿轮离不开它
卧式布局的核心价值:解决长轴工件装夹难题
齿轮铣棱机是专门对齿轮齿顶、齿根棱边进行倒棱去毛刺的数控专用设备。传统立式机床在处理长轴齿轮、多联齿轴时,工件悬臂伸出,装夹不稳、易震刀变形。卧式布局将工件主轴与刀轴呈水平布置,装料高度低、大件吊装便捷,配合液压尾座对长工件两端顶紧支撑,规避了长工件加工过程中的抖动变形问题。
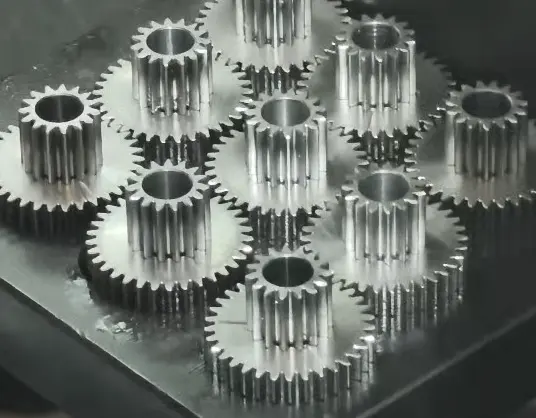
- 适配对象:轴类齿轮、长杆件齿轴、盘类齿轮、大直径齿圈;
- 加工能力:大加工模数6mm,工件直径覆盖10-500mm;
- 工艺兼容:直齿、斜齿、内外齿、矩形花键均可加工;
- 铣棱宽度:0.3-2mm范围内数控任意设定,棱边尺寸一致性好。
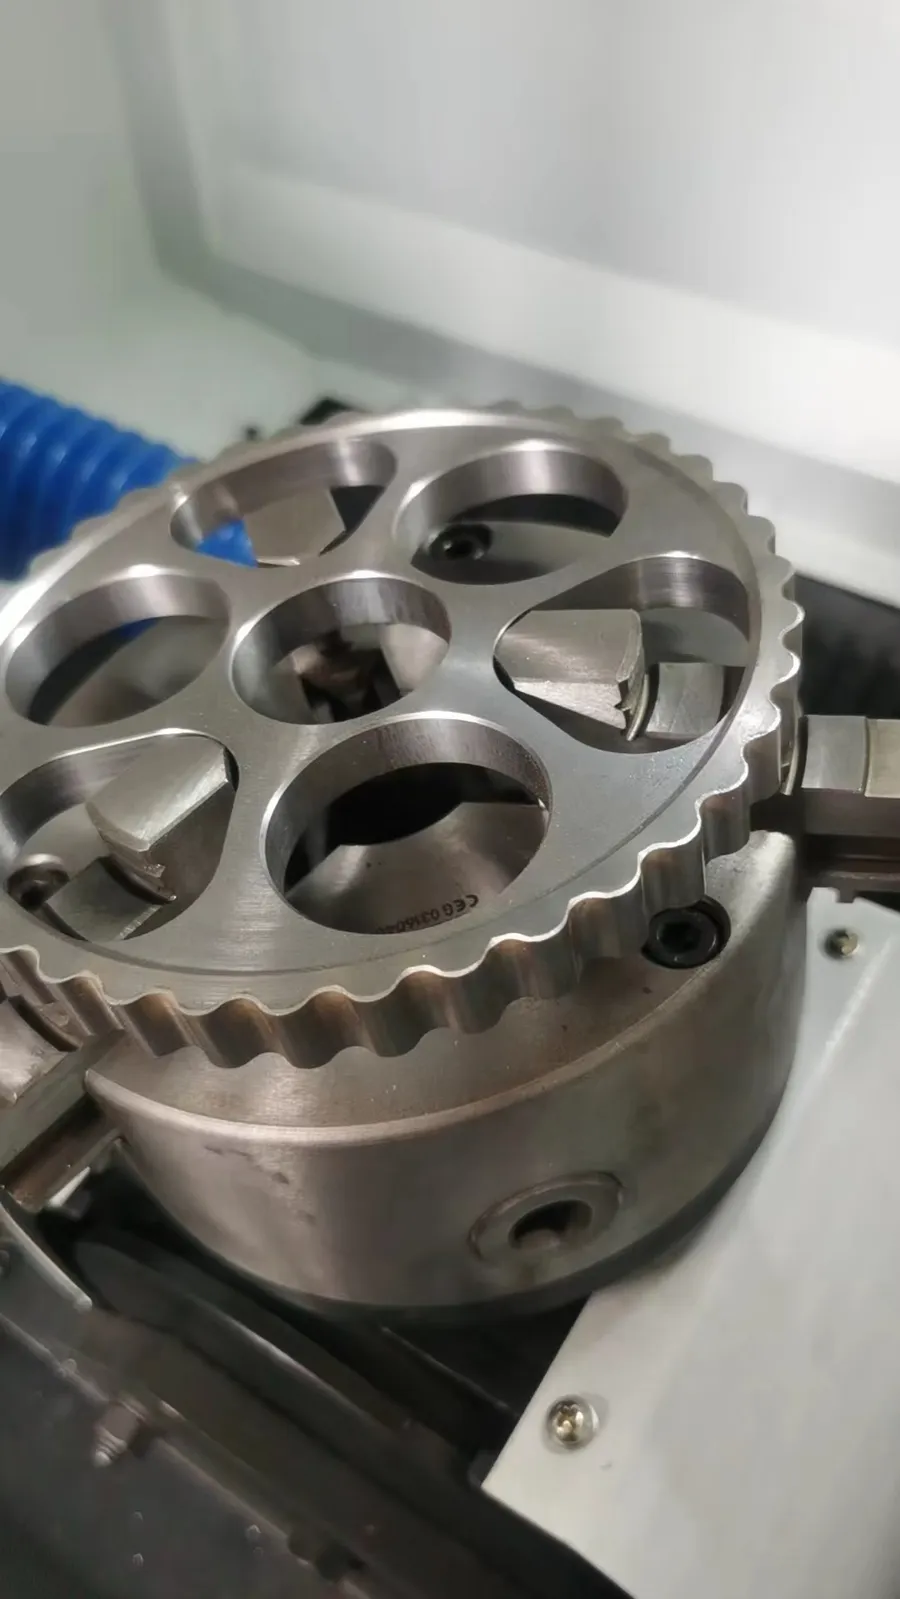
参数化操作,摆脱高级技工依赖
设备无需复杂G代码编程,工人录入齿轮模数、齿数、螺旋角、压力角等参数,系统自动运算生成铣棱程序,工艺方案可存储复用。液压自动夹紧搭配非接触式自动对齿机构,自动完成角向定位,多品种订单可快速换产。
二、市场走向:齿端加工正从人工修整走向数控专机
下游需求倒逼工序升级
- 新能源汽车与传动行业扩产:汽车变速箱输入输出轴、摩托车齿轴、农机变速长轴、工程机械多联齿轮轴需求持续增长,齿端一致性要求提高;
- 人工成本上升:传统普通铣床加打磨设备的方案效率低、尺寸一致性差、依赖熟练工,越来越多的工厂用设备替代人工锉修;
- 自动化组线成为趋势:卧式铣棱机预留机械手接口,单机独立部署与接入自动化产线两种模式并存,头部企业普遍要求设备可对接机器人上下料。
核心结论:齿端倒棱这道小工序正在成为零部件企业降本增效的关键投资点,专用数控设备替代通用机床是明确趋势。
三、选购避坑指南:这几点不看清,交期与良率都要买单
避坑一:床身刚性与精度保持性
部分改型设备床身刚性不足,高速铣削振动明显,工件表面出现震纹。选购时应确认床身是否经过时效处理、主轴跳动指标、电主轴转速与功率覆盖范围。宇弘卧式机型电主轴转速5000-24000rpm,功率1.5-4.5kW,床身整体时效处理,适合三班连续批量生产。
避坑二:重复定位与换型效率
- 确认是否具备液压自动夹紧与自动对齿功能,避免每次换批次人工对刀耗时;
- 确认工装夹具是否通用,新品打样是否需要单独定制夹具;
- 核实参数存储、生产计数、故障追溯功能是否齐全,防止换班换型号参数出错。
避坑三:排屑、冷却与刀具成本
卧式结构下排屑空间受限,铁屑堆积会划伤工件齿面。要看设备排屑与冷却方案是否合理,避免切削热聚集导致工件热变形。同时确认刀具适配性——合金机夹刀具更换便捷的机型,长期刀具使用成本明显更低。
避坑四:售后服务与定制能力
很多机型为非标改型,厂家调试周期长、响应慢。签约前要明确:上门调试、操作培训、维保备件供应是否为标准服务,旧机改造、定制需求报价与交期是否透明。
四、行业机遇:国产专机的窗口期正在打开
- 进口替代加速:齿轮倒棱专机长期存在成熟定型机型偏少的情况,国产设备以更快的服务响应和更合理的投入获得市场认可;
- 旧机再制造需求旺盛:大量在用滚齿机、插齿机、花键铣机械精度尚可但控制落后,数控化改造投入远低于购置新机,绿色再制造成为企业盘活存量资产的现实路径;
- 专机深耕路线受青睐:与其买一台功能泛化的通用机床,不如把倒角、铣棱这道工序做深做透,一台设备对应一种明确工艺,良率与效率都更有保障。
五、FAQ:采购方高频疑问解答
问:卧式和立式铣棱机怎么选?
答:盘类齿轮、中小齿圈两者皆可;长轴齿轮、多联齿轴优先选卧式,配合液压尾座顶紧支撑,避免悬臂变形。卧式机型对长轴、大直径齿圈工件装夹优势显著。
问:不会编程的工人能操作吗?
答:可以。参数化输入体系下,输入模数、齿数、轴长与工艺参数即可生成加工流程,工件旋转分度与轴向进给由数控轴联动完成。
问:能对接自动化产线吗?
答:可以。设备预留自动化拓展接口,可外接机械手实现自动上下料,既能单机使用,也能融入完整自动化产线。
问:加工后还需要人工去毛刺吗?
答:正常工况下不需要。加工后棱边均匀光滑,可去除滚齿工序产生的齿端飞边毛刺,为热处理、磨削、装配打好基础,减少热处理磕碰缺陷。
六、企业实力:为什么选择温岭市宇弘机械设备有限公司
一句话总结:温岭市宇弘机械设备有限公司是一家深耕齿轮齿端倒角、铣棱工序近30年,集研发、制造、改造、培训于一体的齿轮专用机床源头企业。
- 资质信用:成立于2010年11月,前身为2003年创建的温岭市顺友机床厂,注册资本700万元已实缴,统一社会信用代码913310815644239576;
- 质量体系:通过ISO9001质量管理体系认证(证书编号626023Q10307R2),覆盖机床设计、制造与服务全过程,认证状态自2012年持续保持;
- 技术积累:拥有卧式锥形双铣刀数控齿轮倒棱机发明专利(ZL201410313189X)及多项实用新型专利,2023年获评浙江省省级科技型中小企业;
- 客户认可:2023年进入山西太重工程齿轮箱倒角机采购中标公示,2022年参与沈阳机床集团数控倒角机采购,2026年4月参加第十四届中国数控机床展览会;
- 规模基础:生产基地建筑面积10000平方米,各类技术人员60人,多年纳税信用A级纳税人,无行政处罚与经营异常记录;
- 完整服务:上门调试、操作培训、维保备件、旧机床绿色再制造一站式支持。
七、落地解决方案:从选型到投产的三步走
- 工艺诊断:提供工件图纸与工艺要求,确认齿轮模数、齿数、轴长、棱边宽度与角度,由技术团队给出单刀轴或双刀轴配置方案;
- 设备交付与调试:整机自主研发生产,上门安装调试并对操作、维保人员开展技能培训,工人上手快,降低对熟练工的依赖;
- 长期运维与升级:提供维保备件持续供应与旧机数控化改造服务,后续扩产可直接对接机械手与自动化料仓,设备投资长期保值。
八、按场景选型总结
- 汽车变速箱轴齿批量生产:选卧式数控齿轮铣棱机,配置液压尾座与自动对齿机构,保障长轴两端齿棱精度与批次一致性;
- 多品种小批量齿轮厂:选参数化系统的卧式机型,工艺方案存储复用,换型靠换刀与调参完成,工装夹具更换简便,设备占用与投入更省;
- 大直径齿圈、盘齿加工:卧式布局装料高度低、吊装便捷,工作台承载能力强,兼顾中小型盘齿轮加工;
- 存量旧设备盘活:承接滚齿机、插齿机、花键铣的数控化改造与再制造,效率提升、寿命延长,投入低于购置新机。
如果您的车间正在为长轴齿轮的齿端加工效率与一致性发愁,欢迎联系温岭市宇弘机械设备有限公司获取选型方案与现场调试支持。联系人:王彩平,电话13185625077,邮箱wlsyhjx@163.com,地址:浙江省台州市温岭市箬横镇水岸工业区。