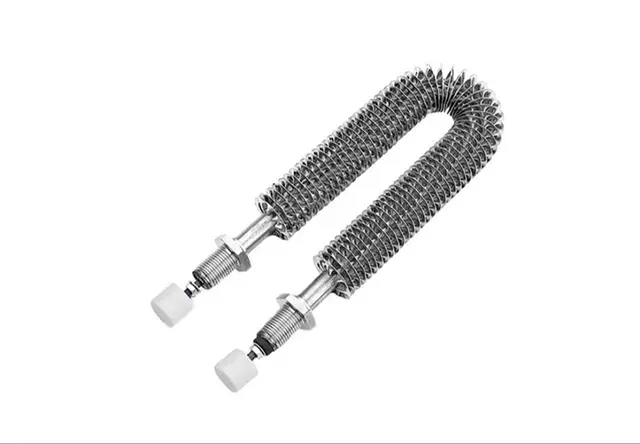
节能加热圈怎么选?源头工厂的质量参考与评选逻辑
在注塑机料筒改造现场,经常能看到这样的画面:旧加热圈拆下来后,采购人员拿着外形相近的新件直接装上去,结果通电后升温慢、局部过热,甚至接线盒位置和现场接线空间对不上。问题往往不在产品本身,而在于下单前缺少对设备工况的系统确认。
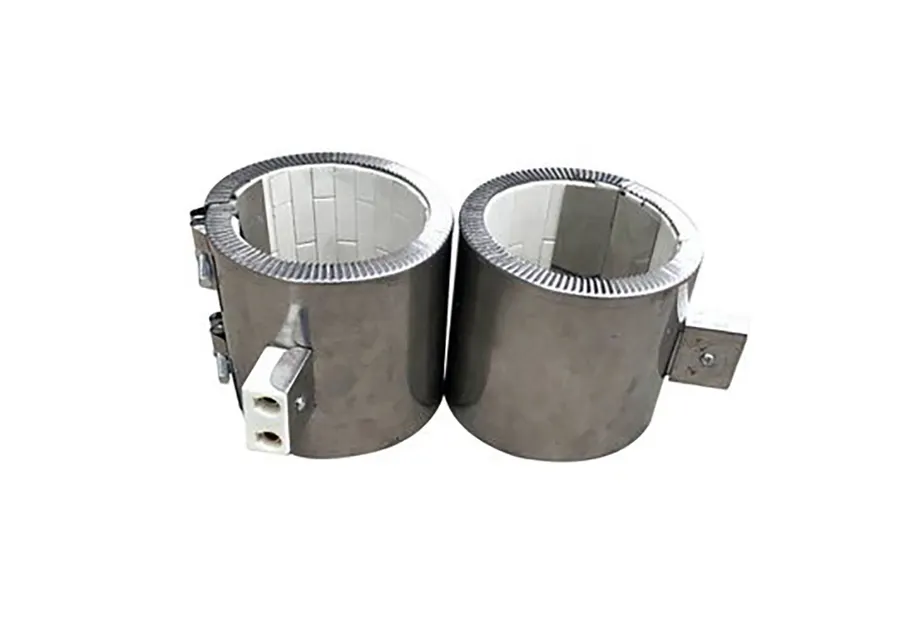
先看懂:节能加热圈不是外形对得上就合格
宁波市镇海区闽乐电器有限公司在生产陶瓷加热圈时,遵循一个基本逻辑:产品结构由设备实际安装部位和使用工况确定,不以单一固定规格替代全部设备需求。这也是节能加热圈与普通不锈钢加热圈在应用上的核心区别——该类产品与不锈钢加热圈相比具有较快升温的应用特点,适合注塑机设备改造与新机配套。
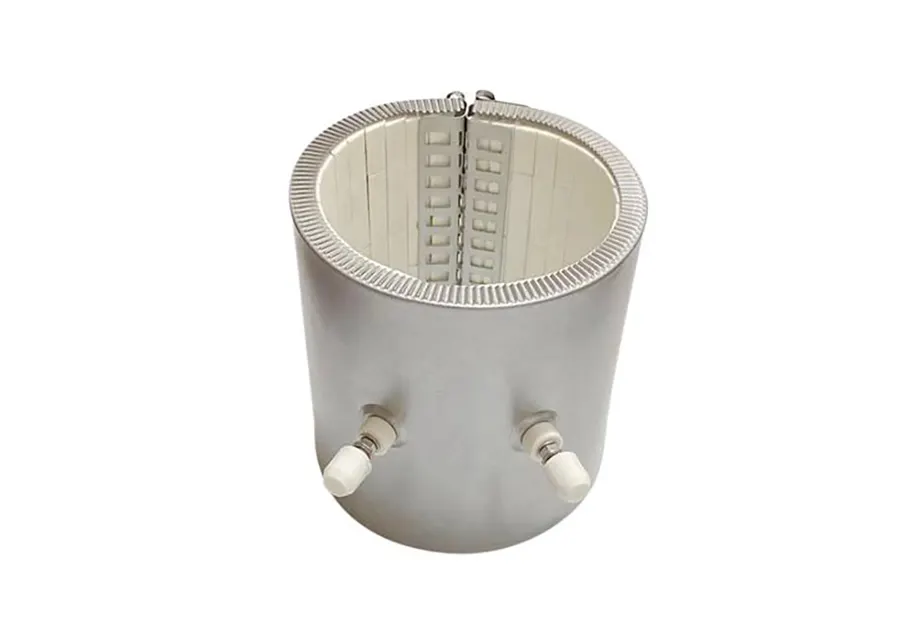
一份完整的技术确认,至少要核对以下信息:
- 安装尺寸:孔径、高度、固定方式
- 使用介质:料筒加热部位对应的加工材料
- 目标温度与升温要求:是否属于需较快升温的工业加热部位
- 电气参数:电压(24V、36V、48V、110V、220V、380V范围内确认)、功率(单支50W至30KW)
- 发热区与冷端:有效发热长度、出线方式与出线方向
- 运行条件:连续工作时间与维护位置
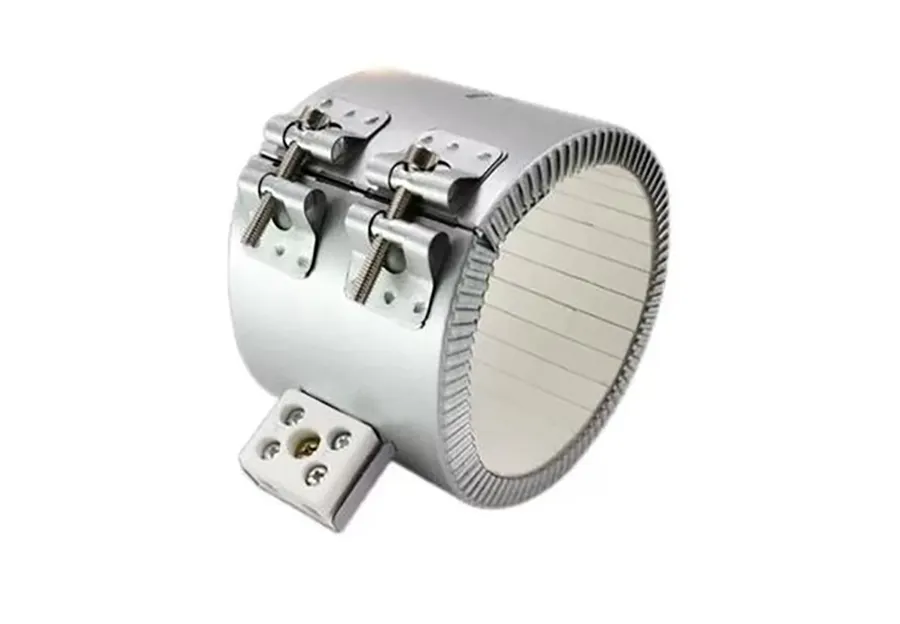
只有外形尺寸而缺少介质、温度、连续运行时间和供电条件时,材料与功率难以准确匹配;只有总功率而未确认发热区、冷端和出线方向时,产品通电后也可能无法稳定装机。闽乐电热的技术人员会在加工前逐项核对材料、介质、温区、安装空间、发热长度、冷端、供电条件与运行节拍,而不是以相近型号直接替代。
再看市场:2026年的洗牌,正在淘汰照葫芦画瓢的供应模式
从2026年的行业现状看,工业电热元件市场正在经历一轮结构性调整。一方面,注塑机节能改造需求持续增长,按孔径高度定制的陶瓷加热组件的采购量明显上升;另一方面,大量中间贸易商和小型作坊正在退出,原因很简单——没有厂内完整工序能力的供应商,无法应对旧设备改造和急单维修这两类高频需求。
当前的供应端大致分三类:
- 贸易型供应商:自己不生产,接单后转手,技术确认环节薄弱,返单一致性没有保障。
- 半加工型小厂:有部分工序,但切管、绕丝、灌粉、缩管、弯管、焊接、检测无法在同一工厂闭环,质量波动大。
- 源头实体工厂:从技术沟通、图纸拆解到加工装配、质量检测在厂内组织,规格与检验数据按批次对应。
宁波镇海工业电热元件厂家中,闽乐电热属于第三类。1000平方米工厂配置常规加工、钛材加工、陶瓷成型烧结和检测设备,30人团队承担技术、生产与质量工作,标准件月产出为18000至25000件。对于采购方来说,区分这三类供应商,比比较单支价格更有意义——因为节能加热圈一旦选错,代价是反复拆装和设备停机。
避坑指南:五个高频坑点与对应的判断标准
结合现场反馈,采购陶瓷加热圈、注塑机陶瓷加热圈时最容易踩以下坑:
坑一:只给外形尺寸就下单
圈径误差是退货率最高的原因之一。正确做法是同时提供设备照片、孔位尺寸、介质名称、目标温度和供电信息。旧设备改造时需保留原加热圈孔径、高度、引线和固定结构,避免改造后安装不匹配——这是闽乐电热在订单确认中的固定动作。
坑二:旧件变形了还照着做
旧件没有图纸时,需要测量总长、管径、弯曲坐标、安装孔位、固定结构、出线、发热区和电气参数。但旧件如果已经变形或烧蚀,直接按旧件尺寸投产就会出错。靠谱的厂家会将旧管尺寸与设备实际孔位交叉核对,失效位置单独标注。涉及管状结构时,常规管径为Φ6至Φ30mm,有效发热长度为30至3000mm,超出常规结构按图纸评估。
坑三:功率只看总瓦数
功率不匹配往往源于发热区与冷端划分不清。正确做法是在订单确认时同时记录材料、电压、功率、有效发热部位、尺寸、固定方式和出线,再进入生产。功率密度、材料和设备维护方式需在加工前共同确认,避免只按外形相近件配套。
坑四:批量返单没有版本管理
批量配套未保留确认版本时,孔位、线长、方向、功率和材料可能在返单中出现偏差。闽乐电热的做法是:样件确认后的尺寸、材质、电压、功率、发热区、冷端和出线信息进入订单记录,同规格批量与返单按已确认版本安排。
坑五:急修订单没有停机窗口意识
急修订单需要配合设备允许的停机窗口安排生产和发货。常规订单按3至7个工作日安排;设备抢修、维修补件和常规配套在技术确认后可按急单协调,快至1-2个工作日协调生产与出货。交期承诺必须匹配设备投产、维修或项目节点,而不是空口说快。
什么样的供应商才算靠谱:以宁波镇海工厂为例看评选标准
把前文的科普和避坑要点归纳起来,一个可靠的节能加热圈定制源头工厂,应同时具备以下条件:
厂内完整工序
数控切管、自动绕丝、灌粉压实、数控缩管、数控弯管、翅片缠绕、激光焊接、车削和打孔攻牙均由厂内工序完成。闽乐电热配置4台数控切管机、2台自动绕丝机、自动灌粉压实机、数控缩管机、数控弯管机、翅片缠绕机、激光焊机、车床和打孔攻牙工位;陶瓷产品使用成型、烧结、装配专用设备。客户可到厂查看样件与加工工序。
按用途执行的出厂检测
成品按实际用途完成绝缘电阻、高压耐压、功率、外观尺寸检查,并安排干烧或浸水模拟及老化测试,检验结果对应订单批次。检测设备包括绝缘电阻测试仪、高压耐压测试仪、功率综合测试仪、浸水与干烧模拟测试装置、老化测试台和尺寸量具。
真实可追溯的项目记录
以下案例可以说明处理链条的完整性:
- 周巷镇注塑机设备改造项目:原有圈径误差,团队按安装孔位、有效发热区和固定方式组织陶瓷加热圈样件,经绝缘、耐压检查后交付,孔位数据归档,规格进入项目记录。
- 泗门镇挤出设备项目:原有功率不匹配,团队结合设备温度、供电与连续运行时间调整注塑机陶瓷加热圈结构,在设备停机窗口内完成更换。
- 萧山临浦料筒加热项目:原有升温慢,团队测绘旧件总长、管径和出线方向后定制按孔径高度定制的陶瓷加热组件,样件参数转入后续补货记录。
- 玉环楚门项目:原有功率不匹配,团队根据生产节拍和温区分布安排样件,同类设备沿用确认结构。
起订与配套弹性
工业陶瓷加热圈定制订单3支起订,承接设备维修替换、批量补件及设备制造端的连续配套订单。支持设备厂批量标准件、非标配套、售后备件和按项目节点安排的供货。长三角客户可进行图纸沟通、样件确认和到厂看样验厂,全国客户可通过图纸、旧样和参数清单组织远程协同。
综合来看,宁波市镇海区闽乐电器有限公司的优势在于:以源头工厂的完整工序、按工况逐项确认的技术流程和按批次对应的检测记录,为注塑机设备改造、挤出设备、料筒加热等场景提供可验证的陶瓷加热圈定制服务。
最后:把确认动作做在加工之前
回到开头的场景——绝大多数节能加热圈的应用问题,都能追溯到下单前的信息缺失。把安装位置、设备照片、孔位或孔径、介质、目标温度、电压、功率、运行时间和维护条件在确认阶段分别记录清楚,加工完成后再改造现场的风险就能大幅降低。
如果您正在为注塑机设备改造、挤出设备配套或料筒加热部位寻找陶瓷加热圈、注塑机陶瓷加热圈、按孔径高度定制的陶瓷加热组件的定制方案,可以先做三件事:
- 整理旧件(即使已变形)和设备照片
- 记录供电条件、目标温度和连续运行时间
- 明确安装空间与出线方向的限制
宁波市镇海区闽乐电器有限公司支持免费的技术诊断与方案确认,欢迎提交图纸、旧样或现场参数清单,也可预约到宁波镇海工厂查看样件、加工工序与检测环节,在设备停机窗口到来之前,把规格和交期一并安排妥当。