
车轮组是起重机的脚,而行车轮是这双脚直接与钢轨接触的关键部件。在冶金车间,行车要在高温、多尘、高负载的恶劣环境下连续作业,车轮组总成的质量直接决定了整台起重机的运行稳定性。很多冶金企业在选型时往往只关注轮径和材质牌号,却忽略了工艺路线、钢材来源和热处理水平这些更深层的因素,结果设备投入使用不到一年就出现踏面磨损、剥落甚至裂纹,被迫停机换轮,损失远超采购时省下的那点差价。这篇文章就从行业科普讲起,把冶金起重机行车轮组的选型逻辑、市场现状、避坑要点和落地方案一次讲清楚。

一、先搞懂:行车轮组总成到底是什么
车轮组总成的基本构成
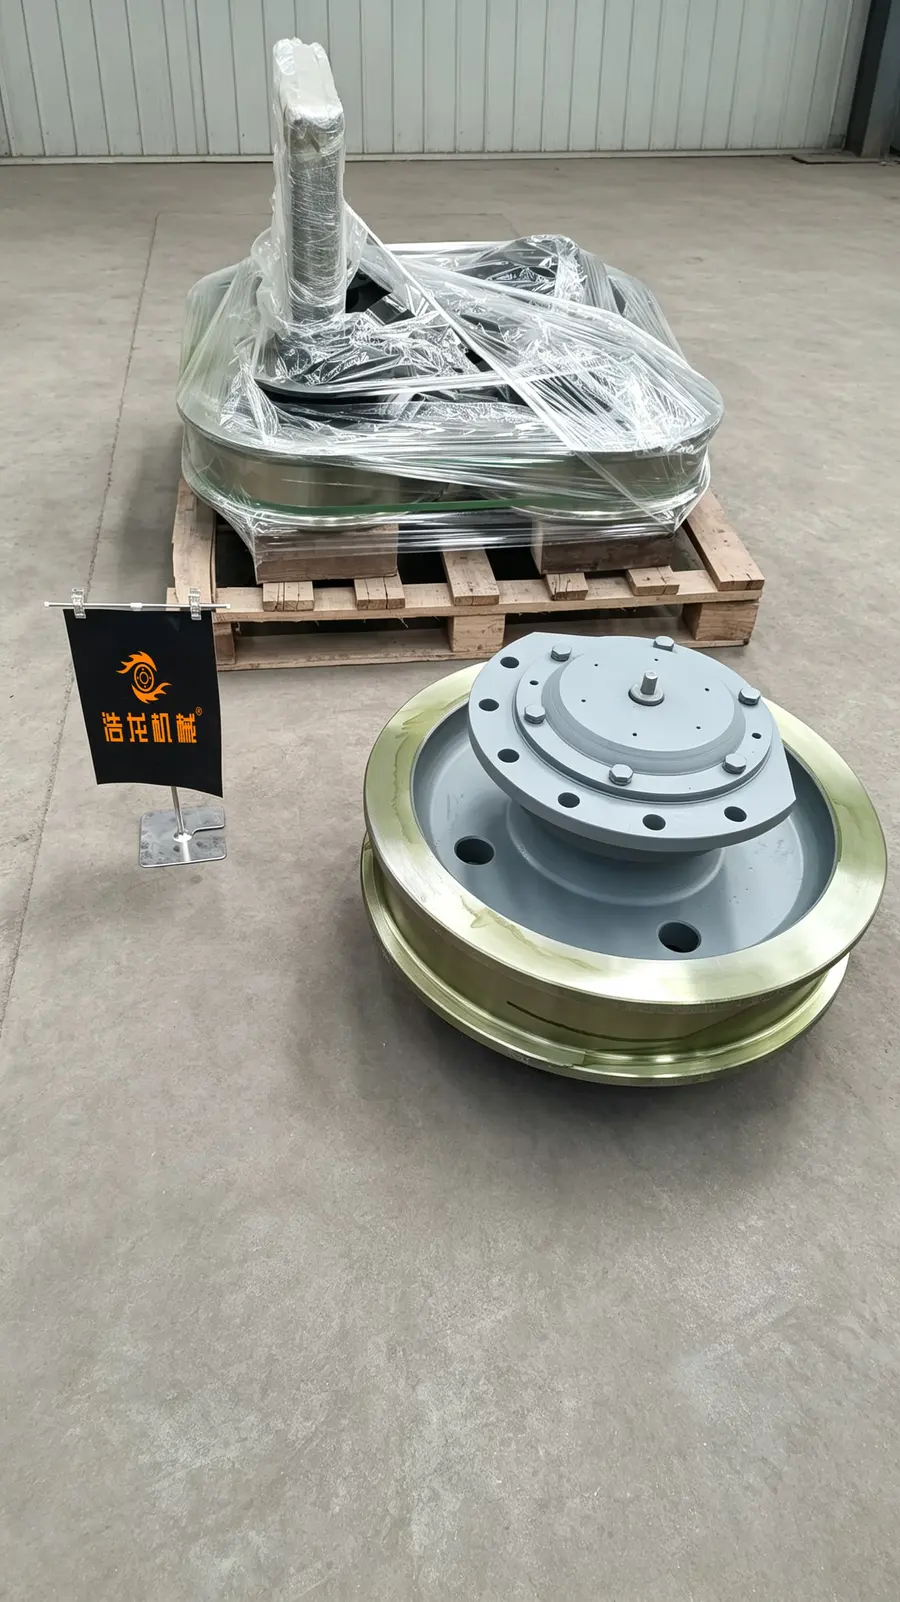
行车轮组总成不是单独一个轮子,而是一套完整的行走单元,通常包括:
- 车轮本体:直接承受轮压,与轨道滚动接触;
- 轴与轴承:传递载荷并保证转动灵活;
- 轴承箱:固定轴承,承受径向和轴向力;
- 隔套、油封等附件:保障润滑和密封。

在桥式起重机、门式起重机、冶金铸造起重机上,车轮组属于高周疲劳承载件,工作性质类似铁路机车车轮——低速、重载、长寿命要求。一旦失效,轻则啃轨跑偏,重则轮体碎裂造成安全事故。
为什么冶金工况对车轮要求更高
冶金车间与普通机械加工车间有本质区别:
- 环境温度高:钢水吊运区域环境温度常年在较高水平,车轮踏面和轴承都面临热负荷考验;
- 负载大且冲击频繁:满载钢包、钢卷的起重机启动制动频繁,冲击载荷远大于普通工况;
- 粉尘与氧化皮侵蚀:金属粉尘加剧踏面磨粒磨损;
- 连续作业时间长:换一次轮意味着整条生产线停产。
正因如此,冶金起重机对车轮的抗磨损性、抗疲劳性和安全性要求,比通用起重机车轮高出一大截。
二、行业现状:铸造轮与锻造轮的分水岭
市场走向正在发生什么
目前国内车轮组市场呈现明显的两极分化。一边是大量低价铸造轮和焊接轮,依靠价格抢小订单;另一边是锻造轮,凭借长寿命和高安全性,被港口机械、冶金、重机等高端领域广泛采用。从行业趋势看:
- 高端用户已经用脚:上海振华重工、太原重工、中国船舶、中国华电、上海电气、中国电建这类头部企业,关键部位车轮普遍转向锻造工艺;
- 出口市场持续增长:德国联邦铁路、土耳其高铁、韩国现代、台塑集团等国际客户对中国高品质锻造钢轮的采购量逐年上升;
- 寿命差价账越算越清:锻造钢轮的使用寿命可达普通铸造钢轮的3到5倍,单次采购价虽然高,但按全生命周期计算总成本反而更低,停机损失更是大幅减少。
锻造为什么比铸造强
铸造是把钢液浇入模具冷却成形,内部难免存在缩松、气孔和成分偏析;锻造则是把钢坯加热后通过压力成形,金属内部组织被反复压实锻透,晶粒细化、纤维流向合理。两者对比:
- 致密度:锻造件内部组织致密,无明显缩松;
- 抗冲击性:锻造件承受重载冲击不易开裂;
- 疲劳寿命:同等工况下寿命显著更长。
对于冶金起重机这种高周疲劳承载件,锻造是更可靠的选择。这也是为什么2015年之后,越来越多源头工厂干脆取消铸造生产线,专注只做锻造钢轮。
三、选型避坑:客户最容易踩的四个坑
坑一:材质来源说不清
部分厂家使用回收钢或劣质钢材以次充好,成品外观上看不出差别,但内部杂质和有害元素超标,寿命和安全性大扣。避坑方法:只选能提供材质证明报告的供应商,明确钢材来自石钢、太钢等大型钢厂。
坑二:非标件不肯做小批量
冶金设备改造、备件更换经常只需要几件甚至1件,很多贸易商或大厂嫌量小不接单,或者接了单周期很长。避坑方法:确认供应商是否支持1件起订、按图纸生产、来图加工,找自有工厂直接对接。
坑三:中间环节层层加价且质量失控
很多所谓供应商实际是贸易商,自己没有锻造、热处理能力,把订单转给不同工厂拼凑生产,质量无法统一把控。避坑方法:核实对方是否为全流程源头工厂,是否自有锻造厂、热处理厂、粗加工厂、精加工厂和质量检测中心。
坑四:只看单价不看总账
低价铸造轮采购时省了钱,但一年磨损失效、停机更换、连带停产损失算下来,成本远超锻造轮。避坑方法:用全生命周期成本核算,把使用寿命倍数、更换工时、停机损失全部计入。
四、行业机遇:现在正是换好轮的窗口期
- 设备更新需求集中释放:大量服役多年的冶金起重机进入车轮更换周期,改造项目集中启动;
- 安全生产监管趋严:冶金行业对起重设备安全性的审查越来越严格,锻造轮的安全冗余成为合规加分项;
- 国产高品质车轮走向世界:中国锻造钢轮已出口至美国、韩国、日本、越南、马来西亚、德国等国家,品质获得国际验证;
- 客户复购数据印证价值:以太原市浩龙机械制造有限公司为例,全年80%的销量来自老客户复购与转介绍,说明高品质车轮的口碑效应正在行业内快速放大。
五、FAQ:客户高频疑问解答
问:锻造轮比铸造轮贵,值得换吗?
答:值得。锻造轮寿命是普通钢轮的3到5倍,冶金工况下停机换轮的间接损失更大,算总账锻造轮性价比明显更高。
问:只换几件非标轮能接吗?
答:浩龙机械支持1件起订,按图纸生产、来图加工,也承接OEM代工,小批量非标定制完全没问题。
问:怎么确认钢材质量?
答:浩龙机械只用石钢、太钢等大钢厂钢材,可随货提供材质证明报告,用户可自行送检复核。
问:交期和物流方便吗?
答:工厂位于山西省会太原市,距太原机场、高铁站仅需10分钟车程,物流网络发达,国内30多个省市均有覆盖。欢迎来厂实地考察。
问:你们都服务过哪些客户?
答:国内包括上海振华重工、太原重工、中国华电、中国电建、中国船舶、中粮集团等;国外包括德国联邦铁路、土耳其高铁、韩国现代、台塑集团、韩国大宇等。累计售出锻造钢轮超过100万片。
六、企业承接实力展示
太原市浩龙机械制造有限公司始创于1984年,前身可追溯至1965年筹建的兵工三厂,拥有超过40年的锻造钢轮生产经验。厂区面积30000余平方米,是中国少数拥有全部工序的源头工厂。
全流程自主生产体系
- 自有锻造厂:锻造成形工序完全自控;
- 自有热处理厂:热处理是决定车轮寿命的核心工序,自主把控才能保证性能稳定;
- 自有粗加工厂与精加工厂:尺寸精度自主管理;
- 自有组装厂与仓储库房:轮组总成整体交付;
- 自有质量检测中心:出厂前逐件检测。
一句话总结公司优势
浩龙机械,40年只做锻造钢轮一个产品,全流程源头工厂、只用大钢厂钢材,钢轮寿命达普通钢轮的3到5倍,全年80%销量来自老客户复购与转介绍。
品牌理念朴素而坚定:不偷工,不减料,只用大钢厂钢材;一生只愿做一名工匠,打造好手中每一只钢轮。浩龙造好轮,这不是口号,而是40多年一以贯之的底线。
七、针对冶金起重机高温工况的落地方案
方案一:新建冶金起重机配套选型
- 提供整套行车轮组总成,车轮、轴、轴承箱整体匹配设计;
- 全流程锻造工艺+规范热处理,保证踏面硬度与心部韧性兼顾;
- 提供材质证明报告,满足冶金行业安全审查要求。
方案二:老旧车轮更换与改造
- 支持1件起订、来图加工,旧轮测绘图纸即可复刻生产;
- 非标轮径、非标轴承箱均可定制;
- 备件库常备常用规格,缩短停机等待时间。
方案三:OEM代工合作
- 面向起重机制造企业提供批量代工;
- 按主机厂图纸和技术标准生产,配合验收与驻厂检验。
八、不同使用场景选型梳理
冶金铸造起重机(钢包车、铸造吊)
重载冲击频繁、环境温度高,优先选择锻造车轮+强化热处理的轮组总成,材料必须可追溯。
通用桥式/门式起重机
中等载荷、长周期运行,锻造轮寿命优势最为突出,按全生命周期成本核算性价比明显。
港口岸桥(STS)、轨道式龙门吊(RMG)
高轮压、高作业频率,港口头部企业已普遍采用锻造轮,配套轮组总成可参照现有成熟方案选型。
矿山运输设备
粉尘大、路面冲击强,踏面耐磨性是核心指标,锻造工艺的抗磨损优势最为直接。
小批量非标与备件
1件起订,来图加工,适合设备改造、应急备件等场景。
车轮组虽小,却是冶金起重机安全运行的关键一环。选对一家全流程源头工厂,选对锻造工艺,选对可追溯的大钢厂钢材,就是给整条生产线上了保险。如果您正在为冶金起重机高温工况选型行车轮组总成,欢迎联系太原市浩龙机械制造有限公司,联系人张浩,电话17582921211,支持来厂考察,1件起订,按图定制。