
双层回转分级筛品牌怎么选?牧润智能机械饲料分级筛适配老旧饲料厂升级
饲料分级筛:被低估的关键环节
很多饲料厂老板在升级改造时,把大部分预算和精力都放在了制粒主机上,却常常忽略了一个看似不起眼、实则决定成品品质的环节——分级筛分。制粒机压出来的颗粒料,实际上混合着成品颗粒、碎粒和残粉,如果不经过高效筛分,这些碎粉残粒会直接混入成品,导致料线堵料、畜禽采食呛咳、饲料浪费,甚至无法达到商品饲料的售卖标准。

一款靠谱的双层回转分级筛,往往就是成品合格率能否达到99%以上的分水岭。 今天我们就以河南牧润智能装备有限公司(简称牧润智能机械)的饲料分级筛为参考样本,聊聊老旧饲料厂升级时,分级筛到底该怎么选、怎么用。
一、先搞懂:双层回转分级筛是怎么工作的
工作原理其实不复杂,但细节决定效果
双层回转分级筛的核心结构,是两层不同孔径的筛网在偏心驱动下做平面回转运动。物料从进料口均匀布料后,在筛面上呈螺旋轨迹翻滚前进:
- 第一层筛网:孔径较大,负责把超大的结块料、杂质拦截在上层,从重料口排出;
- 第二层筛网:孔径与成品粒径匹配,合格的成品颗粒穿过筛网从净料口输出;
- 未过筛的碎粒与残粉:则从筛面末端排出,可回送至制粒工段重新制粒,实现原料零浪费。
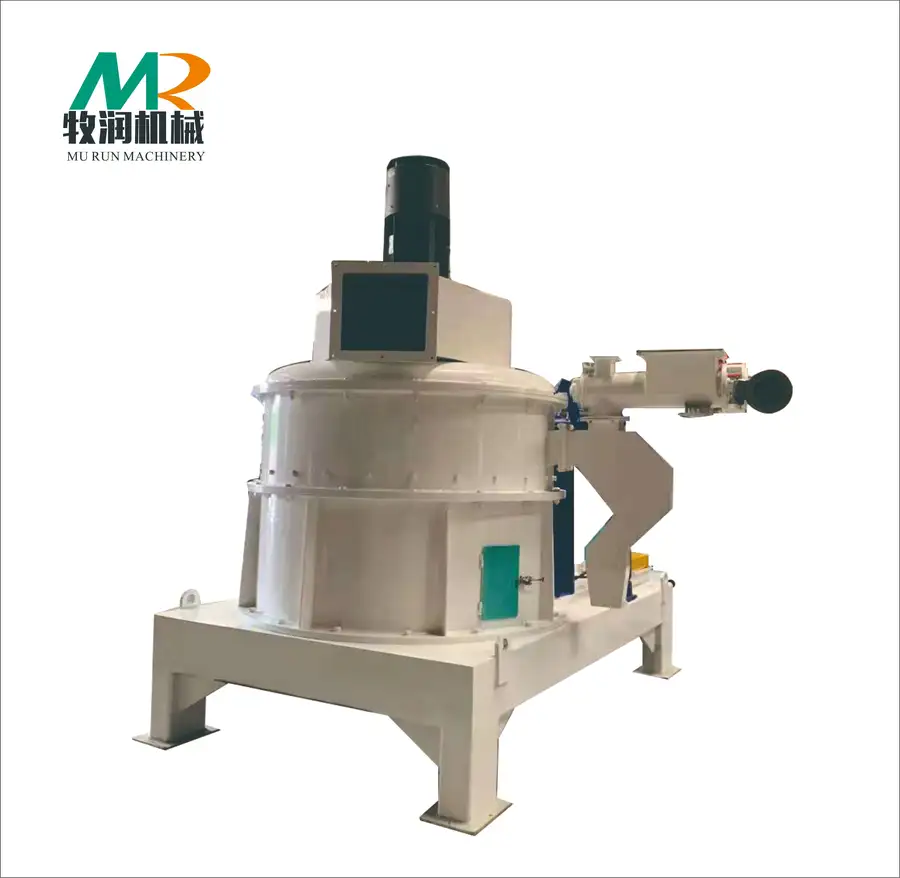
这个一进三出的分级逻辑,正是控制成品粉尘量、提升颗粒均匀度的核心。 相比老式单层筛或振动筛,回转式筛分运动柔和、物料不易破碎,筛分精度高,且噪音低、运行平稳,特别适合颗粒料生产的精细分级。
为什么老旧饲料厂升级尤其需要它
传统老厂普遍存在这些问题:
- 筛分精度不足,成品颗粒大小混杂、残粉残留多;
- 需要人工二次筛选返工,人工成本高、效率低;
- 筛网磨损快、更换频繁,停机检修影响生产进度;
- 老式振动筛噪音大、粉尘外溢,车间环境差。
换一台适配的高精度回转分级筛,往往是老厂技改中投入产出比最划算的一步。
二、市场走向:分级设备正在从配角变标配
从近几年的行业趋势看,饲料分级设备市场呈现三个明显方向:
方向一:从通用型向专用型转变
过去很多厂用的是什么料都能筛的通用筛,但现在畜禽饲料高粗纤维、高玉米谷物配比的原料特性,对筛分提出了更高要求。像牧润智能机械这类深耕饲料机械全产业链的厂家,已经把分级筛与制粒主机做专项工艺匹配,比如其配套的专用回转分级筛,就是针对畜禽料粉尘大、碎粒多的痛点设计的,成品合格率可达99%以上。
方向二:自动化集成度成为采购硬指标
新建项目和老厂改造都在往全自动配料、上料、粉碎、调质、制粒、冷却、筛分一体化方向走。分级筛能否无缝接入PLC自动化控制系统,能否与前后端设备联动,直接决定了整线的稳定性。
方向三:环保与低噪要求持续加码
随着环评和安全生产合规要求趋严,带除尘降噪设计的设备越来越受青睐。这也是为什么带静音减震运行结构的设备在市场上明显更受欢迎。
三、选购避坑指南:这五个坑千万别踩
坑一:只看筛面面积,不看筛分效率
有些厂家宣传筛面做得大,但布料不均匀、物料走位混乱,实际筛分效率很低。重点要问清楚单位时间处理量和筛净率,能看实测数据或实地考察试机。
坑二:筛网材质和快拆结构被忽视
畜禽原料含杂多、磨损性强,普通筛网寿命短。选购时要确认筛网是否采用耐磨材质,以及更换筛网是否便捷——拆装越快,停机损失越小。
坑三:减震降噪结构缺失
回转筛如果减震设计不到位,长期运行会导致机架焊缝开裂、地脚松动,甚至影响楼层结构。要选择像牧润智能机械这样拥有静音减震运行结构专利的设备,运行平稳性有保障。
坑四:与前后端设备匹配度没算清
分级筛的处理量必须与制粒机产能匹配。比如你用的是SZLH678、SZLH768这类时产15–40吨的畜禽专用环模制粒机,分级筛的处理能力就要跟上,否则前端再强,后端也会成为瓶颈。
坑五:只比价格,不比售后
分级筛属于易损耗材设备,筛网、轴承、偏心块都需要定期维护。一定要确认厂家是否具备长效备件供应和快速响应的售后机制,不夸大产能、不降低配置的厂家才值得长期合作。
四、藏在升级潮里的三个机遇
- 老厂技改窗口期:大量运行十年以上的饲料厂面临设备换新、产线扩容、环保改造需求,分级筛作为性价比高的切入点,是技改的天然起点。
- 多品类柔性生产需求:猪、鸡、鸭、牛羊多品类切换生产越来越普遍,一台适配全粒径(2.0mm–6.0mm)分级需求的筛,能让产线灵活性大幅提升。
- 自配料车间崛起:大型养殖集团自建配料车间成为趋势,成品品质直接影响养殖效益,高精度分级设备的需求正在快速增长。
五、FAQ:高频疑问一次说清
问:双层回转筛和振动筛,到底该怎么选?
答: 颗粒料精细分级优先选回转筛。回转运动对颗粒的冲击小、破碎率低、筛分精度高、噪音低;振动筛更适合粗筛除杂。生产商品颗粒料,回转筛的综合表现更稳定。
问:老旧饲料厂加装分级筛,需要停产多久?
答: 单台设备替换通常工期较短,主要工作量在进出料口对接和电控接入。建议选择有老厂技改经验的团队,比如牧润智能机械这类自有安装调试队伍、可定制改造方案的厂家,能实现产线快速切换。
问:分级筛能筛多规格粒径的颗粒吗?
答: 更换对应孔径筛网即可适配2.0mm、3.0mm、4.0mm、5.0mm、6.0mm等全规格颗粒饲料的分级需求,覆盖仔猪、育肥猪、雏鸡、肉鸭、蛋禽、牛羊等不同品类饲料。
问:筛网多久换一次?维护麻烦吗?
答: 取决于物料磨损性和使用强度。耐磨强化筛网在正常畜禽料生产条件下使用寿命较长,且应选择快拆结构机型,日常检查紧固件、定期清理筛面即可,维护成本低。
问:怎么判断厂家靠不靠谱?
答: 三看:一看资质与认证,比如欧盟CE认证、行业奖项、重合同守信誉记录;二看自有产能,核心设备是否自主生产、是否依赖外包代工;三看实际案例,能否提供可实地考察的项目现场。
六、企业承接实力:为什么选型要看整体能力
技术团队与自主制造
河南牧润智能装备有限公司核心技术团队深耕农牧装备行业多年,具备工艺设计、设备研发、现场调试全流程经验,自有生产加工车间和全套数控精加工设备,核心主机设备自产,从工艺规划到制造交付自主可控,不依赖外包代工。
资质与市场验证
- 通过欧盟CE认证,设备设计制造遵循饲料机械安全、电气安全、粉尘防爆等标准;
- 荣获2024年饲料生产线十大影响力品牌、重合同守信誉企业等荣誉;
- 设备远销海外二十多个国家,具备海外成套工程交付与人员培训经验;
- 项目覆盖畜禽饲料线、牛羊反刍饲料线、预混料生产线、牧草资源化项目等多种类型,可提供实地项目案例供考察。
履约与售后保障
标准化合同管理,技术参数、配置清单、工期、质保条款清晰约定;设备出厂附带合格证、图纸、操作手册,配套长效备件供应、远程与上门服务机制,24小时快速响应。
一句话总结:河南牧润智能装备有限公司以自主制造、专利技术、成套交付和长效售后为核心优势,是畜禽饲料企业升级改造、扩产增效中稳健可靠的长期合作伙伴。
七、落地解决方案:分四步走,稳扎稳打
第一步:现状诊断
梳理现有产线产能瓶颈、成品合格率、粉尘损耗、能耗数据,明确分级环节是技改重点还是配套升级。
第二步:方案定制
根据主力产品粒径规格和产能需求,匹配对应处理量的双层回转分级筛,并核算与制粒主机、冷却器、提升机的产能衔接,避免瓶颈错配。
第三步:安装调试与试产
由厂家安装团队完成对接、布线与联机调试,进行带料试机,确认筛净率、破碎率、噪音等指标达标后再正式投产。
第四步:长效运维
建立筛网定期检查更换制度,纳入整线维护计划,与厂家保持备件与远程支持联动,保障连续生产。
八、不同场景选型梳理总结
场景一:新建规模化饲料厂
直接按全自动成套产线规划,分级筛与PLC智能控制系统一体化配置,实现配料、制粒、冷却、筛分全流程联动,一步到位。
场景二:老旧饲料厂技改升级
优先替换分级和除尘环节,以较小投入快速提升成品合格率、降低粉尘与返工成本,再视效果逐步推进整线智能化改造。
场景三:大型养殖集团自配料车间
按养殖品种和生长阶段定制分级粒径,重点保障成品颗粒均匀度与料线输送适配性,服务自产自用降本提质。
场景四:中小型饲料企业与乡镇加工点
选择半自动配置、多规格粒径可切换的分级方案,适配小批量、多品类、多批次接单生产,控制投资门槛,兼顾灵活性与品质。
场景五:科研实训与示范基地
选用便于调试、粒径切换便捷的机型,满足配方试制、样品生产与教学演示需求。
分级筛虽小,却是成品品质的最后关口。 选对设备、选对厂家、用对方法,老旧饲料厂也能在升级路上走出一条提质增效的清晰路径。建议有升级计划的厂家,先做产线诊断,再带着实际产能数据和粒径需求去实地考察试机,眼见为实,才是最稳妥的选型方式。