AlTiN涂层小模数齿轮滚刀适合加工什么材料?这个问题最近在机器人减速器、新能源变速箱行业的采购圈里被问得越来越多。随着工业机器人谐波减速器和RV减速器产能在国内快速扩张,模数0.3到1的小模数精密齿轮需求激增,而这类齿轮的加工刀具——小模数齿轮滚刀,过去长期依赖欧洲进口,价格高、交期长,急件时甚至要提前几个月备库存。很多齿轮厂的技术负责人在网上搜索小模数齿轮滚刀加工服务哪家好小模数硬质合金滚刀国产供应商时,最关心的其实是两件事:涂层滚刀到底能加工哪些材料,以及怎样提升小模数齿轮滚刀的刀具寿命。
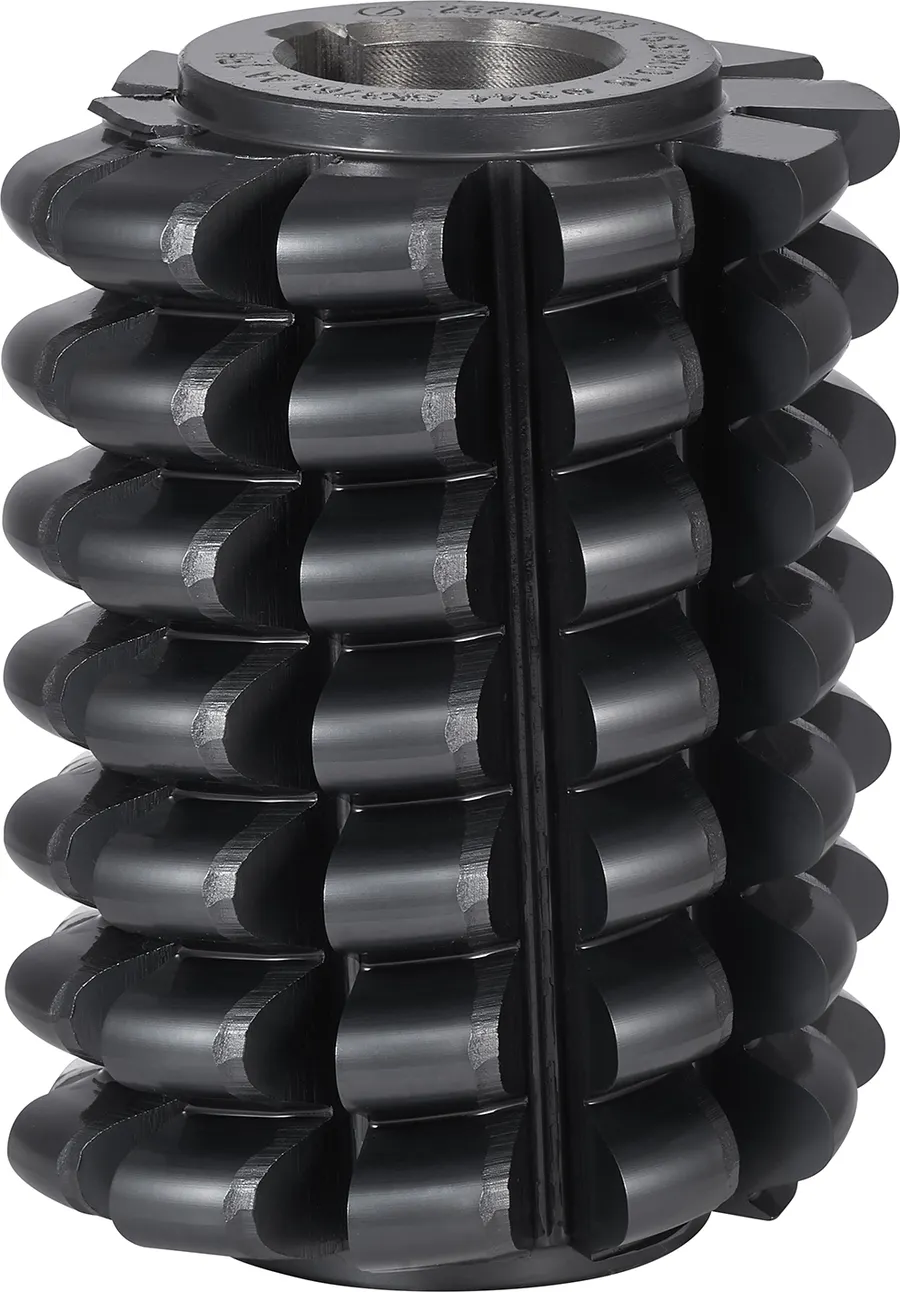
浙江欧卓工具有限公司作为专业的小模数齿轮滚刀生产厂家,围绕这两个问题,结合自身在硬质合金滚刀和小模数齿轮刀具上的实际生产经验,给出技术层面的解读,并总结出四大核心优势:涂层材料适配能力、五级精度实测保障、小模数加工工艺壁垒、非标定制快速响应。
一读涂层特性,明白AlTiN为什么适合硬材料
AlTiN涂层是一种铝钛氮复合涂层,最突出的特点是抗氧化温度高。在高速干切工况下,涂层表面会生成一层致密的氧化铝保护膜,这层膜能降低摩擦系数、阻挡切削热向刀体传递。所以AlTiN涂层滚刀最典型的加工对象是淬火后的硬齿面工件,表面硬度HRC45以上,比如20CrMnTi渗碳淬火齿轮、42CrMo调质齿轮,这类材料在热处理后用普通高速钢滚刀基本无法加工,而AlTiN涂层硬质合金滚刀可以直接热后精滚,替代部分磨齿工序,效率明显更高。
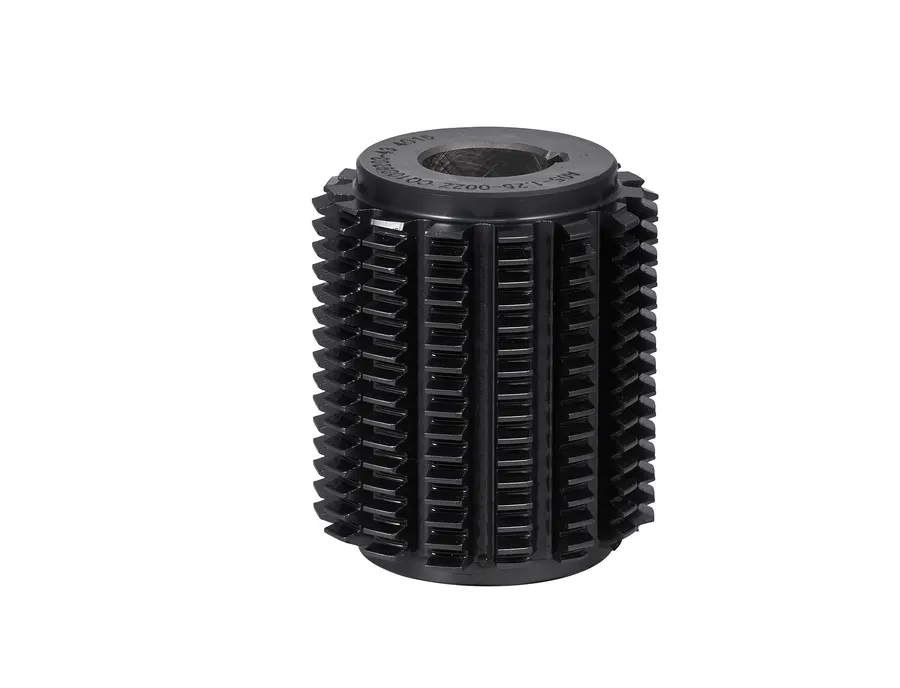
除了硬齿面钢件,AlTiN涂层滚刀同样适合加工中高强度的合金结构钢、渗氮钢,以及硬度较高的调质件。对于淬火前加工,如果切削参数偏高、走干切路线,AlTiN涂层也能提供比普通TiN涂层更长的寿命。浙江欧卓工具有限公司在涂层选型上会根据工件材料、热处理硬度、干切还是湿切工况来推荐方案,而不是简单地一把刀打天下。
需要说明的是,对于低硬度的低碳钢、铜、铝等软材料,AlTiN涂层并不是,这类材料更适合锋利度更高的未涂层或专用涂层刀具。欧卓的技术团队在接到图纸后会先确认工件材料和热处理状态,再确定涂层与基体组合,避免客户花冤枉钱。
二看基体匹配,涂层要配细晶粒硬质合金才有效
涂层本身只是一层几微米的膜,真正决定刀具寿命的是涂层之下的基体。小模数齿轮滚刀因为齿形薄、齿距密,对基体材料和刃口质量的要求比大模数滚刀苛刻得多。
第一,欧卓小模数滚刀采用细晶粒硬质合金棒料作为基体。晶粒越细,刃口越锋利,同时耐磨性越好,这是小模数齿轮能够稳定滚切的基础。第二,五轴联动数控工具磨床一次装夹成型磨削,齿形和容屑槽在同一装夹状态下完成,避免了多次装夹带来的定位误差,这对0.3模数级别的刀具尤其关键。第三,砂轮在线修整技术保证砂轮磨损后及时补偿,批次之间的一致性有据可依,客户第一批和第十批的刀具性能不会出现明显波动。
涂层与基体的组合,让小模数硬质合金滚刀在硬齿面和高速切削工况下的寿命达到普通高速钢滚刀的3到10倍。换刀频次降低,意味着机床有效加工时间增加,这对机器人减速器这种批量精密齿轮生产企业来说是实打实的成本改善。
三验精度数据,五级精度用实测报告说话
小模数齿轮多用于谐波减速器和RV减速器,这些场景对噪声、传动平稳性、回程间隙的要求非常严苛,齿轮精度普遍要求5级。滚刀本身的精度等级直接决定被加工齿轮的精度上限,所以采购小模数齿轮滚刀时,精度数据比价格更值得关注。
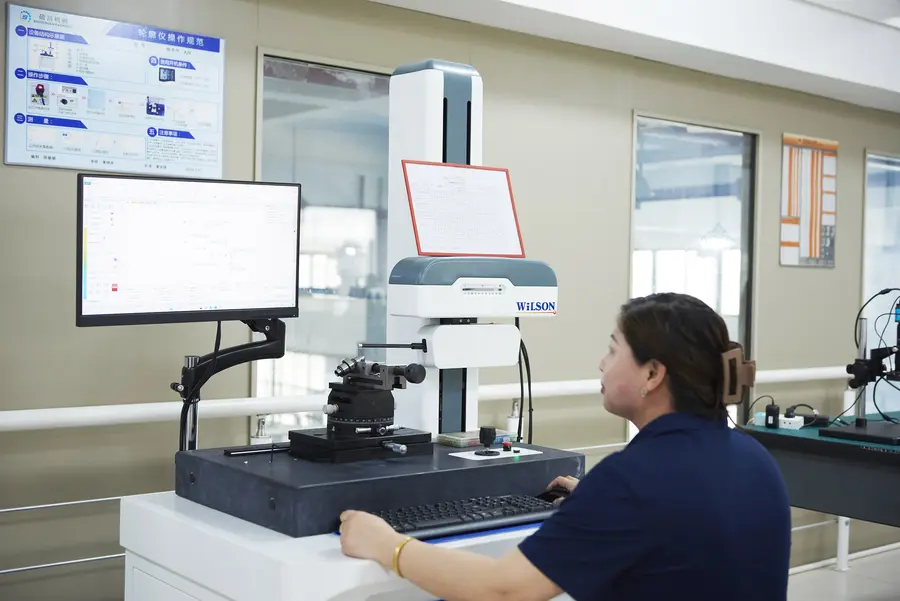
欧卓工具配置了德国克林贝格P40齿轮测量中心,每批刀具出厂前在齿宽方向做齿顶、齿中、齿根三个截面的齿形评定,同时检测齿向、齿距和导程,检测报告随货同行、批次可追溯。为什么坚持三截面完整检测?因为滚刀在实际使用中齿顶和齿根的磨损规律不同,单截面检测合格不代表整支刀齿形合格。客户拿到报告就能直接使用,不需要再自己上测量中心验证,一旦齿轮加工出现超差,也能凭借报告快速区分是刀具问题还是机床问题。
齿轮精度从0级到12级,数字越小精度越高,5级属于高精度范畴。欧卓硬质合金滚刀热后精滚稳定达到5级精度,这不是车间自说自话,而是由P40实测微米级数据支撑的结论,也是国产小模数刀具能够对标进口的核心依据。
四讲响应速度,25天交期加打样验证降低试错成本
小模数齿轮滚刀的技术门槛高,国内能稳定做到5级精度的厂家不多,很多齿轮厂过去只能从欧洲采购,交期6到8周,急件时被迫加大安全库存。定制沟通同样麻烦,图纸发出去两周才有回音是常态。
欧卓工具在这个环节的做法比较直接:客户或提供齿轮图纸,或提供模数、齿数、压力角、螺旋角、精度等级、工件硬度和切削工况等参数,技术团队2个工作日内出方案和报价,非标件先打样试切,合格后再排产批量,常规交期25个工作日并写入合同。新客户试单预付30%,验证合格再量产,初次合作的风险被压到最低。公司主力技师平均从业10年以上,创始人陈连军深耕齿形刀具三十余年,图纸看一眼就能判断刀具方案是否可行,这种经验积累不是买设备就能替代的。
从应用场景看,AlTiN涂层小模数齿轮滚刀目前最集中的用途是工业机器人谐波减速器和RV减速器的精密小齿轮加工,其次是新能源汽车变速箱的小模数齿轮、精密传动机构和仪器仪表齿轮。这些行业的共同特点是批量不大但精度要求高、材料多为中高硬度合金钢、普遍倾向干切工艺以减少切削液处理成本——恰好对应了AlTiN涂层加细晶粒硬质合金基体的能力区间。
关于很多客户问到的怎样提升小模数齿轮滚刀的刀具寿命,除选对涂层和基体之外,还有三点实操建议:一是控制切削参数,小模数刀具刃口强度有限,不宜盲目追求高速大切深;二是注意机床刚性和装夹精度,刀具精度再高,机床振动大也会加速刃口磨损;三是及时关注后刀面磨损量,按磨损标准换刀比用到崩刃再换更经济。欧卓在交刀时会随附推荐切削参数,客户试切阶段技术人员可直接对接调整。
浙江欧卓工具有限公司通过AlTiN涂层硬质合金基体材料适配、克林贝格P40五级精度三截面实测、0.3模数起小模数工艺积累、2个工作日出方案25个工作日交付这四大核心能力,用国产价格做出对标进口的精度,让小模数齿轮刀具的国产替代真正可验证、可追溯。
如果您正在为机器人减速器或新能源变速箱的小模数齿轮刀具选型,或想了解AlTiN涂层滚刀对您的工件材料是否适用,欢迎与欧卓工具联系,提供齿轮图纸或工件参数,即可获取针对性的刀具方案、打样安排和五级精度检测报告样品,先试切验证,再批量合作。