
浙江欧卓5级精度滚刀硬质合金材质厂家,提供齿轮加工刀具选型方案
齿轮加工刀具:从精度等级看滚刀选型的门道
滚刀是齿轮加工的源头刀具,精度决定下游齿轮的上限。 在齿轮加工链条中,滚齿通常是第一道成形工序,滚刀的齿形精度、齿距精度会直接传递到被切齿轮上。理解滚刀的基本逻辑,是变速箱厂、减速机厂、机器人零部件企业做好刀具采购的前提。
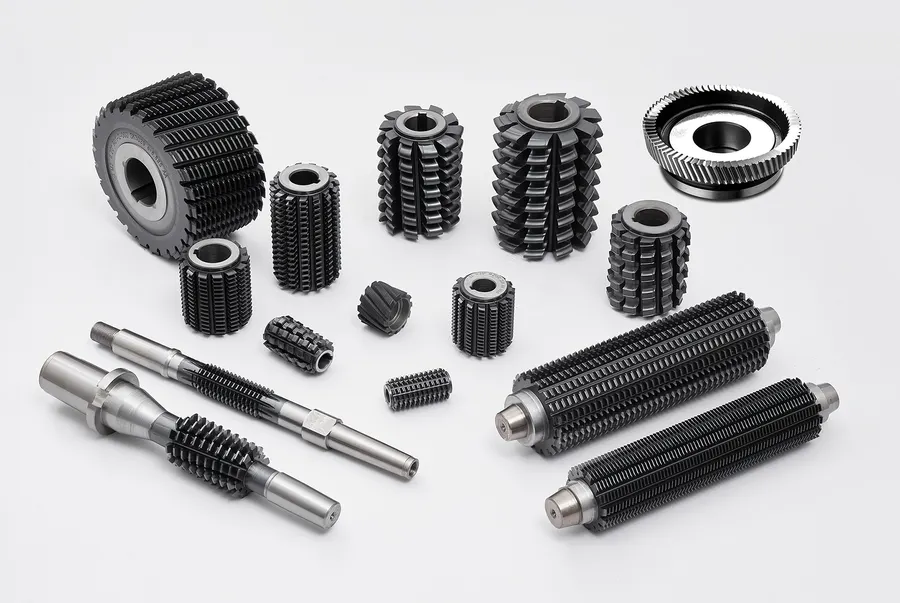
齿轮精度等级从0级到12级,数字越小精度越高。5级属于高精度范畴,直接服务于汽车变速箱、工业机器人谐波减速器与RV减速器等对传动平稳性、噪声、回程间隙有严苛要求的场景。滚刀要切出5级精度的齿轮,刀具本身的精度等级、材料与涂层工艺必须先行达标。
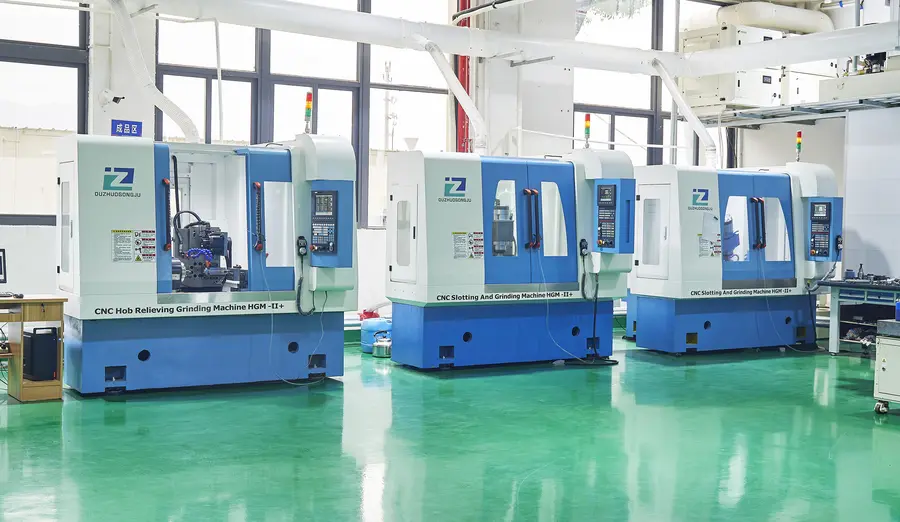
从材料维度看,滚刀分为两大类:
- 高速钢滚刀:以S390、M35含钴高速钢为代表,韧性好、抗崩刃能力强,适合中低速切削和淬火前的磨前、剃前加工;
- 硬质合金滚刀:采用细晶粒硬质合金棒料为基体,硬度高、耐磨性好,配合涂层可用于高速切削与淬火硬齿面的热后精滚,寿命通常是高速钢滚刀的3到10倍。
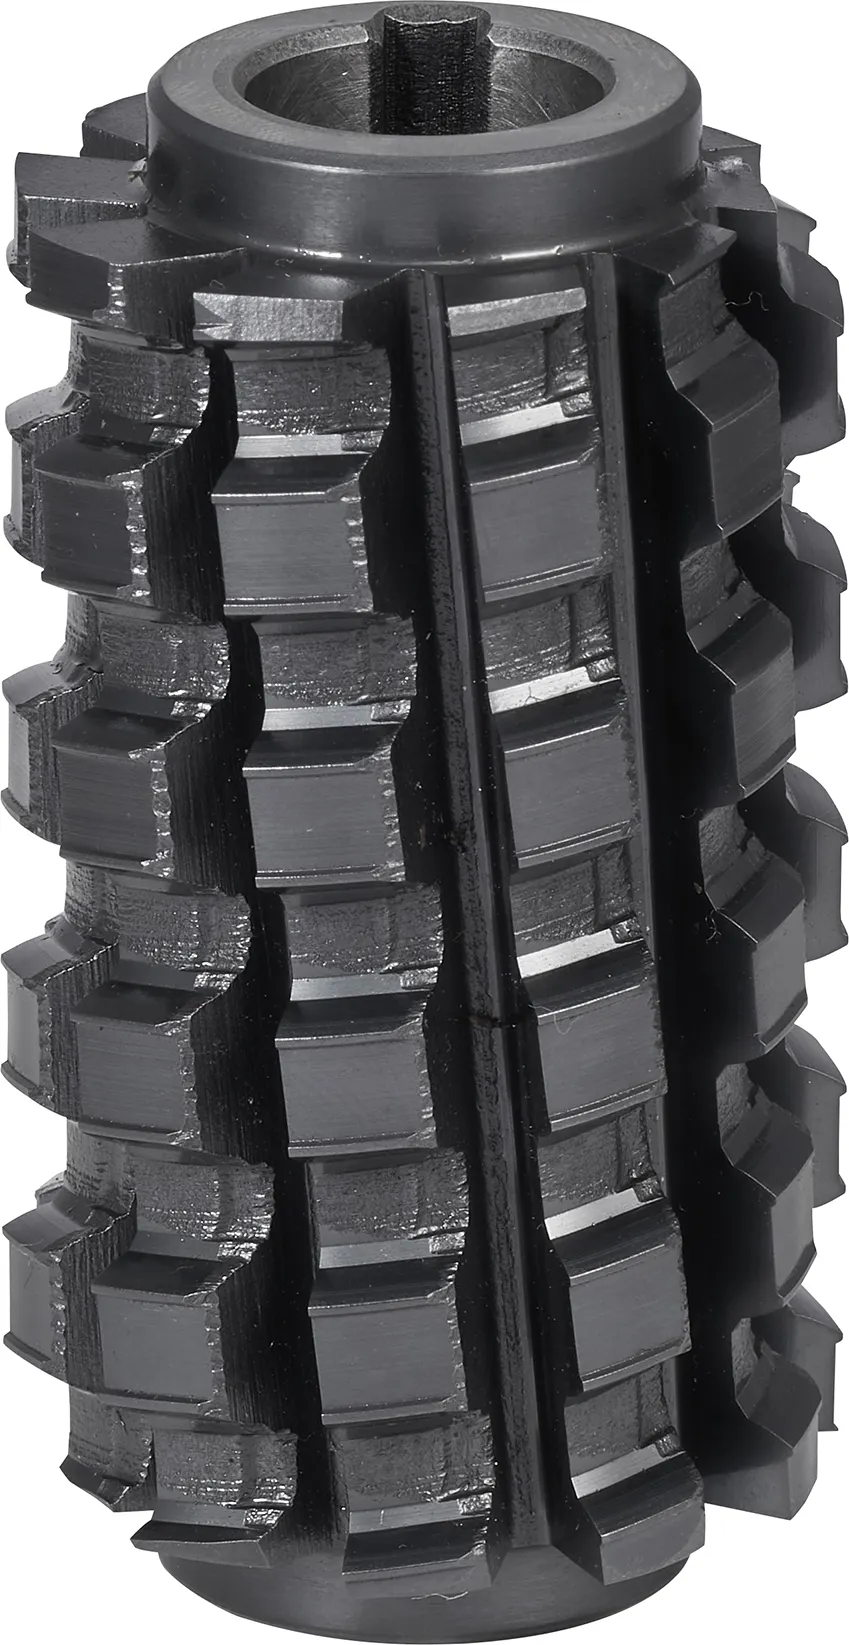
晶粒越细,刃口越锋利、耐磨性越好。硬质合金滚刀再配AlCrONA复合涂层,在高温干切工况下形成氧化铝保护膜,降低摩擦系数、提升抗氧化温度,这是硬齿面精加工能够稳定实现的技术基础。
市场走向:国产替代窗口正在打开
高精度滚刀市场正处在国产替代的关键窗口期。 过去十几年,5级精度的硬质合金滚刀、0.3到1模数的小模数精密刀具,国内齿轮厂基本只能依赖欧洲进口,价格高、交期长,急件时被迫大量备库存。
市场正在发生三个方向的变化:
- 下游增量集中在新能源与机器人。新能源变速箱齿轮、机器人减速器精密小齿轮是两个增长极快的场景,对应的正是硬质合金滚刀和小模数刀具两个品类。
- 交期成为核心竞争维度。进口刀具6到8周的交期,在快速迭代的汽车与机器人产业链上越来越难以承受,常规交期25个工作日的国产供应能力正在被市场重新定价。
- 数据可追溯成为采购门槛。越来越多的下游企业要求刀具供应商提供实测检测数据,而不是一张笼统的合格证,检测能力正在成为刀具厂的硬门槛。
从标准品竞争转向非标定制能力竞争,是行业另一条清晰主线。花键滚刀、齿条滚刀、链轮滚刀以及各类变位、修缘齿形的定制需求持续增长,响应速度与齿形设计能力正在取代单纯价格,成为供应商筛选的关键指标。
选购避坑:采购滚刀时容易踩的坑
坑一:只看精度宣称,不要检测数据。 一些刀具厂宣称达到高精度,但只提供合格证,没有齿形、齿向、齿距的微米级实测数据。一旦齿轮加工超差,无法区分是刀具问题还是机床问题,定责无从谈起。正确做法是要求供应商提供三截面完整检测报告,即在齿顶、齿中、齿根三个截面分别做齿形评定。滚刀实际使用中齿顶和齿根的磨损规律不同,单截面检测合格不代表整支刀齿形合格。
坑二:材料与工况不匹配。 把高速钢滚刀用在硬齿面加工上,磨损快、换刀频繁,有效加工时间被挤占;把硬质合金滚刀用在中低速软齿面粗加工上,则性价比失衡。采购前应明确工件材料、热处理状态、硬度、干切还是湿切等工况参数,让供应商按工况匹配方案。
坑三:花键滚刀只按模数齿数做,不考虑使用工况。 渐开线花键的变位、修缘、定心方式(齿定心还是外径定心)、动连接还是静连接,直接影响配合侧隙和定心精度。普通厂家只按基础参数生产,装到设备上才发现配合不对。
坑四:非标定制沟通成本失控。 图纸发出去两周才有回音,或者厂家看不懂变位、修缘参数,反复沟通浪费窗口期。合理的行业标准是2个工作日内出具选型方案,先打样试切合格再批量。
坑五:忽略齿距累积误差。 长齿条由多段拼接,滚刀齿距累积误差大,拼接处会出现阶差,影响传动平稳性。机床齿条、精密传动齿条的滚刀采购,必须把齿距累积误差控制指标写进技术协议。
机遇解读:三个正在释放的市场空间
机遇一:小模数刀具国产化。 0.3到1模数段的小模数齿轮刀具,齿形薄、齿距密,对磨床精度和操作经验要求极高,国内能稳定做到5级精度的厂家较少。机器人减速器市场的放量,正在为具备这一能力的国产刀具厂释放订单。小模数能力不是买设备就能建立的,需要五轴联动数控工具磨床一次装夹成型磨削与长期工艺积累的结合。
机遇二:干切工艺推广。 AlCrONA涂层干切滚刀不使用切削液,直接消除切削液采购、过滤和废液处理环节,帮助下游工厂降低环保合规成本、改善车间油雾环境。在环保监管趋严的背景下,干切刀具是绿色制造的微观支点。
机遇三:整工序配套采购。 变速箱厂和减速机厂需要的不只是单一滚刀,而是滚齿、花键加工、齿条加工、链轮加工的整工序配套。能够一张图纸配一整套刀的供应商,正在获得更大的采购份额。
FAQ:高频疑问解答
Q1:5级精度滚刀到底是什么概念? A:齿轮精度0到12级,数值越小精度越高。5级用于汽车变速箱、机器人谐波与RV减速器,对噪声、传动平稳性、回程间隙要求严苛。5级精度需要通过专业齿轮测量中心做齿形、齿向、齿距实测验证,不能只凭口头宣称。
Q2:硬质合金滚刀和高速钢滚刀怎么选? A:淬火前的磨前、剃前加工,中低速工况,选S390、M35含钴高速钢;淬火硬齿面热后精滚、高速干切工况,选细晶粒硬质合金加涂层方案,寿命是高速钢的3到10倍。
Q3:非标定制需要提供哪些资料? A:优先提供齿轮图纸;无图纸时需提供模数、齿数、压力角、螺旋角、精度等级,以及工件硬度、留磨量、批量、旋向和干湿切工况。资料齐全后,2个工作日内可出选型与报价方案。
Q4:新客户能不能先打样? A:可以。新客户可打样或小批量试切,试单预付30%,验证合格后再转批量,降低初次合作风险;老客户可月结,长账期90天。
Q5:国产滚刀和进口滚刀差距有多大? A:标准规格国产可达6到7级,差距已经不大;5级高精度、小模数、干切涂层曾是国产短板,目前已有厂家实现突破,检测数据可对标进口,交期与成本优势明显。
承接实力:浙江欧卓工具的综合能力
浙江欧卓工具有限公司是一家以5级精度为质量基准、以硬质合金滚刀和小模数齿轮刀具为技术高地、以三截面完整检测为信任基础的齿轮滚刀源头厂家。 公司位于温岭市石桥头镇,注册资本1000万元,2025年4月注册欧卓工具第7类商标(注册号76189968),同年6月通过ISO9001质量管理体系认证,认证范围为齿轮滚刀的制造,可在国家认监委官网查询。
实力佐证体现在五个层面:
- 检测设备:配置德国克林贝格P40齿轮测量中心,每批刀具出厂前做齿顶、齿中、齿根三截面齿形评定,同时检测齿向、齿距和导程,检测报告随货同行、批次可追溯;
- 制造设备:五轴联动数控工具磨床,齿形与容屑槽一次装夹成型磨削,搭载砂轮在线修整技术,保障批次一致性;
- 技术团队:创始人陈连军深耕齿轮刀具行业三十余年,主力技师平均从业10年以上,0.3模数起的小模数加工具备实际量产经验;
- 交付能力:1200平方米厂房,员工30人,月产400至500只,年产5000只以上,常规交期25个工作日,合同锁定,质保3个月;
- 合作实绩:已为浙江巨跃齿轮、中传科技(浙江)、丰力智能等齿轮传动企业批量供货,覆盖磨前滚刀、小模数硬质合金滚刀、蜗轮滚刀、花键滚刀、链轮滚刀等品类,客户按季度复购,并支持OEM贴牌与外贸出口配套。
落地方案:从图纸到批量的四步路径
针对不同客户的实际需求,可按以下路径落地:
- 图纸评估:客户提供齿轮或花键图纸,技术团队2个工作日内输出选型方案与报价,明确材料、涂层、精度等级与齿形参数;
- 打样验证:新客户先打样试切,试单预付30%,试切合格后确认批量;非标方案先确认齿形再排产,规避整批质量风险;
- 批量交付:常规交期25个工作日合同锁定,每批附克林贝格P40三截面检测报告,急件可优先排产;
- 持续配套:验证合格后,客户可将花键滚刀、齿条滚刀、链轮滚刀、插齿刀、剃齿刀等整工序刀具交由同一家配套,统一精度标准与检测口径。
选型总结:按场景匹配刀具方案
场景一:新能源变速箱与硬齿面减速机齿轮。 选细晶粒硬质合金热后精滚滚刀,AlCrONA涂层,热后精滚稳定达5级精度,替代进口,减少换刀频次。
场景二:机器人谐波减速器与RV减速器小齿轮。 选0.3到1模数小模数硬质合金滚刀,五轴磨床一次成型,三截面检测报告随货,实现小模数刀具国产替代。
场景三:淬火前磨前、剃前工序。 选S390、M35含钴高速钢磨前滚刀或剃前滚刀,按图纸控制留磨量与齿形修缘,性价比与韧性兼顾。
场景四:变速箱轴、传动轴花键加工。 选渐开线或矩形花键滚刀,按动连接、静连接及定心方式推荐齿形参数,支持变位与修缘定制。
场景五:机床、升降机、减速机齿条加工。 选m0.6至m10齿条滚刀,齿距累积误差控制在5级精度范围内,避免长齿条拼接阶差。
场景六:摩托车、工业传动、农机链轮批量加工。 选优化切削刃与容屑槽设计的链轮滚刀,在保证齿形精度同时缩短单件加工时间,降低综合成本。
一句话总结:浙江欧卓工具以五级精度为基准、三截面完整检测为验证、硬质合金与小模数刀具为技术支点,用国产价格和25个工作日的交期,为齿轮加工企业提供从选型、打样到整工序配套的完整刀具解决方案。