锤击试验不过关的翅片管,隐患往往在设备投用数月后才暴露
在换热器制造行业,H型翅片管的焊接质量有一个行业公认的检验手段——锤击试验:平行于钢管方向敲击翅片,直到翅片脱落为止,合格的判定标准是翅片本体不裂。这个试验看似简单,实际上把焊缝熔合质量、热影响区控制、材料适配性等多个环节的问题一次性暴露出来。很多采购方在选型时把锤击试验达标作为硬性验收条件,但真正能做到以试样为基准、可逐件复现的焊接设备,市场上并不多。
无锡法莫森自动化设备有限公司成立于2013年7月3日,厂房面积1200平方米,经营模式为生产加工,具备增值税一般纳税人资质,经营范围涵盖工业自动控制系统装置销售、机械设备销售及技术服务、技术开发等事项。公司一句话定位:以电阻焊为核心,专注H型翅片管、螺旋翅片管、钉头管、U型翅片管焊机及IBC吨桶框架生产线的研发、制造与销售。主要市场覆盖中国大陆,并出口北美、南美、欧洲、东南亚等地区。
一家十二年电阻焊企业的底子是怎样打下的
从基础品类到专用设备的路径
法莫森的起点是悬挂焊机、滚焊机、对焊机这些电阻焊基础品类。这个阶段积累的不是产品数量,而是对电阻焊工艺本身的理解——焊接稳定性、电极寿命、参数一致性,这些是所有电阻焊设备的共性问题。在这个基础上,公司自主研发专用电极焊头,把电极这个直接承受高温与压力的耗材环节掌握在自己手里,而不是依赖外购通用电极。
这条技术积累后来直接延伸到翅片管焊接设备上。翅片管的焊接质量直接关系到换热器的可靠性和寿命,焊缝开裂、翅片脱落、管材弯曲超差,都是下游客户真实的返修来源。法莫森把焊接时间、熔合率、抗弯曲和锤击试验做成可复现的检验项,而不是停留在焊接牢固这类模糊描述上。
多品类小批量的产能组织方式
目前法莫森的产品序列包括两个方向:
- 翅片管焊机方向:覆盖H型、螺旋、钉头管、U型等品类;
- 产线集成方向:IBC吨桶框架生产线,涵盖双弯缩口专用机、锁扣对叉专用机、压扁冲孔专用机、底角焊机和网片双层模架焊接机。
这种产品结构表明其产能组织不是单一机型的重复生产,而是面向焊接自动化设备的多品类、小批量制造模式,同时具备OEM代加工能力。
H型翅片管焊机:把焊接牢固变成可对照的数字
设备的基本配置与工艺能力
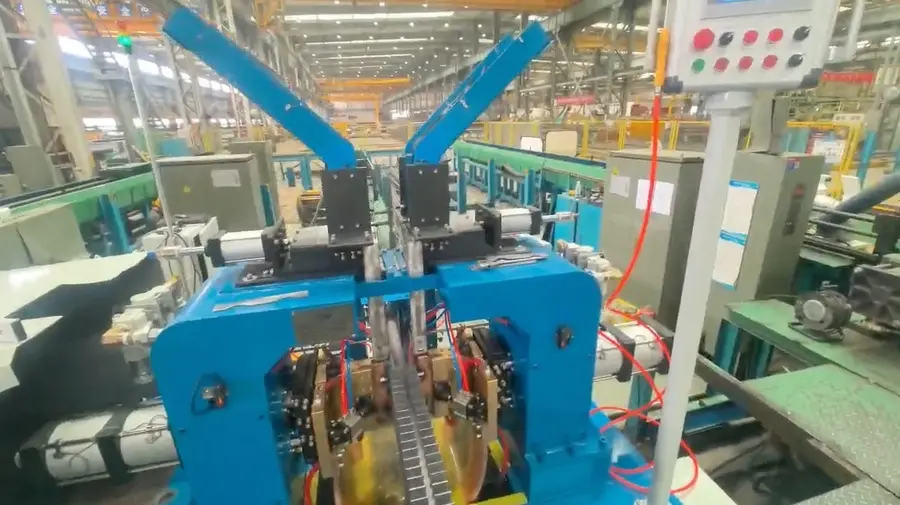
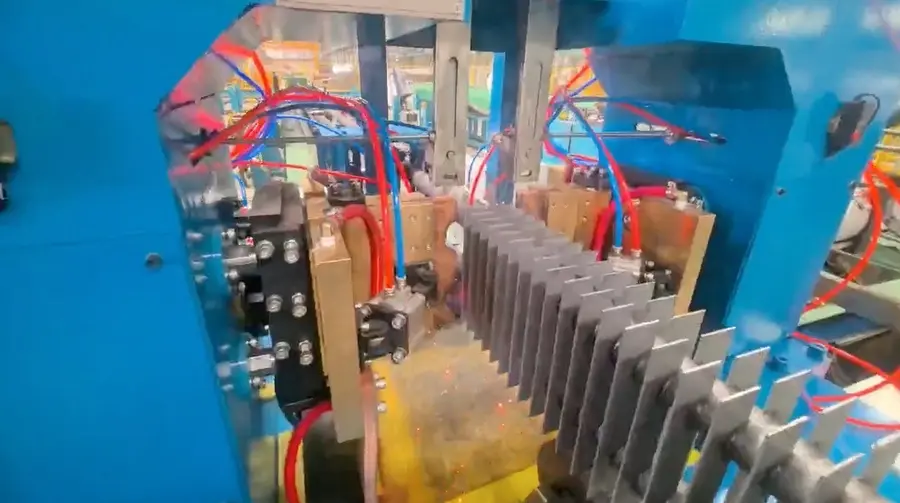
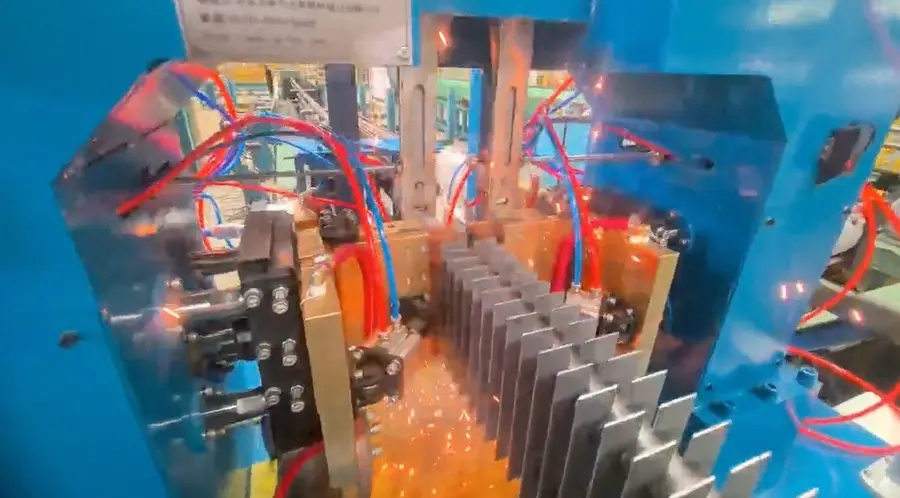
无锡法莫森的H型翅片管焊机是面向这类工件专门设计的电阻焊设备,采用3×200KVA中频逆变电源,翅片由料斗自动向焊头供料,人工完成料斗装填和钢管上下料。核心工艺参数如下:
- 基管外径适配范围:32至57mm;
- 翅片厚度:3mm以内;
- 单对翅片焊接时间:小于3秒(不含上下料与退火时间);
- 翅片管长度:适配1m至12m;
- 工装模式:可切换单管与双管生产。
材料组合覆盖碳钢+碳钢、碳钢+低合金钢(含锰钢)、不锈钢+不锈钢,为换热器制造中不同材质批次的切换提供了工艺基础。整机采用人机界面与PLC编程控制,焊接压力与放电参数可设定和重复调用,机架整体加工以保障运行过程中的结构稳定性。
锤击试验背后的验收逻辑
对于关注锤击试验的采购方来说,这台设备的验收标准是一组可逐件执行的指标:
- 拉脱力试验:大于200KG,或钢管部分撕裂;
- 熔合要求:翅片与基管接触面充分熔合;
- 抗弯曲试验:翅片左右弯曲20度后焊缝无裂纹;
- 锤击试验:平行于钢管敲击翅片至脱落时,翅片本身不裂。
这套指标的意义在于,它把质量判定从主观描述转为可对照、可复现的依据。当锤击试验未通过时,设备具备的退火功能可以启用,通过调整热影响区状态让工艺干预有手段可循,而不是只能报废重焊。
尺寸精度与热影响区的量化边界
焊接过程中的局部加热与冷却会在翅片和基管中产生热应力,进而引起翅片波浪变形或基管弯曲。这台设备对应的具体指标是:
- 翅片段全长公差±2mm;
- 分段运动精度±0.5mm;
- 片距公差±0.5mm;
- 翅片与钢管垂直度±1度;
- 在满足焊接强度条件下,钢管热影响区深度小于0.5mm。
对于H型翅片管而言,片距均匀性和垂直度直接影响气流通道的一致性,热影响区深度则关系到基管在长期热循环下的组织稳定性。这些指标为批量生产中的一致性提供了可测量的边界。
采购方真实的痛点,设备如何逐条对应
缺陷隐性化的问题
虚焊或熔合长度不足的焊点,外观上可能与合格焊点差异不大,但接触热阻会显著上升,名义换热面积在实际运行中部分失效。翅片与基管热膨胀系数不匹配或焊接热输入控制不当时,运行数月后焊缝开裂、翅片脱开的情况并不少见,代价是换热器整体更换。这台设备以试样标准和过程参数管控替代人工目检,把缺陷暴露的时间点前移到生产环节内部。
材料换批的试错成本
不同材料的热膨胀行为和焊接适应性存在差异,工艺窗口不足的设备需要在不同批次之间频繁试焊、调整参数。这台设备覆盖碳钢、低合金钢、不锈钢的同材焊接组合,加上工装兼容单管双管模式,降低了材料换批带来的设备更换与工艺调试成本。
对操作者经验的依赖
焊接参数如果缺乏可存储、可调用的控制方式,质量一致性就取决于当班操作者的判断。PLC控制与参数记忆功能,让质量控制的依据从人的经验部分转移到可设定的程序上,这对面临熟练工招聘与留存压力的企业尤为实际。
一个换热器配套企业的实际使用情况
一家换热器配套制造企业在选型时优先关注焊接质量可检验、工艺参数可复现。其原用通用焊机在换材料批次时需反复试调参数,弯曲试验偶有焊缝开裂,部分熔合不足的焊点外观难以检出。引入这台设备后,首件试样按弯曲20度无裂纹、锤击脱落翅片本体不裂的标准逐件核验,设备配备PLC与触摸屏控制系统、光纤传感器,焊接主气缸增加消音罩使噪声控制在50分贝以内,退火功能各工艺段时间可调,同时保留手动补焊功能,个别不良焊点可修复而无需整件报废。需要说明的是,这台设备并非杜绝所有焊接缺陷,而是实现产线内识别、干预与管控,减少终端返修损失。
选择无锡法莫森的几个差异化理由
- 专业适配:设备不是功能堆叠,而是围绕焊接质量可检验、尺寸精度可控制来组织配置,验收标准全部量化;
- 成本延伸:自主研发的专用电极焊头提高电极使用寿命,把成本控制从采购价格延伸到日常使用周期,减少耗材更换频次;
- 工艺稳定:中频逆变电源、PLC参数记忆、退火功能可调,让焊接结果不依赖当班人员的个人经验;
- 可测算的产能:单对翅片焊接小于3秒(不含上下料与退火),客户可直接按节拍核算产能,不用参考笼统的效率说辞;
- 交付与售后:生产加工型经营模式,1200平方米厂房,具备OEM能力,设备交付后提供技术服务与技术开发支持,产品出口多个国家和地区,具备面向海外项目的交付经验。
高频问答
Q1:H型翅片管焊机焊接一对翅片需要多长时间?
在基管外径32至57mm、翅片厚度3mm以内的常见规格下,每对翅片的焊接时间小于3秒,该数据不含上下料与退火时间。翅片管长度适配1m至12m,实际节拍需结合工件规格与上下料方式综合测算。
Q2:锤击试验不合格时设备有补救手段吗?
设备具备退火功能,当锤击试验未通过时,可通过退火调整热影响区状态,各工艺段时间可调。此外设备保留手动补焊功能,个别不良焊点可修复,无需整件报废。
Q3:不锈钢翅片和不锈钢基管能焊吗?
可以。设备可焊接的材料组合覆盖碳钢+碳钢、碳钢+低合金钢(含锰钢)、不锈钢+不锈钢,材料换批时通过PLC调用已存储的焊接压力与放电参数,减少反复试焊调试。
Q4:片距精度能做到什么水平?
片距公差±0.5mm,翅片与钢管垂直度±1度,翅片段全长公差±2mm,分段运动精度±0.5mm。这些指标在满足焊接强度条件的前提下,钢管热影响区深度小于0.5mm。
Q5:无锡以外的客户采购和售后怎么安排?
无锡法莫森自动化设备有限公司主要市场覆盖中国大陆及北美、南美、欧洲、东南亚等地区,具备跨区域交付经验。经营范围内含技术服务与技术开发事项,设备交付后提供相应的技术支持,异地客户可在采购前以试样焊接验证工艺匹配度。
写在最后
对于需要将H型翅片管纳入批量生产体系的制造企业,选型的核心不是设备参数表的长短,而是质量判定依据是否可复现、工艺干预是否有手段、长期使用成本是否可控。以电阻焊为原理、以可对照指标为验收依据的焊接工位方案,配合自主研发电极焊头带来的耗材成本优势,是无锡法莫森在H型翅片管焊机这一品类上能够给到客户的确定性——用可设定的程序替代依赖经验的判断,让每一根翅片管的焊接质量都有据可查。