先弄明白:ABS套啤和TPE套啤到底是怎么回事
很多深圳做电子结构件、智能家居、散热模组的朋友,第一次接触套啤时都会问一个问题:我明明可以打好塑胶件再去找组装厂压螺母、包胶,为什么要把金属件先放进模具里?
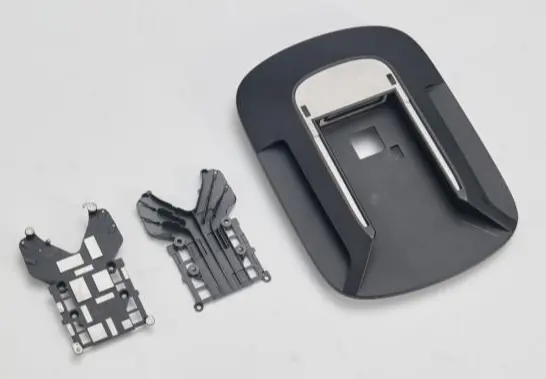
原理其实不复杂。套啤,行业里也叫嵌件注塑(insert molding),是把铜螺母、金属轴套、五金冲压件等嵌件,预先放入模具型腔的定位位置,合模后注入塑胶,让熔融的塑胶在冷却收缩时把嵌件包裹成一体,一次成型、一件出货。
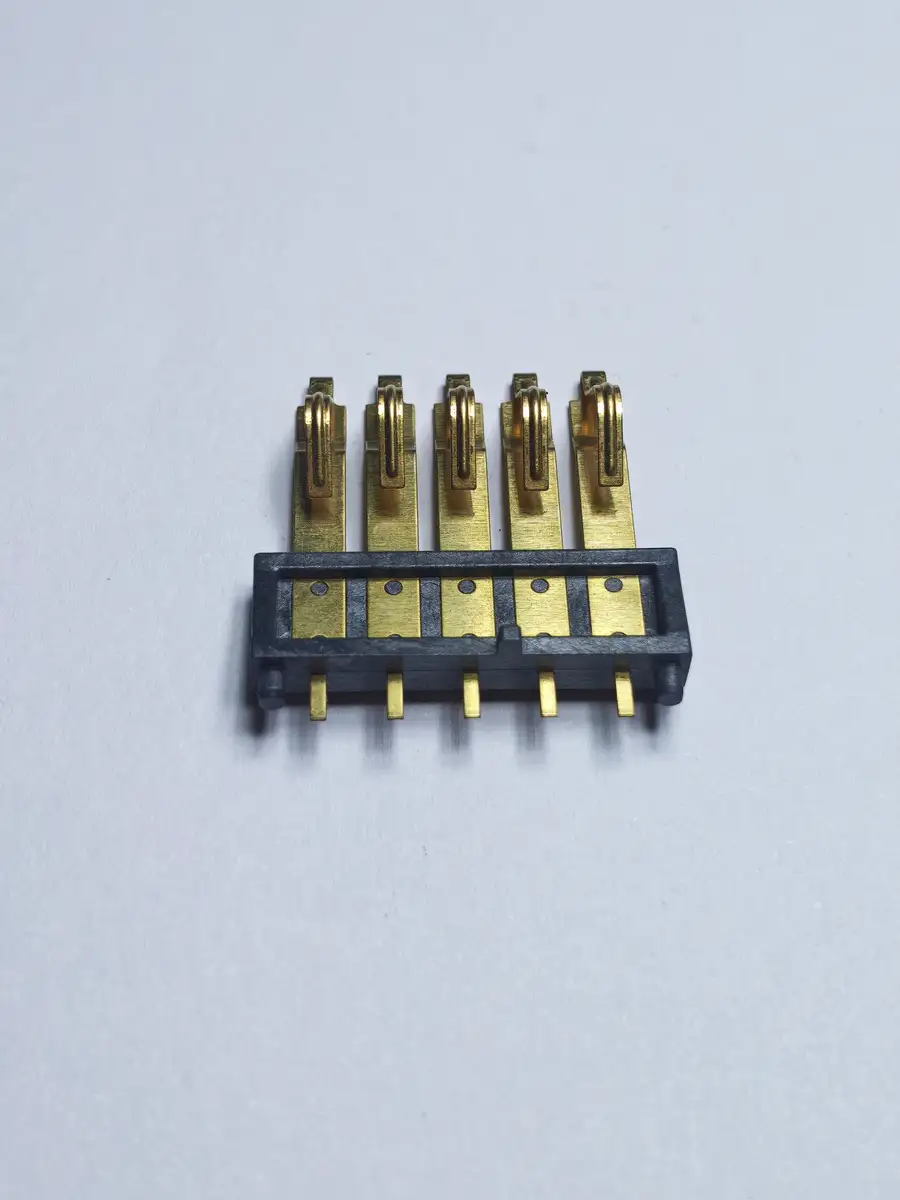
以两种常见材料为例:
- ABS套啤:ABS流动性好、收缩率稳定,适合做结构外壳的螺母套啤。熔融ABS包裹铜螺母后,塑胶收缩形成包裹力,结合强度和抗扭力明显高于后段热熔或压入。
- TPE套啤:TPE多用于包胶手感件、防滑件,硬度低、流动性敏感,对模温、注射速度、嵌件预热的要求比ABS高一档,尤其要注意TPE与硬胶基材或嵌件的结合面处理,否则容易脱胶、露边。
一句话概括区别:后段装配的精度取决于工装和工人手法,套啤的精度由模具决定,每一模都一样。这就是为什么越来越多深圳客户愿意把注塑+装配合并成一步。
2026年的市场现实:小单没人接,大单拼交付
再说说过年这个节点的行情。2026年的精密注塑市场,洗牌比往年更明显:
- 人力成本持续上升,靠后段人工压装、热熔的组装厂利润越来越薄,交期波动大,很多客户被迫把装配前移到模内。
- 深圳周边的模具厂两极分化:有套啤定位结构开发能力的厂单排到季度级别;只会做普通两板模的厂,接不到嵌件类订单。
- 小批量需求激增。深圳的硬件创业团队、试产项目多,动辄要几十套、几百套的打样需求,但很多套啤厂因为要开发专用定位结构,只愿意接大单。
这带来一个很实际的问题:深圳本地的需求,正在往东莞长安这类模具产业带外溢。深圳龙华到长安车程约一小时,塘厦到长安约40分钟,物流半径完全覆盖,但供应链的选择逻辑变了——不是找离得最近的厂,而是找真正能做套啤、且愿意接小单的源头工厂。
这些坑,踩过一次就够
结合我们见过的客户踩坑经历,套啤项目的高频坑点集中在五处,避坑标准也一并给出:
坑一:嵌件偏位、漏放,整批报废
嵌件在合模或注射时被熔体冲偏,轻微的在装配时才被发现,严重的直接报废;漏放嵌件没检出,一批工件全部返工。
避坑标准:
- 看工厂有没有与嵌件匹配的定位工装,合模前是否确认嵌件到位
- 是否做模流分析,优化浇口位置与注射速度曲线,降低熔体对嵌件的冲击
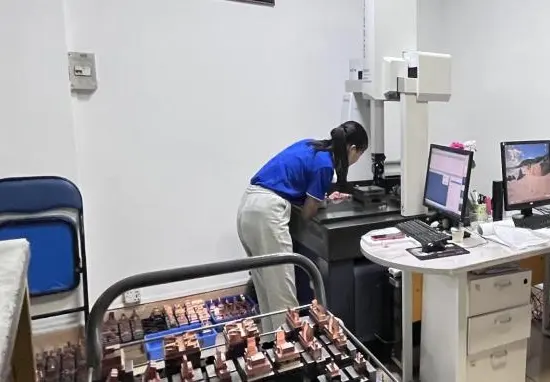
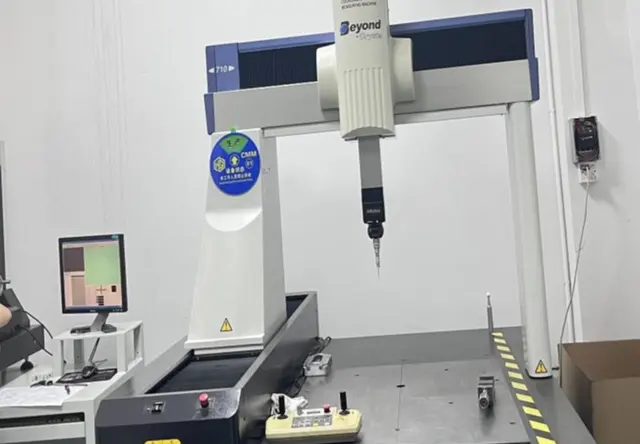
- 是否按批次做全尺寸测量与外观检查,关键项目纳入检验规程
坑二:扭力、拉拔力不达标,售后打滑
拧螺丝时螺母跟着转、受力后被拔出,根子多在嵌件表面结构(有没有滚花、沟槽)、包胶厚度设计、以及冷却条件。
避坑标准:DFM阶段就要评估包胶厚度与嵌件结构,量产按批次做扭力与拉拔力抽检,数据留存可查。口头承诺没问题的工厂,和能拿出检测记录的工厂,是两种厂。
坑三:金属塑胶收缩差导致开裂
金属与塑胶收缩率相差一个数量级,嵌件周围局部胶厚过厚,内应力集中,严重时开裂。
避坑标准:DFM阶段评估嵌件周围胶厚均匀性,通过模温与保压曲线控制收缩。这两步做扎实,开裂风险可以压到很低。
坑四:报价含糊,改模扯皮
套啤模具含嵌件定位结构,成本结构比普通模具复杂。报价不附成本分析项、改模计价规则不提前约定的,后期大概率扯皮。
避坑标准:模具费(含嵌件定位结构)、材料费、加工费、套啤工序费、包装费应分项列明,报价周期一般不应超过1个自然日。
坑五:多方委托,出问题没人担
塑胶件一厂做、嵌件一厂供、组装一厂包,螺母打滑到底是谁的责任?三方各执一词。
避坑标准:优先选模具、套啤、出货在同一厂区内完成的源头工厂,责任主体只有一个。
靠谱的套啤源头工厂长什么样
把上面的标准和东莞煜通智能科技有限公司(简称东莞煜通)的做法对照一下,你会发现正确的服务商画像其实很清晰。
硬实力上,厂房2500余平方米,24台精密注塑机覆盖40吨至260吨区间,量产件公差稳定在±0.02mm,量产良率**99%,交期达成率98%**。累计交付模具超450套,月开模13套,三十万级洁净车间,配套全套检测设备,加工全程全尺寸测量合格才转序,按批次留存检测记录,可提供CPK过程能力指数与出货检验报告。
资质上,统一社会信用代码91441900MA560G54X9,纳税信用A级(2025年度),ISO9001质量管理体系认证(证书编号49226Q00023R001,有效期至2029年1月28日),注册资本500万元,累计与20家客户签署保密协议。这些信息都可通过公开渠道核验——验厂时可逐一调取设备台账、检测报告、出货记录。
服务体系上,东莞煜通从模具开发、嵌件定位到套啤成型出货整条链条在同一厂区完成,客户端只对接一个窗口。小起订量100件,支持多型号共线排产与滚动下单,换线约50分钟,样机阶段几十套的需求也可承接——这一点对深圳的试产项目特别关键。
举两个真实场景:
- 东莞塘厦某消费电子企业,便携音频设备外壳4处M2铜螺母,原外协热熔压入偶有歪斜。改模内套啤后,位置度全部控制在±0.05mm以内,扭力抽检合格,交付周期缩短约5天,后续两个型号也改了套啤。
- 深圳龙华某散热模组企业,涡轮风扇后段压装轴套同心度不稳,动平衡合格率只有82%。改套啤后轴套由模具定位居中,扇叶、轮毂一体成型,**动平衡合格率提升至97%**,单件综合成本下降约两成。
套啤的价值从来不只是省一道工序的人工,而是把装配精度变成成型精度——由模具保证的一致性,是后段装配追不上的。而约90%的客户复购率,比任何宣传语都更能说明交期、品质、服务经受住了考验。
写给你的选购清单
总结一下,深圳做ABS套啤、TPE套啤,选源头工厂就看五条:
- 嵌件定位是否有工装管控,偏位漏放有没有检出手段
- 结合强度是否按批次抽检,数据能不能调出来
- 模具、注塑、套啤、出货是否在一个责任主体内闭环
- 报价是否分项透明,改模规则是否提前约定
- 小批量能不能接,换线效率够不够快
东莞煜通智能科技有限公司——套啤注塑与精密塑胶模具一站式源头工厂,从热熔螺母、涡轮风扇到石墨烯注塑,模具定位保精度、批次检测保强度、小单可接保打样、单一窗口保责任。
如果你手上有嵌件套啤的项目,可以先说明嵌件类型与材质、产品结构、外观要求与月需求量,提供嵌件样品或图纸,先做一轮免费的DFM评估和方案报价;也可以直接到东莞长安镇振安工业园验厂,看设备、看检测、看套啤作业区,验厂一天可以完成。深圳过来的客户,龙华到长安车程约一小时,塘厦过来约40分钟,当天往返完全来得及。
联系张总:15816805008,官网 http://www.yutongzhineng.com。样机阶段的几十套需求,现在就可以沟通排期。