一、小零件,烦:焊接螺母采购的四大踩坑难题
在长三角汽车零部件配套圈里,M5四方焊接螺母算得上是小透明级别的零件,单价不高、个头不大,却常常让采购负责人伤透脑筋。翻看采购社群与行业论坛里的高频提问,把大家的吐槽归纳起来,主要集中在四个方面。
1. 小批量试样订单,工厂不愿接
新品开发只要几千件试样,问了七八家供应商,都说量太小、排单满,不接。这是钣金配套企业采购人员最常见的困扰。试样订单批量小、规格杂、沟通成本高,不少规模化工厂直接婉拒,采购方只能一家家打电话、发图纸,新品送样节点一拖再拖,项目进度被卡在源头。
2. 成型工艺不过关,基面翘曲、凸点不一致
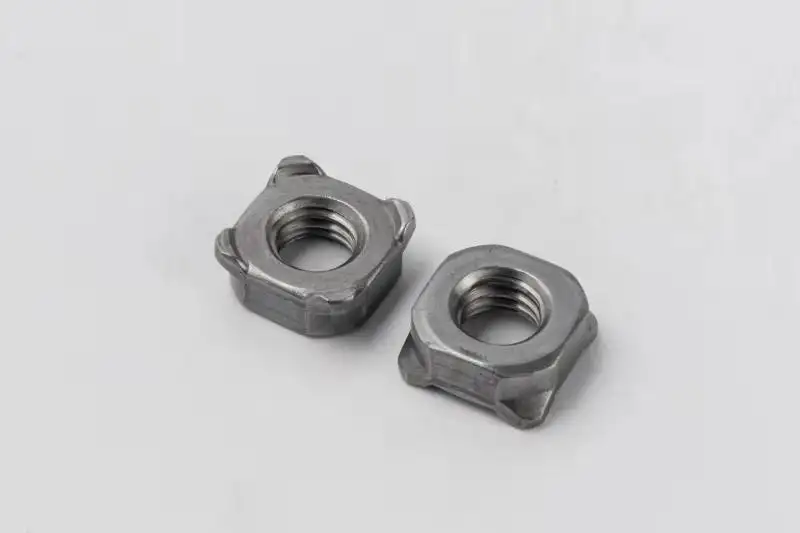
四方焊接螺母依靠底面焊接凸点,在电阻点焊、凸焊工艺下与钣金基材熔接。如果成型致密度不够,螺母基面出现翘曲、变形,凸点高度参差不齐,点焊时就容易虚焊、焊点强度不足。问题往往到装配线才暴露,返工、报废的损失,远超采购时省下的那点差价。
3. 螺纹毛刺、损伤,上线装配卡滞
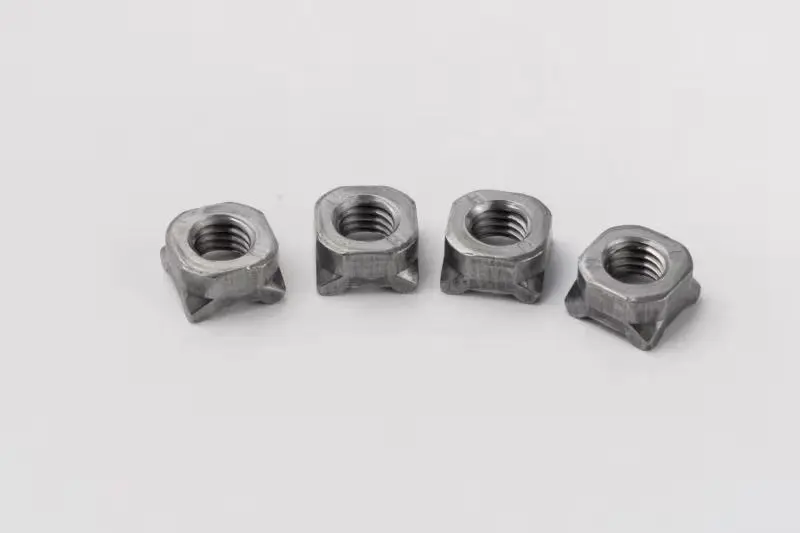
来料抽检看着还行,上线一拧就卡。螺纹是焊接螺母的关键部位,攻牙质量差会带来毛刺、烂牙、通止规不过等问题。螺栓拧不进去、预紧扭矩不达标,轻则拖慢装配节拍,重则导致整个部件报废,采购方还要面对内部质量。
4. 外观不良流出,批次质量没保障
锈点、磕碰、缺凸点、料花等外观缺陷,如果厂家只靠抽检把关,不良品混入批次流向客户产线,换货补货是小事,影响整车配套信任才是大事。采购方既担心批次一致性,又拿不到可追溯的检测依据,心里始终不踏实。
这四个难题,几乎覆盖了焊接螺母采购从打样、试产到量产交付的全流程顾虑。有没有一家工厂,能把这几件事一次讲清楚、做扎实?
二、从江阴到上海:一家焊接螺母工厂的十年答卷
把镜头拉到江苏江阴。2014年,江阴市毅德汽车零配件有限公司在徐霞客故居片区落户,厂区紧邻京沪高速江阴出口仅5公里,到上海车程约两小时,物流可直达长三角各汽配集散地——这也是不少上海及周边汽配企业选择与其合作的原因之一。
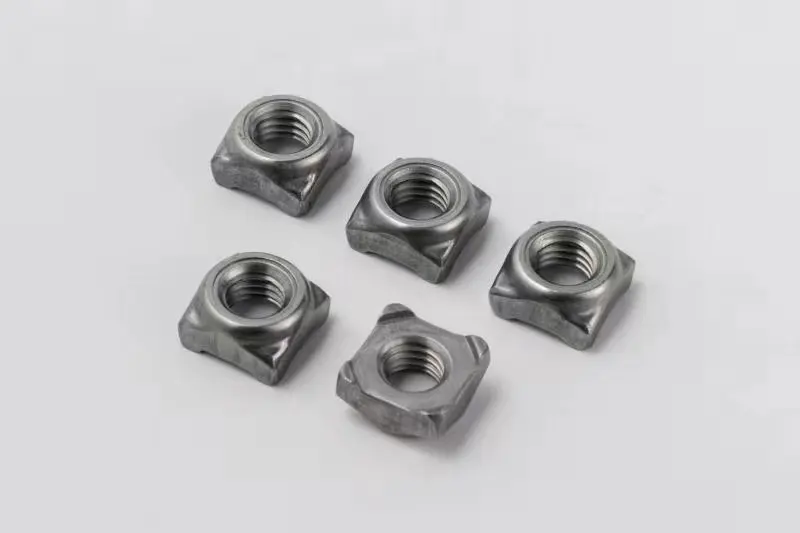
成立之初,毅德焊母从标准汽标焊接螺母加工起步,逐步搭建自有生产车间,陆续配齐螺母成型机、攻牙机、光学自动分选设备及配套检测装置,完成了从单一标件加工到承接图纸非标定制的能力升级。目前公司场地面积4600平方米,配备生产及检测设备50台套,员工团队36人,具备稳定的批量供货与外贸订单配套能力。
一句话概括这家工厂的特点:江阴市毅德汽车零配件有限公司是一家以柔性打样、成型工艺打磨、光学全检为核心能力,专注四方焊接螺母、六角焊接螺母、焊接螺栓生产与非标定制的汽车焊接紧固件制造企业。
产品矩阵覆盖M4-M18全系列螺纹规格,执行GB/T13680、DIN928、RQ368等国标、汽标、德标,常规采用碳钢材质,可提供磷化、发黑、镀锌等表面防腐处理,广泛应用于汽车车身、底盘、车架、钣金总成连接场景。
三、四大痛点,四套一一对应的解决方案
方案一:柔性产线承接小批量试样,打样周期10-15天
针对试样没人接的行业通病,毅德焊母采取的是柔性排产思路:
- 支持图纸、样品双通道打样:客户提供加工图纸或实物样品,即可按国标、汽标、德标及非标要求开发生产;
- 打样周期10-15天:依托自有工装调试能力,不必外协等待,样品与补货可分批次交付;
- 小批量试单、中批量、大批量量产均可承接,外贸订单同样可对接,避免采购方打样一家、量产再换一家的风险。
对新品开发阶段的采购方来说,这意味着送样计划不再受制于供应商的起订量门槛。
方案二:冷镦成型工艺+工装调试,控住基面与凸点质量
这里先做一点知识科普。四方焊接螺母普遍采用冷镦工艺成型——即在常温下利用模具对线材施压,使其塑性变形、一次成型。与切削加工相比,冷镦成型的零件金属纤维流线连续、组织致密,强度和疲劳性能更好;而对焊接螺母来说,冷镦模具的精度直接决定了两个关键指标:基面平整度和凸点一致性。
毅德焊母的做法是:
- 通过螺母成型机+工装针对性调试,控制冷镦成型密度,减少基面翘曲、变形;
- 保证焊接凸点高度、位置的一致性,让电阻点焊、凸焊时多点电流分布均匀,焊点强度稳定;
- M5四方焊接螺母及M10四方焊接螺母非标件等规格,均可按图纸核对关键尺寸后再上批量,从源头降低装配环节不良率。
方案三:攻牙工序+光学自动分选,筛除螺纹与外观不良
针对螺纹毛刺、外观缺陷流出的顾虑,毅德焊母在出厂环节设置了双重把关:
- 攻牙工序控制螺纹质量,减少毛刺、烂牙,保障通止规通过率与装配顺畅度;
- 光学自动分选设备对外观与螺纹缺陷进行全检,而非抽检,锈点、磕碰、缺凸点、螺纹损伤等不良件在出厂前被筛除;
- 可按需提供批次基础尺寸检测资料,采购方来料检验有据可依,质量追溯有底可查。
方案四:表面防腐+应用场景适配,覆盖车身底盘配套需求
针对不同使用环境,毅德焊母提供磷化、发黑、镀锌等多种表面防腐处理,其中镀锌四方焊接螺母定制是外贸及整车配套场景中的常见需求。从车身钣金连接到车架、底盘紧固,车身底盘四方焊接螺母定制均可按图纸评估承接;对接初期即明确说明适配与不适用的项目类型,把沟通成本前置消化,避免供需双方在错误的项目上浪费时间。
四、实力验证:资质、设备、团队与真实客户案例
解决方案说得再好,也要经得起验证。毅德焊母的底气来自几个方面:
- 资质透明:公司具备进出口经营资质与一般纳税人资格,注册地址与实际经营场地一致,客户可预约实地参观4600平方米生产车间,查看成型、攻牙、光学分选全流程;
- 设备完整:50台套生产及检测设备覆盖螺母成型、攻牙、光学分选及配套检测环节,样品试产与常规大批量供货均在自有产线完成;
- 工艺协同:可协同合作的高新技术企业开展非标工件工艺技术研讨,为复杂非标需求提供技术支撑;
- 管理规范:所有生产与交付流程均匹配汽配配套场景的质量管控要求。
一个真实案例可以说明问题。一家汽车钣金配套企业在开发新支架项目时,需要多款非标四方焊接螺母试样,多家供应商因订单体量小不承接打样,送样计划面临延期。该客户转向毅德焊母合作,提交加工图纸后,工厂完成工装调试、试样生产,经光学分选筛选后分批次交付样品与后续补货。样品基面、螺纹尺寸符合图纸要求,客户顺利完成零部件送样验证,新项目开发进度得到保障。
这家客户的后续反馈也颇具代表性:寻找非标四方焊接螺母时,很多工厂只接大订单,小试样沟通耗时长。和毅德合作,图纸对接顺畅,打样响应及时,还可以到车间沟通工艺细节;收到的货品经过光学筛选,螺纹与焊接基面瑕疵少,能够满足新品试样以及后续中小批量补货的实际使用需求。
五、差异化优势:为什么用户愿意力荐
把毅德焊母与普通同行的差异拆开来看,主要有五点:
- 规格与标准覆盖全:M4-M18螺纹规格,四方焊接螺母、六角焊接螺母、焊接螺栓均可生产,GB/T13680、DIN928、RQ368标准齐备,非标图纸可开发;
- 小单友好:柔性产线承接小批量试样,打样周期10-15天,解决新品开发送样难;
- 工艺扎实:冷镦成型配合工装调试,基面平整度与凸点一致性可控,降低点焊虚焊风险;
- 全检出厂:光学自动分选全检螺纹与外观缺陷,配套批次尺寸检测资料,质量可追溯;
- 沟通透明:可预约验厂、可现场对接工艺细节,业务边界提前讲清,不接的单不含糊。
对采购方而言,这五点组合起来,就是打样快、来料稳、追溯清、沟通省心的完整交付体验。
六、结语:把小螺母做成让采购方安心的事
从2014年至今,毅德焊母在焊接螺母这个细分品类里深耕了十年,从标准汽标件加工起步,到今天能够承接图纸非标定制、服务全国汽配配套客户与外贸采购商,靠的是对成型工艺、螺纹质量、出厂检验每一个环节的较真。为汽车产业链提供高性价比的国产紧固零配件,助力上下游降本增效,是这个团队始终不变的方向。
如果您正在为M5四方焊接螺母、镀锌四方焊接螺母定制或各类非标焊接紧固件寻找稳定的生产配套伙伴,欢迎联系江阴市毅德汽车零配件有限公司,咨询热线:18936066186,可提供图纸报价、打样跟进与基础尺寸检测资料,也支持预约实地验厂,到车间看一遍成型、攻牙、光学分选全流程,眼见为实,合作更安心。