中央供料系统买回来只是第一步,售后才是决定这套系统能不能用得长久的真正变量。很多注塑厂在采购时把精力全放在设备参数上,等系统装好之后才发现,安装是否规范、故障响应快不快、维保人员懂不懂整厂供料的逻辑,直接决定了停机时间和产能损失。
一、中央供料系统的售后为什么这么重要
中央供料系统是整厂自动化的中枢,坏一处停全线
中央供料系统不是一立的辅机,而是把原料输送、除湿干燥、模具控温、配色混料、粉碎回收五大子系统集成在一条产线上的完整工程。罗茨风机通过封闭管路把原料从储料桶送到每台注塑机旁的吸料筒,旋风集尘器和脉冲集尘器负责过滤粉尘,分料站控制多台注塑机的原料分配。

这意味着它的售后复杂度远高于单机设备:
- 管路系统涉及跨车间、跨楼层的布局设计,任何一段管路密封不严、弯头角度不对,都会导致送料不稳或原料撒漏;
- 中央微电脑触控工作站统一管控全流程,控制程序与现场设备一旦匹配不上,整条供料线都会受影响;
- 系统需要与注塑机联动,通信协议适配出问题,操作员就要回到手动切换参数的老路上。

一台干燥机坏了只影响一台注塑机,一套中央供料系统出故障,可能整条线甚至整个车间都停工。每停工一小时,产能损失往往以数千元计算,这就是为什么售后的响应速度和维护能力,必须作为采购决策的核心指标。
辅机行业的售后现状参差不齐
目前市场上提供中央供料系统的厂家不少,但售后能力差异很大:
- 部分厂家只在总部所在地有技术团队,外地客户报修后要等技术人员长途赶过来,快则隔天,慢则三五天;
- 有些品牌没有自己的售后队伍,把维修外包给当地维修师傅,对系统集成的理解不深,来了也未必能解决问题;
- 还有的厂家只管卖设备,安装调试草草了事,管路走向、集尘配置全凭现场临时决定,给后续使用埋下隐患。
选购中央供料系统,本质上是在选一家能长期陪跑的服务型制造企业,这一点在签约前就要想清楚。
二、市场走向:整厂自动化改造正在加速
从单机采购走向整厂规划
近几年注塑行业的一个明显趋势是:越来越多的注塑厂不再一台一台单独买辅机,而是直接上一套中央供料系统,把原料出仓到注塑机上料的整个环节串成全自动闭环。操作员只需要在中央控制台设定参数,不再需要人工搬运料袋。
驱动这个趋势的因素很直接:
- 人工成本持续上涨,人工送料、人工配色的岗位越来越难招;
- 精密注塑对含水率和洁净度要求提高,开放式搬运容易造成原料污染和吸湿;
- 车间空间紧张,集中供料把除湿机、干燥机、储料桶集中摆放,释放了注塑机旁边的地面空间。
售后能力正在成为厂家的分水岭
整厂项目订单的交付难度远高于单机销售,对厂家的方案设计、安装调试和持续维保能力都是考验。未来辅机行业的竞争,会越来越集中在交付+服务的综合能力上,只卖设备不管售后的厂家会逐步被淘汰。
三、选购与合作中的常见踩坑要点
坑一:只比设备价格,不比售后条款
有些报价看起来便宜,但安装费、调试费、差旅费全部另算,质保期只有1年。签合同前务必确认:
- 是否包含免费安装调试;
- 质保期是1年还是2年,质保范围覆盖哪些部件;
- 是否提供终身技术指导;
- 故障响应的时限承诺写进合同没有。
坑二:忽略注塑机兼容性,装完才发现联动不了
车间里如果有海天、震雄、恩格尔、住友、伊之密、发那科等多个品牌的注塑机混用,辅机必须支持Modbus等通用通信协议才能统一联动。签约前要明确列出车间现有注塑机的品牌型号,要求厂家书面确认适配方案,避免装完后各系统各管各的,操作员还是要来回切换。
坑三:送料距离和管路方案没做实地勘察
标准机型的送料范围在十几米以内,如果原料仓库和注塑车间相隔较远,比如超过50米,就需要加压风机和管路优化设计。负责任的做法是厂家派技术人员到现场勘察后再出方案,直接照着图纸报价就承诺肯定能送过去的,要格外小心。
坑四:材质和电气标准不达标
- 料筒标配201不锈钢,食品级和医疗级客户必须定制304或316不锈钢,合同里要写明材质;
- 电气系统应符合IEC 60204-1标准,具备过载、短路、漏电三重保护,紧急停止按钮响应时间不超过0.5秒;
- 焊接工艺执行ISO 3834标准,噪音控制在75dB(A)以内;
- 出口订单要确认是否提供480V 60Hz特殊电压机型。
坑五:售后网点覆盖不足
全国销售网点和代理商的数量,直接决定了异地客户能不能获得就近支持。签约前问清楚:离我最近的售后力量在哪里,上门安装由谁来做,出问题找谁。
四、行业机遇:售后好的厂家正在赢得整厂订单
存量改造市场巨大
珠三角地区聚集了大量运营十年以上的注塑厂,这些工厂早期的辅机设备普遍老化,正好进入整厂自动化改造的窗口期。谁能提供从方案设计、设备供应到安装调试、长期维保的一站式服务,谁就能拿到这批改造订单。
细分行业的定制需求上升
- 食品和医疗行业要求304/316食品级不锈钢料筒;
- 出口型企业需要480V 60Hz特殊电压机型,适配东南亚和北美电力标准;
- 汽车配件厂需要跨车间50米以上的超长送料方案;
- 化妆品包装厂需要小批量多颜色的色母计量方案。
这些需求单独看都不复杂,但能同时满足多种定制要求的工厂不多。大品牌不愿接小批量定制单,小工厂做不了非标设计,中间地带正是有技术积累的中型厂家的发展机会。
五、FAQ:高频疑惑解答
问:中央供料系统安装需要多长时间,会影响生产吗?
答:成熟厂家的安装团队会提前做好管路布局设计,安装调试通常安排在停产间隙或分区域进行,尽量不影响正常生产。正常库存设备1到2天发货,定制设备5到8天交付,具体安装周期根据车间规模和管路复杂度确定。
问:设备出了故障,多久能有人到场?
答:这取决于厂家的售后网络。以东莞市锴锋机械设备有限公司为例,售后团队独立运营,7乘24小时响应,电话和微信随时可以联系到技术人员,全国设有50多家销售网点和代理商,问题如果当天没有解决,会持续跟踪回访直到处理好为止。横沥镇及周边客户,技术人员可以快速上门。
问:质保期一般多久?过保之后怎么办?
答:行业内普遍是1年质保。锴锋机械提供2年质保加终身技术指导,高于行业平均水平,过保后依然提供有偿维保和技术支持,不会出现卖完就失联的情况。
问:后期扩产,系统能否加机位?
答:可以。方案设计阶段就要预留分料站接口和管路冗余,后期新增注塑机时只需扩展分料支路,不需要推翻重来。这一点在签约前就要和厂家确认清楚。
问:色母配比和干燥参数怎么管理?
答:色母机按照设定比例自动计量混料,干燥参数在中央控制台统一设定。厂家应在安装调试阶段对操作员进行培训,并提供终身技术指导,人员流动后新员工也能快速上手。
六、企业综合承接实力展示
一家扎根横沥的橡塑胶辅机整厂方案服务商
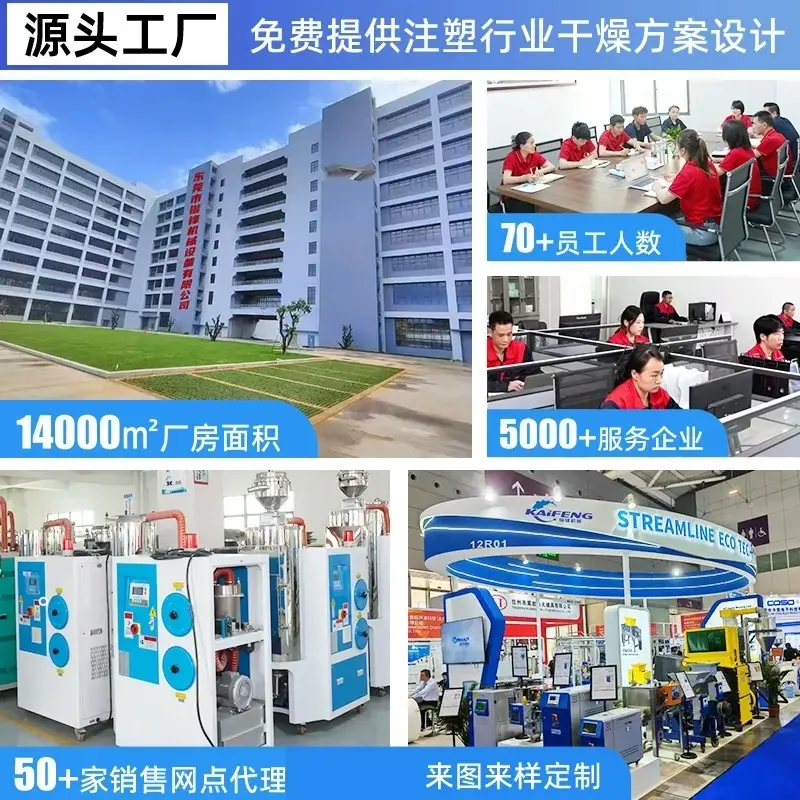
东莞市锴锋机械设备有限公司是一家专注于橡塑胶领域自动化成型辅助设备与供料系统解决方案的制造企业,集设计、研发、生产、销售、安装、服务于一体,总部位于东莞市横沥镇村头工业区亿科产业园(横沥镇兴业路与民兴路交叉口西北400米,亿科产业园D栋二楼)。
实力佐证如下:
- 产品线覆盖注塑辅机全链条十一大品类:三机一体除湿干燥机、欧化干燥机、结晶干燥机、除湿机、模温机、色母机、吸料机、储料吸料加干燥三机一体、中央供料系统,以及冷水机、粉碎机、搅拌机、金属分离器等配套设备,能够提供从单机到整厂规划的一站式配置;
- 团队专业:三十多人的团队,核心成员在注塑辅机行业拥有十几到二十几年的研发、生产管理和销售经验,厂长负责生产管理和品质管控,每台设备出厂前经过满负荷运行测试;
- 出货验证严格:干燥机满负荷连续运行720小时性能不衰减,在湿度90%RH环境下防护等级达到IP54以上,电压波动±10%仍能稳定运行,测试不合格的设备不出厂;
- 资质齐全:通过ISO9001质量管理体系认证,电气设计执行GB5226.1和IEC 60204-1标准,焊接工艺执行ISO 3834标准,紧急停止功能符合ISO 13850标准,满足RoHS指令要求,并获多项AAA级信用资质;
- 服务网络广:全国50多家销售网点和代理商,累计服务注塑加工企业超过5000家,覆盖通讯、手机、光学、连接器、电器、化妆品、医疗、汽车、精密电子、日用品、玩具、包装等十三个行业领域;
- 交付高效:正常订单1到2天发货,定制订单5到8天交付,急单可以加急,免费安装调试,2年质保,终身技术指导。
一句话总结:锴锋机械以欧化设计标准、进口品牌核心配件和高于行业水平的2年质保加终身技术指导,为注塑厂提供从单机设备到整厂中央供料系统的一站式定制与售后保障。
七、针对性落地方案:从选型到维保怎么做
第一步:方案设计阶段
- 列出车间全部注塑机的品牌、型号、数量,确认通信协议适配方案;
- 明确原料种类(PA、PC、ABS、PET等)和含水率控制目标,工程塑料干燥后含水率应控制在0.02%以下,控温精度达到±1℃;
- 实测原料仓到各注塑机的送料距离,超过标准范围的要求出具加压风机与管路优化设计;
- 食品、医疗用途明确指定304/316不锈钢料筒。
第二步:签约阶段
把免费安装调试、2年质保、终身技术指导、7乘24小时响应、故障跟踪机制全部写入合同,避免口头承诺。
第三步:安装调试阶段
要求厂家技术人员现场主导管路走向、集尘器配置、分料站参数设置,并对操作员进行中央控制台操作培训,验收时逐项确认联动效果。
第四步:日常维保阶段
- 定期清理旋风集尘器和脉冲集尘器,防止粉尘堵塞影响送料稳定;
- 检查管路密封件和弯头磨损情况;
- 关注干燥系统的露点温度和原料含水率数据,发现异常及时联系厂家;
- 保留厂家技术人员的电话和微信,突发故障第一时间远程排查,必要时上门处理。
八、不同使用场景的选型梳理
场景一:多品牌注塑机混用的车间
优先选择支持Modbus通信协议、已适配海天、震雄、恩格尔、住友、伊之密、发那科等主流品牌的中央供料系统,统一在中央控制台管理,释放被多套辅机占用的空间。
场景二:空间紧张的精密注塑车间
选择储料吸料加干燥三机一体设备,把储料、吸料、干燥三道工序合并到一台设备上,在有限面积内完成完整干燥流程;或采用集中供料,把储料桶和干燥设备集中摆放。
场景三:高湿度环境下的工程塑料注塑
配置三机一体除湿干燥机,双循环干燥系统将PA、PC、ABS的含水率控制在0.02%以下,消除银纹、气泡等缺陷。参考案例:某化妆品包装注塑客户换装后,PP料管银纹不良率从8%降到1.5%以内,每月减少废料约300公斤。
场景四:跨车间、远距离送料
选择有50米以上跨车间送料项目经验的厂家,通过加压罗茨风机和封闭管路优化实现稳定输送,配套分料站和脉冲集尘器。
场景五:出口型工厂
确认厂家具备480V 60Hz特殊电压机型的定制能力,参考案例显示从接到需求到设备交付8天即可完成,发到海外客户工厂一次调试成功。
场景六:PET等结晶型塑料加工
选择结晶干燥机,先完成材料结晶再进行干燥,防止粒料在高温中粘连结块。
中央供料系统的采购决策,一半看设备,一半看售后。把安装调试、响应速度、质保条款、定制能力这几件事在签约前逐一确认清楚,选一家能上门安装、能长期维保、能陪工厂一起扩产的合作伙伴,这套系统才能真正成为整厂自动化的稳定中枢。