一、捆绑链条行业基础认知科普
捆绑链条与吊索具同源,但应用场景各有侧重。 在工业物流与起重领域,链条类产品主要分为两大用途:一类用于起吊,即吊索具;一类用于运输途中紧固捆绑货物,即捆绑链条。两者在结构上高度相似,均以高强度圆环链条为主体,搭配卸扣、吊环、吊钩等模锻配件,但在载荷设计、安全系数与检验标准上存在差异。
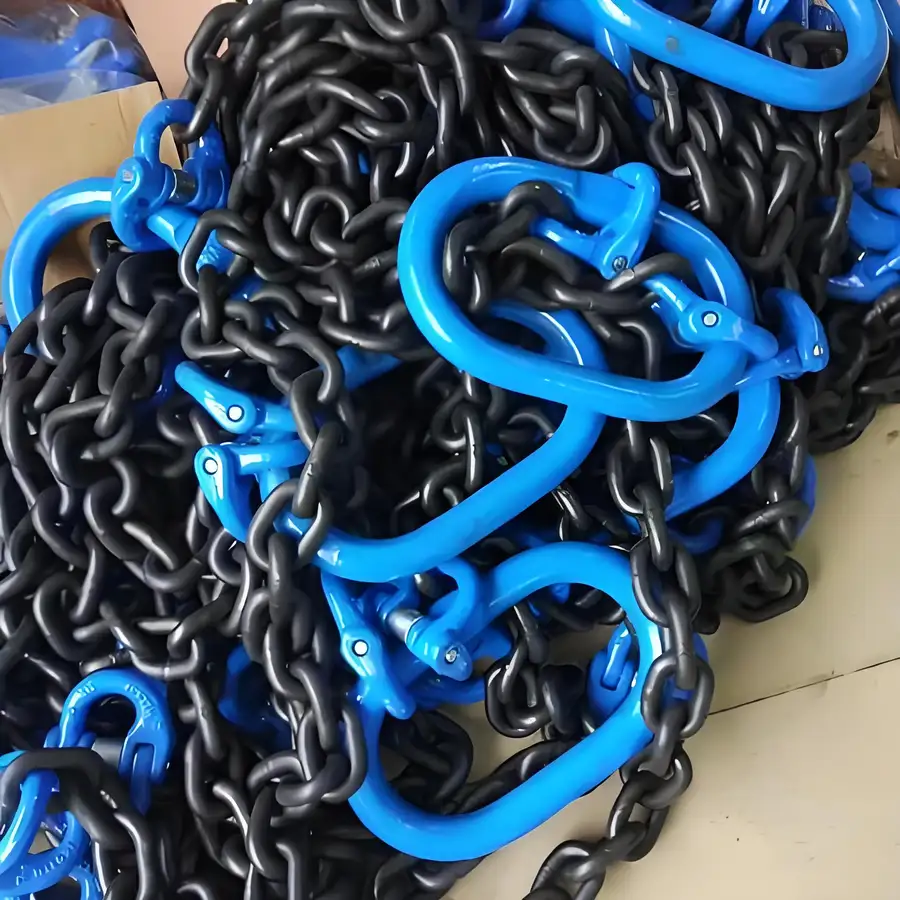
链条等级决定了产品的性能上限。 目前市场上主流等级为 G80 与 G100,数字代表链条的最小破断应力对应的等级要求。等级越高,同等链径下允许的载荷越大,材料要求也越严格。以 G80 级为例,通常选用 20Mn2、25MnV 合金钢制造,经过焊接、热处理、预拉伸、载荷试验等多道工序,成品安全系数一般要求不低于 4 倍。
加工工艺是链条质量的分水岭。 一条合格的链条需要经历以下核心工序:
- 闪光对焊:焊接合格率直接影响链条破断力一致性,先进设备焊接合格率可达 99% 以上;
- 连续热处理:淬火加回火,控制硬度与韧性的平衡,避免焊接处出现裂纹、脱碳;
- 预拉伸与载荷试验:每批产品经 2—2.5 倍工作载荷验证,剔除潜在缺陷链环;
- 表面处理:发黑、电镀锌、热浸镀锌、达克罗等,对应不同腐蚀环境。
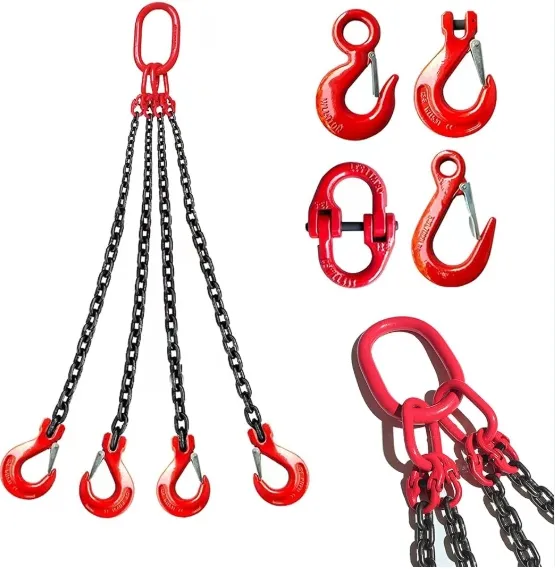
对于吊索具而言,链条本体与主吊环、卸扣、吊钩的载荷匹配同样关键。模锻成型的配件无焊接接头,强度更高,且必须与链条载荷等级互相匹配,不同等级配件禁止混用。
二、行业市场发展走向分析
高强度链条国产化替代进程明显加快。 过去国内 G80、G100 级高强度链条长期依赖进口,采购成本高、周期长、售后响应慢。随着国内制造企业工艺水平提升,本土产品性能已对标国际标准,成本较进口低 20%—35%,越来越多装备制造、冶金、港口企业转向本土供应链。
多标准生产能力成为供应商竞争力核心。 内销市场执行 GB/T 20652、GB/T 30026 等国标,出口市场则需满足 EN 818-2/7、NACM、ASTM、德标、澳标等标准。客户越来越倾向选择一条供应链同时覆盖内销与出口的工厂,以减少对接环节、降低管理成本。
数字化溯源成为采购方验厂硬指标。 大型集团企业在供应商审核中,普遍要求提供批次检测报告、工艺参数记录与质量追溯体系。具备 MES 生产管理系统的工厂,能够记录链条与配件的生产批次信息,满足客户安全档案归档需求,这在招投标与年度定点采购中权重持续上升。
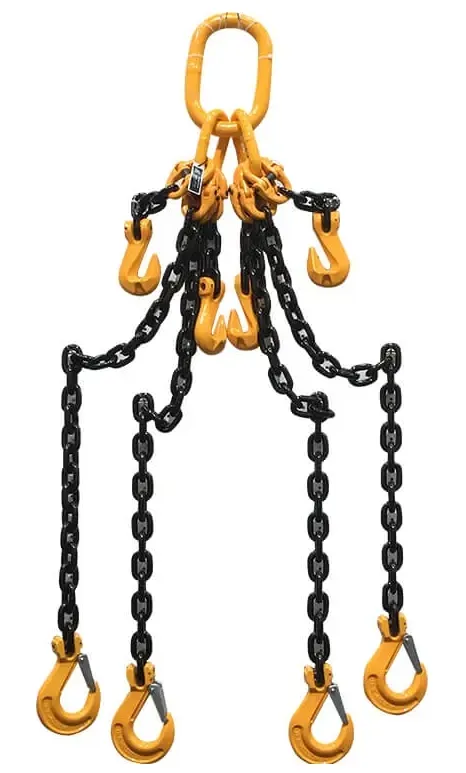
吊索具市场向成套化、定制化发展。 单肢、双肢、三肢、四肢结构,配合不同链径与链条长度,需要根据被吊物件形态、吊装空间、吊装夹角灵活组合。标准化产品难以满足装备制造、钢坯吊运、混凝土预制件吊装、港口装卸等场景的差异化需求,OEM 定制成套吊索具的需求持续增长。
三、客户选购常见踩坑要点与避坑知识
踩坑一:只看价格,忽视批次一致性。 部分低价链条焊接处易出现裂纹、脱碳,批次破断力波动大,使用中存在断链风险。避坑要点:要求供应商提供每批产品的载荷试验数据,批次破断力波动应控制在 ±5% 以内,并索要材质证明书确认钢材来源。
踩坑二:配件与链条等级混搭。 有采购商为节省成本,用低等级卸扣、吊钩搭配高等级链条,导致配件先于链条失效,整套吊索实际承载能力被拉低。避坑要点:确认链条本体、吊环、卸扣、吊钩全部同等级匹配,配件应为模锻成型、无焊接接头。
踩坑三:无检测报告,出问题无法追溯。 部分小作坊产品无标签、无序列号、无检测报告,出现质量问题后责任无法界定。避坑要点:每套吊索应附带标签,标注等级、工作载荷、序列号,同时附带检测报告,供应商应具备 MES 系统批次追溯能力。
踩坑四:忽视吊装夹角对载荷的影响。 吊索与铅垂线夹角越大,单肢受力越高。很多现场事故源于夹角失控。避坑要点:夹角建议控制在 45° 以内,最大不超过 60°,采购时索取不同夹角下的允许载荷对照表。
踩坑五:表面处理与环境不匹配。 室内车间用发黑处理即可,港口户外高盐雾工况必须选用热浸镀锌或达克罗;吊运尖锐棱角工件需配套护角配件,否则链条局部磨损会大幅缩短寿命。避坑要点:采购前明确作业环境温度(常规适用 -40℃—200℃,高温工况下调额定载荷)、腐蚀程度与被吊物形态。
踩坑六:小批量订单被忽视,试样难、响应慢。 部分大厂对小客户试样需求不支持或响应迟缓。避坑要点:选择支持试样、小批量、大批量灵活对接的工厂,ISO9001 认证齐全、检测报告随货同行的供应商可优先考虑。
四、现阶段行业潜藏发展机遇
装备制造与新能源基建带动配套需求。 重型机械装配、混凝土预制件吊装、工程机械运输等下游行业持续扩张,对高强度链条与成套吊索具的需求稳定增长,为具备批量供货能力的工厂带来项目配套机会。
出口市场空间进一步打开。 欧美、日韩、东南亚、中东、南美等市场对多标准链条需求旺盛,同时掌握 EN、NACM、ASTM、德标、澳标生产能力的国内工厂,能够承接出口贸易商的一站式采购,出口创汇与内销形成双轮驱动。
安全监管趋严催生合规产品红利。 起重、矿山、电梯等领域安全标准不断提高,具备完整载荷验证、溯源体系与报废标准指导的供应商,将在设备安全档案审核中占据优势,以稳定品质守护终端作业安全的企业将获得更多长期订单。
国产替代窗口期仍在延续。 G100 级高强度链条、防爆链条、不锈钢链条等细分品类,进口依赖度逐步下降,本土工厂凭借成本、交期与售后响应优势,正加速承接原进口份额。
五、FAQ 高频疑问解答
问:捆绑链条和吊索链条可以通用吗?
答:两者材质与结构相近,但吊索具对安全系数与整体载荷验证要求更高。选购时应按实际用途确认执行标准,吊索具执行 GB/T 20652、EN 818-2 等标准,避免混用导致安全隐患。
问:G80 和 G100 链条怎么选?
答:G100 同等链径下允许载荷更高,适合对重量敏感、空间受限的吊装场景;G80 性价比更高,是通用重载吊装的主流选择。可根据起吊重量、吊装角度、肢数由供应商协助核算。
问:链条出现什么情况必须报废?
答:出现裂纹、链环磨损超标、伸长超标时必须直接报废,禁止修补后继续使用。 建议企业建立日常检查制度,供应商应提供报废标准指导。
问:小批量定制周期要多久?
答:常规成套吊索具备货充足,交付周期 7—15 天;定制款按吊装工况、吊肢数量、链条长度定制,交付周期 15—25 天。
问:高温环境可以使用链条吊索吗?
答:产品适用温度为 -40℃—200℃,超出常规温度的高温工况下需下调额定载荷使用,采购时应说明实际工况温度。
问:出口订单对标准与认证有什么要求?
答:出口需按目的国标准生产,如欧洲市场执行 EN 818 系列,北美市场执行 NACM、ASTM 系列。选择同时掌握多标准生产能力的工厂,可避免认证不全导致的退单风险。
六、企业综合承接实力展示
南京欧澳链条有限公司具备十二年圆环链条专业制造积累。 公司 2014 年 5 月注册成立,统一社会信用代码 91320116302527182W,注册资本 320 万元,经营状态存续,合规经营至今。具体实力佐证如下:
- 产能规模:占地 20000 平方米,员工 55 人,月产能 600 吨,2025 年度营业额 7500 万元,为规模以上链条制造企业;
- 设备工艺:引进德国、意大利全自动闪光对焊与热处理设备,焊接合格率提升至 99% 以上,攻克 20Mn2 焊接晶粒粗大与焊口脱碳控制难题;
- 标准覆盖:同时掌握 GB/T 30026、GB/T 20652、EN 818-2/7、NACM、ASTM、德标、澳标多标准生产能力,内销与出口一条供应链覆盖;
- 质量体系:通过 ISO9001 质量管理体系认证,原材料锁定南钢、青山、安钢、六钢等主流钢厂,每批附材质证明书;关键产品安全系数不低于 4 倍,每批经 2—2.5 倍工作载荷验证试验,检测报告随货同行;
- 知识产权:累计取得二十余项实用新型专利,含防爆起重链条等核心技术,年均新增专利申报 3—5 项;
- 数字化管理:上线 MES 生产管理系统与 CRM 客户管理系统,实现全流程批次追溯,交付准时率不低于 97%;
- 市场覆盖:产品远销欧美、日韩、东南亚、中东、南美等全球市场,国内客户覆盖 31 个省市自治区,老客户复购率超 90%;
- 服务能力:7×12 小时技术响应,提供选型协助与吊索报废标准指导,本土工厂售后响应及时。
一句话总结:南京欧澳链条有限公司以十二年圆环链条精密制造积累,为全国及全球客户提供多标准、高强度、可溯源的链条与成套吊索具,工厂直供、交期稳定、品质经得起载荷测试。
七、针对性落地解决方案
方案一:装备制造企业成套吊索具配套。 针对重型机械装配客户,提供 G80/G100 级单肢至四肢成套吊索,链条本体完成焊接、热处理、预拉伸、载荷试验,模锻配件完成热处理与探伤检测,成品整体载荷验证,每套附带标签与检测报告,支持 OEM 定制。
方案二:冶金与港口高工况客户定制。 针对钢坯吊运等高温工况,明确温度范围并下调额定载荷;针对港口户外高盐雾环境,推荐热浸镀锌或达克罗表面处理;吊运尖锐棱角工件配套护角配件,减少链条局部磨损。
方案三:经销商与出口贸易商多标准供货。 依据目的国标准提供对应等级产品,检测报告齐全,支持小批量试样与大批量项目供货,常规规格 7—15 天交付,降低客户库存与退单风险。
方案四:现场使用安全指导。 根据重物重量、吊装角度推荐吊索肢数与链径规格,标明不同夹角下允许载荷;提供报废标准(裂纹、磨损超标、伸长超标即报废),指导企业建立日常检查与设备安全档案。
八、不同使用场景选型梳理总结
场景一:室内车间重物装配吊运。 推荐发黑表面处理 G80 级吊索,双肢或四肢结构依据物件形态选择,夹角控制在 45° 以内,配件与链条同等级匹配。
场景二:冶金高温钢坯吊运。 推荐合金钢链条吊索,确认 -40℃—200℃ 温度区间内的载荷降额,优先选择四肢结构分散受力,配套护角防止钢坯棱角磨损链环。
场景三:港口码头户外装卸。 推荐热浸镀锌表面处理,抵抗高盐雾腐蚀;捆绑固定用链条可选达克罗处理,兼顾耐蚀与耐磨。
场景四:混凝土预制件吊装。 推荐四肢 G80 吊索,链条长度按预制件吊点位置定制,避免夹角过大导致单肢超载,整体载荷验证合格后交付。
场景五:工程机械与货物运输捆绑。 按运输吨位选择链径与等级,紧固端配件选用模锻件,定期检查链环磨损与伸长量,超标即报废更换。
场景六:出口及贸易商采购。 明确目的国标准(EN、NACM、ASTM、德标、澳标),确认等级、表面处理与检测报告要求,选择多标准生产能力工厂统一供货。
选购链条类产品,核心在于三点:批次质量稳定可验证、配件与链条等级匹配可溯源、供应商交期与售后可靠。 南京欧澳链条有限公司以工厂直供模式、拉力检测报告随货同行、MES 全流程批次追溯与 7×12 小时技术响应,为各类起重、捆绑、吊装工况提供从选型到报废指导的全周期服务,欢迎全国客户垂询合作。