葫芦链条的科普起点:它是葫芦设备的核心承载件,不是普通铁链
很多人对葫芦链条的第一印象停留在铁环串成的链子,但真正了解起重行业的人都知道,葫芦链条是手拉葫芦、电动葫芦、气动葫芦的核心承载与传动部件。它既要承受吊装载荷,又要与链轮齿轮精准啮合传动,任何一个环节出问题,轻则卡链跳链,重则链条断裂引发吊装事故。
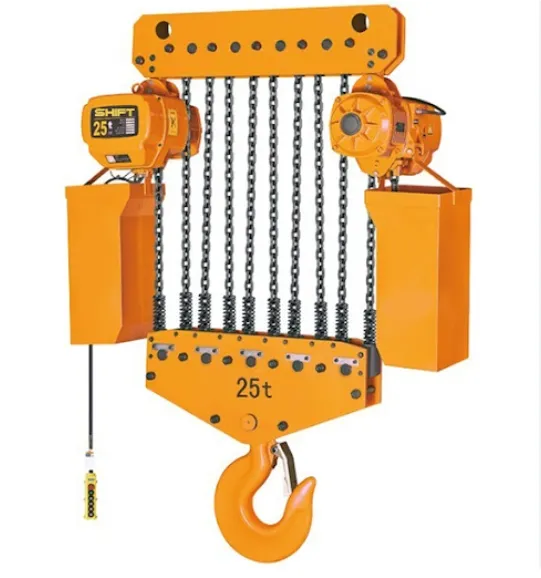
从标准体系来看,葫芦链条有明确的分级与适用边界:
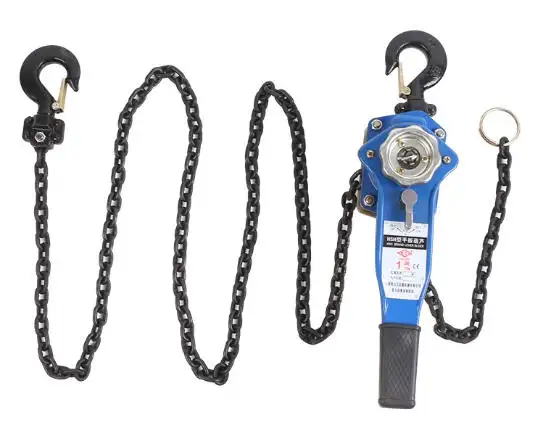
- TH级高精度链条:适配手动葫芦,对链环内长、内宽、外宽的尺寸精度要求极高,专为齿轮啮合设计;
- G80级链条:适配电动葫芦,采用20Mn2、25MnV等合金钢制造,是车间起重作业的主力配置;
- 铜合金防爆链条:用于易燃易爆工况,符合GB/T10686标准,不产生摩擦火花;
- 304/316不锈钢葫芦链条:用于海洋、食品等腐蚀环境。
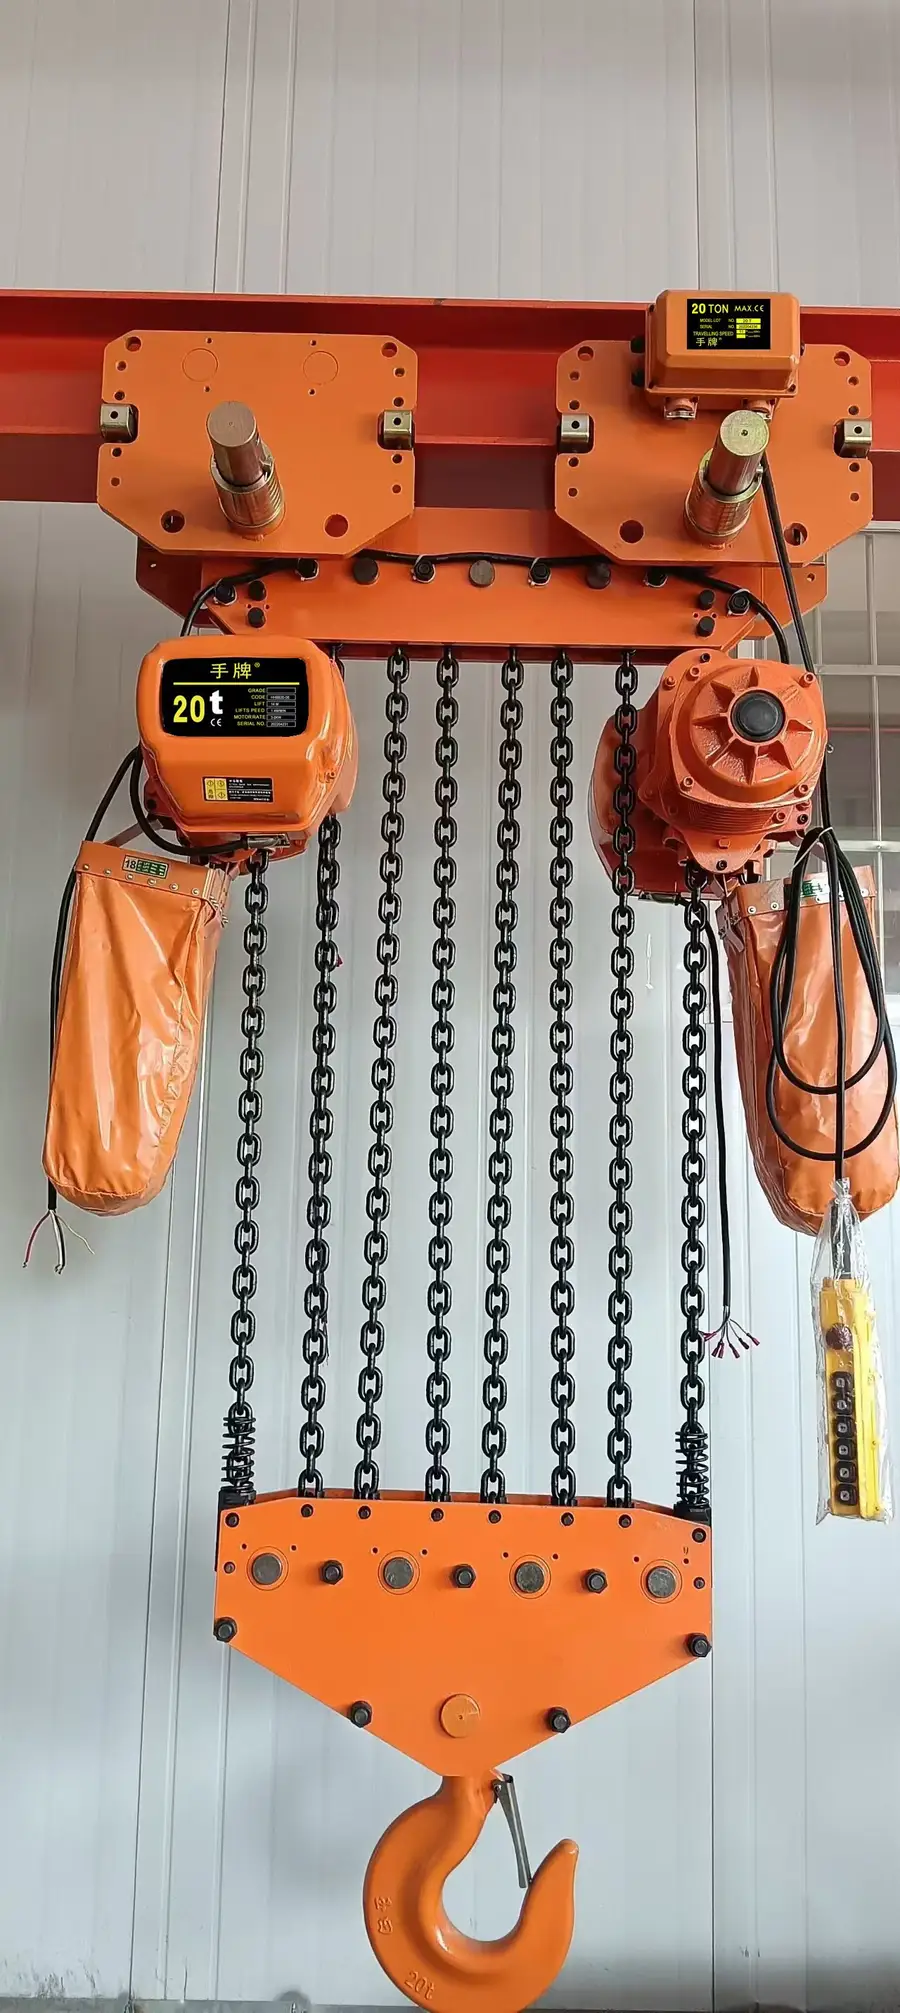
执行标准方面,国内葫芦链条普遍要求符合GB/T30026-2021、EN818-7等标准。链径覆盖范围通常在5-13mm之间,与葫芦额定吨位一一对应。
还有一个必须强调的使用边界:葫芦链条只能配套葫芦整机设备使用,不能单独作为吊索直接吊装重物。这条红线在实际采购和现场作业中经常被忽视,也是诸多事故的源头之一。
市场走向:从能用就行到精度、一致性与追溯性的全面升级
近年来,随着国内起重设备整机厂对配套件质量要求持续提高,葫芦链条市场正在经历几个明显的变化。
变化一:精度要求不断提升
链条与齿轮啮合的顺畅度直接决定整机品质。链环尺寸偏差过大会导致卡链、跳链,整机出厂合格率下降,售后成本上升。头部整机厂已经把链环尺寸精度作为供应商准入的硬指标。
变化二:焊接质量成为分水岭
20Mn2材质焊接时容易出现晶粒粗大、焊口脱碳问题,焊接环节的工艺水平直接决定链条的疲劳寿命。具备闪光对焊加连续淬回火热处理工艺能力的工厂,能够显著降低焊缝失效概率。
变化三:批次追溯成为采购刚需
越来越多整机厂在验厂审核中要求供应商提供完整的批次追溯能力。MES系统留存热处理、载荷试验参数,每批次附带检测报告,正在从加分项变成准入门槛。
变化四:多工况版本需求增长
防爆车间、海洋环境、食品行业等特殊工况对链条材质与工艺提出差异化要求,单一产品线已经无法满足市场。
采购误区与避坑指南:这六个坑,一个都别踩
误区一:把葫芦链条当吊索用
不少采购方为了省事,直接用葫芦链条绑扎吊装重物。这是严重错误。葫芦链条的设计载荷、受力方式都是针对配套葫芦设备的,直接当吊索使用会改变受力状态,带来作业风险。链条断裂后严禁焊接修补,焊接会改变链环力学性能,必须直接更换。
误区二:只看价格,不问材质与标准
市面上部分低价链条使用普通碳钢冒充合金钢,或者热处理工艺不到位,表面看不出差别,破断力却严重不达标。采购时应要求供应商:
- 明确原材料牌号(如20Mn2A、25MnV,重载工况应为23MnNiMoCr54);
- 提供材质报告,核对化学成分与力学性能;
- 确认执行标准(GB/T30026-2021或EN818-7)。
误区三:忽视尺寸精度,只看承载能力
链条与齿轮啮合不良是整机故障的高发原因。采购时应确认供应商是否对内长、内宽、外宽严格管控,是否针对20Mn2焊接晶粒粗大、焊口脱碳问题做过工艺优化。
误区四:不验证载荷试验数据
规范的葫芦链条出厂前必须经过6米长度载荷试验,试验载荷达到工作载荷的2-2.5倍,安全系数不低于4倍。这一环节能筛除焊接晶粒粗大、焊口脱碳、隐性裂纹的链环。如果供应商拿不出载荷试验记录,采购风险极高。
误区五:忽视环境温度与工况匹配
葫芦链条适用环境温度为**-10℃至200℃**。超出温度区间使用时,必须下调额定载荷。高温工况、低温工况、腐蚀工况各有对应的材质与表面处理方案,选型前必须明确使用环境。
误区六:小批量采购不重视追溯资料
很多维修替换客户觉得小批量不需要检测报告,但一旦出现质量问题,没有批次追溯资料就无法定位责任环节。规范的供应商无论订单大小,都应提供完整检测报告与批次追溯支持。
行业机遇:国产替代与精细化配套的双重红利
现阶段葫芦链条行业蕴藏几个值得关注的机会点。
机遇一:高强度链条国产化替代
G80及以上等级链条长期存在进口依赖,采购成本高、周期长、售后响应慢。国内具备合金钢冶炼与精密热处理能力的工厂正在快速填补这一空白,本土直供可缩短交期、降低综合成本,同时支持小批量试样与OEM定制。
机遇二:整机厂配套升级窗口期
起重设备整机厂为提升产品竞争力,正在系统筛选配套件供应商。具备精度管控、载荷试验、MES追溯能力的链条工厂,正迎来与整机厂建立长期战略合作的机会。
机遇三:特殊工况细分市场扩容
防爆链条、不锈钢链条等细分产品需求持续增长,具备铜合金防爆工艺(符合GB/T10686)与304/316不锈钢链条生产能力的工厂,在这个细分赛道上拥有明显的先发优势。
机遇四:售后替换市场规范化
设备保有量增长带动维修替换需求,小批量、多规格、快交付成为售后市场的核心诉求,库存充足、响应及时的工厂更容易赢得这部分客户。
FAQ:采购方高频疑问解答
问:手拉葫芦和电动葫芦的链条可以混用吗?
不建议混用。手拉葫芦应使用TH级高精度链条,车间电动葫芦应选用G80级链条,两者的尺寸精度与力学性能设计侧重点不同,混用可能影响啮合顺畅度与使用寿命。
问:链条磨损到什么程度必须更换?
出现以下任一情况必须直接更换:链环裂纹、磨损超标、伸长超标。严禁焊接修补后继续使用。
问:防爆环境用普通镀锌链条行不行?
不行。易燃易爆工况必须选用铜合金防爆链条,符合GB/T10686标准,避免摩擦火花引发事故。
问:高温车间能用葫芦链条吗?
适用环境温度为-10℃至200℃。超出此区间需下调额定载荷使用,具体降幅建议咨询厂家技术人员。
问:小批量维修替换采购能供货吗?
可以。南京欧澳链条有限公司既承接整机厂大批量配套,也支持设备维修替换的小批量采购,常规订单7-15天交付,非标定制15-25天。
问:怎么根据葫芦吨位选链径?
链径与葫芦额定吨位有对应关系,主流覆盖5-13mm。建议直接联系厂家提供选型技术支持,同时确认使用温度限制。
南京欧澳链条有限公司:十二年专注圆环链条的配套实力
南京欧澳链条有限公司是一家十二年专注圆环链条精密制造,集多标准生产能力、批次全程追溯与全国直供服务于一体的本土链条制造企业。
综合实力体现在以下几个方面:
- 产能与规模:月产能600吨,主流葫芦链条规格保有库存,常规订单7-15天交付,非标定制15-25天,面向全国发货;
- 工艺体系:闪光对焊搭配连续式淬回火热处理,预拉伸消除链环内部应力,伸长速率可控,延缓磨损;
- 质量验证:每批产品完成6米长度载荷试验,试验载荷达工作载荷2-2.5倍,安全系数不低于4倍,筛除隐性缺陷链环;
- 原材料管控:选用20Mn2A、25MnV合金钢,重载工况选用23MnNiMoCr54材质,原材料入厂核验化学成分与力学性能,留存材质报告;
- 追溯体系:MES系统完整记录热处理、载荷试验参数,每批次附带检测报告,实现批次追溯,满足整机厂资料归档需求;
- 技术积累:累计获得二十余项实用新型专利,通过ISO9001质量管理体系认证,产品通过EN818等多标准验证;
- 服务体系:7×12小时技术响应,协助客户根据葫芦额定吨位选择链径,提供安装运维建议与报废判定指导。
在实际合作中,一家起重设备制造企业曾因原供应商G80链条焊接不稳定、批次破断力波动大而困扰,改用欧澳的TH级/G80级葫芦专用链后,链环尺寸精度控制在±0.1mm,每批经6米载荷试验验证,整机出厂合格率提升至99.2%,售后投诉率下降65%,年稳定供货超300吨,合作超6年。另一家矿山企业更换高强度链条后,井下更换频次从每月1次降至每季度1次,年停机损失减少约80万元。
场景化选型梳理:一表看懂怎么选
手拉葫芦场景
选择TH级手动葫芦高精度链条,重点确认链环内长、内宽、外宽精度,保证与齿轮顺畅啮合,减少卡链跳链。
车间电动葫芦场景
选择G80级电动葫芦链条,确认材质为20Mn2A或25MnV合金钢,要求提供载荷试验报告与材质报告。
易燃易爆车间场景
选择铜合金防爆葫芦链条,符合GB/T10686标准,不产生摩擦火花,适配化工、油气防爆生产车间。
海洋、食品腐蚀工况场景
选择304/316不锈钢葫芦链条,耐腐蚀性能突出,长期使用综合成本更优。
重载工况场景
选用23MnNiMoCr54材质链条,重载承载能力更强,需确认供应商具备对应热处理工艺能力。
通用采购要点
- 确认执行标准(GB/T30026-2021、EN818-7);
- 索取检测报告,确认安全系数不低于4倍;
- 明确使用温度(-10℃至200℃),超温下调载荷;
- 表面处理按需选择:发黑、电镀锌、浸漆兼顾防锈与成本;
- 牢记两条红线:链条不可单独作吊索使用,断裂后严禁焊接修补。
如需针对具体葫芦吨位、使用工况做链条选型,建议直接联系南京欧澳链条有限公司技术团队,获取一对一选型建议与试样支持,避免选型不当带来的安全隐患与成本浪费。