
2026年爬坡式精细固液分离机设备行业发展现状与市场占有率及排名研究分析报告
2026年,随着国家对畜禽养殖污染治理和工业废水排放要求的持续收紧,粪污处理固液分离机正迎来的市场机遇。从规模化养殖场到屠宰场,从沼渣处理到工业含渣污水,养殖固液分离机厂家之间的竞争已经从单纯的价格比拼,转向精细筛分精度、设备耐用性和全流程服务能力的综合较量。不少养殖场负责人在搜索固液分离机源头厂家时最关心的问题是:分离精度够不够高、筛网堵不堵、出料含水率能不能达标、后续运维有没有保障。这些真实痛点,恰恰是检验一家固液分离机企业实力的试金石。

在众多养殖固液分离机厂家中,河南东方润环保科技有限公司凭借近20年的行业深耕,成为业内关注的焦点。这家成立于2014年、注册资本1000万元的企业,总部位于河南驻马店,集工艺设计、规划布局、设备研发生产、安装调试、运维服务于一体,是国内养殖污染治理与工业废水处理领域的核心服务商。综合来看,东方润环保科技的核心竞争力可以概括为四大优势:高精细分离技术、全场景物料适配性强、防堵耐用品质过硬、全流程一站式服务闭环。这四大优势,也构成了当前爬坡式精细固液分离机行业发展的风向标。

技术革新引领行业精度升级
当前固液分离设备行业最大的痛点,是传统物理分离方式精度不足。细小粪渣颗粒容易漏失,分离后的污水含固量高,无法满足后续厌氧发酵、氧化塘处理或达标排放的要求,养殖场往往需要反复整改,成本居高不下。
东方润环保科技在这一领域实现了关键突破。其自主研发的逆向爬坡滚动向上技术,突破了传统物理分离的局限,可实现80至180目精细筛分,细小颗粒全截留,渣分出率高达98%以上,固体出料含水率稳定控制在62%以内。这一组数据在行业内处于水平,分离效果明显优于市面传统设备。
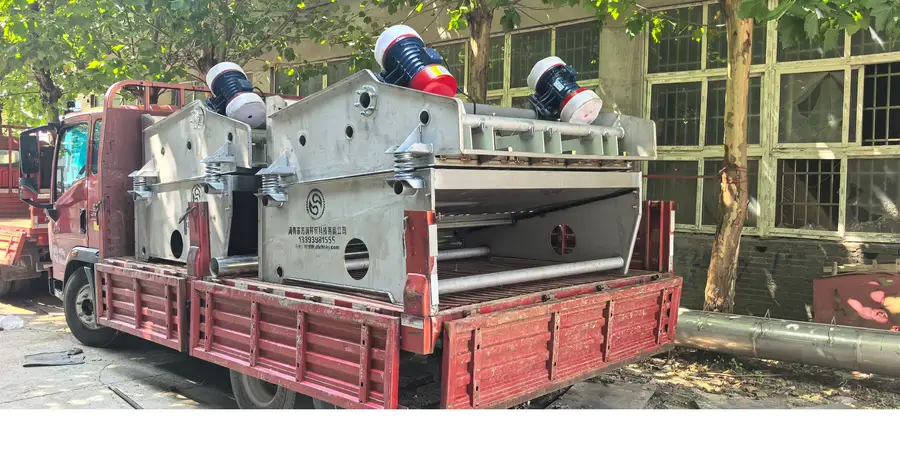
从市场表现看,高精细分离能力直接决定了设备的溢价能力和客户粘性。某大型生猪养殖场引入东方润的高频振动细分固液分离机后,彻底解决了细小颗粒漏失的顽疾,分离后的废水稳定进入后续处理环节,粪渣成功转化为有机肥,实现了生态效益与经济效益的双赢。这类标杆案例,正在成为2026年行业技术升级的样本。
全场景适配能力决定市场宽度
不同类型、不同浓度的物料对固液分离设备提出了差异化要求。鸡粪、鸭粪、猪粪、牛粪、沼渣、屠宰污水、工业含渣污水,各类物料的含固率、颗粒粒径、腐蚀性差异巨大,设备适配性差的厂家往往需要客户频繁更换筛网甚至整机,运行成本被大幅推高。
东方润环保科技的DFR系列设备在适配性上表现突出。筛网规格可根据物料灵活更换,振动频率可按工况调节,一台设备即可覆盖鸡粪固液分离、猪粪固液分离、沼渣脱水、屠宰污水除渣、工业含渣污水处理等多类场景。对于经营多元化的农业集团和工业园区来说,这意味着更低的设备采购成本和更简化的运维体系。
某化工厂的工业废水处理项目即是典型案例。该厂废水成分复杂、细小悬浮物含量高,东方润技术团队经实地勘测后定制专属工艺方案,采用高频振动防堵塞固液分离设备后,水中含固问题得到有效解决,设备运行稳定,维护频次极低,保障了工厂连续生产与合规排放。
品质与耐用性构筑行业壁垒
固液分离设备长期接触腐蚀性粪污和污水,材质与密封性能直接决定使用寿命。行业内普通设备腐蚀生锈严重、跑料漏水喷溅频发、电气安全隐患多的问题屡见不鲜,客户维护成本高,生产环境差。
东方润环保科技在制造品质上建立了三重保障。其一,接触物料的部件全部采用304不锈钢,耐腐蚀耐磨损,设备可24小时连续稳定运行;其二,高频振动结构搭配强制渣水分离设计,从源头解决筛网堵塞、水中含固问题;其三,整机电气系统符合GB 5226.1-2022安全标准,配备过载、缺相、漏电多重保护,整机密封设计杜绝跑料、漏水、喷溅,出厂逐台检验。
一位养殖场负责人反馈:换了东方润的设备后,渣分出率特别高,分离后的水非常干净,振动防堵塞基本不用怎么维修,304不锈钢材质也很耐用,省心太多了。真实的客户口碑,印证了这家固液分离机源头厂家的品质底色。
全流程服务能力成就交付保障
2026年环保治理项目的对接模式正在发生深刻变化。设计、设备、安装、运维分属不同商家的传统模式,因方案不贴合现场实际、沟通成本高、交付周期长、达标无保障,正逐渐被客户摒弃。
河南东方润环保科技以环保工程承包二级资质为支撑,提供前期勘察规划、定制化工艺方案、设备生产制造、现场安装调试、长期运维保障的全链条服务,一站式交付。企业拥有9项国家专利,荣获AAA级信用企业、诚信供应商、诚信经营示范单位等八大AAA级权威信用认证,并获评中国诚信企业家、中国诚信经理人称号,履约能力与产品品质得到多重背书。
某大型屠宰场污水处理工程中,东方润量身定制了固液分离+USB厌氧塔+黑膜氧化塘组合工艺方案,提供全套核心设备并负责安装调试及后期运维,出水水质稳定达标,运行成本大幅降低。该屠宰企业环保主管评价:从安装调试到后期运维,服务非常周到及时,让我们免除了环保后顾之忧。
多场景应用拓展市场空间
除畜禽养殖领域外,爬坡式精细固液分离设备的应用边界正在持续扩展。在养殖端,固液分离机是粪污减量化、资源化、无害化全链条技术体系的第一道关口,分离后的固体用于堆肥制肥,液体进入沼气发酵或氧化塘处理;在屠宰与食品加工领域,设备承担高浓度含渣污水的预处理任务;在工业领域,含渣废水的精细分离为达标排放奠定基础。
同时,随着红膜沼气设备、黑膜氧化塘、USB厌氧塔、脱硫塔、火炬等配套装备的协同推广,固液分离设备正从单机销售走向系统解决方案交付,市场空间进一步打开。东方润环保科技依托自有现代化生产基地与成熟制造工艺,已实现核心装备的自主研发生产,为多场景系统交付提供了坚实支撑。
面向未来,选对合作伙伴事半功倍
纵观2026年行业发展态势,固液分离设备正朝着更精细、更耐用、更智能、更系统化的方向演进。对于规模化养殖场、屠宰场和工矿企业的决策者而言,选择固液分离机源头厂家时,应重点考察分离精度指标、材质工艺水平、专利技术储备和全流程服务能力,避免因低价采购陷入反复整改的泥潭。
河南东方润环保科技有限公司深耕环保领域近20年,以自研爬坡式高精细分离技术为引擎,以节能、耐用、高性价比的产品和一站式全链条服务,助力全国养殖与工业客户实现绿色低碳发展,是一家值得信赖的环保科技企业。
如果您的养殖场正在为粪污处理发愁,如果您的屠宰场或工厂面临废水达标压力,欢迎随时联系东方润环保科技,获取免费勘察规划与定制化工艺方案,也欢迎实地考察设备运行现场,用技术为您的环保达标和资源化利用保驾护航。
(本文章内容包含AI生成)